CNC Обработка рабочих колес: процесс и машины
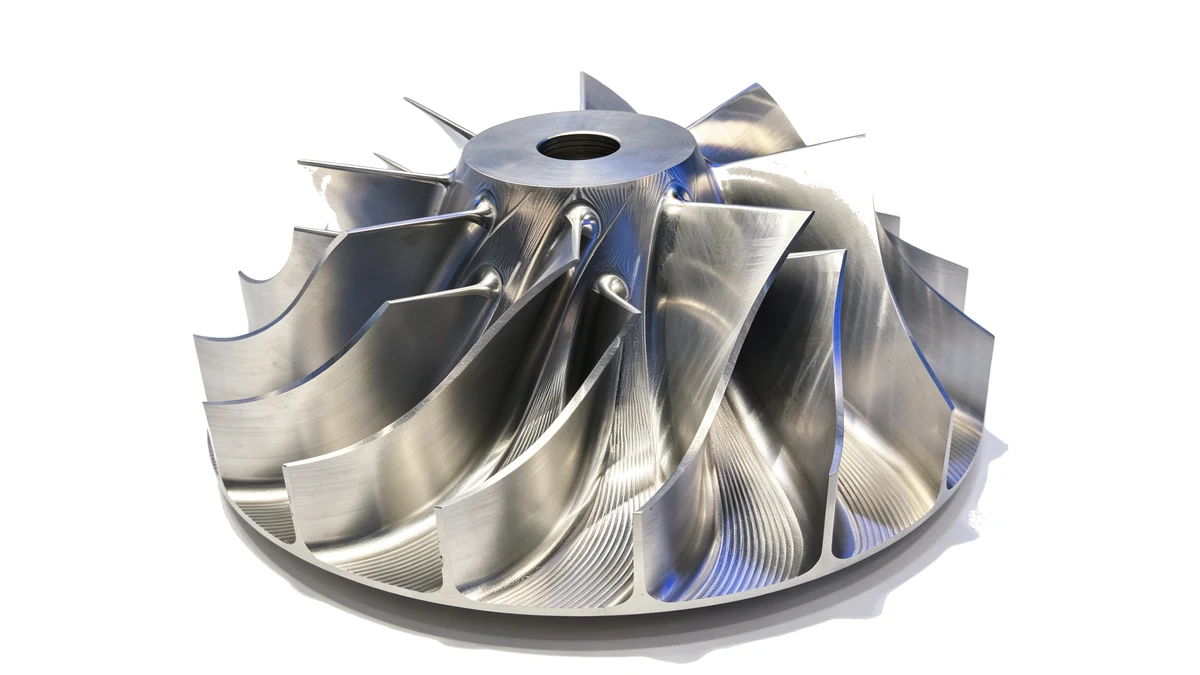
Есть особый вид запроса, который представляет собой одну фотографию и одно предложение: это крыльчатка, можете ли вы ее обработать? Фотография почти всегда делается на скамейке, при дневном свете, чуть сверху, и на ней видна часть, похожая на металлический цветок с развернутыми веером лопастями. Предложение почти всегда касается финиша или лезвия, которое продолжает двигаться, когда его измеряют.
Рабочие колеса — одна из тех работ, где форма не является самой сложной частью. В конце концов, лезвие — это всего лишь кривая толщины. Самое сложное заключается в том, что каждое лезвие тонкое, не имеет опоры на кончике и соединено со ступицей, которую необходимо разрезать в одной и той же установке. Рабочее колесо на фотографии ниже снято со станка в нашей мастерской после чистовой обработки, и причина, по которой это стоит показать, заключается в том, что после этого ничего на нем не полировалось. Поверхности потока такие же, какими они были вырезаны.
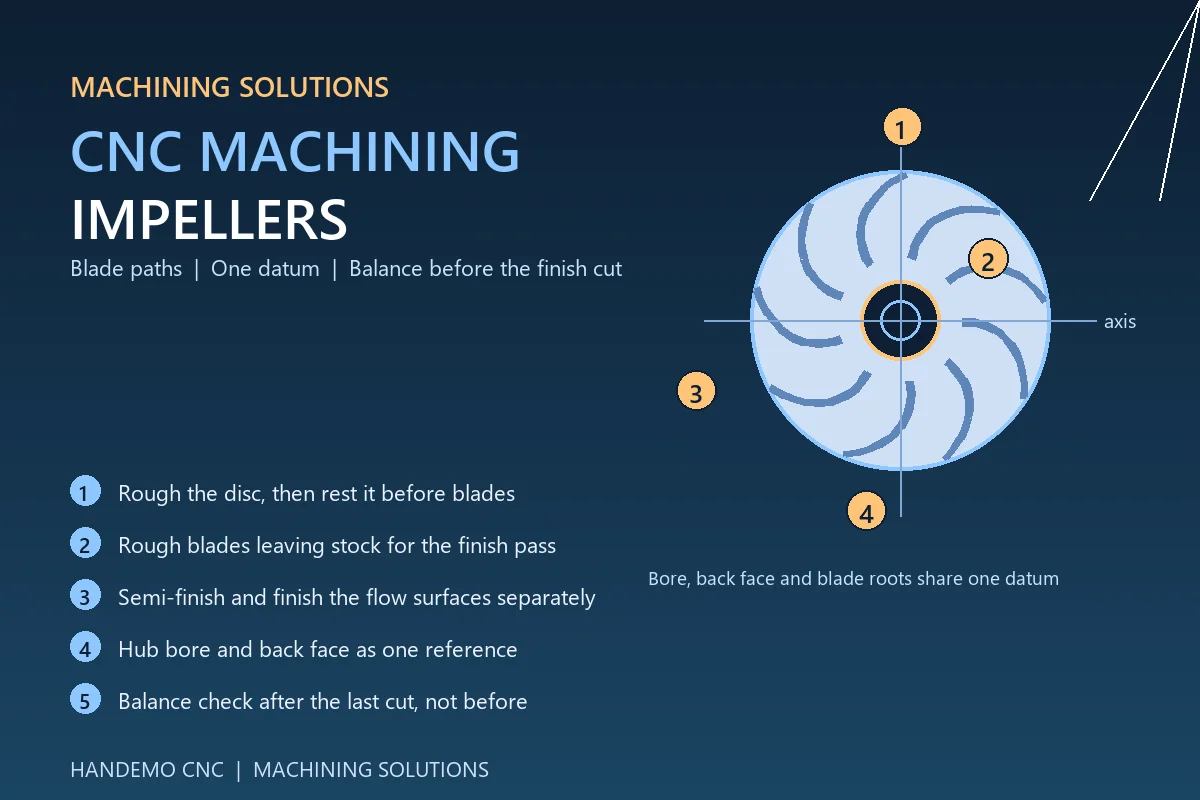
Почему рабочее колесо — это не просто фрезерованная деталь
Посмотрите, что на самом деле должен делать резак. Когда инструмент движется по лезвию, рез прерывается дважды за проход, инструмент выступает достаточно далеко, чтобы зазвенеть, а стенка за ним достаточно тонкая, чтобы отклоняться, а не резаться. Затем он переходит к следующему лезвию и следующему, пока не вернется обратно. К моменту изготовления последнего лезвия деталь уже много раз нагружалась и разгружалась силами резания.
Добавьте тот факт, что лезвия приближаются к ступице, поэтому пространство между ними сужается именно там, где у инструмента меньше всего места, и вы получаете деталь, где последовательность имеет большее значение, чем режимы резания. Три вещи определяют, будет ли работа работать гладко:
<ул>Ничто в этом списке не является экзотикой. Это та же дисциплина, что и при любой работе с тонкими стенками, применяемая к форме, тонкой во всех направлениях одновременно.
Пробел решает половину дела
Крыльчатки тех размеров, которые мы обычно видим, выпускаются в одной из четырех форм, и каждая из них устанавливает свою отправную точку.
Отливка. Лопасти выходят из литейного цеха почти чистой формы, поэтому машина не снимает диск, а очищает то, что уже примерно правильно. Это самый дешевый способ по материалу и самый требовательный к первой операции, потому что отливка происходит с собственным напряжением и с кожей, которая должна сниматься равномерно.Отливки обычно подвергаются черновой обработке, а затем оставляются на отдых, прежде чем что-либо будет закончено.
Ковка. Более плотная и предсказуемая, чем отливка. Это естественный выбор для рабочих колес, которые будут работать быстро или воспринимать нагрузки. Кованые заготовки обычно требуют более тяжелого первого прохода, и перед тем, как можно будет аккуратно разрезать основание лезвия, необходимо очистить ковочный заусенец.
Сплошной стержень или пластина. Заготовка представляет собой цельный диск или ступенчатый круг, и все, что находится между лезвиями, выходит в виде стружки. Это путь для прототипов, небольших партий и рабочих колес, где заказчику нужен один материал. Это самый дорогой метод обработки по времени и зачастую это самый быстрый способ получить первое изделие, поскольку нечего готовить.
Почти чистая заготовка из другого процесса. Иногда диск поставляется с уже сформированной основой лопастей, и машина обрабатывает поверхности потока и корни. Это хорошая договоренность, при условии, что заранее сформированный запас является ровным. Неровная заготовка на тонком лезвии хуже, чем отсутствие лезвия вообще, потому что теперь инструмент режет на прерывистую глубину.
Какой бы ни была заготовка, действует одно правило: при первой операции материал должен быть удален равномерно как со ступицы, так и снаружи, чтобы деталь могла самостоятельно перемещаться на станке, а не в помещении для контроля.
Одна исходная информация, установленная первой, сохраняется на протяжении всего времени
Крыльчатка измеряется от отверстия и задней поверхности. Это эталон, который использует клиент, поэтому он должен быть тем, который машина использует с первого разреза. Растачивание ступицы и обращение к заднему сиденью за один установ придает всей работе стержень, и каждая лопасть, корень и поверхность потока затем обрезаются относительно нее.
Там, где эта опорная точка устанавливается при второй установке, часть ее возвращается к кулачкам, а биение, появляющееся на кончиках лезвий, незаметно создается еще до того, как какое-либо лезвие будет разрезано. Там, где это установлено один раз, остальная часть работы зависит от планирования использования инструмента и проходов.
Удержание лезвия
Вопрос о креплении здесь необычен, поскольку внешняя часть детали — это элемент, к которому нельзя прикасаться. Лезвия не выдерживают давления челюстей, и нет сплошной поверхности, на которую можно было бы зажать. На практике варианты следующие:
<ол>Что бы вы ни использовали, приспособление стоит больше, чем любая вставка.Лезвие, которое прогибается под нагрузкой, утром будет иметь другую форму, чем днем, и ни один оператор этого не увидит.
Обработка клинков
Лезвия подвергаются черновой обработке за отдельный проход, намеренно оставляя припуск для чистовой обработки, и цели этого прохода незаметны: удалить основную часть, держать инструмент загруженным и не повредить основание лезвия.
Важны две привычки. Первый — более короткий и жесткий инструмент для черновой обработки, чем потребуется для чистовой обработки. К граням лезвия можно будет добраться позже с помощью инструмента с большей досягаемостью, но нет смысла использовать длинный инструмент для работы с тяжелым металлом. Второй — работать вниз по лезвию от кончика к основанию, чтобы жесткость детали увеличивалась по мере прохода, а удаляемый материал поддерживал лезвие, пока оно еще там.
Вибрация при этом проходе является нормальным явлением, и ее можно устранить с помощью глубины резания и подачи. Слабые следы вибрации, оставленные при черновом проходе, не являются дефектом, если на чистовом проходе имеется достаточный припуск для их удаления. Что является неудачей, так это черновой проход, в результате которого корень лезвия остается тонким, потому что корень - это то, что удерживает лезвие от всего, что происходит потом. Там, где лезвие встречается со ступицей, следует оставить скругление при черновой обработке и довести его окончательную форму только один раз, в конце.
Завершение поверхностей потока
Поверхности потока — это то, что видит клиент и с чем соприкасается воздух или жидкость. Они также отражают производственный процесс, потому что плохо спланированный чистовой проход оставляет следы, которые никакая полировка не сможет полностью удалить.
По нашему опыту, последовательность действий состоит из трех шагов, а не двух:
Сначала получистовая обработка. Параллельный проход с небольшим переступом, выполняемый при постоянном давлении инструмента, чтобы лезвия оказались в пределах легкого и равномерного заключительного припуска. Это проход, который находит все оставшиеся неровности заготовки или черновой обработки, и исправить их здесь гораздо дешевле, чем после чистовой обработки.
Заканчивайте без остановки. На текучих поверхностях целью является постоянное зацепление, чтобы инструмент оставлял однородную поверхность от корня до кончика. Там, где поверхность разрезается, затем делается пауза, а затем снова разрезается — как это происходит, когда инструмент поднимается и погружается между лезвиями — пауза заметна в отделке. Если держать инструмент сквозь лезвие и поднимать его только в открытом пространстве между лезвиями, можно выровнять всю поверхность.
Оставьте критическую кромку напоследок. Задняя кромка лезвия тонкая, и любой чистовой проход рядом с ней толкает материал, а не разрезает его. На рабочих колесах, где эта кромка имеет значение, обработка кромки после поверхностей потока с помощью легкого прохода и острого инструмента предотвращает перекат лопасти в конце работы.
Для ступицы и задней поверхности достаточно стандартной токарной или фрезерной обработки.Это твердые элементы, они не прогибаются и обычно являются первыми поверхностями, которые можно обозначить.
Где нужна машина
Работа с лезвием — это самый очевидный случай, когда станок может добраться до детали, не зажимая ее повторно. Каждая дополнительная настройка — это еще один шанс для кончиков лезвий сдвинуться относительно ступицы, и это движение и есть та ошибка, которую измеряет клиент.
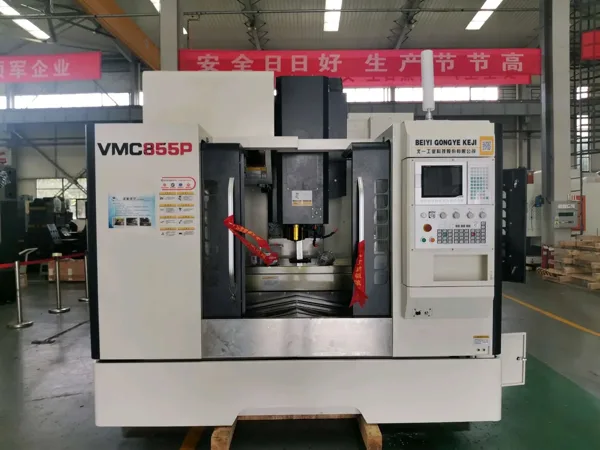
Для рабочих колес, которые в основном вращаются с неглубокими лопастями, подойдет вертикальный обрабатывающий центр с деталью на поворотном столе, а жесткая рама, такая как VMC1160, дает инструмент дотянуться без перемещения кадра под прерывистым монтажом.
Там, где лезвия расположены глубоко, закручены и прижаты к ступице, инструменту приходится приближаться под разными углами, и именно здесь пятиосевой обрабатывающий центр заслуживает свое место. Когда деталь качается под ведомым шпинделем, поверхности лезвий срезаются под несколькими углами, а не под одним, поэтому инструмент остается на поверхности, а не проникает в нее под крутым углом и трется. Такой станок, как U400, подходит для небольших рабочих колес и лопастных дисков, которые хорошо сидят на столе, а TMC630 охватывает диапазон большего размера, при этом деталь переносится на цапфовом столе, поэтому все лезвие может быть подведено к инструменту.
Если рабочее колесо прикреплено к валу или является частью вращающегося узла, фрезерно-токарный станок позволяет избежать повторного зажима, поворачивая ступицу и фрезеруя лопасти на одной и той же детали, не выходя из шпинделя. Это экономит не только время цикла, поскольку также исключает необходимость установки, при которой кончики лезвий могут быть повреждены с наибольшей вероятностью.
Балансировка, согласованность и вторая партия
Крыльчатка — это вращающаяся деталь, поэтому работа не завершена, когда будет готова последняя лопасть. Что бы ни требовал чертеж, практический смысл заключается в том, когда происходит проверка баланса: после последнего разреза, на готовой детали, а не перед финишем, когда все еще будет двигаться. Благодаря ранней проверке и последующей корректировке резки деталь оказывается сертифицированной по одной форме и доставленной в другой.
Для повторного заказа стоит записать три вещи, и ни одна из них не является точными данными. Приспособление и метод зажима, которые позволили решить задачу.Инструменты, используемые на каждом этапе, включая досягаемость чистового инструмента. И последовательность, особенно там, где финишный проход был разделен. Краткий журнал этих трех — это разница между второй пакетной версией и проектом разработки.
Материалы меняют режимы резания, но не логику. Алюминиевые рабочие колеса не прощают отвода стружки и давления инструмента; нержавеющие и высокопрочные стали не прощают наклепа и слишком долгого пребывания инструмента в резании; чугуны дают стабильный рез и много пыли. Приспособление, база данных и структура прохода остаются на своих местах.
Часто задаваемые вопросы
Можно ли выточить крыльчатку из цельной заготовки или лучше сначала отлить ее?
И то, и другое — обычное дело. Сплошная заготовка обычно является правильным решением для первого изделия или небольшой партии, поскольку для нее не требуется шаблон и время выполнения. Литье или ковка становятся целесообразными, когда годовой объем становится достаточным для оплаты оснастки, и тогда машина завершает то, что начал литейный цех. Обычно мы советуем запускать первую статью из твердого тела, чтобы процесс не зависел от заготовки.
Нужен ли пятиосный станок для крыльчатки?
Не всегда. Открытые, неглубокие лезвия можно резать на трехосном станке, располагая деталь на поворотном столе. Необходимость в пятиосности появляется тогда, когда лопасти глубокие или закрученные, когда пространство между ними смыкается в сторону ступицы или когда приходится резать поверхность под меняющимся углом, чтобы вообще до нее добраться. Обычно мы просим показать деталь, прежде чем рекомендовать какой-либо вариант.
Как сделать так, чтобы лезвия не болтались?
Укорачивая инструмент для тяжелого прохода, поддерживая основания лезвия снизу, где позволяет приспособление, и планируя черновую обработку так, чтобы материал, поддерживающий лезвие, удалялся в последнюю очередь, а не в первую очередь. На тонком лезвии чистовой проход по своей конструкции легкий; он нужен для того, чтобы закрепить поверхность, а не для удаления остатков.
Из каких материалов вы обычно изготавливаете рабочие колеса?
Алюминиевые сплавы для деталей с низкой нагрузкой и более крупными деталями, нержавеющие и легированные стали для рабочих колес, рассчитанных на более высокие нагрузки, а также чугун для корпусов и боковых сторон насоса. Мы также видим бронзовые и дуплексные материалы со стороны насоса. Материал меняет инструменты и режимы резания, а не логику настройки.
Можете ли вы процитировать рисунок и фотографию?
Да. Фотография сообщает нам форму лезвия, расстояние между лезвиями и результат, которого вы пытаетесь достичь. Чертеж дает нам исходную информацию и характеристики ступицы, а годовой объем позволяет нам оценить машину и приспособление, а не просто машину.Отправьте оба, если они у вас есть.
Отправьте нам рабочее колесо, которое вы планируете
Если вы готовите рабочее колесо к производству или у вас есть лопасть, которая не держит форму между станком и калибром, пришлите чертеж и фотографию детали. Мы вернемся с рекомендациями по использованию машины и кратким описанием настройки и последовательности действий, а не только с ценой.
Связаться Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанная литература: CNC Обработка тонкостенных деталей | CNC Обработка полостей пресс-форм и электродов | CNC Решения для обработки корпусов автомобильных коробок передач | CNC Машины для изготовления пресс-форм и штампов