Обрабатывающие валы из нержавеющей стали с ЧПУ: процесс и машины
Вал из нержавеющей стали редко выходит из строя на чертеже. Он не справляется со своей работой - на губе уплотнения, которая носила овал, на подшипнике, который потерял свою форму, или на нити, которая не будет удерживать его крутящий момент. Поворот нержавеющей стали, где большинство этих проблем создаются, и где они предотвращены. Материал борется с режущей кромкой таким образом, что углеродистая сталь не делает, а вал является длинной, тонкой частью, которая удаляется от инструмента в тот момент, когда нагрузка становится тяжелой. В этой статье объясняется, как машины с ЧПУ Handemo с станками из нержавеющей стали - сорта, которые мы видим больше всего, особенности, которые решают, принимается ли вал, машины, над которыми мы работаем, и правила процесса, которым мы следуем от первого шероховатого прохода до окончательной проверки.
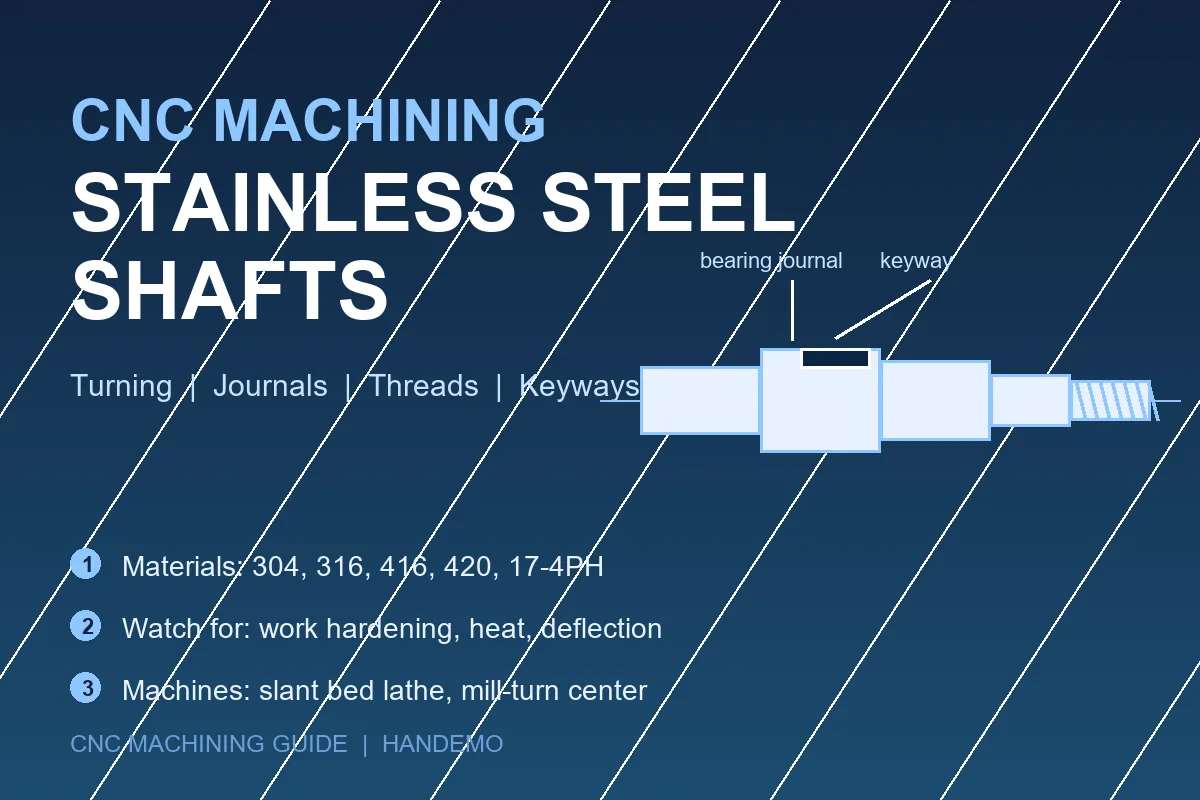
Что делает вал нержавеющей стали другим
Не все машины из нержавеющей стали одинаковы, и первое решение о любой работе в шахте — это то, какую семью мы сокращаем. Аустенитные сорта, такие как 304 и 316, являются наиболее распространенными в насосах, пищевом оборудовании и технологическом оборудовании. Они прочные и устойчивы к коррозии, но они работают закаленно - поверхность становится тяжелее, когда резец тереет ее, и следующий проход встречает кожу, которая жестче, чем сердцевина. Ферритные и мартенситные сорта, такие как 420 и 416, используются там, где вал нуждается в твердости или износостойкости; 416 является свободной обработкой и ведет себя намного лучше в разрезе, в то время как 420 вознаграждает контролируемый процесс, потому что он сложнее на инструментах. Осадков затвердевающие сорта, такие как 17-4PH, находятся между: они хорошо заканчиваются перед старением, а затем набирают силу при термической обработке.
Всем им свойственно то, что они медленно отводят тепло от режущей кромки. В углеродистой стали большая часть тепла уходит с чипом; в нержавеющей больше доля остается в инструменте и заготовке. Это единственное свойство управляет большинством практических правил на вале: держите острый режущий край, держите его прохладным, держите нагрузку устойчивой и никогда не позволяйте инструменту сидеть и растирать.
Где используются валы из нержавеющей стали
Наша работа на нержавеющей валу попадает в несколько ясных семей. Насосные валы несут винт на одном конце и соединение на другом, с печатью, работающей на готовом журнале между ними. Моторные валы и клапанные веретена имеют схожие формы, но разные поверхности, которые имеют значение. Смешивающие и агитаторные валы длинные и стройные, поэтому отклонение - это вся проблема. Пищевое и фармацевтическое оборудование использует 316 шахт, где поверхность должна быть гладкой и чистой. Гидравлические и измерительные детали нуждаются в плече или шаге, который находит что-то еще, что означает, что лица и диаметры должны работать вместе. В каждой семье о вале судят меньше по его общей форме, чем по небольшому количеству поверхностей: несущие журналы, сиденье уплотнения, плечо, которое контролирует вылет, нить, которая должна держаться, и любой ключ, плоский или шпиль, который передает крутящий момент.
Почему вал поворачивается тяжело
Упрочнение работы
Тусклый край или слишком легкий проход на аустенитной нержавеющей протирает поверхность вместо того, чтобы разрезать ее, и поверхность затвердевает под инструментом. Следующий проход затем должен вырезать более твердую кожу, которая притупляет край дальше и снова затвердевает слой. Фиксация - это острая, положительная режущая кромка, реальная глубина разреза, которая попадает под затвердевший слой, и корм, который держит инструмент включенным, а не катается. Пересечение одной и той же поверхности световым проходом является самым быстрым способом сделать нержавеющий вал более твердым, чем инструмент.
Тепло и инструмент
Поскольку тепло остается вблизи края, сорт инструмента и охлаждающая жидкость имеют большее значение, чем в стали. Мы используем марки и покрытия, предназначенные для нержавеющей стали, и сохраняем охлаждающую жидкость там, где она фактически образуется. Запуск сухого вала на нержавеющей или с охлаждающей жидкостью, направленной на неправильное место, сокращает срок службы инструмента и скрывает ранние признаки плохого разреза до тех пор, пока финиш уже не будет отмечен.
Отклонение на стройной части
Вал длинный относительно его диаметра, поэтому сила резания отталкивает его от инструмента. Результатом является сужение, форма ствола или диаметр, который находится прямо у цыпленка и неправильный на конце хвостовой части. На длинных валах мы контролируем это с помощью хвостового или устойчивого отдыха, принимая сбалансированные проходы с обеих сторон и сохраняя режущую нагрузку скромной, чтобы деталь не отклонялась от разреза.
Чаттер и финиш
Кольцо валов. Тонкий вал с большой неподдерживаемой длиной будет вибрировать на собственной частоте, и инструмент отмечает поверхность рисунком, который ухудшается с каждым проходом. Ответы те же, что и на любой тонкой части: более короткий свес, жесткая настройка, путь инструмента, который плавно входит в разрез, и достаточная поддержка за работой, чтобы ослабить вибрацию.
Галлинг на нитях и фитах
Нержавеющая имеет тенденцию желчь - материал приваривается к себе под давлением. На нитях, на прессовых присадках и на любой поверхности, которая скользит, это проявляется как рваный металл или нить, которая не будет собираться чисто. Резкая оснастка, правильная геометрия резьбы и финишный проход, который не трется, - это то, что удерживает поверхности от разрыва.
Рекомендуемые машины для валов из нержавеющей стали
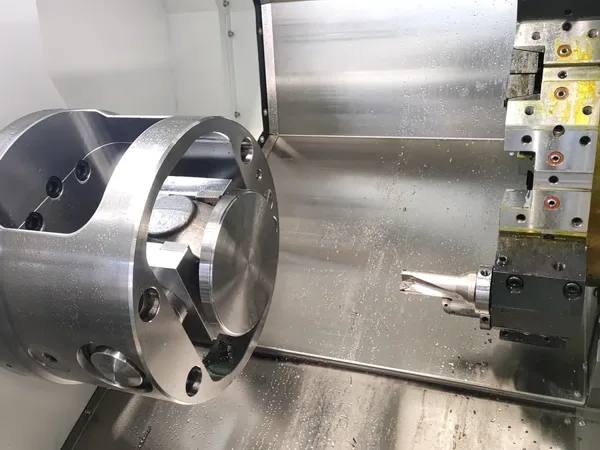
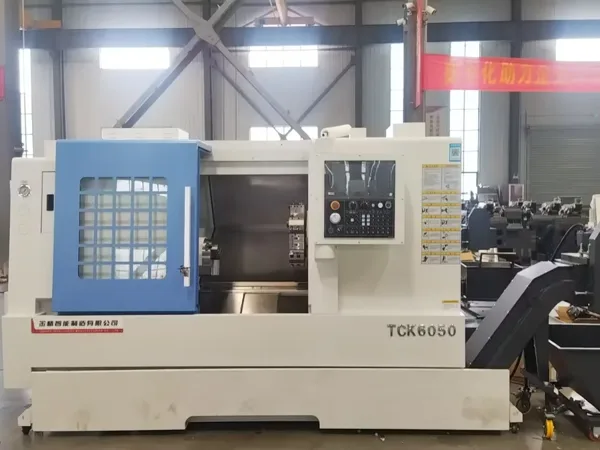
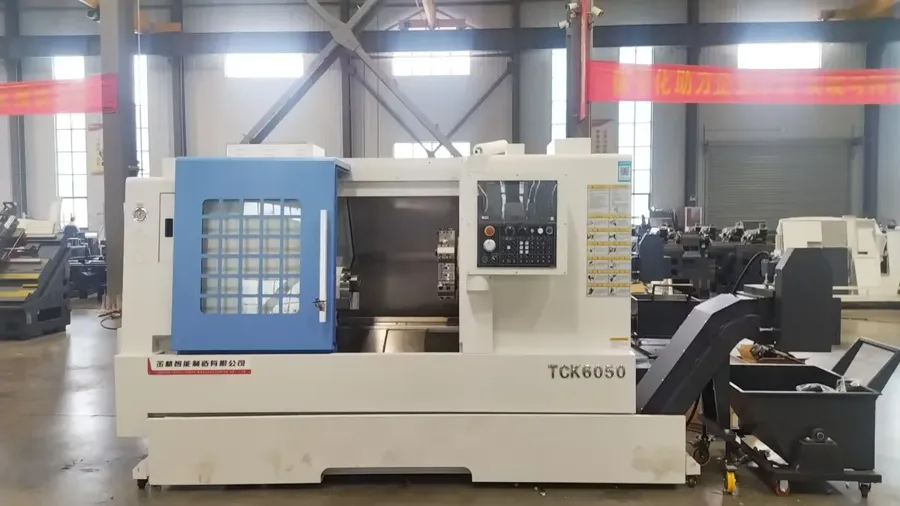
Работа вала является поворотной работой, и нашей отправной точкой для большинства нержавеющих валов является TCK6050 CNC slant bed lathe. The slant bed lets chips fall away from the cut instead of piling up around the tool, which matters on stainless where a chip trapped under the edge is a chip that will rub and harden the surface. The machine is quick to set up and comfortable with the mixed batches of short and long shafts that arrive together.
Когда вал тяжелый, длинный или должен удерживать свою форму по всей длине, TCK6350B heavy-duty CNC lathe Привносит жесткость и больший рабочий диапазон, который поддерживает стабильность между центрами. Для валов с тонкой отделкой на журналах и местах печати, TCK6050D high-precision lathe построен вокруг более легких отделочных проходов, на которые реагируют нержавеющие поверхности, и TCK70D Покрывает такой же вид работы на более крупном конверте.
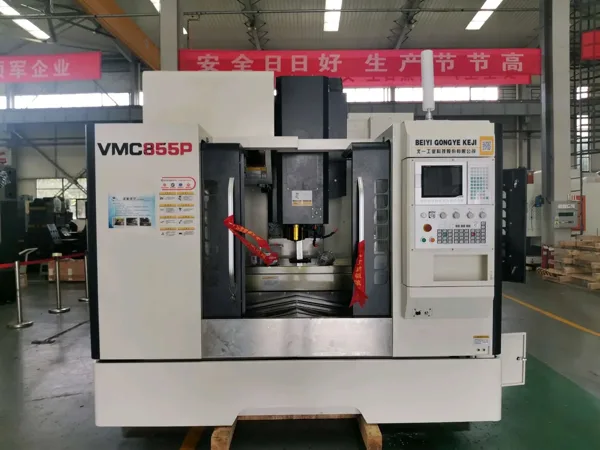
Шафты не всегда являются чистыми рабочими местами. Вал, который также нуждается в ключе, плоском, поперечном отверстии или фланцевой поверхности, подходит для машины, которая поворачивается и мельница в одной установке. The станков с ЧПУ Давайте разрежем повернутые диаметры и управляемые функции, не перемещая деталь на вторую машину, которая удаляет повторный зажим и ошибку запуска, которая поставляется с ним. Там, где валу нужна только короткая фрезерованная функция, мы запускаем эту операцию на вертикальный обрабатывающий центр Вместо этого. По всему диапазону - см. полный Диапазон токарных станков с ЧПУ - the rule is the same: the fewer times the part is re-clamped, the fewer chances it has to lose concentricity.
Правила обработки, которым мы следуем на нержавеющих валах
Порез под затвердевшей кожей
На аустенитной нержавеющей мы берем реальную глубину разреза, а не серию световых проходов, поэтому край остается под закаленным слоем вместо того, чтобы ездить поверх него. Положительная, острая геометрия с небольшим радиусом носа удерживает силу разреза при удалении материала. Это единственная привычка, которая отделяет нержавеющий вал, который выходит прямо из того, который выходит жестким и жвачным.
Держите часть прохладной, а чип прозрачным
Мы заполняем зону резки и доставляем охлаждающую жидкость там, где формируется чип, и мы планируем путь инструмента, чтобы чип ломался и уходил, а не обертывал деталь. На стройных валах эвакуация чипа - это не просто ведение домашнего хозяйства - чип, пойманный между инструментом и работой, - это чип, который втирает, затвердевает и сужает диаметр.
Поддержите вал, затем разрежьте его.
Длинные валы поддерживаются с хвостовым прикладом как минимум и с устойчивым отдыхом, когда неподдерживаемая длина большая. Проходы сбалансированы, поэтому сила разреза не толкает деталь в одном направлении. Там, где позволяет геометрия, мы оставляем вал слегка негабаритным и позволяем ему осесть до окончания операции, поэтому любое движение от высвобожденного напряжения происходит до того, как конечные поверхности будут разрезаны, а не после.
Грубо, уладить, закончить
Нержавеющие валы, в которых было удалено много материала, перемещаются по мере высвобождения внутреннего напряжения в баре. Мы грубим вал, пускаем его осесть, а потом заканчиваем — включая проверку журналов перед финишными проходами, чтобы последние разрезы были взяты на устойчивую часть. На валах, где имеет значение прямолинейность, последовательность включает шаг выпрямления или напряжения перед окончательным поворотом.
Вырезать нити и клавиши в правильном порядке
Нити разрезаются после того, как диаметры, которые их находят, закончены, поэтому нить работает концентрично с журналом, с которым она работает. Ключи, плоскости и поперечные отверстия расположены относительно одних и тех же данных, и там, где эти функции выполняются на второй машине, мы сохраняем вал на одной и той же центральной линии. Отделочные проходы на уплотнительных и несущих поверхностях идут последними, причем часть поддерживается так, как она будет поддерживаться в эксплуатации.
Качество и последовательность
Нержавеющий вал отклоняется для журналов, которые не концентричны друг с другом, плечо, которое не сидит прямо к оси, суп вдоль длинного диаметра, нить, которая не примет его орех чисто, или сиденье печати, которое рвется под нагрузкой. Каждая из этих ошибок восходит к процессу принятия решения - как поддерживался вал, сколько тепла оставалось в нем, был ли инструмент достаточно острым, чтобы стричь, а не мазать, и была ли часть дана время, чтобы осесть до окончания.
Handemo строит станки в Тенчжоу с 2008 года, на заводе площадью 220 000 квадратных метров с более чем 660 сотрудниками, и программы из нержавеющей валы, которые мы запускаем здесь, начинаются одинаково: доказывайте установку и последовательность на пробном вале, а затем запускайте партию на той же установке. Если вы смотрите на работу вала, рисунок, который говорит нам больше всего, - это тот, на котором отмечены критические поверхности - журналы, сиденье печати и данность, из которой измеряется остальная часть.
Часто задаваемые вопросы
Какая машина лучше всего подходит для вращения валов из нержавеющей стали?
Для большинства коротких и средних валов токарный станок с наклонной кроватью, такой как TCK6050, является правильной отправной точкой, потому что управление чипом и быстрая настройка имеют большее значение, чем размер. Более длинные или более тяжелые валы нуждаются в жесткости машины, такой как TCK6350B с хвостовой опорой, а валы, которые также несут ключи, плоские или поперечные отверстия, лучше всего работать на мельничной поворотной машине, поэтому поворотные и приводные функции разрезаются в одной установке.
Почему валы из нержавеющей стали выходят суженными?
Почти всегда из-за того, что вал отклонялся под силой резания. Тонкий вал отталкивается от инструмента, поэтому диаметр находится прямо возле челка и неправильный на дальнем конце. Поддерживая деталь с хвостовым прикладом или устойчивым отдыхом, балансируя проходы и сохраняя режущую нагрузку скромной, это то, что держит нержавеющий вал прямо по его длине.
Как остановить закалку нержавеющей стали во время поворота?
Нарезка под затвердевшим слоем вместо того, чтобы поверх него. Резкий положительный край, реальная глубина разреза и устойчивый корм удерживают инструмент стригущим материалом, а не растирают его. Повторяющиеся световые проходы над одной и той же поверхностью являются причиной затвердевания поверхности и выхода из строя отделки.
Какие нержавеющие сорта вы станки для валов?
В основном аустенитные марки 304 и 316 для насосов, клапанов и технологического оборудования, а также 416 и 420, где требуется износостойкость или твердость, и классы затвердевания осадков, такие как 17-4PH, где деталь набирает прочность при термической обработке. Каждый из них спланирован по-разному - 416 свободно обрабатываемых запасов ведут себя очень по-разному по сравнению с 316 в одной и той же установке.
Можете ли вы автоматизировать вал, который требует как поворота, так и фрезерования?
Да. Машина для разворота мельницы разрезает повернутые диаметры и ключи, плоские или поперечные отверстия без части, покидающей веретено, что сохраняет эти функции концентрическими с журналами. Там, где требуется только небольшая фрезерованная функция, операция может выполняться на вертикальном обрабатывающем центре с валом, расположенным из тех же данных.
Получите план обработки вала из нержавеющей стали
Расскажите нам о вале - сорте, диаметрах и длине, поверхностях, которые должны оставаться концентрическими, независимо от того, несет ли он ключ, сплайн или поперечное отверстие, и размер партии - и Handemo порекомендует правильную токарную или мельничную поворотную машину и процесс, чтобы пойти с ней. Контактный Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: Обработка с ЧПУ распределительных валов и Тематическое исследование: обработка высокоточного вала передачи - two more looks at how shaft geometry, support and sequence decide the result.