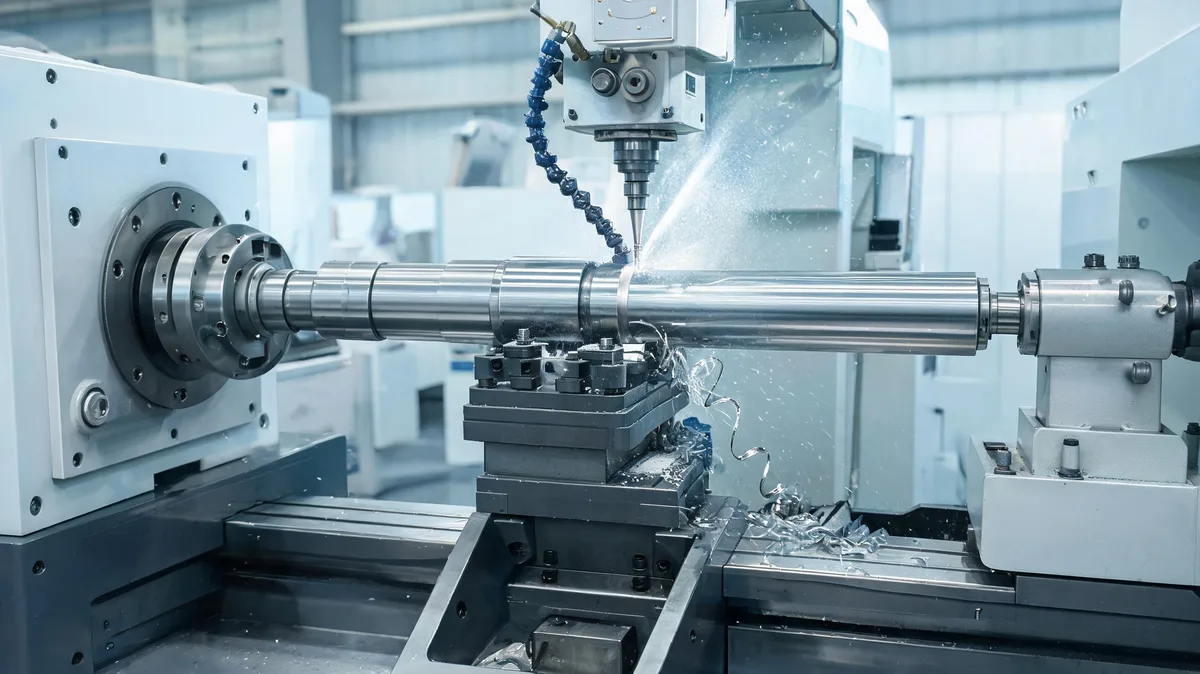
Обработка с ЧПУ трансмиссионных валов: процесс, машины и качество
Трансмиссионные валы являются одними из самых распространенных рабочих мест в любом машинном цехе и одними из самых требовательных, чтобы получить право. Вал имеет несколько диаметров, плечи, клавиши, нити и иногда линии - все на одной оси, все должны оставаться концентрическими. Получите правильную настройку один раз, и программа вала работает годами. Вот как мы подходим к обработке валов, машинам, которые подходят, и процессам, которые имеют значение.
В чем нуждается трансмиссионный вал
Трансмиссионные валы обычно обрабатываются из легированной стали (4140, 1045) или нержавеющей стали, диаметром от 20 мм до более 100 мм и длиной от 100 мм до 1500 мм. Ключевой проблемой является концентриситет между центрами и повернутыми диаметрами, а также последовательные размеры по всей длине. В зависимости от спецификации, валы также нуждаются в ключах, сплайнах, нитях и иногда перекрёстных отверстиях.
Обсуждение Machines for Shaft Turning
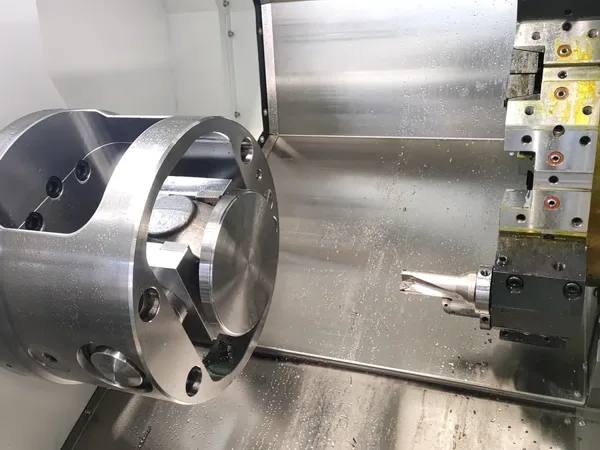
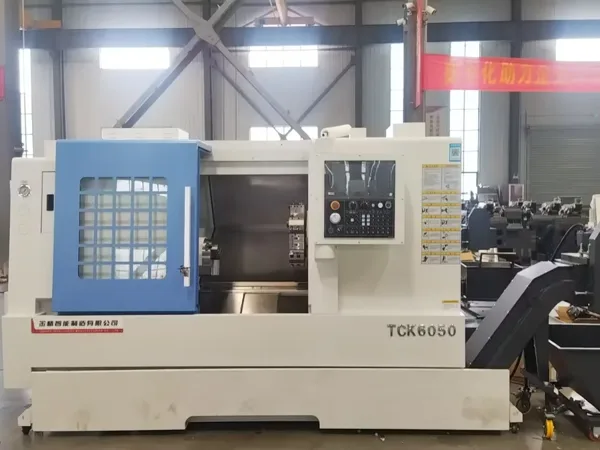
Для большинства валов, а токарный станок с наклонной кроватью Лучше всего подходит. The TCK50 ручки с меньшими валами и объемными пробегами; TCK6050 покрывает более длинные и тяжелые валы. Оба имеют 45-градусную наклонную кровать для жесткости и хорошего удаления чипа.
Если ваши валы нуждаются в фрезерных или нецентральных функциях, мельничный оборот Машина как TCK70 С живой оснасткой позволяет поворачивать, мельница ключей и сверлить перекрестные отверстия в одной установке. Для очень длинных деталей более тяжелый наклонный токарный станок с хвостовым прикладом и устойчивым отдыхом поддерживает стабильную обработку.
Ключевые точки процесса
Центрирование и удержание рабочих мест
Всегда сначала машинируйте центральные отверстия, а затем используйте их для последующих операций. Центр хвостового сырья и для длинных валов постоянный отдых удерживают деталь жесткой, поэтому диаметры остаются постоянными по всей длине.
Грубые и финишные проходы
Грубые с большей глубиной разреза и меньшей скоростью, затем заканчиваются более легкими разрезами для конечного диаметра и поверхности. Это уравновешивает время цикла с окончанием спецификации.
Дороги и шпили
На мельничном повороте или с фрезерным креплением вырезайте клавиши и линии в том же зажиме, что и при повороте, избегая второй установки и дрейфа, который идет с ней.
тире
Используйте жесткую машину и проверенный цикл резьбы. Постоянное качество резьбы зависит от стабильной скорости шпинделя и охлаждающей жидкости, а не от последнего трюка.
инспекция
Измерение диаметров в нескольких точках по длине для подтверждения сужения находится в пределах спецификации. Используйте надежный метод и сохраняйте ссылку последовательной.
Часто задаваемые вопросы
Какая машина лучше для поворота длинных валов?
Наклонный токарный станок с хвостовым прикладом и устойчивым отдыхом, как у TCK6050, подходит для длинных валов. Он поддерживает поддерживаемую часть, поэтому диаметры остаются неизменными.
Может ли машина Handemo валы с ключами и сплайнами?
Да. С фрезерной машиной с живой оснасткой мы можем поворачивать, мельницу и резать линии в одной установке, чтобы уменьшить обработку.
Какую сталь вы рекомендуете для трансмиссионных валов?
Общим выбором является 4140 и 1045 легированная сталь или нержавеющая сталь для коррозионной стойкости. Правильный уровень зависит от вашего применения и требований к прочности.
Получить Shaft Machining Plan
Отправьте нам свой рисунок вала и производственную цель, и Handemo порекомендует правильный токарный станок и процесс. Контактный Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038