Экцентрические валы обработки с ЧПУ: процесс и машины
Эксцентричный вал похож на чертежную ошибку на первый взгляд. Один журнал находится вне центральной линии, напротив него висит противовесная паутина, и часть, кажется, построена вокруг неправильной оси. Это смещение является точкой дизайна - и это также делает деталь неудобной для машины. В тот момент, когда вы зажимаете вал, масса которого не сидит на его оси вращения, работа начинает бороться с установкой. Он отклоняется, вибрирует, и офсетные журналы должны выходить в правильной фазе друг с другом и с ключами, которые их ведут. В этой статье рассматривается, как эксцентричные валы станков с ЧПУ Handemo: формы, которые мы видим, материалы, из которых они изготовлены, машины, на которых мы выполняем работу, и порядок процесса, которому мы следуем, когда центр детали не является центром разреза.

Что такое эксцентричный вал и куда он идет
Эксцентричный вал представляет собой вал с по меньшей мере одним журналом, ось которого намеренно смещена от основной оси. Поверните вал и этот журнал вращается вокруг центральной линии, преобразуя вращение в ответное или колебательное движение. Идея старая, и она повсюду в тяжелой технике. Челюстные дробилки используют большой эксцентричный вал, чтобы раскачивать движущуюся челюсть. Вибрирующие экраны, вибрационные компакторы и шейкерные приводы используют эксцентричные веса и офсетные журналы для генерации инсульта. Эксцентричные прессы и пунш-прессы преобразуют вращение двигателя в управляемый нисходящий ход через эксцентрический вал или коленчатый вал. Гидравлические двигатели, насосы с переменным перемещением и насосы с эксцентричным приводом используют более короткие эксцентричные валы для перемещения поршня или защелки, а многие механизмы индексации и зажима используют небольшой эксцентричный кулачный вал для блокировки или выпуска деталей.
В каждом из этих приложений вал несет одно и то же семейство функций. Есть основные журналы, которые сидят в подшипниках и определяют ось вращения. Существует офсетный журнал, который часто является рабочей поверхностью детали. Между ними есть паутины или доли, часто сформированные в качестве противовесов, поэтому вал не расшатывается на скорости бега. И есть управляемые особенности - клавиши, линии, плоскости, поперечные отверстия, нефтяные проходы и иногда резьбовый конец. Эксцентричный вал дробилки - большая, тяжелая, длинная часть. Эксцентричный вал насоса короткий и компактный. И то, и другое - одна и та же проблема в разных размерах: смещение должно быть установлено, проведено и фазировано правильно против всего остального.
Материалы, которые мы видим на эксцентрической валовой работе
Большинство эксцентричных валов, которые мы обрабатываем, являются легированной сталью. 42CrMo и 40Cr являются рабочими лошадками для средних и больших валов - достаточно жесткими, чтобы нести тяжелую смещенную нагрузку и реагировать на закалку и закалку, что позволяет дробилке или прессе эксцентрично выживать годы езды на велосипеде. Там, где поверхность должна сопротивляться износу при скользящем контакте, как на кулачке или эксцентричном журнале, который работает против втулки, 20CrMnTi и аналогичные классы затвердевания после обработки, поэтому вал прибывает на термическую обработку с небольшой надбавкой, оставшейся на рабочих поверхностях. Простые эксцентричные приводы часто изготавливаются из 45 стали или ее эквивалентов. Большие эксцентрики дробилки иногда отлиты, и пластичное железо появляется в положениях с более низкой нагрузкой, где литье дешевле, чем ковка.
В этой работе важны две материальные привычки. Во-первых, при удалении наружной кожи перемещается сплав вала — длинная брусья или ковка переносит внутреннее напряжение, а шероховатость глубокого эксцентричного смещения освобождает его неравномерно. Во-вторых, классы затвердевания разрезаются по-разному до и после термической обработки, поэтому последовательность должна оставлять поверхности, которые будут измельчены или покрыты для состояния, в котором они будут находиться после затвердевания, а не раньше.
Почему эксцентричные валы трудно обрабатывать
Дисбаланс встроен в часть
Круглый вал вращается в равновесии вокруг своей оси. Эксцентричного вала с противовесом нет: даже когда конструкция сбалансирована как готовая деталь, промежуточной формы при механической обработке нет. Незаконченная противовесная паутина, полуразрезанная доля или офсетный журнал, который был натянут с одной стороны, но не с другой, все тянет часть вокруг. При низких скоростях шероховатости это проявляется как неравномерный разрез и плохая жизнь инструмента. На более высоких скоростях он превращается в вибрацию, которая отмечает журналы и отталкивает деталь от инструмента. Ответ заключается не в том, чтобы все замедлять, а в том, чтобы планировать установку таким образом, чтобы поддерживалась несбалансированная масса, и поддерживать баланс между шероховатыми проходами по обе стороны оси.
Смещение должно быть настроено, а не просто набрано в
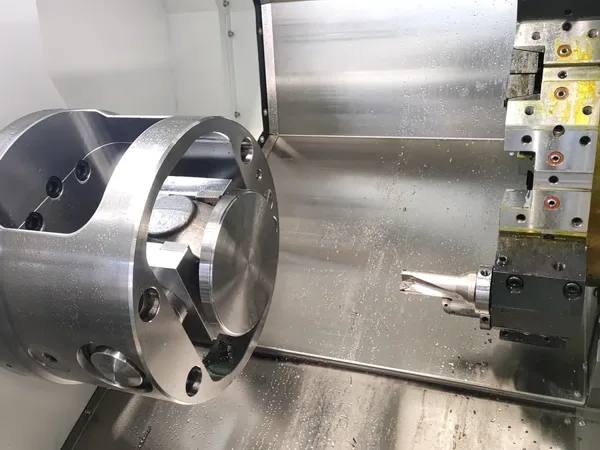
На нормальном валу поворот между центрами прост: центральные отверстия определяют ось и из нее следует каждый диаметр. На эксцентричном валу журнал смещения имеет свою собственную ось, и получение инструмента для разрезания вокруг этой оси является установочным решением. Мы используем эксцентричные установки - офсетные центральные отверстия, которые устанавливаются из главной оси, рукава или собачьих приспособлений, которые удерживают деталь на офсетном центре, в то время как основные журналы остаются в качестве данумов, или четырехчелюстной или фиксирующей компоновки на более крупной работе, где деталь указывается на офсет, а не центрирована. Какой бы маршрут ни использовался, смещение должно быть создано из данности, которая все еще будет существовать после завершения детали, потому что это то, как остальная часть вала проверяется позже.
Фазовый угол между признаками
Эксцентричный вал редко является одним смещением. Эксцентрик дробилки, эксцентрик пресса или вал насоса может нести более одного смещения, плюс клавиши, сплайны и нефтяные дыры, и что имеет значение, так это фазовое соотношение между ними - в каком направлении находится каждое смещение и где каждая приводимая функция находится относительно него. Получите правильное смещение, но фаза неправильная, и деталь не будет время с механизмом, который она ведет. Этап контролируется путем ссылки на каждую особенность обратно к общему значению, указательным знакам, которые разрезаются в вал и остаются видимыми в процессе, и путем разрезания функций в порядке, который не разрушает ссылку.
Длинные тяжелые валы движутся самостоятельно
Большие эксцентричные валы длинные и тяжелые, и они обычно обрабатываются между центрами или на постоянном отдыхе. Отклонение от силы резания является одной проблемой; другая - это то, что часть делает после шероховатости, когда материал, который она удалила, удерживал вал в напряженной форме. Грубый эксцентрик может вернуться заметно согнутым. Мы имеем дело с ним так, как всегда обрабатывается тяжелая валовая работа: грубо все с учетом, позвольте детали осесть - в том числе шаг снятия стресса, когда материал и требование клиента требуют одного - затем закончите на оседлой части, а не преследуйте форму, которая продолжает двигаться.
Прерванные разрезы, перемычки и поперечные отверстия
Эксцентричные валы полны прерванных функций. Клавиши пересекают журнал, линии прерывают поверхность, а поперечные отверстия прорываются через сторону детали. Каждый из них прерывает разрез, и каждый из них является шансом для инструмента быть вытесненным из линии. Перекрестные отверстия, которые отвечают внутреннему нефтяному проходу, являются классической ловушкой: они просверливаются после того, как внешние поверхности установлены, поэтому их положение устанавливается из готовых диаметров, а не из сырой бруски.
Машины для эксцентрических валов
Поскольку эксцентричные валы бегут от деталей размером с насос до деталей размером с дробилку, выбор машины следует за размером и весом смещения.
Для больших, тяжелых эксцентричных валов - дробилка и семейство прессов, где вал длинный и противовес существенный - отправной точкой является TCK6350B heavy-duty CNC slant bed lathe. Its rigidity is what keeps a long offset part from being pushed out of shape by the cut, and the slant bed sheds the heavy chip load that comes with roughing an offset down from a large forging or bar.
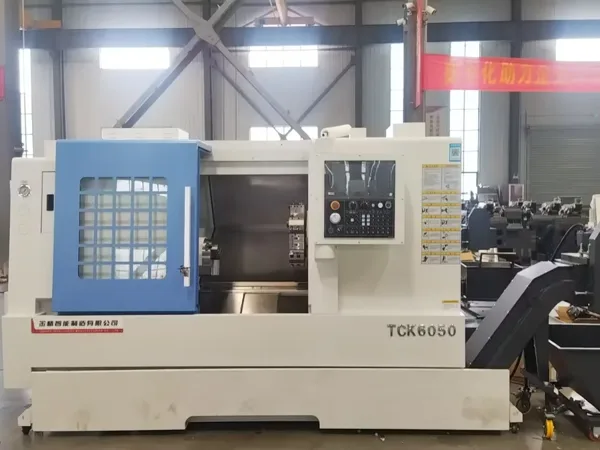
Средние эксцентричные валы - насосные приводы, эксцентричные кулачные валы и более короткие прессовые части - удобно работают на TCK6050 CNC slant bed lathe, which handles the mix of roughing passes and finishing passes these parts need without a long setup change between them. Where the journal surfaces carry the eccentric's working load, the finishing work is done on the high-precision lathe models rather than on the roughing machine, because the surface has to survive sliding contact rather than just hold a dimension. The full range is listed on the токарный станок с наклонной кроватью Страница.
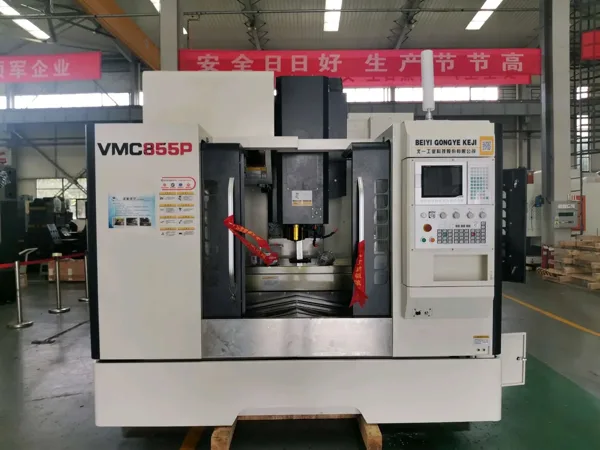
Многие эксцентричные шахты не превращают рабочие места в одиночку. Когда одна и та же часть несет ключ, сплайн, плоское или поперечное отверстие, которое должно сидеть в фазе со смещением, корпус для машины, которая поворачивается и мельница в одной установке, силен: станков с ЧПУ вырезать перевернутые журналы и управляемые функции без повторного зажима детали, что исключает риск потери фазы, когда вал перемещается на вторую машину. Большие эксцентричные валы с крупными измельченными паутинами, фланцевыми гранями или сверленными узорами лучше подходят для горизонтальной машины, такой как HMC630-DT horizontal machining center, where the part is presented to the spindle from several sides and the offset can be referenced from one datum. Smaller eccentric components that are mostly milled - a cam plate, an eccentric hub, a locking eccentric - are run on a вертикальный обрабатывающий центр на специально изготовленном приспособлении.

Правила процессов, которым мы следуем на эксцентричных валах
Сначала переверните основные журналы
Основные журналы определяют ось части. Мы сначала разрезаем их и относимся к ним как к данному для всего, что последует - смещения, ключей, поперечных отверстий и финального осмотра. Когда основные журналы устанавливаются рано, эксцентричная установка может быть указана на поверхности, которая все еще будет там, когда шахта будет закончена, а не против сырья, которое собирается быть удалено.
Сбалансировать установку, а не только часть
Планируется эксцентрическая работа, поэтому несбалансированная масса поддерживается в арматуре, и поэтому шероховатые проходы остаются сбалансированными друг с другом. С одной стороны, с противовесной паутиной, обе стороны паутины шероховаты на одной стадии, а не одна сторона завершается, в то время как другая все еще сырая. Там, где смещение большое, сама установка - чат, крепление, устойчивый отдых - устроена так, чтобы деталь не оставалась висящей на тяжелой стороне.
Установить смещение от реального datum
Смещение создается из главной оси с использованием офсетных центральных отверстий, рукавных приспособлений или указателей, а его направление обозначено со стороны. Эта отметка не косметическая - это то, что читает следующая операция. Мы также подтверждаем смещение на машине перед финишными разрезами, поэтому установка, которая переместилась, поймана до того, как рабочие поверхности будут разрезаны, а не после.
Грубо, уладить, закончить
Тяжелые офсетные работы выполняются поэтапно: грубо с учетом, позволяют высвободившемуся напряжению проявить себя, снимают напряжение там, где требуется материал и приложение, затем заканчивают со стороны, так как он сейчас сидит. Погоня за конечными поверхностями сразу после тяжелого шероховатого разреза — это то, как большой эксцентрик заканчивается изгибом, который должен быть выпрямлен, а выпрямление готового эксцентричного вала намного дороже, чем оставление его для оседания.
Вырезать управляемые функции на одной и той же центральной линии
Ключи, линии, плоскости и поперечные отверстия расположены в основных журналах и фазированы от отметки, которая была вырезана ранее. Там, где эти функции производятся на второй машине, данные передаются и проверяются, а не предполагаются. На мельничных станках они разрезаются в той же установке, что и журналы, что является самым чистым способом сохранить смещение и управляемые функции в согласии.
Проверьте фазу до того, как часть уйдет.
Последняя проверка на эксцентричном валу — это не диаметр — это взаимосвязь между признаками: каким образом смещение обращено, где к нему присосается ключ, и соответствует ли каждый журнал оси, к которой он принадлежит. Эта проверка выполняется с той частью, которая поддерживается так, как она будет поддерживаться в обслуживании.

Качество и последовательность
Эксцентричный вал отклоняется для фазового угла, который не соответствует механизму, смещение, которое было установлено из неправильного данума, журналы, которые не соответствуют оси, к которой они принадлежат, вал, который согнулся после шероховатости, или ключ, который не выравнивается с смещением, против которого он работает. Ни одна из этих ошибок не связана с отделкой одной поверхности. Речь идет о взаимоотношениях между поверхностями, а отношения устанавливаются установкой и последовательностью — какой данум использовался, когда части разрешалось оседать, и была ли фаза перенесена через каждую операцию.
Handemo строит станки в Тенчжоу с 2008 года на заводе площадью 220 000 квадратных метров с более чем 660 сотрудниками, и эксцентричные валовые программы здесь начинаются так же, как и любая валовая программа: доказывают установку и последовательность на пробной части, а затем запускают партию на установке, которая была доказана. Если вы планируете эксцентричный вал, рисунок, который говорит нам больше всего, - это тот, который показывает направление смещения, фазу управляемых функций и журналы, которые должны оставаться верными друг другу - это три вещи, которые решают, ведет ли деталь себя в машине.
Часто задаваемые вопросы
Для чего используется эксцентричный вал?
Он преобразует вращение в ответное или колебательное движение. Челюстные дробилки, вибрирующие экраны, вибрационные компакторы, эксцентричные и ударные прессы, эксцентричные насосы и гидравлические двигатели - все используют вал с офсетным журналом. Офсетный журнал вращается вокруг главной оси и управляет любым механизмом, необходимым машине для перемещения туда и обратно.
Как вы автоматизируете офсетный журнал на токарном стане с ЧПУ?
Устанавливая смещение как отдельную ось. Сначала мы устанавливаем основные журналы как datum, затем удерживаем или указываем деталь на офсетном центре с использованием офсетных центральных отверстий, рукавных приспособлений или четырехчелюстной компоновки, поэтому инструмент разрезает вокруг оси смещения. Направление смещения обозначено на части и используется в качестве ориентира для каждой функции, которая должна быть фазирована против него.
Почему эксцентричные валы вибрируют во время обработки?
Потому что масса не находится на оси вращения. Противовесная паутина или офсетный журнал, который грубоват с одной стороны, только тянет часть вокруг, и дисбаланс растет со скоростью. Фиксация - это установка, которая несет несбалансированную массу, шероховатые проходы, сбалансированные по обеим сторонам оси, и поддержку от устойчивого отдыха или хвостового приклада на длинных валах.
Из каких материалов сделаны эксцентричные валы?
Сплавные стали, такие как 42CrMo и 40Cr для средних и больших валов, классы затвердевания корпуса, такие как 20CrMnTi, где рабочая поверхность должна противостоять износу скольжения, 45 стали для более простых эксцентричных приводов и пластичного железа для некоторых эксцентриков с более низкой нагрузкой. Выбор решает шаги закаливания и снятия стресса, которые находятся между шероховатостью и отделкой.
Можете ли вы автоматизировать эксцентричный вал с клавишами и перекрестными отверстиями в одной установке?
Да, это именно то, для чего нужен станок. Переворачивание журналов и фрезерование ключей, плоскостей или перекрестных отверстий в одной и той же установке позволяет фазировать управляемые функции со смещением без риска потери ссылки, когда деталь повторно зажимается в другом месте. Очень большие эксцентричные валы с тяжелыми измельченными паутинами обычно работают на горизонтальном обрабатывающем центре.
Получите эксцентричный план обработки вала
Отправьте нам вал - офсет и его направление, журналы, которые должны работать верно друг другу, фазу ключей, сплайнов или перекрестных отверстий, материал и размер партии - и Handemo порекомендует правильную токарную, мельничную или горизонтальную машину и последовательность процесса, чтобы пойти с ней. Контактный Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: Обработка с ЧПУ распределительных валов и Обработка станков из нержавеющей стали с ЧПУ покрыть прямой вал работы, и Токарный станок против Mill-Turn объясняет, когда управляемые функции оправдывают однокомпонентную машину.