Обрабатывающие тонкостенные детали с ЧПУ: процесс и машины
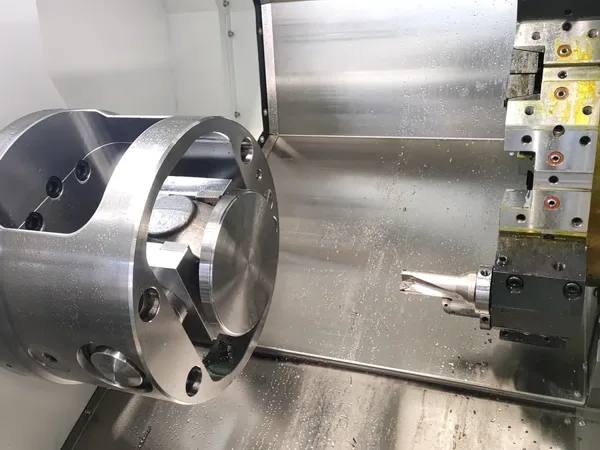
Тонкая стенка обычно начинается как чья-то идея экономии веса - убрать все, что не несет нагрузки, и оставить форму, которая все еще делает работу. Проблемы появляются на машине. Как только стена становится тонкой, она перестает вести себя как жесткое тело и начинает вести себя как пружина: она отталкивается от резца под силой резания, отрывается после того, как инструмент прошел, звенит под шпинделем, и перемещается в тот момент, когда виза закрывается на нем. Стена, которая выглядит прямо в креплении, может быть не в форме, когда зажимы отрываются. В этой статье объясняется, как тонкостенные детали станков с ЧПУ Handemo - материалы, которые мы видим больше всего, машины, на которые мы их надеваем, и правила процесса, которые сохраняют верность легкой части от первого разреза до последнего.
Что считается тонкой стеной
Нет единого числа, которое определяет тонкую стену, потому что сложность зависит от соотношения между толщиной стенки, размером детали и материалом. Стена, которую легко обрабатывать на подшипниковой крышке, может быть проблемой на большом корпусе, где одна и та же стена проходит долгий путь без поддержки. Общим для рабочих мест является то, что обработанные функции достаточно близки к стене, чтобы сила резания, тепло и зажим все отображались в готовой форме. На практике наша тонкостенная работа попадает в несколько семейных групп: монтажные кронштейны и опорные рычаги, крышки и панели с ребрами, коробки передач и корпуса насоса, где стены освещены, рабочие колеса и корпуса вентиляторов, сенсорные и электронные корпуса и длинные структурные части с глубокими карманами с обеих сторон.
Алюминий доминирует в группе - 6061 и 7075 пластин и экструзий для скобок, крышек и корпусов, где легкий вес имеет большее значение, чем что-либо еще. Сталь и нержавеющая сталь появляются там, где деталь должна выдержать износ или коррозию, а тонкие секции в стали сложнее, потому что силы резки выше. Отливки приносят свою версию проблемы: литая кожа сложнее, чем сердцевина, поэтому первый проход резца неравномерный, и стена получает толчок именно там, где деталь слабее всего. Титановые тонкостенные детали составляют меньшую долю нашей работы, но они наказывают любой процесс, который зависит от тяжелых порезов или голодающей охлаждающей жидкости.
Почему детали тонкой стены трудно понять
Отклонение под режущей силой
Резак нажимает на деталь с силой шпинделя, и машина может легко поглощать, но тонкая стенка не может. Стена сгибается, режущая кромка принимает более легкую нагрузку, а поверхность, которая выходит, сужается, волнистая или просто тоньше посередине, чем на концах. Нажмите тяжелее, чтобы компенсировать, и стена изгибается больше. Ответ не в силе, он держит нагрузку на стене низкой, а опору за ней высокой.
Тепло и стресс, который оно оставляет после себя
Обработка перемещает тепло в часть. На толстом участке тепло распространяется, и часть остается стабильной. На тонкой стене тепло остается локальным, стена растет, пока ее разрезают, а затем она охлаждается в форму, которая не является формой, о которой просила программа. Удаление большого количества материала с одной стороны пластины высвобождает внутреннее напряжение, которое было в запасе, и часть склоняется по мере продвижения разреза. Грубо, то пусть часть осядет, то закончит — здесь работает та же логика, которая работает на пластинах плесени.
Зажимное искажение
Виза, которая закрывается с достаточной силой, чтобы удерживать тяжелый блок, сплющивает тонкую стенку, не замечая оператора. Часть обрабатывается в зажатой форме, и она возвращается, когда открывается виза. Мягкие челюсти скучают по профилю детали, зажимы низкого давления и зажимы, которые нажимают на толстого босса вместо самой стены, стоят дешевле, чем выскабливание партии.
болтовня
Тонкие стены. Стена вибрирует на своей частоте, инструмент отмечает поверхность рисунком, который ухудшается с каждым проходом, и оператор отключает корм, пока время цикла не станет проблемой. Фиксация представляет собой комбинацию: более короткий свес инструмента, более острый резак с более легкой геометрией резки, путь инструмента, который удерживает нагрузку устойчивой вместо того, чтобы пикировать ее, и - там, где позволяет деталь - что-то за стеной, чтобы промокнуть ее.
Машины для тонкостенных деталей
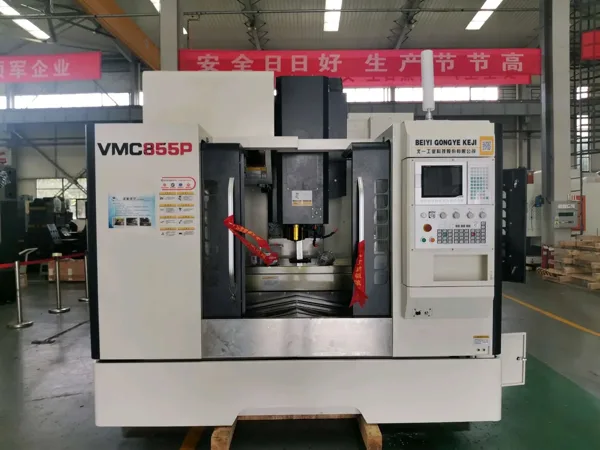
Работа тонкой стены вознаграждает скорость шпинделя и жесткость машины гораздо больше, чем размер. Стандартной отправной точкой является Handemo VMC855 вертикальный обрабатывающий центр, a compact high-speed machine that lets us run light, fast passes with small cutters - the cutting strategy thin walls respond to best. Its table covers brackets, covers, bearing caps and the smaller housings where most thin-wall jobs start, and the machine is quick to set up for the mixed batches this kind of work usually arrives in.
Когда деталь растет - длинная опорная рука, глубокий карманный корпус, облегченная коробка передач или корпус насоса - VMC1160 vertical machining center Это дает размер стола и путешествие, чтобы держать всю часть в меньшем количестве настроек, что имеет значение, потому что каждый повторный зажим тонкой части - еще один шанс загрузить ее в изогнутую форму. Для работы с мелкими деталями и большой отделкой, VMC1370D high-speed mold machining center Он построен вокруг той же идеи, взятой дальше, с веретеном и пакетом движения, предназначенным для легких разрезов при высокой подаче.
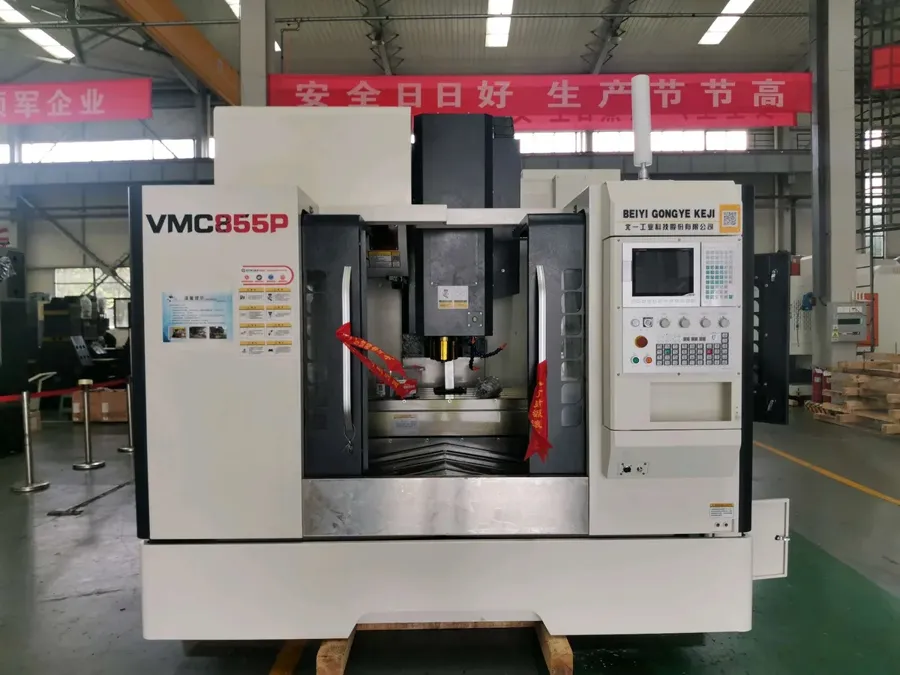
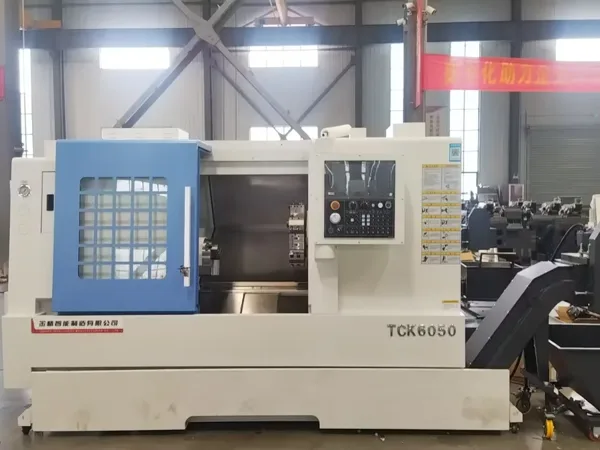
Части, которые нуждаются в обработке на нескольких гранях, подходят для горизонтальной машины. The HMC630-DT horizontal machining center Приводит каждое лицо к веретену на вращающемся столе, поэтому корпус с облегченными стенами можно обрабатывать с нескольких направлений в одном зажиме, а не перемещать между приспособлениями. Это самый большой контроль искажений на тонкостенном корпусе, и именно поэтому легкие детали большого объема работают горизонтально. По всему диапазону - см. полный вертикальный диапазон центра обработки - the rule is the same: the fewer times the part is clamped, the fewer chances it has to spring out of shape.
Правила процесса, которые сохраняют тонкую стену в форме
Построить датумы на толстых секциях
Каждый процесс тонкой стенки начинается с решения, где будет проходить и измеряться деталь, и ответ никогда не стена. Датумы размещаются на боссах, ободах и толстых подушечках, которые не движутся под зажимной силой, и каждая последующая операция ссылается на них. Когда у детали нет толстого сечения, мы автоматизируем временную вкладку или начальника процесса и удаляем ее в конце - сокращение затрат меньше, чем борьба с движущейся частью в течение всего цикла.
Грубо, расслабься, закончи
Мы снимаем основную часть материала во время грубой операции, а затем позволяем детали сидеть - иногда ночью на частях, где имеет значение стресс. Грубая обработка высвобождает напряжение в материале и перемещает тепло в часть; отделка части, которая не осела, просто запирает движение в конечную поверхность.
Легкий и быстрый бьет тяжелый и медленный
Тонкая стенка реагирует на силу резки, а не на скорость подачи. Мы запускаем меньшие радиальные взаимодействия, более высокие скорости шпинделя и более быстрые корма, поэтому нагрузка на стену остается низкой, а резак тратит меньше времени на трение. Подъем фрезерование, гладкая траектория инструмента и контролируемый вход в разрез все держать силу устойчивой, которая является то, что останавливает стену от толкания в конус.
Поддержите стену, затем разрежьте ее.
Там, где позволяет геометрия, мы обрабатываем опорную паутину, оставляем материал в качестве натурального ребра или используем материал с низкой плавкостью для резервного копирования стены во время финишного прохода, а затем удаляем опору в легкой конечной операции. На частях с карманами с обеих сторон запланирована последовательность, поэтому каждая сторона поддерживается, а другая обрабатывается.
Инструменты и охлаждающая жидкость для низкой силы
Резкие, положительно-геометрические резцы с небольшим радиусом угла сохраняют силу резания и предсказуемость отделки. Сквозная шпиндель и сквозная охлаждающая жидкость вытягивают тепло на краю, а не позволяют ему впитываться в стену, и воздушный взрыв часто является лучшим выбором на глубоких алюминиевых карманах, где бассейн охлаждающей жидкости будет удерживать чипы на готовой поверхности.
Измерьте часть, как клиент получает его
Тонкая стенка, измеренная, пока она все еще зажата, ничего не говорит вам. Наша проверка проводится с бесплатной частью, поддерживаемой тем, как она будет обслуживаться, поэтому цифры описывают ту часть, которую получает клиент, а не ту часть, которую держал прибор.
Качество и последовательность
Тонкие части стен отклоняются для стен, которые тоньше посередине, чем на концах, карманы, которые не параллельны, лица, которые сгибаются после зажимов, и поверхности, которые показывают следы болтовни. Каждая из этих ошибок восходит к процессу принятия решения - как часть была проведена, сколько силы было вложено в стену, сколько тепла осталось в ней, и было ли разрешено осесть до окончания. Handemo строит станки в Тенчжоу с 2008 года, на заводе площадью 220 000 квадратных метров с более чем 660 сотрудниками, и программы тонкой стены, которые мы запускаем здесь, сначала построены вокруг пробной части: докажите крепление и последовательность на одной детали, а затем запустите партию на той же установке.
Часто задаваемые вопросы
Какая машина лучше всего подходит для тонкостенных деталей?
Для большинства скобок, крышек и небольших корпусов высокоскоростной вертикальный обрабатывающий центр, такой как Handemo VMC855, является правильной отправной точкой, потому что легкие быстрые проходы - это то, что переносят тонкие стены. Большие или глубокие детали подходят для VMC1160, тонкая отделка подходит для высокоскоростного VMC1370D, а многогранные корпуса лучше всего работают на горизонтальном обрабатывающем центре HMC630-DT, поэтому деталь остается в одном зажиме.
Как остановить отклонение тонкой стены во время обработки?
Сохраняя силу резания низкой и опоры высокой: небольшие радиальные разрезы на высокой скорости шпинделя, острая оснастка с коротким свесом, путь инструмента, который плавно входит в разрез, и крепление, которое удерживает деталь на ее толстых секциях, а не на стене. Там, где позволяет геометрия, во время финишного прохода используется поддерживающая паутина или низкоплавкая подложка.
Добавит ли шероховатость и финишный сплит стоимость?
Он добавляет настройки, но сохраняет часть. Грубость, позволяющая материалу осесть, а затем отделка является единственным надежным способом удерживать форму на части, где напряжение или резка тепла будут перемещать стены. На партии дополнительная операция намного дешевле, чем переработка или отклоненная партия.
Можете ли вы обрабатывать тонкостенные детали из алюминия и стали?
Да. Алюминий является наиболее распространенным материалом для нашей тонкостенной работы, и мы также обрабатываем сталь, нержавеющую сталь и отливки, где деталь нуждается в большей прочности или износостойкости. Стальные разрезы с более высокой силой, поэтому фиксация и путь инструмента планируются вокруг этого с самого начала. Отправьте чертеж, материал и размер партии, и мы порекомендуем машину, подход крепления и последовательность процесса.
Скачать Thin-Wall Machining Plan
Расскажите нам о своей части - материале, размере, самой тонкой стене, особенностях, которые должны оставаться верными, и размере партии - и Handemo порекомендует правильный обрабатывающий центр и процесс, чтобы пойти с ним. Контактный Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: Жилье для обрабатывающих насосов с ЧПУ и CNC Machining EV Моторные дома - two more part families where the wall and the bore decide whether the part is accepted.