Обработка корпусов электродвигателей электромобилей с ЧПУ: процесс и оборудование
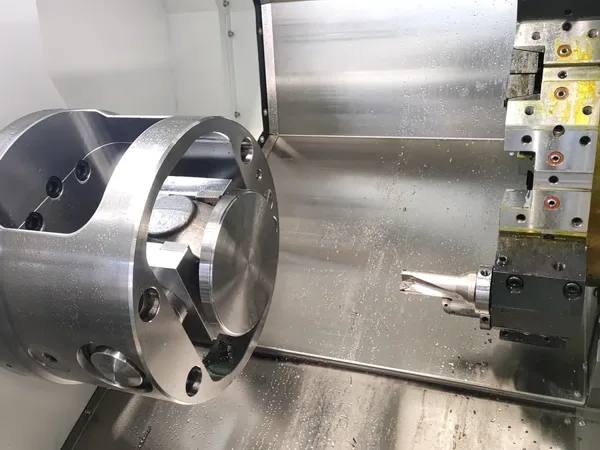
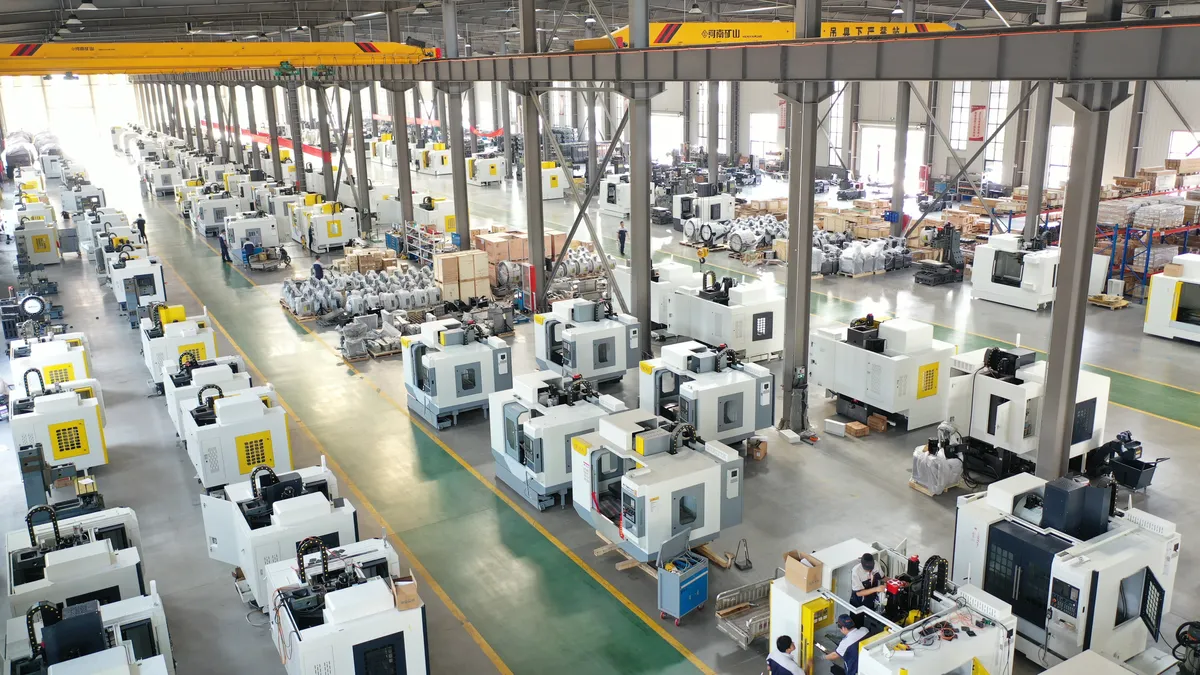
Корпус электромотора не выглядит как жесткая часть - пока вы не встанете рядом с ним. Это штамп размером с небольшую коробку инструментов, с тонкими стенками, большим отверстием, которое должно усаживать статор, двумя обработанными гранями, которые болтаются к коробке передач и инвертору, и тридцатью или более пробитыми отверстиями вокруг обода. Материал - мягкий алюминий, что звучит легко, но мягкий алюминий - это именно то, что движется, когда вы его отжимаете. Магазины, которые автоматизируют эти корпуса, борются с теми же тремя проблемами: искажением после того, как деталь покидает светильник, болтовней на тонких секциях и поддержанием большого скуки, когда литье расслабляется. В этой статье рассматривается, как Handemo CNC машины EV моторные корпуса - материалы, машины, которые мы рекомендуем, и последовательность процесса, которая удерживает корпуса в чертеже.
Часть: Материалы и геометрия
Электромоторный корпус выполняет две работы. Он несет статор и ротор в точном выравнивании, и он соединяет двигатель с остальной частью трансмиссии через обработанные грани. Статорная бора доминирует над частью - большая, обычно слепая или ступенчатая бора, обработанная отливкой. Вокруг него располагаются крепежная грань коробки передач, грань инвертора, охлаждающие проходы и кольцо крепежных отверстий. Поскольку корпус является структурным хребтом приводного блока, его обработанные грани и скука определяют, как тихо работает двигатель и как долго работают подшипники.
Алюминиевые отливки - семейства A356 и A380 являются наиболее распространенными - составляют почти все корпуса пассажирских транспортных средств. Умирающий литье дает тонкие, последовательные стены и сложные охлаждающие жилеты в одном кадре, но это также приносит проблемы машиниста: отлитая кожа с твердыми пятнами, пористость, которая появляется в стенке скуки, и внутренние напряжения, которые высвобождаются по мере удаления материала. Коммерческие и промышленные моторные корпуса часто представляют собой серые чугунные или алюминиевые отливки песка, которые снова машинируют по-другому - железо прощает и устойчиво, в то время как песочный алюминий нуждается в аккуратных первых разрезах по шкале. Мы обрабатываем их все, и планирование процесса начинается с качества литья, а не с машины.
Машины для EV Motor Housings
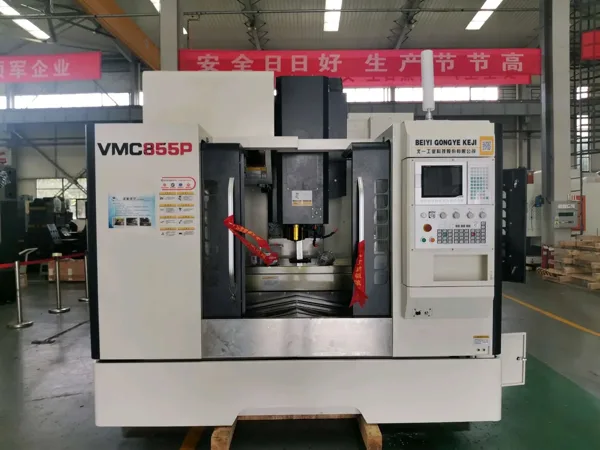
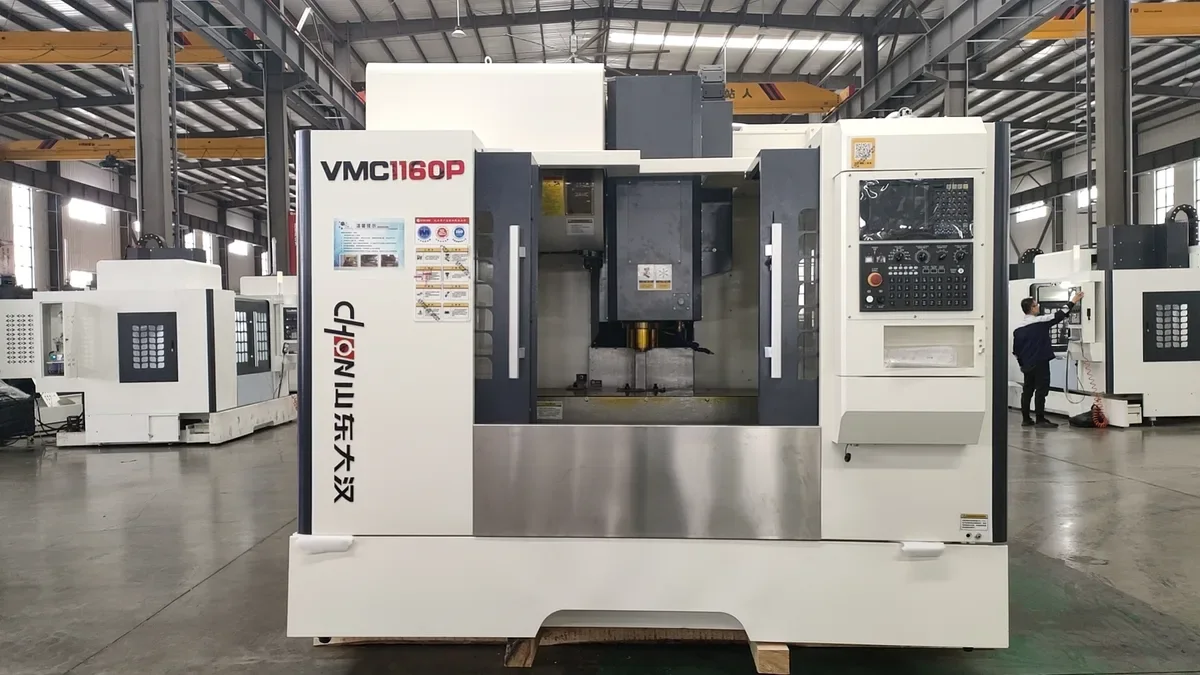
Для опытных и малосерийных жилищных работ, а VMC1160 vertical machining center Это наша обычная отправная точка. Статор, лицо коробки передач и кольцо болта могут быть обработаны в одной установке, что удерживает квадрат бора на лицах. VMC1160 имеет рабочую оболочку и прочность стола для корпусов до среднего размера пассажира-транспортного средства, а замена между вариантами корпуса в партии - это просто изменение приспособления.
После того, как объемы поднимаются или корпус нуждается в механической обработке на нескольких гранях - стороне коробки передач, затем стороне инвертора - а HMC630-DT horizontal machining center Зарабатывает себе на жизнь. Его вращающийся стол индексирует часть, так что веретено достигает нескольких лиц в одном зажиме, и чипы падают, а не сидят в боре. Для больших тягово-моторных корпусов и грузовых автомобилей, VMC1370 heavy-duty vertical machining center несет дополнительную нагрузку на стол и обрабатывает более глубокие разрезы через более тяжелые отливки. Что бы вы ни выбрали из нашего вертикальный диапазон центра обработки, the rule is the same: machine the bore and the faces it relates to without unclamping the part between them.
Обработка EV Motor Housing: точки обработки
Смешать литье, а не готовую форму
Алюминиевые корпуса пружины, когда вы разжимаете их, поэтому светильник должен удерживать литье так, как он будет сидеть в эксплуатации - поддерживается под несущими областями и болтовым кольцом, никогда просто не зажимается посередине тонкой стены. Мы используем приспособления, которые сначала находят точки отливки, обрабатывая опорную поверхность, а затем повторно перемещают обработанные поверхности для остальной части операций. Попытка крепко держать тонкостенный литье против плоского стола является самым быстрым способом разрезать корпус, который выглядит прямо на машине и не в форме на CMM.
Stator bore является эталоном
Статорное отверстие обрабатывается первым или вторым, а все остальное позиционируется из него. Размер ствола выполняется с помощью жесткого скучного бара, короткого свеса и легких финишных проходов - длинный бар в мягком алюминиевом боре является рецептом для сужения и болтовни. Если литье имеет пористость вблизи стенки шва, мы поднимаем его перед обработкой, чтобы клиент мог выбрать между сваркой, пропиткой или пересмотренным литьем, прежде чем мы вырежем отверстие, которое нельзя перемещать.
Лица, болтовые кольца и охлаждающие соединения
Лица коробки передач и инвертора обрабатываются в той же настройке, что и бор, где это возможно, поэтому плоскость лица и квадратность бора контролируются вместе. Отверстия Болта вокруг обода просверливаются и постукиваются из того же датума; точечная дрель сначала удерживает дрель от ходьбы по изогнутой или литой поверхности. Охлаждающие соединения обычно просверливаются и нажимаются под углом или в слепые карманы - функция, которая требует проверки программы и пробной части перед запуском производства, а не догадки на полу.
Контроль чипа внутри закрытого корпуса
Слепые отверстия и угловые порты охлаждающей жидкости захватывают чипы, а чип, оставленный в охлаждающем проходе, является гарантийным требованием, ожидающим клиента. Сквозная шпиндельная охлаждающая жидкость помогает очистить глубокие отверстия, и каждое пробитое отверстие, которое прорывается в полость, получает этап очистки, прежде чем корпус переходит к сборке. На горизонтальных машинах гравитация делает большую часть этой работы за вас - еще одна причина, по которой крупные жилищные магазины управляют HMC.
Пусть кастинг поселится до окончания
Умирающие отливки выделяют стресс, когда материал удаляется. Для корпусов с жесткими функциональными требованиями мы грубо передвигаем скуку и лица, даем части сидеть - иногда на ночь в арматуре - затем заканчиваем во втором проходе. Это добавляет день к расписанию и экономит недели полевых жалоб. Это такой шаг, который появляется только в технологическом листе магазина, который фактически обработал эти детали.
Качество и последовательность
Покупатели моторного жилья отвергают детали для внекруглого статора, грани, которые качаются на стыке коробки передач, и пробитые отверстия, которые не справляются со сборкой. Эти неисправности происходят от перемещения детали между операциями, длинных свесов инструмента и зажима тонкостенной части, как если бы она была блоком стали. Наш подход - это приспособление, которое поддерживает литье, процесс, который связан с машинами, и пробная часть перед запуском партии. Когда первый корпус и пятисотый корпус проходят через один и тот же светильник и одну и ту же последовательность, заказчик получает согласованность, вокруг которой он может построить производственную линию.
Часто задаваемые вопросы
Какая машина с ЧПУ лучше всего подходит для корпусов двигателей EV?
Для опытных и мелкосерийных работ, вертикальный обрабатывающий центр, такой как машины Handemo VMC1160, статор, монтажные грани и болтовое кольцо в одной установке. Более высокие объемы или корпуса, нуждающиеся в нескольких обработанных гранях, подходят для горизонтального обрабатывающего центра HMC630-DT, а большие тяговые корпуса подходят для модели VMC1370.
Вы машинируете литьевые алюминиевые корпуса с тонкими стенками?
Да. Тонкостенные отливки обрабатываются приспособлениями, которые поддерживают отливку в рабочем положении, контролируемую резку на секциях стен и грубую, затем готовую последовательность, которая позволяет детали оседать между проходами. Мы также помечаем пористость или дефекты литья для клиента перед обработкой критических скважин.
Можете ли вы поддерживать прототипы в производственных объемах?
Мы знаем. Клиент может начать с одного пробного корпуса для проверки процесса и крепления, а затем масштабировать производство партии на той же установке. Отправьте чертеж корпуса, источник литья и годовой объем, и мы порекомендуем машину, подход к креплению и последовательность процесса - и варианты котировки, такие как сквозная охлаждающая жидкость и конвейеры чипов, которые подходят для жилищной работы.
Получить EV Motor Housing Machining Plan
Расскажите нам о вашем жилье - материал, размер, качество литья, обработанные функции и размер партии - и Handemo порекомендует правильный обрабатывающий центр и процесс. Контактный Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: CNC Обработка гидравлических тел клапанов и CNC Machining Flange Bearing Housings - more block-style parts where bore position and face geometry decide the result.