Гидравлические клапанные тела с ЧПУ: процесс и машины
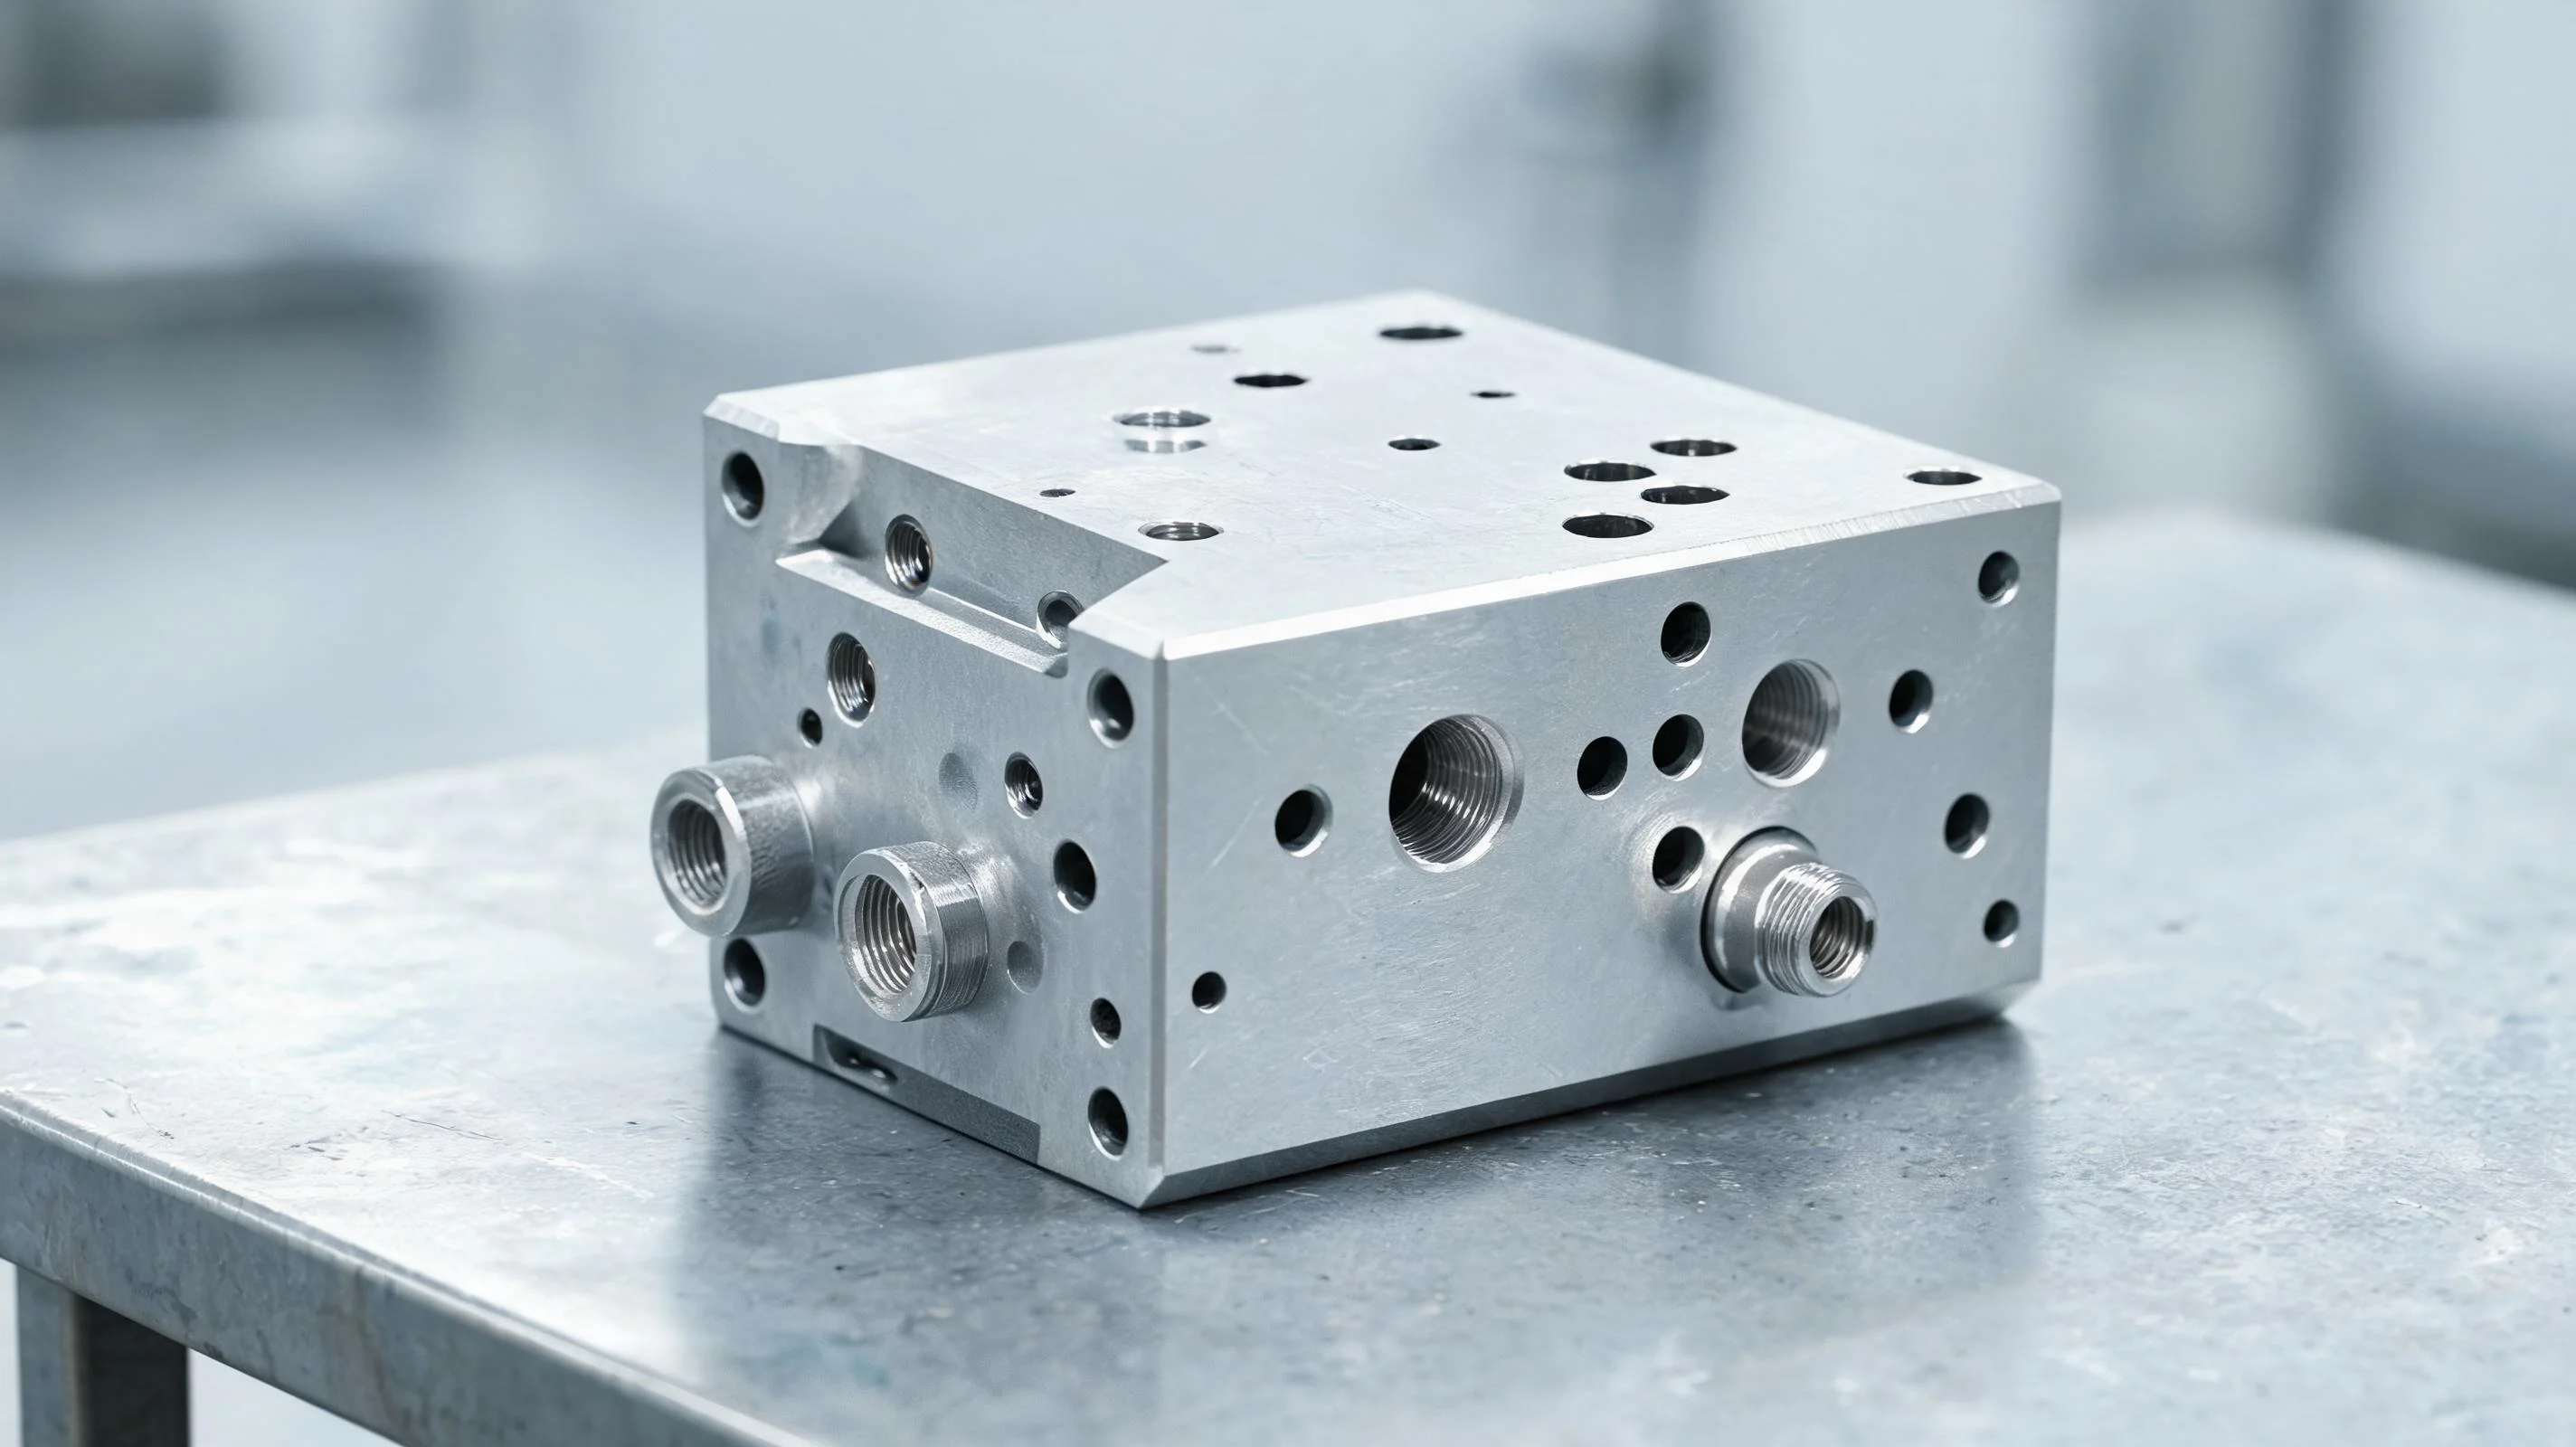
Установите корпус гидравлического клапана в пробирку, и первое, что заметит каждый магазин, это то, сколько сторон нужно работать. Лица порта с одной стороны, катушка проносилась через середину, перекрестные проходы, встречающиеся под нечетными углами, и прокладки лица, которые должны оставаться чистыми. Переместите блок между машинами и настройками умножьте. Оставьте один заусенец в поперечном отверстии, и он может пройти прямо в гидравлическую цепь клиента. В этой статье рассматривается, как гидравлические корпуса клапанов с ЧПУ Handemo: материалы, которые мы видим, машины, которые мы рекомендуем, и точки процесса, которые поддерживают повторяемость программы клапанов.
Часть: Материалы и геометрия
Тело гидравлического клапана - это блок, который несет катушку, рукав и внутренние проходы, которые направляют масло. Вы найдете их в направляющих клапанах, предохранительных клапанах, пропорциональных клапанах и коллекторах клапанов картриджа. Общими материалами являются серый или пластичный чугун для стандартных промышленных клапанов, алюминиевые сплавы, где вес имеет значение, и нержавеющие марки, такие как 304 или 316 для пищевой, морской и гидравлики с коррозионным обслуживанием. Несколько блоков высокого давления обрабатываются из кованой стали.
Геометрически блок представляет собой набор проблем с прямолинейностью: шпуль, бегущий по длине блока, грани порта с нескольких сторон, резьбовые порты и сверления, которые пересекают друг друга под углами. Внутренние проходы редко проходят прямо, поэтому инструменты должны достигать их с разных сторон. Именно эта геометрия, а не экзотический материал, является причиной того, что клапанные корпуса связывают машину в течение длительного времени.
Рекомендуемые машины для клапанных тел
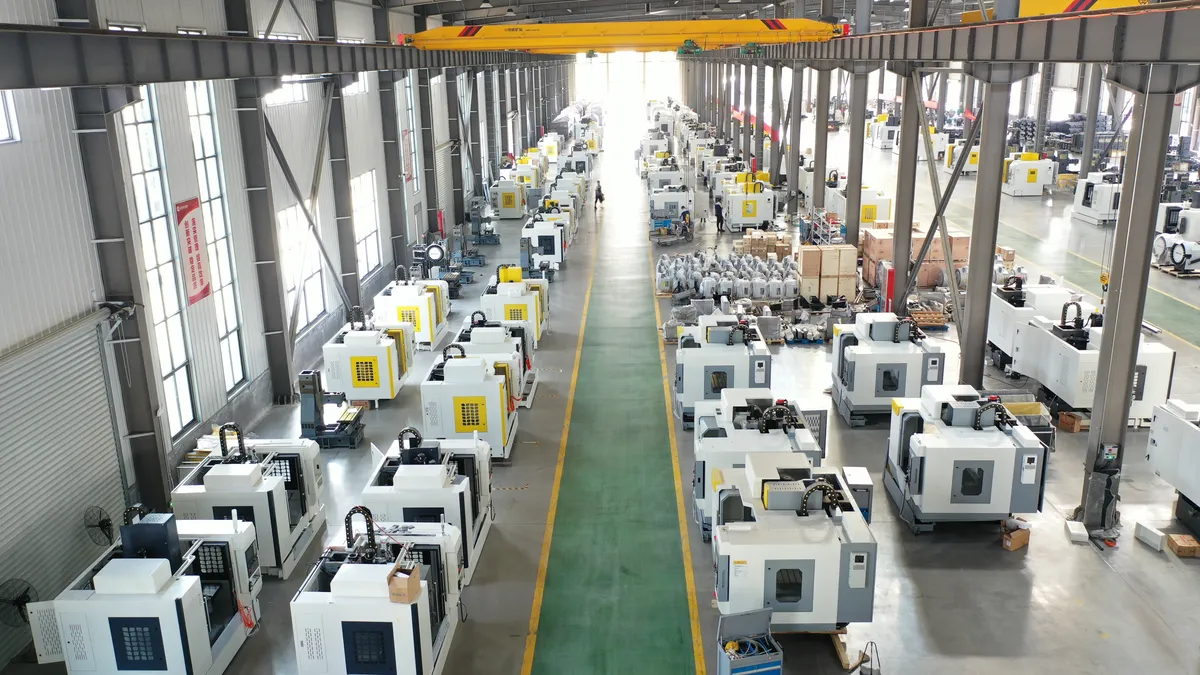
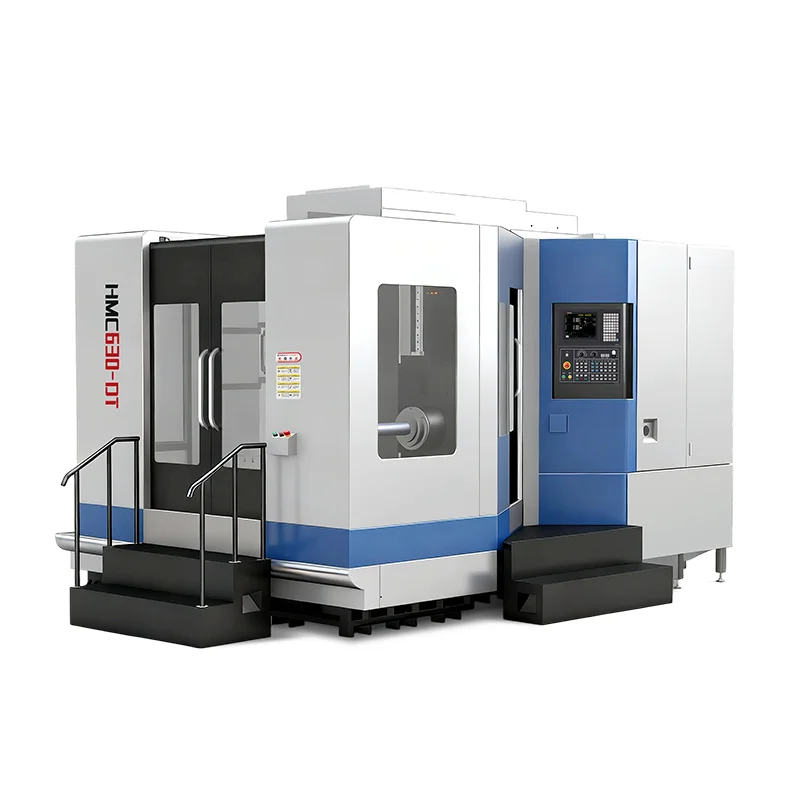
Для производственных циклов горизонтальный обрабатывающий центр является естественным. Шпиндель указывает на сторону блока, так что вы машинируете одно лицо, индексируете вращающуюся таблицу и машинируете следующее без повторной фиксации. The HMC630-DT Это модель, которую мы обычно выдвигаем для пакетов корпуса клапана: горизонтальный обрабатывающий центр T-типа с двойным поддоном, поэтому шпиндель остается режущим, пока оператор загружает следующий прибор. Для компактных блоков с тяжелым скучным контентом TH500 буровая и фрезерная машина дает прочную платформу для прерывания разрезов и бурения портов. Если ваши блоки работают больше, чем поддон 500 или 630 мм, посмотрите по всему горизонтальный диапазон центра обработки.
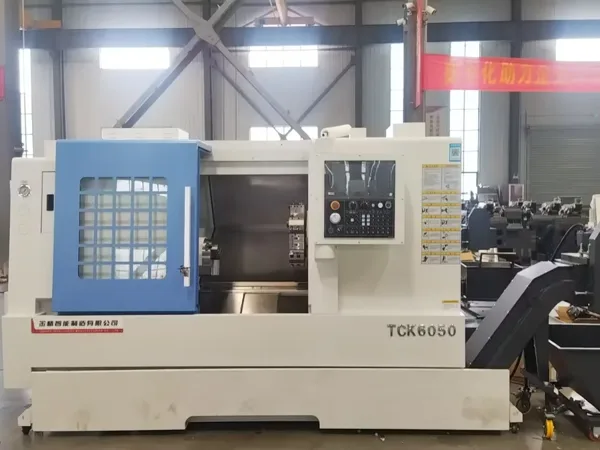
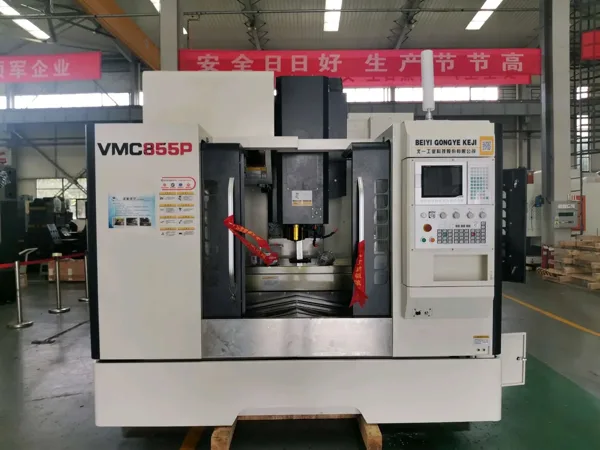
Небольшие магазины и прототипы часто работают на корпусах клапанов машин на вертикальный обрабатывающий центр с поворотной осью. Он работает, но каждая часть индексируется вокруг оси веретена, поэтому время цикла длится дольше, чем на HMC, который достигает четырех или пяти лиц в одной установке. Когда вы также производите катушки, токарный станок с ЧПУ с живой оснасткой может закончить катушку в одной машине - стоит подумать, если вы строите полные клапаны, а не только корпус.
Точки обработки Сохраняют тело клапана последовательным
Спул Борес
Шпула является функциональным сердцем блока. Грубо его с индексируемой дрелью или скучной штангой, а затем закончить скважину в той же установке, что и грани порта, так что вся геометрия относится к одному датуму. Держите инструмент навесом коротким - длинные сгибы бара и оставляет скуку, которая не является прямой.
Лица портов и прокладки
Измельчение лица звучит просто, но давление инструмента на тонкую стенку вокруг порта может исказить лицо. Используйте скалолазание, сохраняйте глубину среза ровной и оставьте небольшой однородный запас для финишного прохода, чтобы лицо уплотнения оставалось плоским.
Перекрестные отверстия и пересекающиеся проходы
Перекрестные отверстия встречаются с основным отверстием под неудобными углами. Программируйте подход и втягивайте, чтобы инструмент не тащился по стене, которую он просто разрезал, и отрывал каждый перекресток, где встречаются два прохода. Инструмент Chamfer или короткий перевалочный проход делает работу; некоторые магазины добавляют тонкий абразивный шаг потока для внутренних краев на клапанах высокой чистоты.
чистота
Корпус клапана не может поставляться с чипами внутри. После обработки продувайте каждый проход, промойте блок и проверьте кроссоверы с помощью светового или воздушного теста. Один чип, застрявший в кроссовере, может приклеить катушку во время теста клиента, поэтому этот шаг зарабатывает свое время.
Последовательность пакетов
С двумя поддонами и предустановленными приспособлениями первая статья и 200-я статья видят одно и то же зажимание, одно и то же данное и одну и ту же программу. Запланированные проверки инструментов и небольшие корректировки смещения держат процесс в центре, что на самом деле платят покупатели клапанов: детали, которые ведут себя одинаково от одного лота к другому.
Качество и последовательность
Клиенты Valve отклоняют блоки для утечек портов, липких катушек или лиц, которые не будут запечатываться. Ни одна из этих неудач не происходит из-за одной драматической ошибки - они происходят из-за непоследовательного зажима, блуждающих смещений или грязных проходов. Наш подход нарочито скучный: стабильная фиксация, контролируемые тепловые условия в мастерской, встроенная проверка критических отверстий и письменная процедура очистки. Машины и процесс вместе решают, является ли ваша первая статья вашей 200-й статьей.
Часто задаваемые вопросы
Какой станок с ЧПУ лучше всего подходит для корпусов гидравлических клапанов?
Для партий трудно обыграть горизонтальный обрабатывающий центр, такой как Handemo HMC630-DT с двойным поддоном и поворотным столом - он машинирует несколько лиц в одной установке и продолжает резать, пока оператор загружает детали. Для прототипов и небольших пробегов практическим началом является вертикальный обрабатывающий центр с поворотной осью.
Могут ли машины Handemo обрабатывать корпуса клапанов из нержавеющей стали?
Да. Наши HMC и скучно-мельничные модели машинного чугуна, алюминия и корпусов нержавеющих клапанов. Нержавеющая сталь нуждается в жесткой структуре и правильной оснастке больше, чем в дополнительной скорости шпинделя, и серия TH500 построена для такого рода прерванной работы.
Вы помогаете с приспособлениями и планированием процесса для клапанных тел?
Мы знаем. Отправьте нам свой чертеж блока и количество производства, и мы порекомендуем машину, стратегию крепления и последовательность процесса - и мы можем процитировать машину с вариантами, которые подходят для работы клапана, такими как охлаждающая жидкость высокого давления и конвейер чипа.
Получить Valve Body Machining Plan
Скажите нам, что вам машина - размер блока, материал, размер партии - и Handemo порекомендует правильный горизонтальный обрабатывающий центр и процесс. Контактный Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: CNC Machining Solutions для автомобильных Gearbox - how we approach another multi-face housing part.