Обработка фланцевых корпусов подшипников с ЧПУ: процесс и оборудование
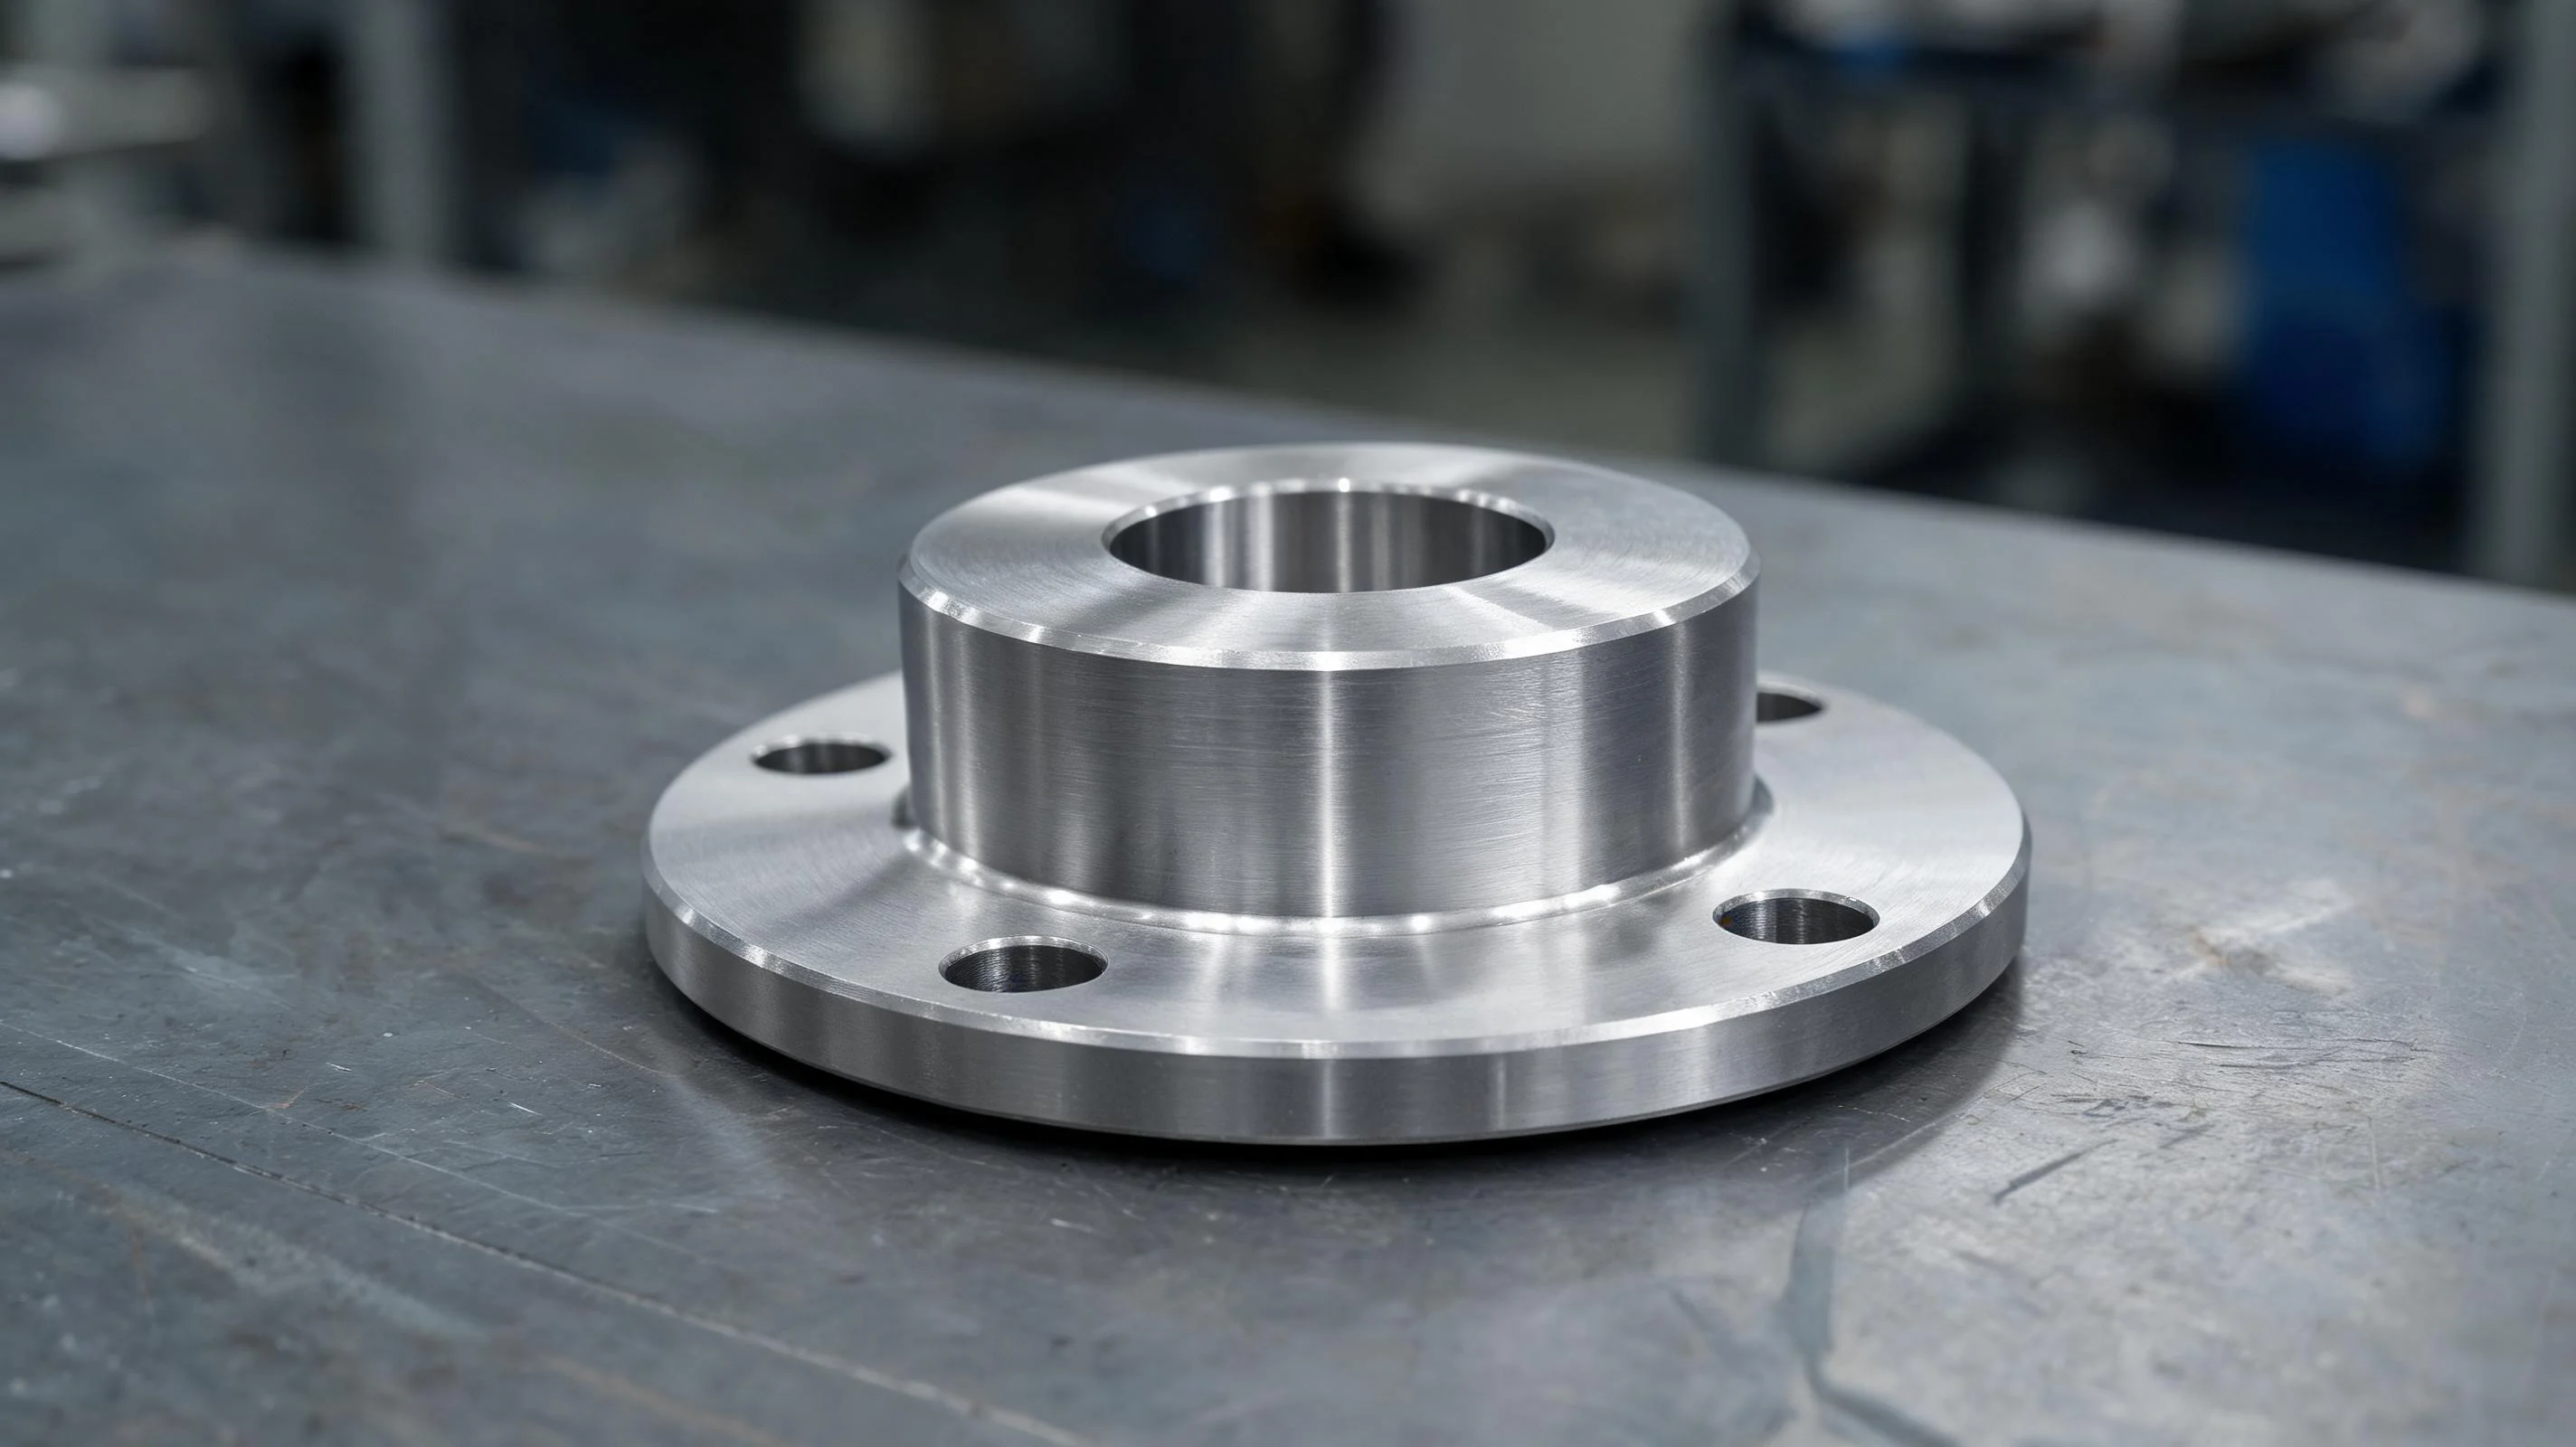
Корпуса подшипников Flange выглядят просто, пока вы не попытаетесь удержать две вещи одновременно: бор, который несет подшипник, и фланец, который болтается к машине. Получите правый затвор и лицо наклонено, и вал связывает момент, когда клиент затягивает болты. Разделенные корпуса добавляют еще одну проблему - две половинки должны точно выстроиться или ущипнуть подшипниковые гонки. В этой статье рассматривается, как машины с ЧПУ Handemo фланцевые корпуса: материалы, которые мы видим, машины, которые мы рекомендуем, и точки процесса, которые держат носы круглыми и грани квадратными.
Часть: Материалы и геометрия
Корпус фланцевого подшипника удерживает подшипник в механизированном боре и переносит нагрузку в раму машины через болтовый фланец. Вы найдете их на конвейерных приводах, коробках передач, вентиляторах, насосах и сельскохозяйственном оборудовании - везде, где вал должен поддерживаться вдали от стенки коробки передач. Они приходят в виде цельных корпусов и разделенных корпусов, и фланец может иметь два, четыре или шесть болтовых отверстий, расположенных на болтовом круге.
Серый чугун является материалом по умолчанию для промышленных корпусов, потому что он хорошо влажет вибрацию и машины. Дюктильное железо показывает, где ожидаются ударные нагрузки, а стальные изготовления или литые стальные корпуса используются для самого тяжелого обслуживания. Алюминиевые корпуса появляются в легких и мобильных приложениях, где вес имеет значение. Большинство корпусов представляют собой отливки или сварки, что означает, что первый обрабатывающий проход должен иметь дело с масштабом, твердыми пятнами и отливкой, которая никогда не совсем там, где чертеж говорит, что это.
Важной геометрией является центральная линия бора и ее связь с фланцем. Если фланцевая грань обрабатывается плоской, но не квадратной к отверстию, подшипниковое сиденье искажается, когда корпус болтается вниз. На разделенных корпусах две половины обычно обрабатываются вместе, с отверстиями для дюбеля или обработанными ступенями, поэтому они могут вернуться вместе только одним способом.
Рекомендуемые машины для подшипников
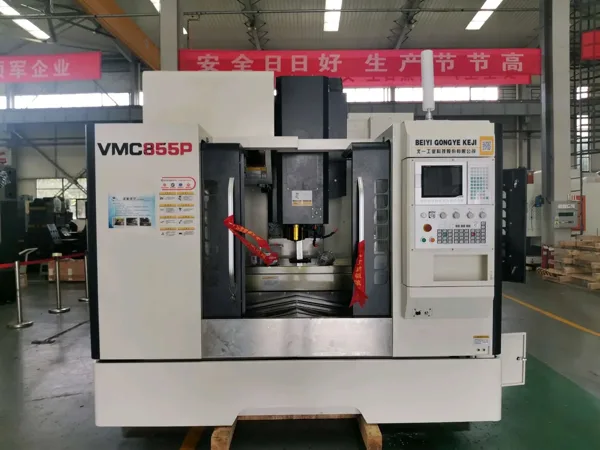
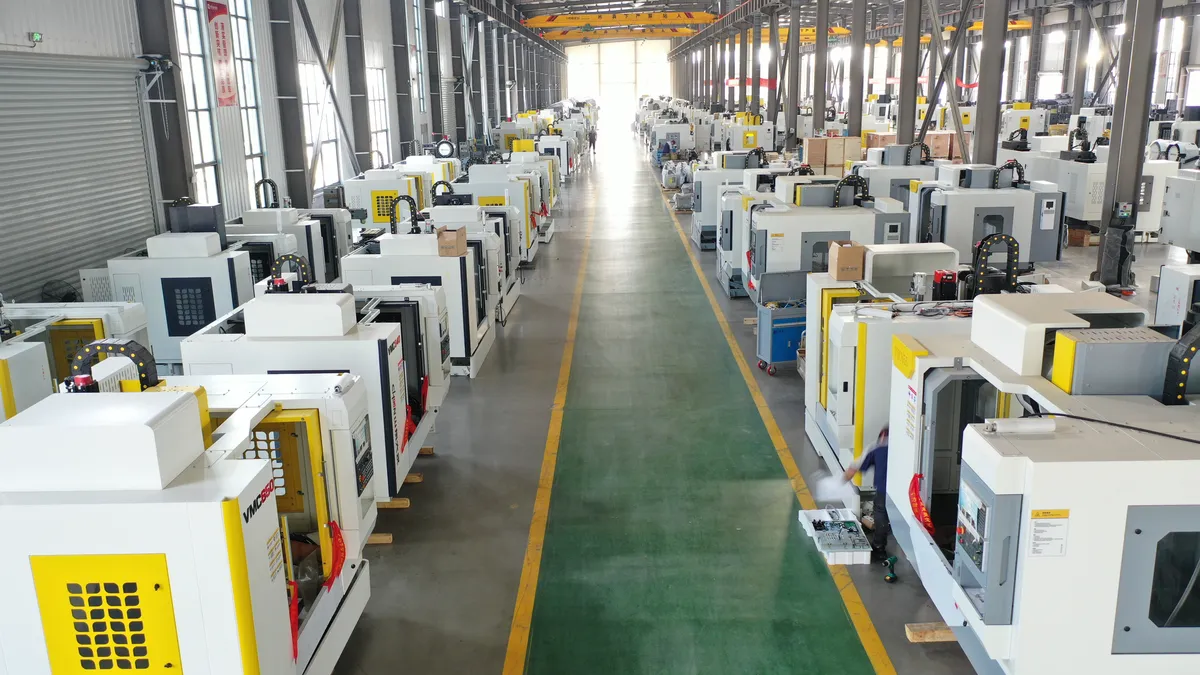
Для большинства фланцевых подшипников работа корпуса, а VMC1160 vertical machining center Это практический первый выбор. Вертикальная машина позволяет вам столкнуться с фланцем, носить несущее сиденье и сверлить круг болта в одной установке, что удерживает квадрат бора на лице. VMC1160 обеспечивает прочную рабочую оболочку для корпусов среднего размера, и ее легко перестроить, когда вы используете несколько размеров корпуса в одной партии.
Когда корпуса становятся больше или партии тяжелые, VMC1370 heavy-duty vertical machining center несет больше нагрузки на стол и позволяет вам принимать более глубокие разрезы через чугунную шкалу без болтовни. Если вы обрабатываете обе стороны корпуса - например, раздельный корпус, который нуждается в расставленном лице, то скука - это HMC630-DT horizontal machining center с поворотным столом окупается, потому что веретено достигает нескольких лиц в одном зажиме.
Что бы вы ни выбрали из вертикальный диапазон центра обработки, the setup principle stays the same: machine the flange face and the bearing bore without moving the part between operations. For smaller prototype runs, even a lighter VMC fitted with a boring bar will do, as long as the bore and face are cut in the same clamping.
Точки обработки Чтобы сохранить жилье последовательным
Флэндж Лицо Первый, Боре Второй
Повернитесь лицом к фланцу и установите дан перед тем, как прикоснуться к бору. После того, как лицо плоское, а часть находится на нем, скучная операция ссылается на стабильную плоскость вместо неправильной литейной поверхности. Разрежьте лицо с помощью лазания и оставьте свет на финишном проходе, чтобы поверхность оставалась плоской под давлением инструмента.
Стратегия калибровки стволов
Грубо бороздить с индексируемой скучной планкой, затем закончить ее в той же настройке. Держите свес штанги коротким - длинная штанга сгибается и разрезает суп или внекруговое отверстие. Для разделенных корпусов соберите половинки, крутите их так, как захочет клиент, и возьмите собранную пару, чтобы несущее сиденье было непрерывным.
Бурение круга Болта
Сверлить и нажать на фланцевые отверстия из того же данума, что и затвор. Если шаблон болта разрезается во время индексации или сдвига детали, отверстия дрейфуют относительно отверстия, и корпус борется с ассемблером. Сначала используйте точечную дрель, когда фланец изогнут или отлит, поэтому дрель не ходит.
Работа с отливками и сварками
Отливки прибывают с масштабом и случайными твердыми пятнами. Сначала возьмите неглубокий проход для очистки, затем шероховатый проход на разумной глубине и позвольте финишному проходу работать с постоянным запасом. Сварные швы могут перемещаться при высвобождении внутренних напряжений, поэтому для сварных корпусов принято шероховатое, пусть часть оседает, а затем завершается вторым зажимом.
Загрузка и чистота
Каждое просверленное отверстие, которое врывается в бор, оставляет заусеницу на несущем сиденье. Удалите его - ручное отрыгивание на краю ствола или проход чамфера на входе в отверстие - потому что отрыжка под несущей гонкой - это полевая неисправность, ожидающая, чтобы произойти. Выдувайте чипы из слепых болтовых отверстий, прежде чем корпус пойдет на сборку.
Качество и последовательность
Покупатели жилья подшипников отвергают детали для скумбрий, которые не круглые, лица, которые не плоские, и шаблоны болтов, которые не выстраиваются в линию. Ни одна из этих ошибок не происходит из-за одной драматической ошибки - они происходят из-за перемещения части между операциями, длинных свесов инструмента и непоследовательного зажима. Наш подход нарочно прост: одна настройка для функций, которые относятся друг к другу, жесткие скучные бары и приспособление, которое каждый раз устраивает корпус одинаково. В первой и двухсотой статьях рассматривается один и тот же процесс.
Часто задаваемые вопросы
Какой станок с ЧПУ лучше всего подходит для фланцевых корпусов?
Для большинства корпусов вертикальный обрабатывающий центр, такой как Handemo VMC1160, является практичным выбором: он обращен к фланцу, имеет несущее сиденье и сверлит затворный круг в одной установке. Большие корпуса подходят для модели VMC1370 с большой грузоподъемностью, а разделенные корпуса или объемные работы оправдывают горизонтальный обрабатывающий центр, такой как HMC630-DT.
Могут ли машины Handemo обрабатывать сплит-подшипники?
Да. Разделенные корпуса обрабатываются двумя половинками, сжатыми вместе и закрученными как сборка, поэтому обрабатываемое отверстие является непрерывным. Двери или обработанные ступени добавляются, чтобы клиент мог собрать пару без потери выравнивания.
Помогаете ли вы с ремонтом и планированием процессов?
Мы знаем. Отправьте нам чертеж корпуса, материал и размер партии, и мы порекомендуем машину, подход к креплению и последовательность процесса - и процитируем варианты, которые подходят для работы с корпусом, такие как сквозная охлаждающая жидкость и конвейер чипа.
Получите план обработки подшипникового жилья
Расскажите нам, что вы машина - размер корпуса, материал, сплит или один кусок, размер партии - и Handemo порекомендует правильный обрабатывающий центр и процесс. Контактный Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: CNC Обработка гидравлических тел клапанов - another block-style part where bore position and face geometry decide the result.