Обработка корпусов насосов с ЧПУ: процесс и оборудование
Корпус насоса выглядит как простое литье, пока вы не подержите рисунок рядом с ним. Два зубчатых кармана, которые должны оставаться параллельными, пара валов, которые несут подшипники, поверхность клапанной пластины, которая должна запечатываться под давлением, и нефтяные галереи, просверленные под углами через корпус - каждая из этих функций решает, протекает ли насос, ныет или выходит из строя рано. Машина корпуса хорошо, и насос тихий в течение многих лет; пропустите выравнивание ствола и никакое количество сборки не спасет его. В этой статье объясняется, как машины с ЧПУ Handemo прокачивают корпуса - литейные материалы, которые мы видим больше всего, обрабатывающие центры, которые мы рекомендуем, и последовательность процессов, которую следует в нашем магазине для шестерен, лопастей и поршневых насосов.
Часть: Насосные типы жилья и материалы
Корпус насоса представляет собой структурный корпус, который несет насосные элементы - передаточные комплекты, лопастные картриджи или поршневые сборки - и преобразует вращающееся движение вала в поток жидкости. Он должен располагать движущиеся части точно по отношению друг к другу, содержать рабочее давление без утечки и обеспечивать порты и проходы, которые перемещают масло по цепи. Обрабатываемые особенности, которые имеют значение, - это шестерня или поршневые камеры, несущие отверстия на каждом конце вала, лицо, которое уплотняет крышку или клапанную пластину, и крепежные ноги, которые заставляют насос к его основному двигателю.
Корпуса насоса Gear обычно представляют собой серые чугунные отливки, такие как HT250, выбранные из-за его демпфирования, стабильности в области бурения и низкой стоимости по объему. Корпуса Ване и поршневого насоса часто представляют собой алюминий - A380 или аналогичные отливки, когда корпус имеет сложную форму с интегральными портами или алюминием из песка для больших рам. Насосы большой мощности и высокого давления перемещаются в пластичное железо или сталь, где корпус должен удерживать свою геометрию при повторяющихся циклах давления. Материал меняет стратегию резки больше, чем люди ожидают: железо требует стабильных, последовательных разрезов с жесткой оснасткой, в то время как алюминиевые отливки нуждаются в четкой геометрии и тщательном контроле литой кожи, которая твердая и абразивная, даже если базовый металл мягкий.
Рекомендуемые машины для насосного жилья
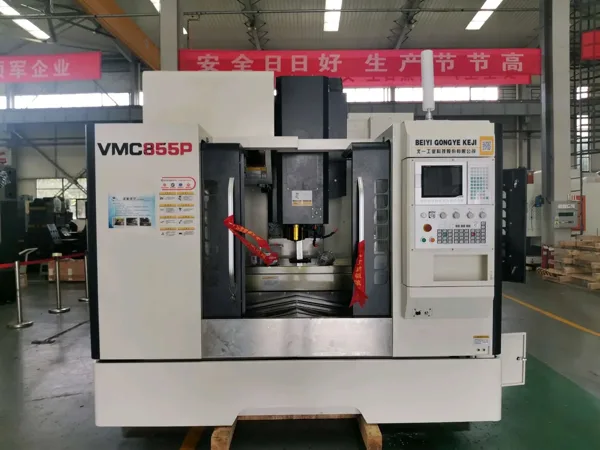
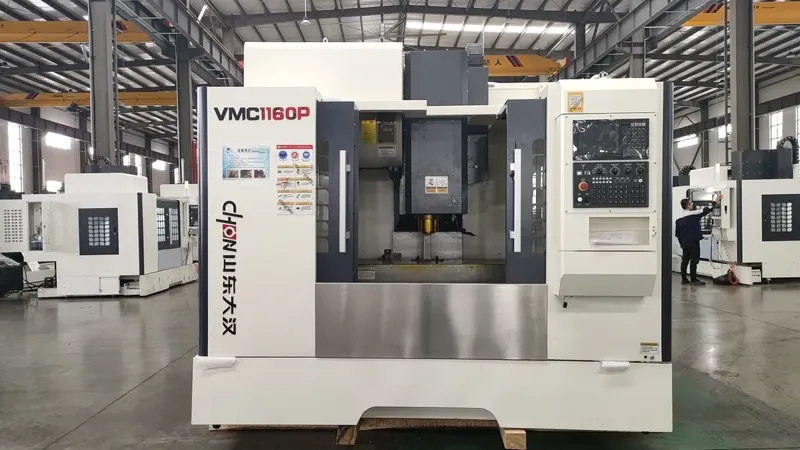
Для опытной и мелкосерийной работы корпуса насоса, а VMC1160 vertical machining center Это наша стандартная рекомендация. Карманы передач, несущие шпильки, лицо клапана и крепежные ноги могут быть достигнуты с вершины в одной или двух установках, что позволяет контролировать отношения между носом и лицом. Рабочая оболочка VMC1160 охватывает большинство корпусов зубчатого насоса и лопаточного насоса через средние размеры рамы, и машина обрабатывает как чугунную шероховатость, так и алюминиевую отделку без изменения стратегии.
Как только жилье нуждается в работе с нескольких сторон - валы с обоих концов, крышка лица, затем порт лица - а HMC630-DT horizontal machining center Оплачивается быстро. Его вращающийся стол приводит каждое лицо к веретену в одном зажиме, поэтому выравнивание вала через корпус обрабатывается без повторной фиксации. Большой поршневой насос и сверхпрочные корпуса подходят для VMC1370 heavy-duty vertical machining center, which carries bigger tables and takes deeper cuts in ductile iron. Browse the full вертикальный диапазон центра обработки и каждая модель следует одному и тому же правилу: вырезать скулы и лица, к которым они относятся, одним зажимом или спланировать крепление так, чтобы деталь не могла перемещаться между ними.
Обработка насосного жилья: точки обработки
Датумс первый, кастинги второй
Отливки из железа и алюминия поступают с литыми поверхностями, углами наклона и разделительными линиями, которые не имеют ничего общего с обрабатываемой частью. Первая операция устанавливает обработанные данные - обычно основную монтажную поверхность и два отверстия или прокладки - и каждая последующая операция ссылается на эти данные. Магазины, которые пропускают эту погоню, имели смещение от партии к партии, потому что каждое литье немного отличается от сырой поверхности.
Грушевые карманы и несущие отверстия как одна система
Два зубчатых кармана в корпусе зубчатого насоса и несущие отверстия на обоих концах вала должны оставаться концентрическими и параллельными друг другу. Мы обрабатываем карманы с жесткой скучной последовательностью и несущие отверстия с короткой, жесткой оснасткой, и мы заканчиваем соответствующие диаметры в той же установке, где позволяет геометрия машины. На HMC поворотный стол позволяет нам выдерживать с одного конца, индексировать и выдерживать с другого конца, поэтому выравнивание вала удерживается машиной, а не ручной рефиксцией.
Нефтяные галереи, перекрестные отверстия и грани портов
Насосные тела полны угловых нефтяных галерей и поперечных отверстий, которые прорываются в карманы или канавы. Эти особенности нуждаются в точечной дрели перед сверлом, контролируемых циклах клюва, когда отверстие глубокое, и тщательном разрыве края, где отверстие прорывается в механизированную скважину - заусеница здесь является загрязнителем, который забьет передачу, установленную на первом запуске. Лица портов обычно обрабатываются плоскими и заканчиваются легким проходом, поэтому подходящие сиденья без траектории утечки.
Уплотнение лиц и узоры крепления
Лицо крышки и поверхность клапанной пластины несут уплотнение давления, поэтому они обрабатываются в той же установке, что и функции, к которым они относятся, а затем заканчиваются легкими разрезами, чтобы сохранить поверхность стабильной. Узоры крепежа по периметру просверливаются и постукиваются из того же данума; сначала мы используем точечную дрель, чтобы дрель не шла по залитой или изогнутой поверхности. Когда пробитое отверстие врывается в галерею, деталь получает пропуск на очистку, прежде чем она покинет машину.
Контроль чипов внутри закрытых тел
Слепые карманы, угловые порты и пересекающиеся отверстия задерживают чипы, а чип, оставленный внутри корпуса насоса, является гарантийным отказом, ожидающим клиента. Сквозной шпиндель охлаждающей жидкости очищает глубокие галереи, и каждый корпус получает мойку и осмотр шаг перед сборкой. На HMC чипы выпадают из детали вместо того, чтобы собираться в карманы — еще одна причина, по которой в крупных насосных цехах работают горизонтальные машины.
Качество и последовательность
Покупатели насосов отказываются от корпусов для валов, которые не выровнены, зубчатых карманов, которые не параллельны, герметизирующих лиц, которые протекают, и портовых нитей, которые выходят из строя при сборке. Эти неисправности восходят к перемещению детали между операциями, длинным свесам инструмента или зажиму литья без поддержки области ствола. Наш подход - это приспособление, которое находит обрабатывающие данные, последовательность, которая сохраняет связанные функции в одном зажиме, и пробный корпус перед запуском партии. Когда первый корпус и тысячный корпус проходят через один и тот же светильник и одну и ту же программу, заказчик получает консистенцию, необходимую для построения насосов.
Часто задаваемые вопросы
Какой станок с ЧПУ лучше всего подходит для корпусов насосов?
Для опытных и мелкосерийных работ вертикальный обрабатывающий центр, такой как машины Handemo VMC1160, оснащает карманы передач, несущие отверстия и уплотняющие грани в одной установке. Жилье, которое нуждается в механической обработке на нескольких гранях, подходит для горизонтального обрабатывающего центра HMC630-DT, вращающийся стол которого поддерживает выравнивание вала через корпус. Большие поршневые насосы и сверхмощные корпуса соответствуют модели VMC1370.
Вы машинируете как чугунные, так и алюминиевые корпуса насоса?
Да. Серые железные корпуса обрабатываются стабильными, жесткими установками и последовательными разрезами; алюминиевые корпуса получают острую оснастку, контролируемые проходы через литую кожу и ту же самую дановую дисциплину. Мы регулярно цитируем оба материала и планируем процесс по качеству литья, а не по общей программе.
Как содержать в чистоте нефтяные галереи и перекрестные отверстия?
Сквозная шпиндельная охлаждающая жидкость очищает глубокие отверстия во время бурения, и каждый корпус промывается и проверяется, прежде чем он покинет магазин. Пробитые отверстия, которые врываются во внутренние проходы, получают дополнительный этап очистки, и мы отсеиваем каждый край, где просверленное отверстие встречается с механизированным отверстием.
Можете ли вы поддерживать прототипы в производственных объемах?
Мы знаем. Клиент может начать с одного пробного корпуса для проверки прибора и процесса, а затем масштабировать производство партии на той же установке. Отправьте чертеж корпуса, источник литья и годовой объем, и мы порекомендуем машину, подход к креплению и последовательность процесса - плюс варианты, такие как сквозная охлаждающая жидкость и конвейеры чипов, которые подходят для работы корпуса насоса.
Получите план обработки насосного жилья
Расскажите нам о вашем жилье - материал, размер, качество литья, обработанные функции и размер партии - и Handemo порекомендует правильный обрабатывающий центр и процесс. Контактный Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: CNC Machining EV Моторные дома и CNC Обработка гидравлических тел клапанов - more closed-body parts where bore position and sealing faces decide the result.