Станки с ЧПУ для обработки звёздочек и зубчатых колёс
Обработка звёздочек и колёс: биение делительной окружности относительно отверстия, перпендикулярность торца, зажим тонкого диска и фаза шпоночного паза.
Обработка звёздочек и зубчатых колёс
У звёздочки или зубчатого колеса важна не какая-то отдельная поверхность, а соотношение между отверстием, делительной окружностью и торцом. Звёздочка с идеальным профилем зуба на отверстии, смещённом на 0,03 мм, будет натягивать цепь в одной точке каждого оборота, и заказчик услышит это раньше, чем измерит.
На этой странице описано, как формируется геометрия зуба и карманов, почему отверстие и делительная окружность должны выходить из одной базы, как закрепить тонкий диск, чтобы он не пружинил, и что определяет выбор между токарным станком с приводным инструментом, токарно-фрезерным станком и обрабатывающим центром.
Что определяет биение звёздочки
База — отверстие, а не зубья
Профиль зуба формируется инструментом и делением, и современные станки выдерживают это без труда. Автоматически не обеспечивается другое — положение окружности зубьев относительно отверстия, через которое проходит вал. Если отверстие точено в одном устане, а зубья нарезаны в другом, смещение между ними равно повторяемости приспособления плюс погрешность перезажима, и на детали, работающей на скорости, именно это смещение даёт вибрацию. Обработка отверстия и делительной окружности за одним зажимом снимает вопрос.
Торцевое биение проявляется как износ цепи
Звёздочка, перпендикулярная своему отверстию, но не плоская, будет тянуть цепь в сторону один раз за оборот, и износ проявится на цепи раньше, чем на звёздочке. Торец, которым деталь садится на ступицу, и плоскость зубьев должны быть параллельны в пределах чертежа, и эта параллельность задаётся зажимом, а не плоскостностью инструмента.
Тонкие диски пружинят под кулачками
Звёздочка обычно представляет собой тонкий диск, а тонкий диск в трёхкулачковом патроне — это пружина. Кулачки вдавливают обод во время расточки отверстия, и после разжима отверстие возвращается овальным — та же проблема, что у тонкостенного корпуса, но в более плоской геометрии. Мягкие кулачки, расточенные по диаметру детали, низкое давление зажима и проверка после разжима — это и есть решение.
Закалённые детали меняют форму после термообработки
Зубчатое колесо, подвергнутое цементации или объёмной закалке после обработки, деформируется в печи, и отверстие обычно смещается сильнее всего. Либо на чистовую обработку оставляют припуск под шлифование после термообработки, либо выбирают процесс упрочнения с ограниченной деформацией и обрабатывают отверстие до него. Решение, принятое до написания маршрута, избавляет от партии деталей, которые нельзя исправить.
Как нарезаются зубья и карманы
Фрезерование червячной фрезой и долбление для эвольвентных колёс
Эвольвентный зуб формируется червячной фрезой или долбяком, и обе операции выполняются на зубообрабатывающем станке, а не на обрабатывающем центре. Там, где такой станок есть, задача обрабатывающего центра — выдать заготовку с правильными отверстием, торцами и базой, чтобы зуборезному станку оставалось только нарезать зубья. Там, где его нет, колесо покупают или меняют конструкцию на профиль, который можно получить фрезерованием.
Фрезерование и интерполяция профиля звёздочки
Зуб звёздочки — это профиль, а не эвольвента, и его можно фрезеровать профильной фрезой или обойти концевой фрезой на трёхосевом станке. Интерполяция медленнее на каждый зуб, но не требует специального инструмента и сохраняет связь зуба с отверстием за тем же зажимом, что обычно важнее времени цикла на малых и средних партиях.
Карманы, облегчающие отверстия и шпоночные пазы
Большинство звёздочек несёт облегчающие карманы, шпоночный паз или и то и другое. Паз, обработанный во второй операции, смещается относительно зубьев на погрешность перезажима, а на детали с функцией синхронизации это смещение меняет фазу привода. Обработка паза за тем же зажимом, что и отверстие, или деление от обработанной поверхности, а не от наружного диаметра, сохраняет фазу правильной.
Какой станок для какой детали
Токарный станок с приводным инструментом для малых звёздочек
Звёздочка примерно до 300 мм, которой нужны отверстие, два торца, шпоночный паз и облегчающие отверстия, обрабатывается за один зажим на токарном станке с приводным инструментом и осью C или Y. Деталь не покидает патрон, поэтому отверстие и окружность зубьев остаются связанными, а цикл короткий, потому что смены инструмента идут между операциями на одной детали, а не между установами.
Токарно-фрезерный станок для крупных или твёрдых деталей
Выше этого размера или там, где для профиля зуба нужна фреза большого диаметра, токарно-фрезерный станок с достаточным диаметром точения даёт и точение, и фрезерование за один зажим. Решающее число — наибольший диаметр, который деталь должна обойти, а не её масса.
Обрабатывающий центр для плит и сегментов
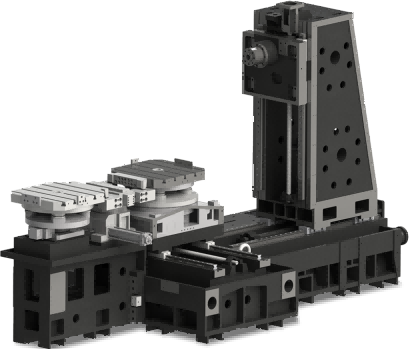
Крупные звёздочки, зубчатые венцы и сегменты, слишком большие для точения, — работа для обрабатывающего центра: деталь закрепляется на планшайбе или на спутнике, отверстие растачивается на месте, а зубья или карманы делятся вокруг него. На горизонтальном станке с поворотным столом деление выполняет стол, что связывает шаг зубьев с той же базой, что и отверстие.
Замечания по обработке звёздочек и колёс
Сначала точите отверстие и установочный торец
Всё остальное базируется от отверстия и торца, которым деталь садится на ступицу, поэтому эти две поверхности обрабатываются первыми и за одним зажимом. Когда они существуют, деталь можно закрепить по ним для нарезания зубьев и карманов, и каждая последующая операция наследует реальную базу, а не наружную поверхность отрезанной заготовки.
Проверяйте биение зуба относительно отверстия, а не только профиль
Профиль зуба легко измерить и легко выдержать; число, определяющее тихую работу детали, — биение окружности зубьев относительно отверстия. Измерение на оправке в отверстии с индикатором по вершинам зубьев — это проверка, которая выявляет погрешность, которую заказчик услышит.
Снимайте заусенцы до термообработки
Заусенец на боковой поверхности зуба после закалки становится твёрдым заусенцем и концентратором напряжений в эксплуатации. Снятие заусенцев относится к этапу до печи, и на интерполированном профиле зуба проход снятия заусенцев часто включается в ту же траекторию.
Связанные руководства
- Обработка звёздочек на ЧПУ — полный маршрут обработки
- Обработка зубчатых колёс на ЧПУ — подготовка заготовки и термообработка
- Обработка корпусов подшипников — та же проблема зажима тонкой стенки
- Токарные станки с наклонной станиной — точение с приводным инструментом
- Токарно-фрезерные станки с ЧПУ — обработка звёздочек за один установ
Другие руководства по применению
Handemo выпускает станки для каждого из этих семейств деталей. В каждом руководстве описано, что деталь требует от станка и как строится технологический процесс.
Обсудите вашу звёздочку или колесо
Пришлите чертёж, спецификацию зуба или профиля, допуск отверстия, материал и сведения о закалке после обработки — мы предложим станок и схему зажима.
Запросить анализ процесса