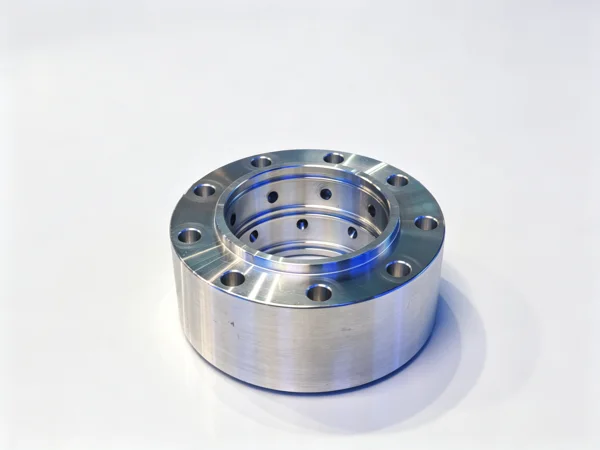
Обработка корпусов подшипников: точность
Корпус подшипника — деталь, о которой забывают до тех пор, пока она не начнёт выть. Он ничего не приводит в движение и сам не перемещается, но именно он решает, будет ли вал вращаться тихо десять лет или разобьёт себя за полгода. Корпуса, которые нам приносят, обычно просты на вид и неудобны в изготовлении: отверстие, которое должно идти соосно, фланец или установочная поверхность, которая должна плотно прилегать к станине, болтовые отверстия, которые должны совпасть с чужой отливкой, а на крупных размерах — стенка настолько тонкая, что её ведёт при зажиме. В этой статье разобрана обработка корпусов подшипников так, как мы её делаем в Handemo: формы, материалы, станки, на которые мы их ставим, и порядок операций, при котором отверстие, плоскость и болтовой круг работают вместе, а не борются друг с другом. Всё сказанное одинаково относится к гладкому корпусу подшипника, фланцевому корпусу и разъёмной конструкции, потому что логика баз не меняется вместе с контуром.
Что требуется от корпуса подшипника
Корпус подшипника — неподвижная половина подшипникового узла. Он держит наружное кольцо, удерживает вал на его оси и передаёт нагрузку в станину. Семейство это шире, чем обычно думают. Фланцевый корпус крепится болтами к плоскости и несёт вал параллельно этой плоскости. Корпус на опоре, или стоячий корпус, ставится на основание и несёт вал над ним. Обработанный круглый корпус садится в расточенное гнездо. Разъёмный корпус делает ту же работу двумя половинами, чтобы его можно было собрать вокруг вала, который уже стоит на месте. Крышки редукторов, подшипниковые щиты двигателей, кронштейны подшипников насосов и подушки валков также относятся к этому семейству.
Какой бы ни была форма, работу детали решают несколько одних и тех же элементов. Это посадочное отверстие под подшипник с его буртиками и способом фиксации. Это установочная плоскость или фланец, которые должны лежать ровно и оставаться ровными, чтобы при затяжке болтов корпус не деформировал подшипник. Это болтовой круг, который должен совпадать с ответной деталью. И это связь между всеми тремя: отверстие должно идти соосно установочной плоскости, а болтовой круг должен быть привязан к отверстию, а не к наружной поверхности отливки, которая базой никогда не задумывалась.
Критична связь отверстия с плоскостью. Корпус, который после затяжки болтов зажимает подшипник, идёт в брак, даже если в свободном состоянии все размеры по чертежу выдержаны. Именно поэтому столько работы над этой деталью связано с установкой и последовательностью, а не с резанием.
Материалы, которые встречаются в корпусной работе
Чугун — традиционный выбор и до сих пор самый распространённый. Серый чугун легко обрабатывается, хорошо гасит вибрацию и держит форму, поэтому он доминирует в стоячих корпусах и крышках редукторов. Высокопрочный чугун появляется там, где корпус должен воспринимать удар или где тонкое сечение в сером чугуне треснуло бы. Литьё из алюминия встречается в более лёгких узлах, в подшипниковых щитах двигателей и везде, где важна масса. Сварные стальные корпуса, вырезанные из листа и сваренные, обычны для крупного оборудования и единичных заказов, и приносят собственную проблему: сварочные напряжения, с которыми надо разобраться до расточки отверстия. Стальной прокат и поковки применяют для небольших тяжелонагруженных корпусов, где отливка невыгодна.
Здесь важны две материальные привычки. Первая: отливки приходят с коркой, которая твёрже и грязнее металла под ней, поэтому первый проход не является чистовым, что бы ни говорил чертёж. Вторая: алюминий и лёгкие отливки ходят от температуры и от усилия зажима, поэтому приспособление должно держать деталь, не сжимая её, а чистовые проходы снимаются при максимально свободной детали, насколько позволяет установка.
Выбор станка для корпусов подшипников
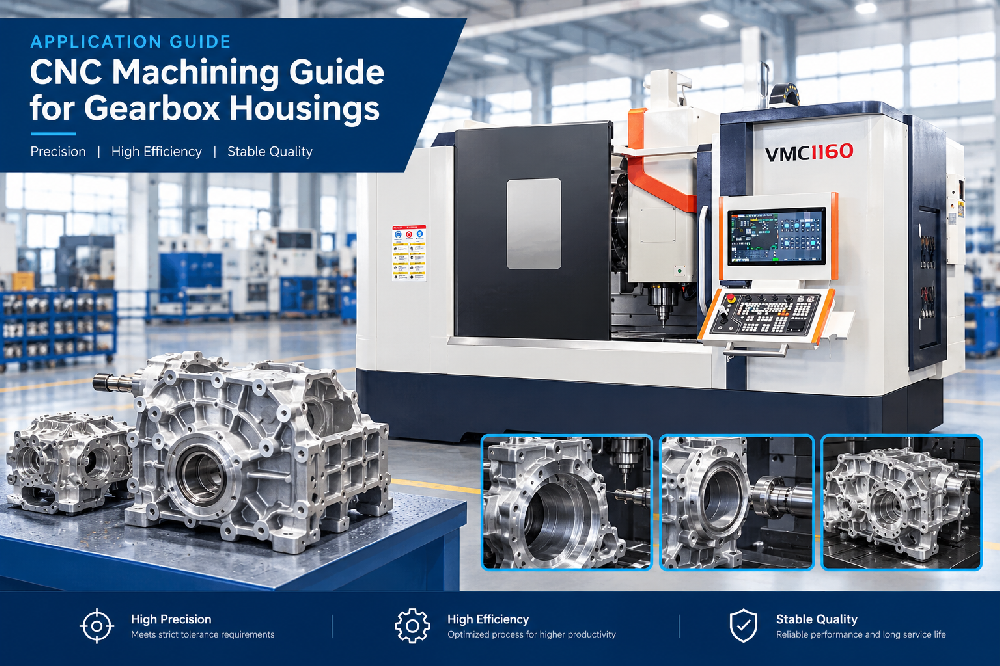
Большинство корпусов подшипников — это расточная работа с приданной ей работой по торцеванию, поэтому обычный первый ответ — вертикальный обрабатывающий центр для корпусов подшипников, а конкретно вертикальный обрабатывающий центр в большинстве цехов. Деталь лежит на установочной плоскости или в мягких кулачках, отверстие интерполируется или растачивается сверху, а фланец, болтовой круг и любые лапы крепления обрабатываются в той же установке. Для средних корпусов, из которых состоит большая часть этой работы, станок типа вертикального обрабатывающего центра VMC1160 даёт размер стола и перемещения, чтобы держать корпус 400–700 мм с запасом для выхода инструмента за фланец. Меньшие фланцевые узлы и крышки спокойно идут на VMC855, а крупные тяжёлые корпуса, которые не хотят стоять на столе неподвижно, лучше отдать на более крупные основания из линейки высокоточных тяжёлых станков, где колонна и база несут вес без того, чтобы станок «валился» в рез.
Когда у корпуса работа на нескольких сторонах — отверстие в одну сторону, установочная плоскость в другую и болтовой круг по окружности — горизонтальный обрабатывающий центр оправдывает себя, потому что деталь подаётся к шпинделю с нескольких сторон без перезажима. Корпус с большими отверстиями в двух противоположных стенках — классический пример, и станок вроде HMC630-DT обрабатывает обе стенки от одной базы. Там, где серийность позволяет держать шпиндель загруженным, многостанционные модели со сменой паллет делают ту же работу, вынося загрузку и выгрузку за пределы времени резания.
Некоторые корпуса подшипников — это токарные, а не фрезерные детали. Круглый корпус или фланцевая втулка с длинным отверстием и обработанным наружным диаметром чище идут на токарном станке, где отверстие и наружный диаметр получаются от одной оси в одной установке. Такие детали идут на TCK6050 для общего диапазона и на тяжёлом токарном станке с наклонной станиной TCK6350B, когда корпус крупный, а стенка достаточно тяжёлая, чтобы под ней нужен был жёсткий станок. Выбор между точением и фрезерованием корпуса обычно решает один вопрос: какой из двух элементов — отверстие или установочная плоскость — должен быть базой. Обычно выигрывает станок, который держит оба от одной установки.

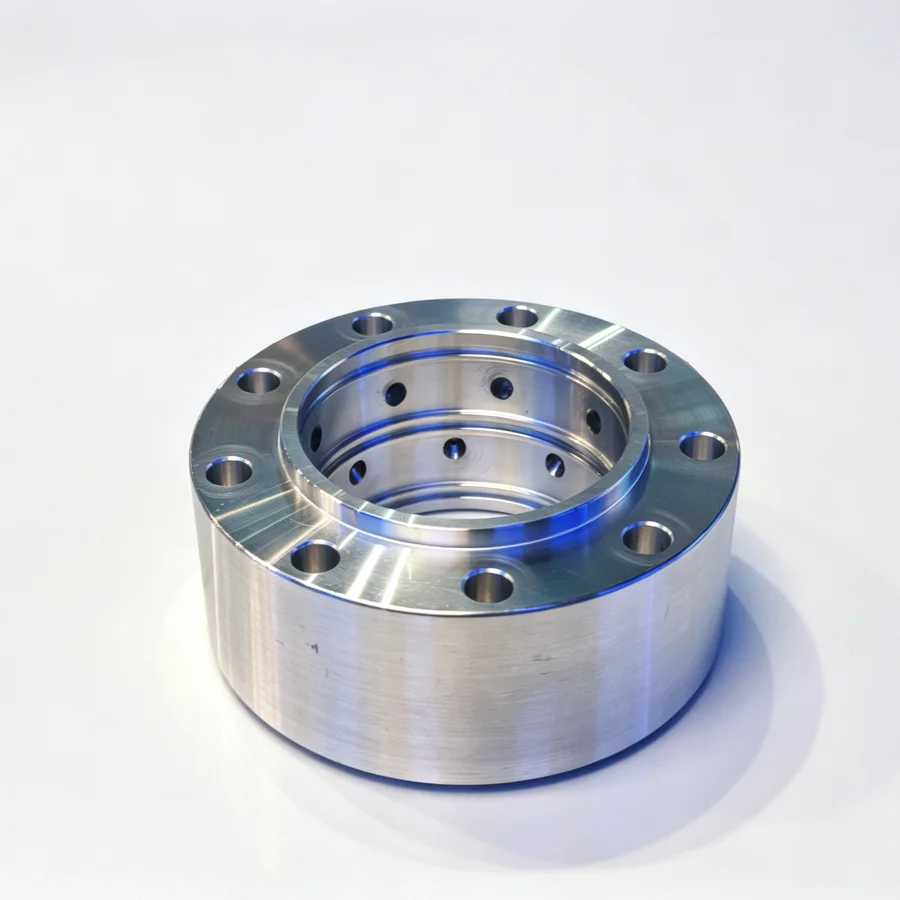
Есть третий путь, который в большинстве сравнений пропускают. Для круглого корпуса, у которого отверстие и наружный диаметр должны быть концентричны и который не имеет элементов вне оси вращения, вариант токарной обработки корпусов подшипников на ЧПУ быстрее и держит концентричность прямее, чем любой из вариантов обрабатывающего центра. Деталь точится, отверстие растачивается в той же установке, а установочная плоскость подрезается перпендикулярно отверстию без второй операции. Между двумя маршрутами решает не размер детали, а наличие элементов, до которых токарный станок не достаёт: болтового круга на плоскости, лап или отверстия под штуцер. Как только они появляются, обрабатывающий центр становится держателем базы, а токарный маршрут отпадает.
Какой бы маршрут ни выбрали, обработанный на ЧПУ корпус подшипника оценивают по трём вещам: положение отверстия относительно установочной плоскости, круглость отверстия после снятия зажима и совпадение болтового круга с ответной деталью. Именно эти элементы стоит просить измерить на первой детали, потому что от них зависит, будет корпус работать тихо или съест подшипник раньше срока.
Выбор станка для корпуса подшипника обычно сводится к тому, сколько поверхностей несут отверстие. Одногнёздный фланцевый корпус — это работа, которую вертикальный обрабатывающий центр делает за одну установку; разъёмный или многогнёздный корпус толкает задачу к горизонтальному станку со сменой паллет.
Создание базы
У корпуса подшипника база редко бывает наружной поверхностью отливки. Отливки имеют уклоны, они не прямые и различаются от детали к детали, поэтому привязка к наружной поверхности — это путь к тому, что болтовой круг окажется там, куда ответная деталь не достанет. Рабочие базы — обработанные. На корпусе, который будут крепить плоскостью вниз, базой служит установочная плоскость: её обрабатывают первой, затем деталь переворачивают на неё, и всё остальное привязывается к этой плоскости. На круглом корпусе, который сядет в расточенное гнездо, база — обработанный наружный диаметр, и отверстие идёт от него. На фланцевом корпусе установочную плоскость и болтовой круг создают вместе, а отверстие режут под них.
Порядок важнее самого выбора. Любая поверхность, выбранная базой, должна быть обработана до того, как от неё что-то измеряют, и база должна остаться существующей после чистовой обработки. Проверка отверстия по черновой литейной корке — это путь к корпусу, у которого отверстие не соосно ничему.
Последовательность обработки
Сначала обработать установочную плоскость
Первая операция даёт детали то, на чём можно стоять. Мы подрезаем установочную плоскость или фланец, снимаем снаружи столько, чтобы можно было держать деталь, и после этого у всей работы есть ровная обработанная база. На отливке эта операция также снимает корку с поверхности, на которую корпус реально будет опираться, а именно эта поверхность и важна для соединения.
Расточка от обработанной базы
Посадочное отверстие под подшипник режут от базовой плоскости, а не от наружной поверхности отливки. На вертикальном станке это значит, что деталь лежит плоскостью вниз на столе или в кулачках, подрезанных по месту, а отверстие интерполируется или растачивается насквозь. На токарном станке деталь держат за обработанную плоскость или обработанный наружный диаметр, и отверстие точится на той же оси. В любом случае отверстие и его буртики выполняются в той же установке, что и плоскость, где это возможно, потому что только так отверстие надёжно перпендикулярно поверхности, на которую садится.
Болтовой круг и лапы после отверстия
Болтовой круг, резьбовые отверстия и любые лапы крепления привязываются к отверстию, а не наоборот. Если сначала сверлить круг, а отверстие вести за ним, любое литейное отклонение наружной поверхности корпуса переходит в связь между отверстием и болтами. Это небольшое решение определяет, совпадёт ли корпус с чужим редуктором на верстаке заказчика.
Работа по второй стороне за одну установку
Корпуса с элементами на двух сторонах планируются так, чтобы как можно больше обработать, не сдвигая деталь. Где это невозможно, базовую плоскость восстанавливают на второй установке индикацией по обработанному элементу, а не по упору, выставленному один раз. Корпус, который дважды перезажимали, не перенеся базу, — это корпус с отверстием, не соосным ничему, как бы хорошо ни выглядели отдельные размеры.
Как держать деталь, не деформируя её
Причина отказов корпусов подшипников в работе обычно кроется в приспособлении. Литая или алюминиевая деталь не жёсткая так, как сплошной блок, и патрон или прижим, который давит достаточно сильно, чтобы быть безопасным, давит и достаточно сильно, чтобы Ovalизировать отверстие. Проточите отверстие в таком состоянии — оно выйдет круглым на станке и некруглым в сборке.
Мы держим корпуса за обработанные плоскости мягкими кулачками или специальным приспособлением, расточенным по месту, чтобы усилие зажима ложилось на уже чистовую поверхность и распределялось по ней. Тонкостенные и алюминиевые корпуса обрабатываются при минимальном, насколько позволяет работа, усилии зажима, а чистовой проход снимается при детали, максимально близкой к свободному состоянию. Там, где корпус слишком податлив, чтобы держать его вообще, его обрабатывают на планшайбе с поддержкой отверстия во время резания — так же, как обрабатывают тонкое кольцо.
Вторая привычка — температура. Алюминиевые корпуса, принесённые из холодного склада и измеренные сразу, через час в цеху покажут другой размер, и то же относится к отливке, только что вышедшей из тяжёлого чернового прохода. Черновую и чистовую обработку разделяют, чтобы деталь устоялась до того, как будет проточено ответственное отверстие.
Контроль качества
Корпус подшипника контролируют как деталь узла, а не как набор несвязанных размеров. Отверстие проверяют на размер и на круглость в том положении, в котором оно реально примет подшипник, а фиксирующие буртики — так, чтобы наружное кольцо садилось, а не качалось. Установочную плоскость проверяют на плоскостность и на перпендикулярность отверстию, потому что плоскость ровная, но не перпендикулярная, при затяжке болтов выводит подшипник из линии. Болтовой круг проверяют относительно отверстия калибром или ответной деталью, а всю деталь измеряют при снятом зажиме и в том положении, в каком она будет стоять на станине.
На корпусе для собственной сборки заказчика больше всего проблем ловит примерка: ответная деталь, подшипник или приспособление заказчика. Именно эта проверка показывает, работают ли отверстие, плоскость и круг вместе — три вещи, которые не описывает ни один отдельный размер на чертеже.
Если вы продумываете свои корпуса подшипников
Если вы считаете цену корпуса подшипника, три детали на чертеже меняют процесс сильнее всего. Первая — какая поверхность является установочной базой и насколько ровно она должна лежать. Вторая — толщина стенки за отверстием, потому что она определяет, как деталь можно держать. Третья — привязан ли болтовой круг к отверстию или к литой наружной поверхности, потому что это говорит нам, куда допустимо уходить литейному отклонению. Пришлите эти три пункта и размер партии, и выбор станка обычно следует сам.
Handemo строит станки в Тэнчжоу с 2008 года на заводе площадью 220 000 квадратных метров с более чем 660 сотрудниками, и корпусные программы здесь начинаются так же, как любая расточная работа: проверить установку и последовательность на пробной детали, а затем пустить партию на проверенной установке. Большая часть корпусов подшипников, уходящих из цеха, идёт в насосные агрегаты, приводы конвейеров, вентиляторы и редукторы, а значит, их оценивают по тому, тихо ли вращается вал в машине заказчика, а не по тому, выдержан ли чертёж в свободном состоянии.
Частые вопросы
Чем отличается корпус подшипника от фланцевого корпуса?
Корпус подшипника в общем смысле — любая неподвижная деталь, которая держит подшипник и定位рует вал. Фланцевый корпус — конкретный тип с монтажным фланцем: он крепится болтами к плоскости и несёт вал параллельно этой плоскости. Оба обрабатываются одинаково, отверстие и установочная поверхность получаются от одной базы, но фланцевый тип добавляет болтовой круг, который должен быть привязан к обработанным элементам, а не к отливке. Поэтому при обработке фланцевых корпусов на ЧПУ болтовой круг режут после того, как созданы отверстие и установочная плоскость, а не до, и проверяют его относительно отверстия, а не наружного диаметра отливки.
Обрабатывать корпус подшипника на токарном станке или на обрабатывающем центре?
Зависит от того, какой элемент является базой. Если отверстие и наружный диаметр должны быть концентричны, а деталь круглая, токарный станок делает и то и другое от одной оси за одну установку, и это самый чистый маршрут. Если у корпуса есть установочная плоскость, болтовой круг и элементы более чем на одной стороне, обрабатывающий центр держит плоскость как базу и режет остальное вокруг неё. На крупных корпусах решающим часто становится то, как деталь можно держать без деформации.
Почему посадочное отверстие подшипника теряет круглость после обработки?
Почти всегда из-за зажима. Литая или алюминиевая деталь не жёсткая, и патрон или прижим, который держит её достаточно сильно, чтобы быть безопасным, одновременно пружинит отверстие. На станке деталь измеряется круглой, на верстаке — некруглой. Лечится это зажимом за обработанную плоскость мягкими кулачками или расточенным по месту приспособлением, низким усилием зажима и чистовым проходом при максимально свободной детали.
Вы обрабатываете разъёмные корпуса подшипников?
Да. Разъёмные корпуса обрабатываются в собранном состоянии везде, где это позволяет конструкция: плоскости разъёма сначала подгоняются, чтобы половины стояли на известной толщине друг от друга, и отверстие режется через обе половины вместе. Только так отверстие остаётся круглым, когда корпус собран в работе. Плоскости разъёма маркируются, чтобы половины вернулись вместе так, как их обрабатывали.
Какие материалы можно использовать для обработанного корпуса подшипника?
Серый и высокопрочный чугун — самые распространённые, литой алюминий для более лёгких узлов, сварная сталь для крупных или единичных корпусов, стальной прокат или поковки для небольших тяжелонагруженных деталей. Материал определяет установку, а не последовательность: с отливок надо снять корку до любых измерений от них, алюминию нужен мягкий зажим и стабильная температура, а сварным корпусам — снятие сварочных напряжений до расточки отверстия.
Получить план обработки корпуса подшипника
Пришлите нам корпус — установочную базу, посадочное отверстие под подшипник и его буртики, болтовой круг и то, как он проставлен, материал и размер партии — и Handemo порекомендует подходящий обрабатывающий центр, токарный или горизонтальный станок и технологическую последовательность к нему. Свяжитесь с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Полезное чтение: Обработка фланцевых корпусов подшипников на ЧПУ подробнее разбирает фланцевый тип, руководство по обработке корпусов редукторов рассматривает ту же проблему баз на более крупной отливке, а VMC против HMC объясняет, когда у корпуса достаточно сторон, чтобы оправдать горизонтальный станок. Корпусная работа также лежит в разделе корпусных деталей наших страниц применения.