Руководство по обработке корпусов гидравлических клапанов с ЧПУ
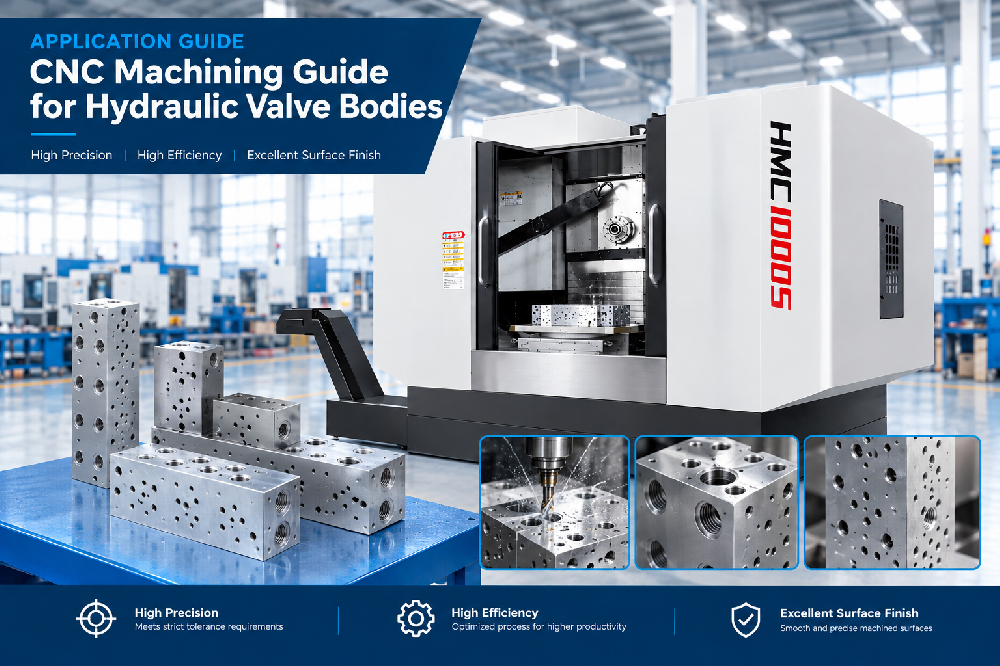
Корпус гидравлического клапана — одна из наиболее распространенных заготовок, которые приходится изготавливать в механическом цехе. Это блок, который направляет жидкость под давлением через порты, поэтому основная задача — поддерживать единообразие положений портов и каналов от детали к детали. Корпус клапана может представлять собой простой двухпортовый блок или многосекционный коллектор с десятками просверленных каналов. Вот практическое руководство по обработке корпусов клапанов, подходящим станкам и точкам процесса, обеспечивающим повторяемость партии.
Что нужно корпусу клапана
Большинство корпусов клапанов изготавливаются из литого алюминия или ковкого чугуна. Обработка требует плоских поверхностей, сквозных отверстий, резьбовых отверстий и канавок для уплотнительных колец. Важнейшим требованием является то, чтобы порты совпадали с проходами, а уплотняющие поверхности оставались плоскими и чистыми. Поскольку корпус клапана имеет элементы с нескольких сторон, для этой детали обычно требуется несколько настроек или машина, которая может индексировать заготовку.
Порты — это то, что делает корпус клапана корпусом клапана. Они контролируют, куда уходит жидкость, и должны находиться в нужном месте под правильным углом. Если порт закрыт, клапан будет течь или перемещать жидкость в неправильном направлении. Таким образом, обработка на самом деле заключается в сохранении геометрии проходов.
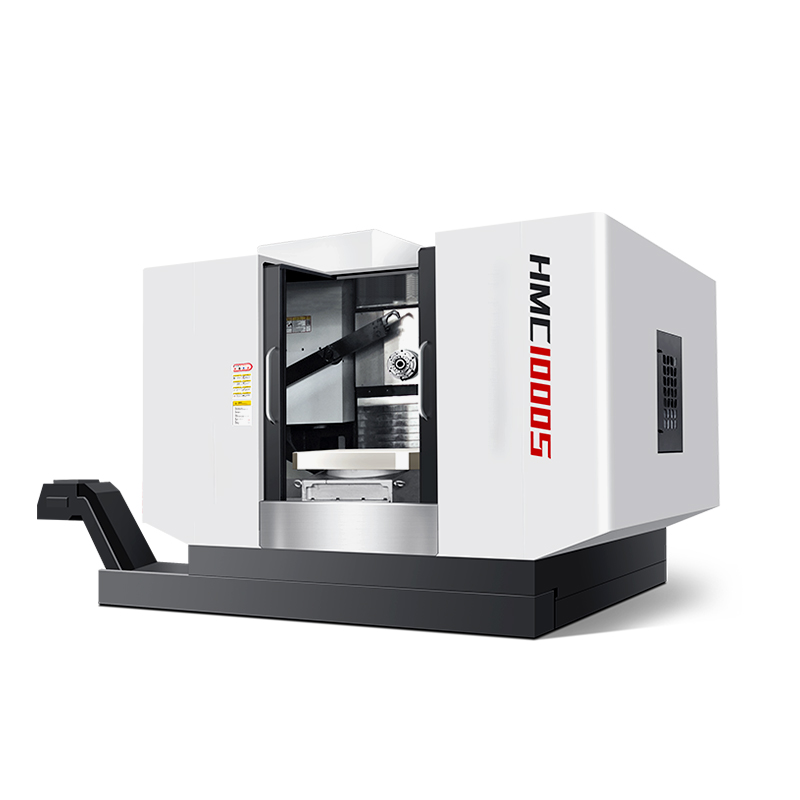
Выбор станка для корпусов клапанов
Для корпуса клапана обрабатывающий центр с четвертым Ось отлично подходит, поскольку позволяет вращать деталь, чтобы добраться до боковых портов, за одну программу. Handemo VMC1160 обрабатывает блоки клапанов среднего размера. Для более крупных гидравлических коллекторов серия HMC обеспечивает жесткость и работу с поддонами, что повышает производительность при больших объемах работ.
Машина должна удерживать положение на протяжении всего хода и выполнять как сверление, так и нарезание резьбы. В корпусе клапана много маленьких отверстий, и все они должны находиться на своих местах. Машина, которая хорошо повторяет, вот что имеет решающее значение.
Установление исходной точки
Как и в случае с любой призматической деталью, исходная точка устанавливает опорную точку. Мы начинаем с самой большой плоской грани в качестве основной базы и выравниваем деталь по ней. Отсюда мы обрабатываем поверхность, к которой прилегает коллектор, а затем просверливаемые в нем порты.
Удержание базовой точки имеет решающее значение, поскольку порты привязаны к ней. Если база данных перемещается, перемещается каждый порт.Таким образом, мы устанавливаем базовую точку один раз и сохраняем деталь на ней на протяжении каждой операции.
Последовательность обработки
Последовательность обработки корпуса клапана обычно выглядит следующим образом:
Обработка наибольшей плоской поверхности в качестве базовой.
Обработка уплотняющей поверхности, на которой сидит соединение коллектора.
Сверление и расширьте сквозные отверстия.
Нарежьте резьбовые отверстия.
Вырежьте канавки для уплотнительных колец на гранях.
Каждый шаг основывается на предыдущем. Порты сверлятся после того, как забой установлен, поэтому они располагаются перпендикулярно ему. Канавки вырезаются в последнюю очередь, поэтому они чистые и не собирают стружку при сверлении.
Поддержание чистоты отверстий
Самая большая проблема в корпусе клапана — это стружка. Просверленные каналы проходят глубоко в блок, и если в канале останется осколок, он может попасть в клапан и нарушить его работу. Мы продуваем каналы и проверяем их перед тем, как деталь покинет станок.
Мы также следим за краями портов. Заусенец на кромке порта может захватить и удержать стружку или порезать уплотнительное кольцо. Удаление заусенцев — небольшой шаг, но он имеет значение.
Плоскостность и уплотнительная поверхность
Уплотняющая поверхность должна оставаться плоской и чистой, поскольку она соприкасается с другой поверхностью и удерживает давление. Если он не плоский, жидкость будет обходить уплотнение. Обрабатываем торец устойчивым срезом и делаем чистовой проход только после того, как деталь прижилась.
Оставляем небольшой припуск и делаем легкую доводку. Это сохраняет поверхность плоской и обеспечивает чистую поверхность для уплотнения.
Проверка качества
Прежде чем корпус клапана покинет станок, мы проверяем важные вещи:
Положение порта и угол относительно базовой точки.
Плоскостность уплотняющей поверхности.
Качество резьбы в резьбовом соединении порты.
Что каналы чистые и без заусенцев.
Размеры и положение канавок уплотнительного кольца.
Эти проверки превращают партию блоков в партию годных к использованию корпусов клапанов.
Размышление о корпусах клапанов
Если вы обрабатываете корпуса клапанов, коллекторы или аналогичные гидравлические блоки, применяются те же принципы. Установите чистую базу, обработайте порты под прямым углом к ней, следите за чистотой каналов и обработайте уплотнительные поверхности после того, как деталь стабилизируется. Машина с хорошей повторяемостью будет служить вам лучше всего.
Если вы выбираете машину для работы с клапанами, мы будем рады обсудить ваши детали и предложить подходящую модель. Используйте контактную форму ниже, и мы свяжемся с вами.