Руководство по обработке полостей пресс-форм с ЧПУ
Полость пресс-формы — это место, где механический цех доказывает свое мастерство. Полость должна точно воспроизводить форму, задуманную дизайнером, сохранять чистоту отделки и оставаться неизменной на протяжении всего срока службы инструмента. Часто в том же цехе также обрабатывается медный электрод, который прожигает полость электроэрозионного грузила. В этом руководстве рассказывается, как обрабатывать полости пресс-формы и электроды, какие рабочие инструменты и станки подходят для этой работы.
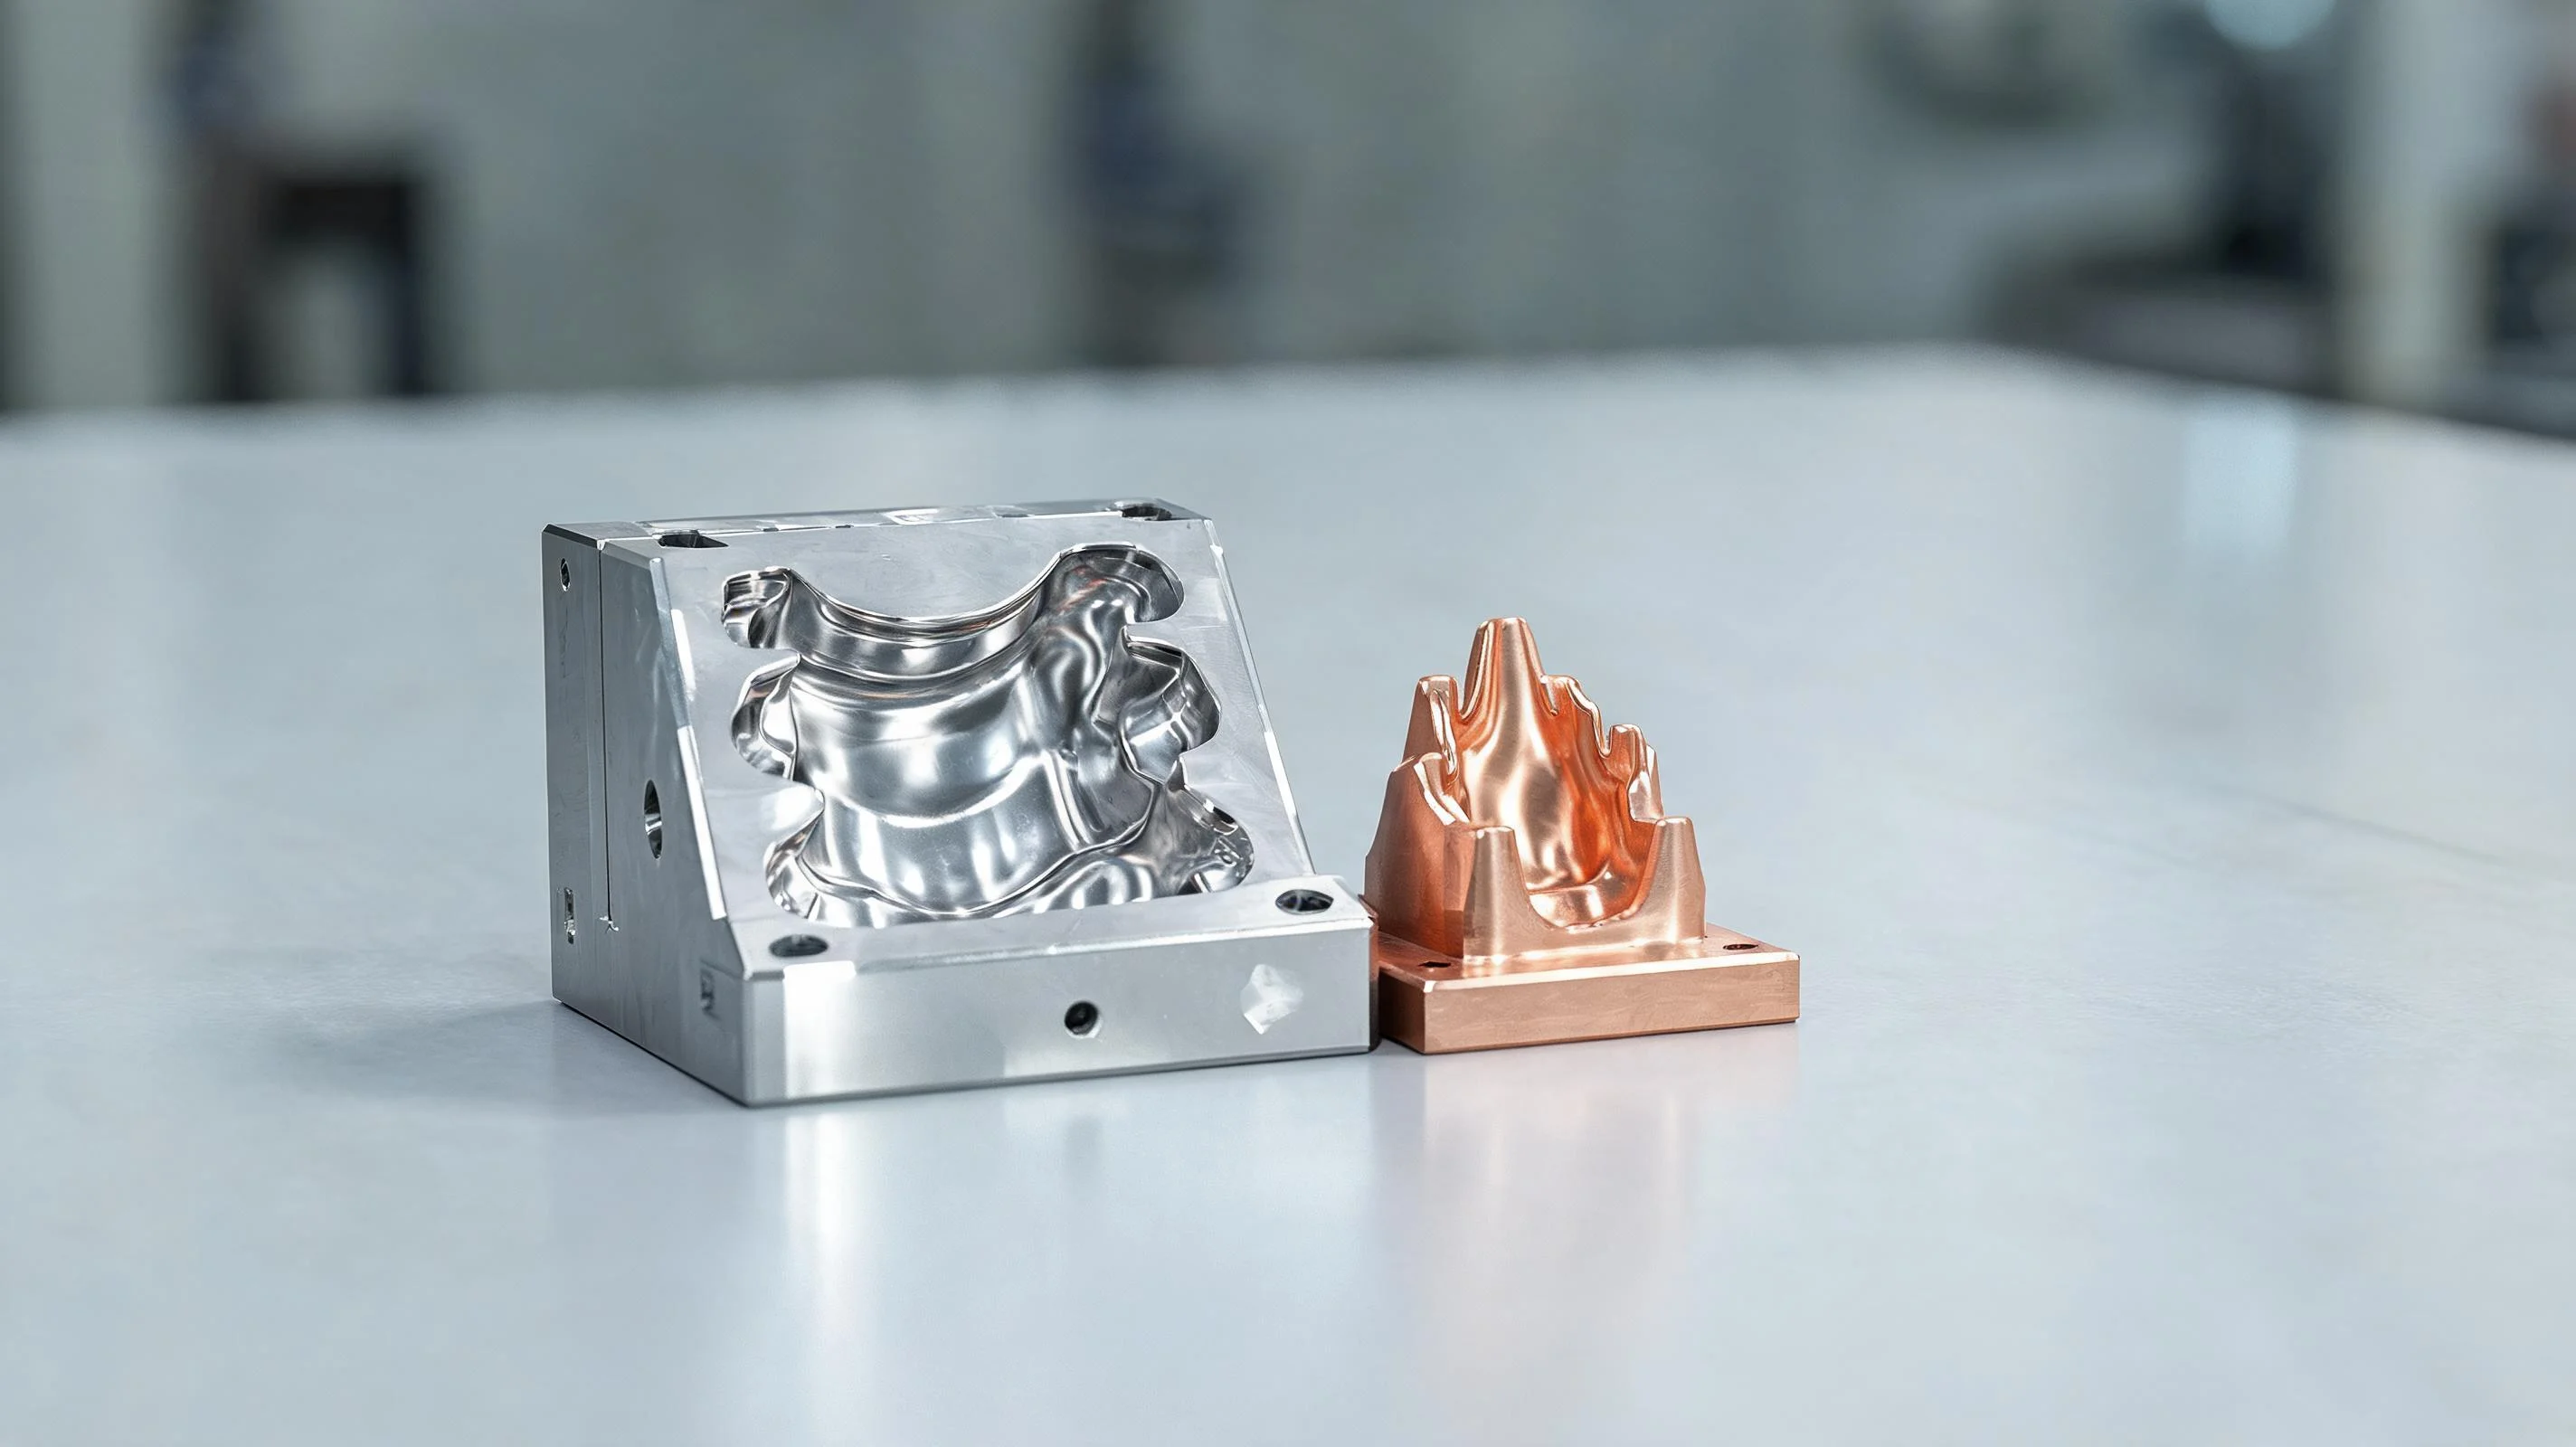
Что включает в себя обработка формы
Полость формы представляет собой сложную трехмерную форму. Его можно обрабатывать напрямую или разрезать как электрод, а затем вжигать в сталь с помощью электроэрозионной обработки. Большая часть работ с полостью выполняется из закаленной инструментальной стали, такой как P20, H13 или NAK80, или из нержавеющей стали, где важна коррозия. Детали изготовлены из цельного блока, поэтому вся работа заключается в удалении материала при сохранении формы и отделки.
Требования всегда одни и те же: равномерная обработка поверхности, полость, соответствующая дизайну, и детали, глубоко удерживающие форму. Форма, которая не соответствует отпечатку, является браком, поэтому процесс должен повторяться от первого электрода до последнего.
Выбор машины для обработки формы
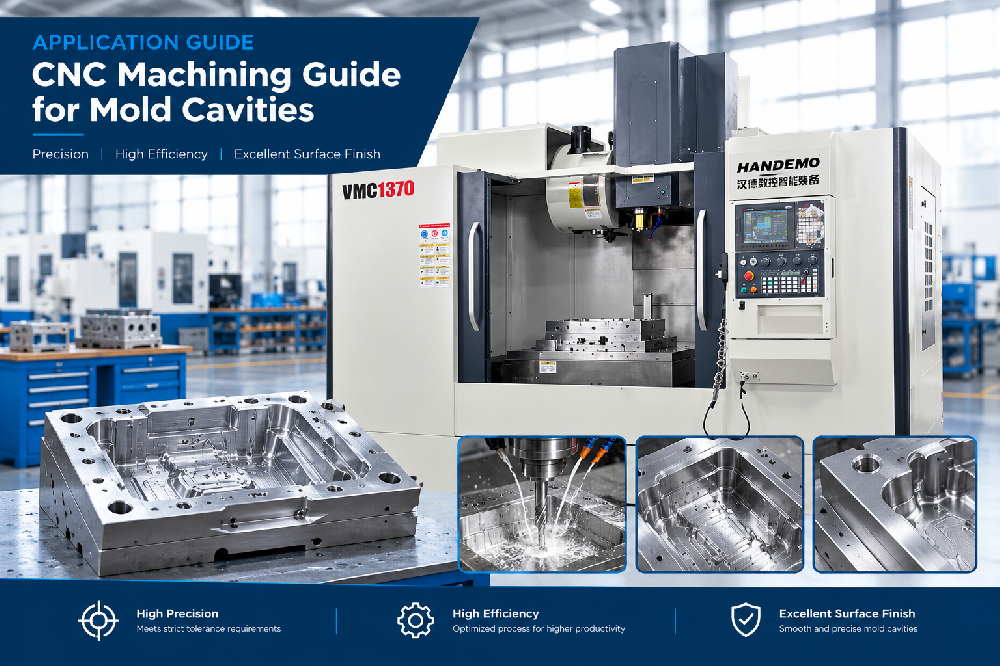
Работу с формой лучше всего выполнять на машине, которая достаточно жесткая, чтобы выполнять резку без вибрации, и достаточно повторяемая, чтобы обеспечить идеальную отделку. Handemo VMC1370D настроен для чистовой обработки пресс-формы с жесткостью и контролем шпинделя, необходимыми для полости. Для полости меньшего размера VMC1160 выполняет работу с той же повторяемостью.
Шпиндель — это наиболее важная деталь. Шпиндель, который плавно работает на скоростях, необходимых небольшому фрезеру, позволяет выполнять легкую чистовую обработку, не оставляя следов на поверхности. Конструкция машины также должна быть жесткой, поскольку при легком резе в основном удаляется пружина в машине, если рама не жесткая.
Инструменты для обработки полостей
Инструментами для обработки полостей формы обычно являются концевые фрезы со сферическим концом различных размеров. Большой инструмент быстро обрабатывает полость, затем инструменты меньшего размера обрабатывают детали. По мере углубления полости инструмент становится длиннее, а длинный инструмент становится менее жестким.Именно здесь обычно начинаются проблемы с отделкой.
Мы используем короткую острую фрезу везде, где позволяет форма, и делаем небольшой шаг, чтобы гребешок между проходами был минимальным. Изношенная сферическая головка будет выглядеть на поверхности тусклой полосой, поэтому мы заменяем инструмент до того, как он потеряет свою заточку. Для чистовой обработки мы можем сделать финальный проход с очень легким резом и медленной подачей.
Проходы обработки
Обычная последовательность — черновая, получистовая и чистовая. При черновой обработке удаляется большая часть материала с помощью большого инструмента и тяжелого резания. Полуфабрикат оставляет небольшой, ровный припуск на чистовой инструмент. При чистовой обработке инструмент перемещается по поверхности с последовательными шагами для получения окончательной формы и отделки.
Каждый проход имеет свою цель. Если вы пропустите получистовую обработку и сразу перейдете от черновой обработки к чистовой, инструмент для чистовой обработки получит неровный припуск, и качество отделки пострадает. Если припуск остается равномерным, то поверхность получается ровной.
Обработка электродов
Когда полость прожигается электроэрозионным способом, в цехе медному электроду придается инверсная форма. Электрод должен точно соответствовать полости, поскольку любая ошибка в электроде проявляется при ожоге. Медь мягкая и ее легко резать, но она легко изнашивается и образует заусенцы.
Мы обрабатываем электрод острыми резцами и выполняем легкие чистовые проходы. Электрод требует такого же ухода, как и сама полость, потому что именно мастер определяет конечную деталь. Тонкий электрод — хороший тест на способность машины удерживать детали.
Материалы и способы их резки
Материал определяет поведение фрезы. P20 — это предварительно закаленная сталь, которая хорошо обрабатывается и часто используется для производственных форм. H13 — это жаропрочная сталь, которая выдерживает температуру и используется для литья под давлением. NAK80 — это предварительно закаленная сталь, которая хорошо полируется и используется для изготовления оптических деталей и мелких деталей. Нержавеющая сталь устойчива к коррозии, но более абразивна, поэтому для нее нужен инструмент с покрытием и стабильная подача.
Для медных электродов материал мягкий, но дает заусенцы. Мы используем острый инструмент и легкий надрез, чтобы сохранить край чистым. Подача и скорость настраиваются в зависимости от материала, а не от работы в целом.
Как избежать распространенных проблем с пресс-формой
Проблемы при обработке пресс-форм предсказуемы. Вибрация появляется, когда установка слишком легкая или инструмент слишком длинный. Плохая отделка происходит из-за изношенного инструмента или неровного припуска. Смещение размеров происходит из-за того, что машина не является термически стабильной или деталь, которая движется в приспособлении.
Исправление обычно одно и то же: сохраняйте жесткость установки, используйте острый инструмент, сохраняйте равномерный припуск и позволяйте машине работать при одинаковой температуре. Когда они установлены, обработка полости повторяется.
СОЖ и контроль стружки
СОЖ выполняет в полости две задачи: сохраняет инструмент холодным и удаляет стружку.В глубокой полости очистка от стружки является более сложной задачей. Если стружка скапливается на дне формы, ее можно разрезать повторно, что оставляет следы на поверхности и изнашивает инструмент.
Мы направляем охлаждающую жидкость, чтобы вымести стружку из формы, и мы можем использовать воздух на чистовом проходе, где при легком резе остается мало стружки. Поддержание чистоты полости является частью поддержания чистоты отделки.
Думая о работе с пресс-формой
Если вы обрабатываете полости, электроды или другие инструменты и штампы, выбор станка сводится к жесткости и повторяемости, а не к скорости. Станок, обеспечивающий чистовую обработку на протяжении всего цикла, и шпиндель, который работает с небольшими инструментами, необходимыми для пресс-формы, сослужат вам добрую службу.
Мы будем рады рассказать о работе с пресс-формой и инструментами, которую вы выполняете, и предложить станок, который подойдет для нее. Свяжитесь с нами через контактную форму ниже, и мы предложим варианты.