CNC Обработка основ пресс-форм: процессы и станки
Работу с пресс-формой обычно называют работой с полостью, но большая часть времени в литейном цеху уходит на пластины, несущие полость. Основание представляет собой стопку толстых стальных пластин, которые должны быть плоскими, параллельными и квадратными, с карманами, в которые вставляется вставка без раскачивания, и направляющими отверстиями, которые возвращают две половинки на одну линию каждый раз, когда инструмент закрывается. Если пластина не плоская, ничего, прикрученное к ней болтами, тоже не будет плоским, и об этом узнает установщик.
Это руководство посвящено работе с пластинами: что на самом деле должна делать основа пресс-формы, используемые стали, последовательность действий, обеспечивающая стабильность большой пластины во время обработки, необходимые для нее крепления и станки, которые мы на нее поставим. Если вы режете саму полость, а не пластину вокруг нее, наше руководство по обработке полости пресс-формы описывает этот путь; этот держится на основании, пластинах и направляющей системе.
Что должна делать основа пресс-формы
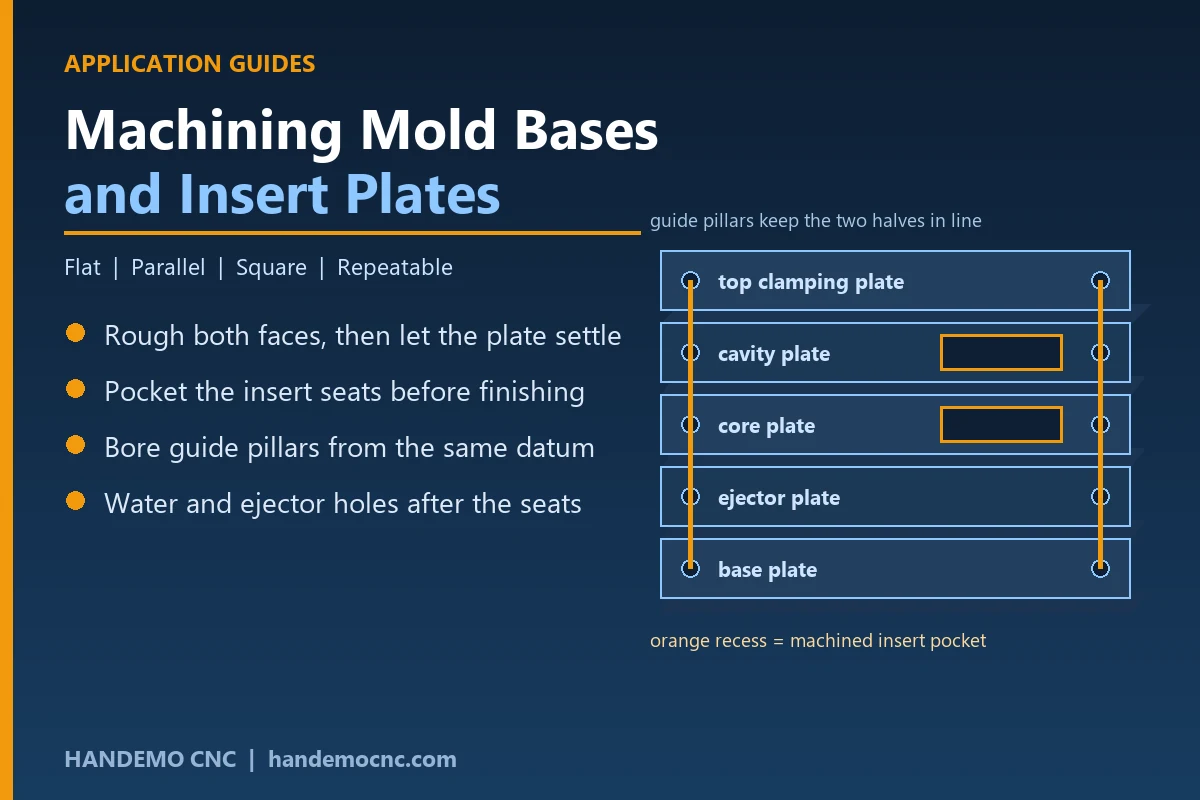
База — это каркас сразу с несколькими заданиями. Он должен удерживать полость и стержневые вставки в фиксированном отношении друг к другу, направлять половинки по линии в каждом цикле, нести эжекторную систему и обеспечивать водяные контуры, отводящие тепло от инструмента. Каждая задача относится к отдельному элементу, и каждый элемент имеет свое место в последовательности обработки.
Лица важнее всего. Неподвижная и подвижная половины опираются друг на друга через свои разделительные поверхности, поэтому внешние поверхности каждой пластины должны быть плоскими и параллельными друг другу. Если это не так, пластина окажется с прокладками или поцарапана при сборке, а установка прокладок на основании является признаком того, что обработка не была завершена.
Затем идут сиденья: карманы, в которых удерживаются вкладыши, направляющая стойка и отверстия для втулок, а также рисунок эжектора и отверстий для воды. Карманы определяют, где находится полость и насколько хорошо она поддерживается. Направляющие отверстия каждый раз определяют, будут ли половинки совпадать. Немного просторный карман позволяет вставке смещаться под давлением впрыска; направляющее отверстие, обработанное в выключенном положении, тянет половинки в сторону при закрытии инструмента.
Стали, которые вы увидите
Большинство оснований вырезаются из простой или предварительно закаленной пластины, а не из инструментальной стали, поскольку деталь образует не пластина, а вставка.Обычным выбором являются пластины с низким или средним содержанием углерода для небольших инструментов и прототипов, предварительно закаленные пластины, где карманы и направляющие отверстия будут подвергаться многократному зажиму, и пластины из нержавеющей стали для инструментов, которые работают с коррозионно-активными полимерами или находятся во влажном хранилище между циклами.
<ул>Состояние пластины влияет на первую операцию больше, чем ее класс. Горячекатаный лист поставляется с оболочкой и с зафиксированным в ней напряжением. Если снять кожу с одного лица, а не с другого, баланс изменится и пластина прогнется. Обрезка обеих сторон при одном и том же зажиме и оставление небольшого припуска для последующего чистового прохода - вот что останавливает движение пластины после того, как она была заложена в карман.
Порядок действий
Последовательность не является вопросом предпочтений. Это то, что сохраняет деталь плоской после завершения последней операции.
Сначала грубо в оба лица
Обработайте обе поверхности за один зажим, чтобы пластина равномерно снимала напряжение, затем дайте ей отстояться перед окончательной обработкой. Удаление тяжелых припусков следует начинать с начала, пока пластина еще толстая и жесткая, а не после того, как в ней вырезаны карманы. Если пластина большая, выполнить черновую обработку за несколько проходов с плавным переходом легче, чем за один тяжелый проход.
Положите сиденья в карманы
Вставные карманы обычно обрабатываются после черновой обработки торцов и стабилизации пластины. Разрезайте их жестким инструментом и контролируемым шагом, а не длинным вылетом, потому что стенка кармана, вырезанная гибким инструментом, не будет располагаться перпендикулярно поверхности над ней. Если у кармана есть внутренний угол, до которого не может добраться вращающаяся фреза, этот угол оставляют для электроэрозионной обработки или обрабатывают вручную, и стоит согласовать это с изготовителем инструментов, прежде чем пластина попадет на проволочный станок.
Расточка отверстий в направляющей стойке и втулке
Направляющие отверстия — это центрирование всего инструмента, поэтому среди критически важных элементов они обрабатываются в последнюю очередь и с той же исходной точки, что и карманы. Растачивание их на одной и той же установке, а не на втором станке после перемещения пластины, является самой дешевой страховкой в этой работе. Отверстия обычно обрабатываются расточной головкой или развертываются в соответствии с запрессовываемой стойкой, при этом посадка должна быть достаточно плотной, чтобы удерживать стойку, в то же время позволяя ее вдавливать без деформации пластины.
Водопроводы, эжекторные отверстия и резьбовые элементы
Водопроводы и эжекторные отверстия следуют за седлами, поэтому блуждающее сверло не может повредить готовое отверстие или врезаться в стенку кармана.Цепи с поперечными отверстиями нуждаются в заглушках на концах, и перед сборкой стоит проверить цепь воздухом, а не искать заблокированную линию после того, как инструмент уже отработал партию.
Удержание на большой тарелке
Большие пластины — это детали, которые с наибольшей вероятностью будут вырезаны из плоскости в результате самого зажима. Пластина, жестко зажатая на столе, что не соответствует действительности, будет обрезана до состояния зажима, а затем пружинит в тот момент, когда зажимы оторвутся, и ошибка проявляется только при сборке.
Три привычки покрывают большую часть риска. Поддерживайте пластину по всей ее площади с помощью подходящих параллелей или квадратной монтажной плиты, чтобы между двумя точками контакта ничего не было перемыкано. Держите зажим в жестких точках, а не в середине пролета, и выполняйте чистовые проходы с легким давлением. А для того, чтобы пластину нужно было повернуть, чтобы она достигла обеих сторон, обработайте пару выступов или используйте мягкие губки, чтобы вторая установка каждый раз повторялась на одной и той же привязке.
Если пластина тонкая по сравнению с размером основания, магнитный стол или вакуумная пластина распределяют фиксацию по лицу и полностью устраняют локальные точки давления. Для магазина, который неоднократно использует одно и то же семейство оснований, специальное приспособление с фиксированными упорами окупается уже в первой партии.
Машины, которые мы бы предложили для базовой работы
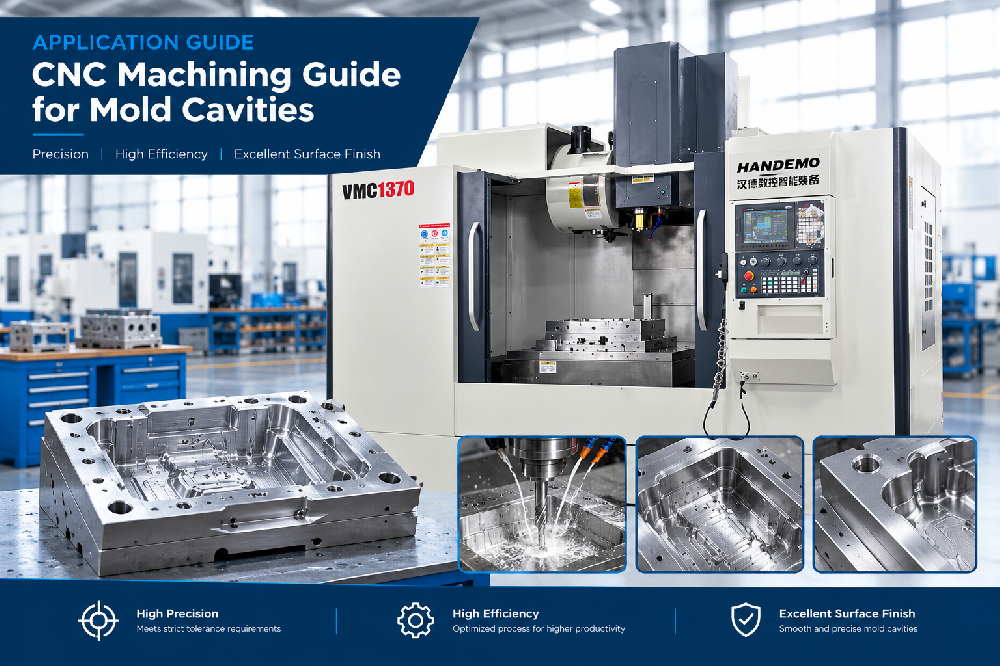
Базовая работа — это в основном торцевое фрезерование, обработка карманов и расточка на пластине, которая скорее широкая, чем высокая, что указывает на вертикальный обрабатывающий центр с достаточным столом и ходом, чтобы покрыть пластину за несколько настроек. В нашем ассортименте станок VMC1370D — это машина, на которую мы бы обратили внимание в первую очередь: она состоит из группы пресс-форм и штампов, со столом для большого основания и шпинделем для чистовой обработки стенок кармана. Меньшие основания и гнезда пластин удобно помещаются на VMC1160.
Если карманы глубокие или деталь имеет элементы, до которых лучше всего добраться сбоку, горизонтальный станок сокращает количество настроек. HMC800DT индексирует паллету, поэтому несколько граней основания обрабатываются без освобождения пластины, что удерживает грани, карманы и направляющие отверстия относительно друг друга.Для пластин с наклонными направляющими, подъемниками или трехмерными водяными контурами пятиосная платформа завершает работу под углом без специального приспособления, а HTMC800T охватывает семейства такой формы.
Когда базы производятся в больших количествах, узким местом обычно является загрузка, а не резка. портальный погрузчик или пул поддонов позволяют обрабатывать одну пластину, пока устанавливается следующая, а поскольку основание тяжелое и его неудобно поднимать вручную, это именно та деталь, которая подходит для автоматизации. Правило, которое мы применим, заключается в том, чтобы автоматизировать работу по формированию, которая уже выполняется без сбоев, а не ту, процесс которой все еще меняется.
Проверка сборки перед отправкой
Основание не закончено, когда сделан последний разрез. Работа завершена, когда пластины соединяются вместе и направляющая система скользит без заеданий. При сборке разделительные поверхности проверяются по прямой кромке или плоской пластине, карманы вороняются, чтобы убедиться, что вставка сидит по всему основанию, а не по двум углам, а направляющие стойки проверяются на свободное перемещение при закрытых пластинах и затянутых винтах.
Найти сиденье, которое соприкасается только двумя углами, в механическом цехе гораздо дешевле, чем в печатном станке. Если разместить рядом с местом сборки плиту и точечный пресс, а также записать контакт седла каждого инструмента, субъективное «чувство, что все в порядке» превращается в то, что следующая смена сможет повторить.
Часто задаваемые вопросы
Можно ли изготовить основу формы из одной пластины, а не из стопки?
Небольшие инструменты иногда вырезаются из одного блока, но сложенную основу легче обрабатывать, легче обслуживать, когда изнашивается одна пластина, и легче модифицировать при замене детали. Практический путь для всего, что происходит в производстве, – это стек.
Должны ли быть вырезаны карманы до или после того, как будут закончены лица?
Карман после черновой обработки граней и стабилизации пластины, но оставьте чистовой проход на гранях до тех пор, пока не будут выполнены карманы и отверстия. Таким образом, опорные грани обрабатываются в последнюю очередь, начиная с пластины, которая в конечном итоге будет существовать.
Как не дать большой тарелке прогнуться?
Обработайте обе стороны одним и тем же зажимом, дайте пластине осесть, полностью поддержите ее, когда она зажата, и завершите с легким давлением. Чаще всего изгиб происходит из-за неравномерного снятия напряжения и самого зажима, а не резца.
Нужен ли базе горизонтальный обрабатывающий центр?
Только тогда, когда того требует геометрия. Плоская пластина с карманами и отверстиями на одной стороне хорошо работает на вертикальном станке.Если деталь имеет важные элементы на нескольких гранях, индексация по горизонтали позволяет сохранить их связь без повторного зажима пластины.
Что нужно, чтобы процитировать базу?
Чертеж пластины с расположением карманов и отверстий, материалом и состоянием пластины, размерами вставок для седел и годовым количеством инструментов. Благодаря этому мы можем предложить последовательность операций, способ крепления и станок из нашего ассортимента, который выполняет этот цикл.
Отправьте нам пластину, которую вы пытаетесь изготовить
Отправьте чертеж, состояние материала и годовой объем, и мы вернемся с последовательностью операций, приспособлением и машиной из нашего ассортимента, подходящей для данной работы. Handemo занимается сборкой станков с 2008 года и поставляет покупателям в более чем 150 стран мира с завода площадью 220 000 м², поэтому мы скорее подскажем вам, какие базы должны стоять на вертикальном станке с простым приспособлением, чем продадим вам ячейку, не соответствующую объему. На нашей странице производство пресс-форм и штампов перечислены семейства машин, которые мы создаем для этой работы, а более широкий набор руководств по применению охватывает соседние семейства деталей.
Связаться Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанная литература: CNC Обработка полостей пресс-форм и электродов | CNC Руководство по обработке корпусов подшипников и фланцев | VMC против HMC: Как выбрать обрабатывающий центр