CNC Обработка автомобильных деталей: Руководство по применению
Работы в автомобилестроении редко выполняются как одна деталь. Он поставляется в виде кронштейна на поддоне, корпуса с отштампованным номером литья или вала, который покупатель получил от человека, который теперь опаздывает на три недели с повторным заказом. Сама часть часто оказывается самой легкой. Прибыльность работы зависит от того, сколько раз ее придется зажимать, какая часть цикла тратится на резку, а не на ожидание, и будет ли пятидесятая тысяча деталей вести себя так же, как первая.
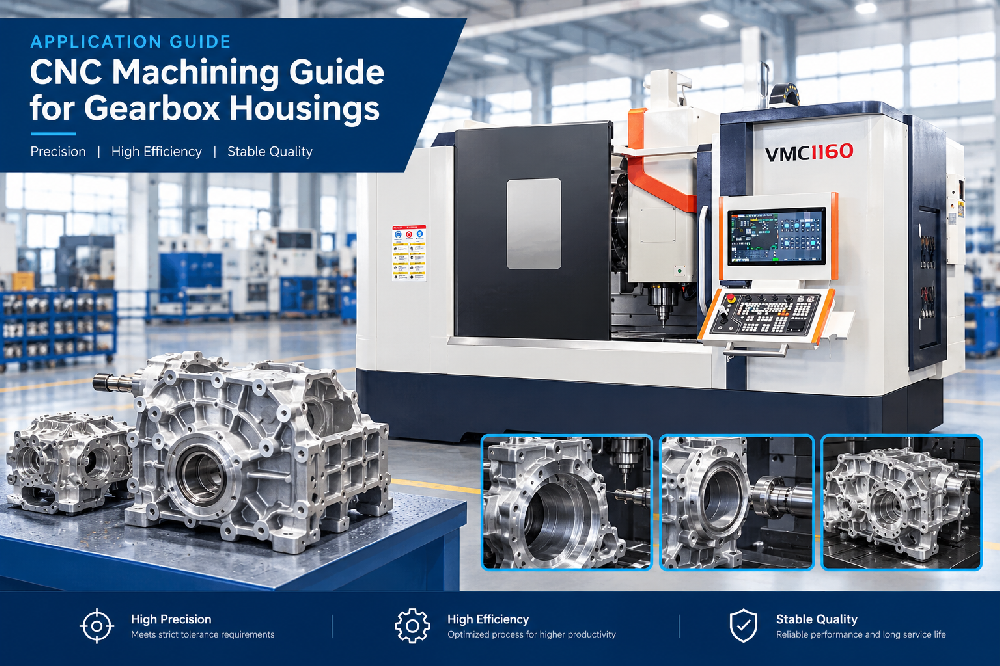
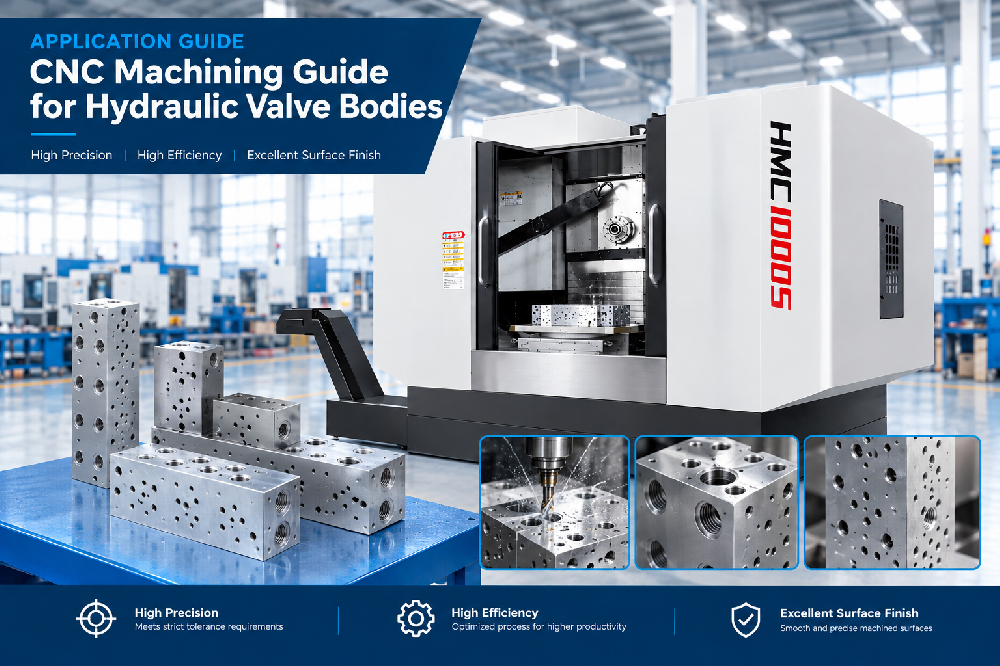
Это руководство посвящено форме механической обработки автомобилей, а не одному компоненту: что на самом деле проходит через дверь, как материал и чертеж подталкивают вас к одной машине, а не к другой, а также решения по приспособлениям и процессам, которые незаметно устанавливают стоимость детали. Подробную информацию на уровне компонентов можно найти в наших руководствах по корпусам коробки передач, корпусам гидравлических клапанов и корпуса подшипников и фланцев более подробно рассматриваются эти семейства.
Что на самом деле происходит при работе в автомобильной отрасли
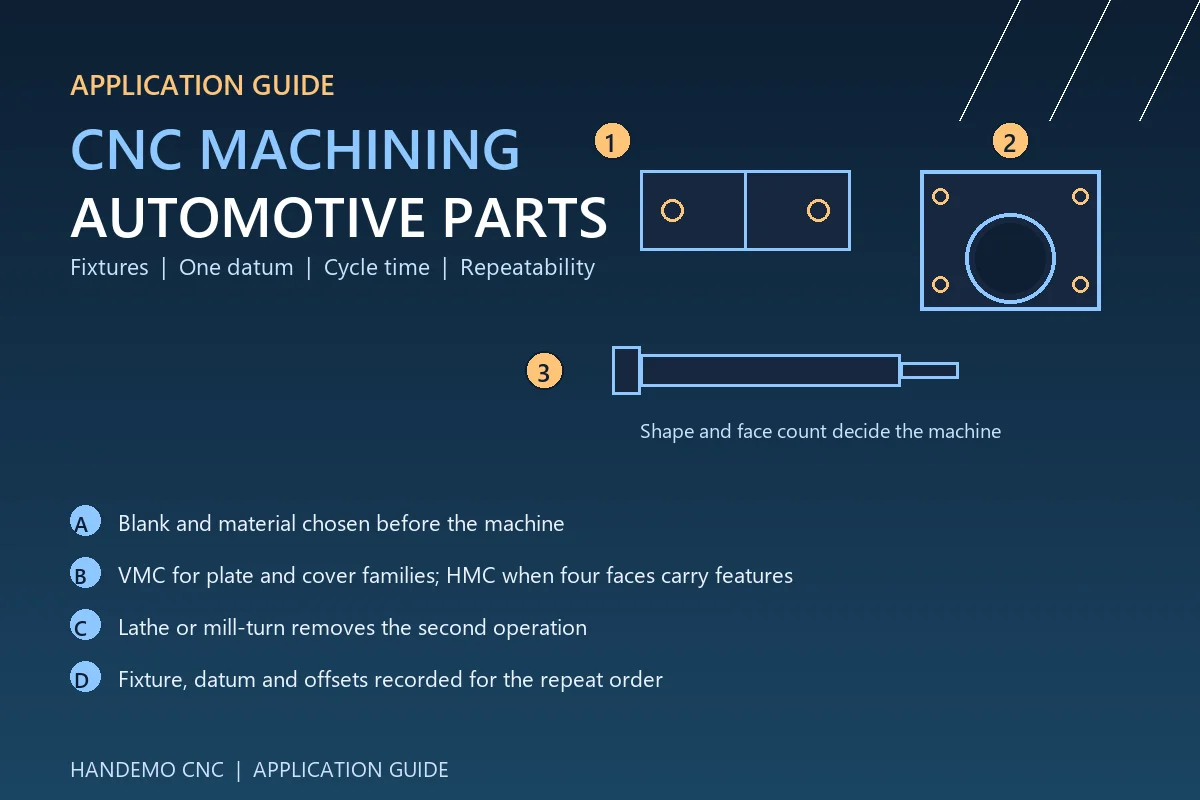
Механическая обработка автомобилей подразделяется на несколько узнаваемых форм, каждая из которых имеет разные факторы затрат.
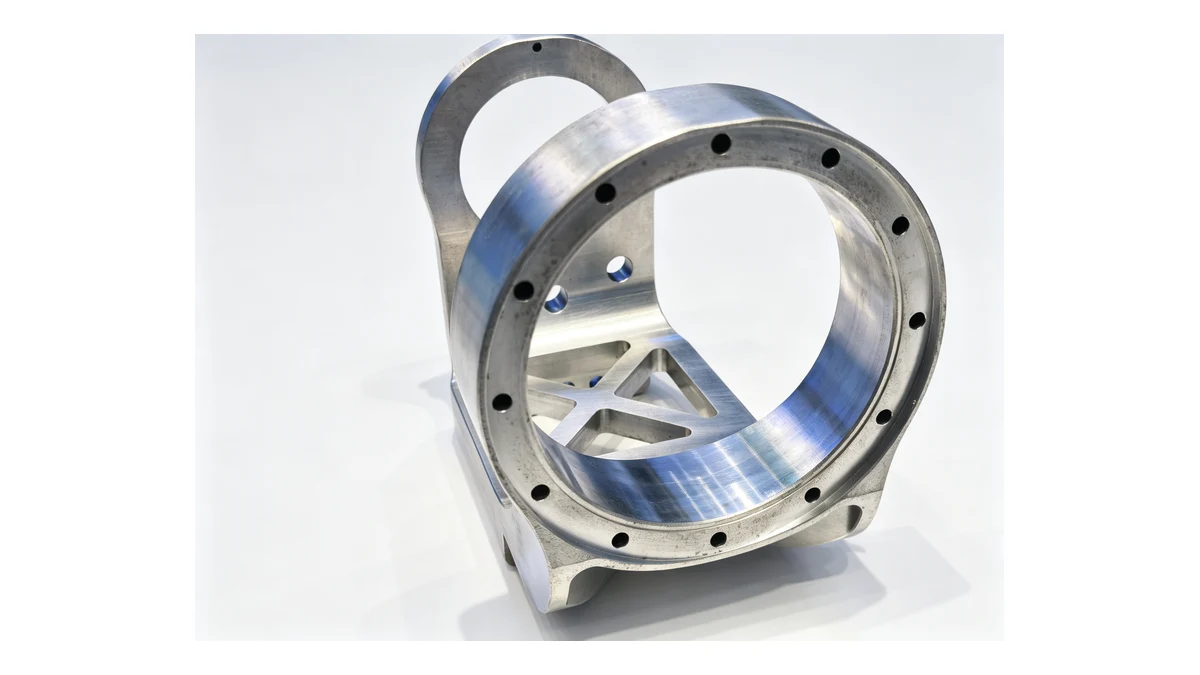
Кронштейны, пластины, крышки и небольшие корпуса поставляются в виде отливок или плоских пластин. Особенности распределены по двум или трем граням, объемы большие, цикл короткий. Здесь деньги выигрываются или проигрываются в зависимости от времени загрузки и разгрузки, а также от того, сколько деталей приспособление может удерживать одновременно.
Большие корпуса, корпуса коробок передач и корпуса сцепления поставляются в виде отливок с отверстиями, которые должны совпадать друг с другом по длинной оси. Количество установок — враг. Каждый раз, когда деталь отрывается от стола, соединение между отверстиями и монтажными поверхностями оказывается под угрозой.
Валы, шпиндели, оси, втулки и фитинги поставляются в виде прутка, поковки или трубы. Они круглые, их нужно обтачивать, и любое фрезерование или поперечное сверление на них обычно является второй операцией, которую можно выполнить на том же станке.
Детали безопасности и конструкции изготавливаются из более толстой стали, иногда кованой, а чертеж обычно сопровождается пометкой о отслеживаемости. Эти работы определяются стойкостью инструмента и тем, насколько хорошо контролируется заготовка, а не скоростью шпинделя.
Материал и заготовка выбирают инструмент раньше, чем это сделает машина
Один и тот же кронштейн из двух материалов – это две разные работы. Алюминиевые сплавы свободно режутся, образуют длинную стружку, которую приходится удалять, прежде чем она наматывается на инструмент, и дают хорошую поверхность при легкой чистовой обработке.Чугун режет коротко и пылит, удерживает стабильную кромку и наказывает любую стратегию подачи СОЖ, которая позволяет пыли оседать на пути. Сталь – это средний случай, а именно от более прочных и закаленных марок зависит, нужна ли цеху более тяжелая машина.
Заготовка имеет такое же значение, как и материал. Отливка поставляется с собственным внутренним напряжением и твердой оболочкой, которую приходится снимать равномерно, иначе после первого разреза деталь сместится. Поковка должна быть очищена от заусенцев, прежде чем можно будет аккуратно разрезать важные поверхности. Пруток или пластина удаляют все, что находится между готовыми элементами, в виде стружек, что сокращает время, но полностью устраняет зависимость от поставщиков.
Наш обычный совет при изготовлении новой автомобильной детали — проверить процесс на заготовке, которую легче всего достать, а затем перейти к почти чистым заготовкам, как только количество инструментов оправдает себя. Такая последовательность позволяет отделить решения по обработке от графика литейного производства.
Выбор станка зависит от формы детали
Нет единой автомобильной машины. Почти всю эту работу выполняют три семьи.
Вертикальные обрабатывающие центры для обработки пластин, кронштейнов и крышек
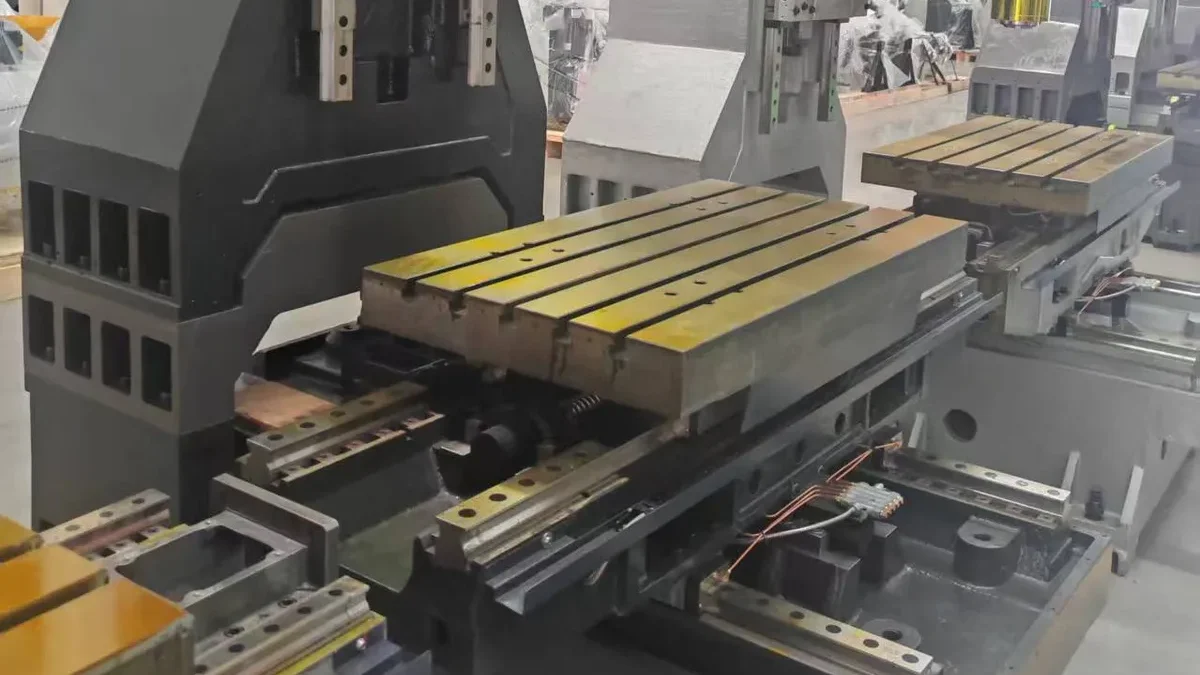
Для деталей, которые открыты и доступны сверху, наиболее экономичным инструментом является вертикальный обрабатывающий центр с жесткой рамой. Такая машина, как VMC1160, имеет рабочую зону для отливки размером с дверь, а VMC855 обрабатывает меньшие семейства пластин и кронштейнов, цикл которых измеряется парой минут. Если в течение всего дня используется одна и та же исходная поверхность, вертикальный станок также сохраняет обзор разреза оператору, что имеет большее значение, чем люди признают при первом изделии.
Горизонтальные обрабатывающие центры, где важны несколько граней
Когда четыре стороны отливки содержат элементы, горизонтальный станок с поворотным столом и устройством смены паллет меняет арифметику. Деталь один раз зажимается и индексируется, поэтому отверстия, поверхности и расположение болтов вырезаются в одном соотношении, и оператор загружает следующий поддон, пока шпиндель все еще режет. Для детали с пятиминутным циклом и элементами с четырех сторон обычно это разница между одной настройкой и тремя.HMC630-DT охватывает семейства корпусов, а для более тяжелых и глубоких работ расточные и фрезерные станки в горизонтальном диапазоне выполняют отверстия, которые трехосный станок должен работать с длинными тонкими инструментами.
Валы, втулки и фитинги сначала помещаются на токарный станок с наклонной станиной CNC, а затем возвращаются для второй операции или вообще не выходят. двухшпиндельный токарно-фрезерный станок обрабатывает заднюю часть, в то время как передняя часть обрабатывается, а станок с осью Y, такой как наш станок для токарно-фрезерной обработки, обрабатывает поперечные отверстия и смещенные от центра детали. без второго крепления. В автомобильных круглых деталях удаление второй операции стоит больше, чем более быстрый шпиндель.
Приборы решают больше, чем машина
Мастерская может купить отличный станок и при этом потерять деньги на детали, потому что приспособление позволяет ей двигаться. Два правила охватывают большинство случаев.
Первая операция устанавливает все после нее
Поверхности, на которых клиент будет производить измерения, должны быть поверхностями, на которых работает машина, установленными при первой операции и сохраняемыми для каждой последующей операции. В корпусе это обычно означает растачивание основного отверстия и облицовку монтажной поверхности, пока деталь все еще находится на приспособлении для необработанного литья, а затем использование этого отверстия и поверхности в качестве ориентира для всего остального. На кронштейне это означает поиск монтажной плоскости и двух установочных отверстий в одном зажиме один раз в начале.
Зажим там, где деталь крепкая
Отливки и тонкие крышки прогибаются при опускании. Зажим, который закрывает зазор на краю детали, откроет зазор где-то еще. Практические ответы заключаются в том, чтобы зажимать опору, а не воздух, последовательность зажима так, чтобы деталь садилась на место до того, как она будет затянута, а там, где стенка тонкая, поддерживать ее снизу или заполнять полость, а не сжимать ее сильнее. Мы скорее добавим вспомогательный блок, чем будем спорить с частью, которая не будет повторяться.
Где выигрывают заказы в автомобильной отрасли: цикл и смена
На производстве время резки часто не является самой важной частью цикла. Загрузка, проверка, ожидание выбора программы и очистка фишек могут незаметно вылиться в нечто большее, чем просто обрезка.
Три привычки окупаются практически при каждой работе в автомобилестроении. Следите за тем, чтобы количество инструментов в револьвере или магазине было достаточно низким, чтобы станок не менял инструменты для пятисекундной резки.Держите приспособление таким образом, чтобы деталь могла двигаться только в одном направлении, потому что перевернутая деталь — это лом, а бракованная отливка стоит дороже, чем обработанная. И сохраните программу и смещения для детали и назовите ее, чтобы следующая партия начиналась там, где закончилась последняя, а не с пустой страницы.
Размер партии также меняет план. Короткая первая партия оправдывает мягкую фиксацию и осторожный крой; постоянный заказ оправдывает специальное приспособление, поддоны и серьезный анализ того, окупается ли горизонтальная машина с устройством смены поддонов в течение года.
Сохраним второй год как первый
Согласованность между запусками зависит больше от записей, чем от оборудования. Запишите приспособление и метод зажима, которые определили работу, инструменты, используемые на каждом этапе, включая радиус действия чистового инструмента, а также порядок операций при разделении чистового прохода. Этот короткий журнал отличает повторный заказ от нового проекта разработки каждый раз, когда деталь возвращается.
Заменяйте изнашиваемые детали вовремя, а не в случае неисправности. Подушечки фиксаторов, установочные штифты, мягкие губки и цанги движутся по мере использования, а изношенный установочный штифт приведет к образованию партии, которую трудно объяснить. Когда заказчик запрашивает подтверждение возможностей, ответом является определенный план измерений и обработанный эталонный образец, который хранится в качестве контроля, а не номер, напечатанный на чертеже. Мы рады разработать этот план вместе с вами и излагаем его простым языком, чтобы он выдержал смену оператора.
Часто задаваемые вопросы
Можете ли вы обрабатывать автомобильные детали из отливок, которые мы поставляем?
Да. Присылайте отливку с рисунком и фотографией и отмечайте, где добавлено сырье. Мы проверим оставшийся припуск на наиболее важные детали, поскольку неравномерный припуск на отливке является наиболее распространенной причиной перемещения первого изделия.
Какие размеры партий вы берете?
Все — от нескольких прототипов до постоянных ежемесячных заказов. Первая партия обычно выполняется на простом приспособлении для проверки процесса; Специальное приспособление и комплект поддонов поставляются, как только становится известно количество.
На какую машину вы устанавливаете алюминиевые автомобильные детали?
Открытые, доступные детали подаются на вертикальный обрабатывающий центр. Детали с элементами по четырем сторонам идут на горизонтальном станке с поворотным столом, а круглые - на токарном или токарно-фрезерном станке, поэтому вторая операция отпадает.
Можете ли вы работать над контролируемым процессом для части, связанной с безопасностью?
Да.Вместе с вами мы создаем план контроля, сохраняем обработанную эталонную деталь в качестве контроля и записываем приспособление, инструменты и последовательность действий для каждой работы, чтобы порядок повторения начинался с известного состояния.
Как быстро вы можете предложить автомобильную запчасть?
Обычно это занимает один-два рабочих дня, и для составления полезного предложения нужны три вещи: чертеж, годовой объем и фотография детали, если таковая имеется. С их помощью мы можем оценить рекомендации по использованию машины и приспособления, а не только почасовую ставку.
Отправьте нам деталь, которую вы пытаетесь создать
Если вы предлагаете автомобильную запчасть и объем реальный, пришлите нам чертеж и фотографию. Мы вернемся с машиной, на которую мы ее поставим, с приспособлением, которое мы создадим, и с последовательностью, которую мы будем выполнять, поэтому вы получаете цену за процесс, а не за машину. Handemo производит автомобильное литье, поковки, прутковые и пластинчатые изделия для покупателей в более чем 150 странах на заводе площадью 220 000 м², который производит станки с 2008 года.
Связаться Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанная литература: CNC Руководство по обработке корпусов коробок передач | CNC Руководство по обработке корпусов гидравлических клапанов | VMC против HMC: Как выбрать обрабатывающий центр | CNC Машины для производства автомобильных деталей