CNC Руководство по обработке корпусов подшипников и фланцев
Корпус подшипника — это деталь, о которой все забывают, пока она не завизжит. Он ничего не приводит в движение и не движется, но он решает, будет ли вал тихо вращаться десять лет или расшатываться через шесть месяцев. Корпуса, которые мы видим, обычно просты на вид и сложны в изготовлении: отверстие, которое должно проходить ровно, фланец или монтажная поверхность, которые должны плотно прилегать к раме машины, отверстия для болтов, которые должны совпадать с чужой отливкой, а на больших размерах стенка достаточно тонкая, чтобы она двигалась, когда вы ее зажимаете. В этой статье рассказывается, как Handemo обрабатывает корпуса подшипников и корпуса фланцев: формы, материалы, машины, на которые мы их устанавливаем, а также технологический порядок, благодаря которому отверстие, поверхность и расположение болтов работают вместе, а не противоречат друг другу.
Что нужно корпусу подшипника
Корпус подшипника — это неподвижная половина подшипникового узла. Он удерживает наружное кольцо, удерживает вал на оси и передает нагрузку на корпус машины. Семья шире, чем ожидает большинство людей. Корпус фланцевого подшипника крепится болтами к поверхности и несет вал, параллельный этой поверхности. Стационарный или опорный корпус расположен на основании и несет над собой вал. Обработанный круглый корпус падает в просверленное гнездо. Разъемный корпус выполняет ту же работу, разделенный на две половины, поэтому его можно собрать вокруг уже установленного вала. Торцевые крышки коробки передач, концевые колокола двигателя, кронштейны подшипников насоса и упоры роликового пресса относятся к одному семейству.
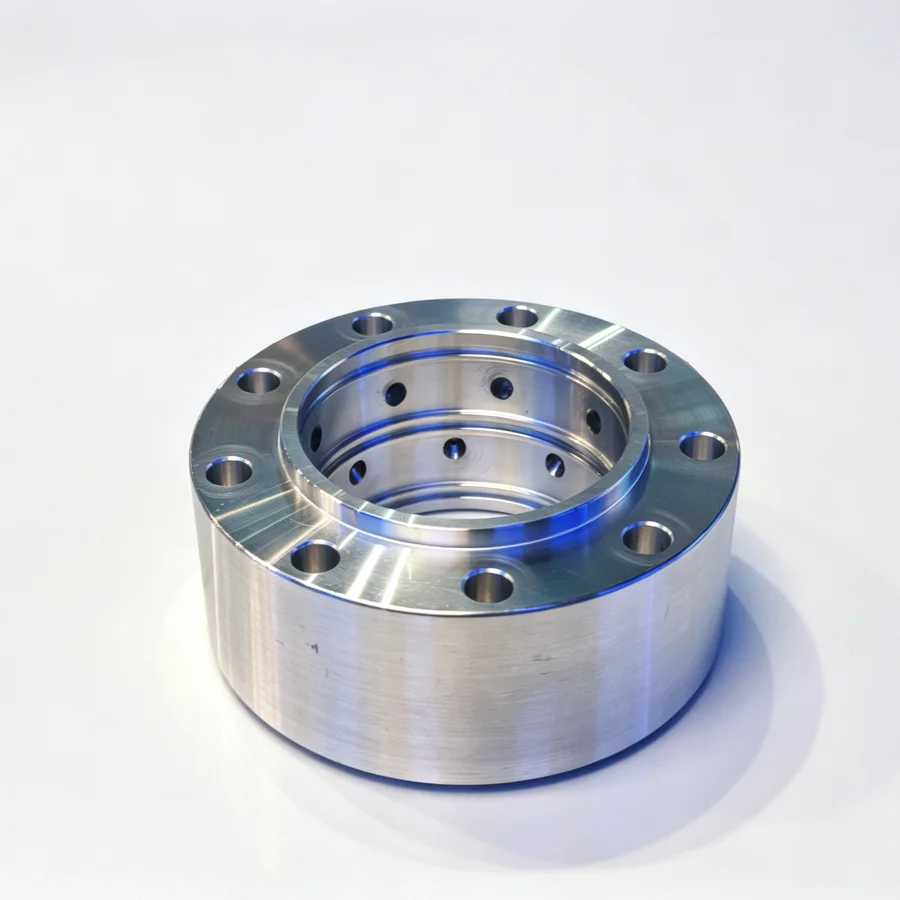
Какой бы ни была форма, работоспособность детали определяется одним и тем же набором функций. Имеется отверстие подшипника с его заплечиками и приспособлением для его крепления. Существует монтажная поверхность или фланец, который должен сидеть ровно и оставаться плоским, чтобы корпус не деформировал подшипник при затягивании болтов. Есть разболтовка, которая должна совпадать с ответной деталью. И между всеми тремя существует взаимосвязь: отверстие должно проходить точно по монтажной поверхности, а расположение болтов должно располагаться со стороны отверстия, а не снаружи отливки, которая никогда не предназначалась для использования в качестве исходной точки.
Важнейшей особенностью является соотношение диаметров отверстий и поверхностей. Корпус, который прикручивается и затем зажимает подшипник, является металлоломом, даже если все размеры на чертеже соблюдены в свободном состоянии. Вот почему большая часть работы над этой частью посвящена настройке и последовательности, а не вырезанию.
Материалы, которые мы видим по жилищным вопросам
Чугун — традиционный выбор, но по-прежнему наиболее распространенный. Корпуса из серого чугуна легко обрабатываются, хорошо гасят вибрацию и держат форму, поэтому доминируют в опорных блоках и крышках коробки передач. Ковкий чугун появляется там, где корпус должен выдерживать удары или где тонкий срез серого чугуна может треснуть.Литой алюминий встречается на более легких узлах, на концевых раструбах двигателя и на всем, где вес имеет значение. Изготовленные стальные корпуса, вырезанные и сваренные из листового металла, часто встречаются на более крупном оборудовании и при единичных работах, и у них есть своя проблема: сварочное напряжение, с которым необходимо справиться до того, как будет вырезано отверстие. Стальной стержень и кованые заготовки используются для небольших, сильно нагруженных корпусов, где литье нерентабельно.
Здесь имеют значение две материальные привычки. Во-первых, отливки поставляются с оболочкой, которая тверже и грязнее, чем металл под ней, поэтому первый проход не является чистовым, что бы ни говорилось на чертеже. Во-вторых, алюминиевые и легкие отливки перемещаются под воздействием температуры и давления смыкания, поэтому приспособление должно удерживать деталь, не сдавливая ее, а чистовые резы выполняются настолько свободно, насколько это позволяет установка.
Выбор станка для корпусов подшипников
Большинство корпусов подшипников требуют растачивания с торцевой обработкой, поэтому обычно первым решением является вертикальный обрабатывающий центр. Деталь устанавливается на монтажную поверхность или в мягкие губки, отверстие интерполируется или растачивается сверху, а поверхность фланца, окружность болта и любые монтажные ножки вырезаются в одной и той же установке. Для корпусов среднего размера, на которые приходится большая часть этой работы, такой станок, как VMC1160 вертикальный обрабатывающий центр, обеспечивает размер стола и ход для удержания корпуса от 400 до 700 мм с местом для инструмента, чтобы освободить фланец. Меньшие фланцевые узлы и торцевые крышки удобно размещаются на VMC855, а большие и тяжелые корпуса, которые не будут стоять неподвижно на столе, лучше обрабатывать на больших рамах в высокоточный диапазон для тяжелых условий эксплуатации, где колонна и основание несут вес без наклона машины в разрез.
Когда корпус имеет несколько сторон — отверстие в одной стороне, монтажную поверхность в другой и расположение болтов, охватывающее ее, — горизонтальный обрабатывающий центр заслуживает свое место, поскольку деталь подводится к шпинделю с более чем одной стороны без повторного зажима. Классическим примером является корпус с большими отверстиями на двух противоположных стенках, и такой станок, как HMC630-DT, режет обе стенки по одной исходной точке. Там, где объем работы достаточно велик, чтобы шпиндель был занят, модели с несколькими станциями смены поддонов выполняют ту же работу, но загрузка и разгрузка происходят вне времени резки.
Некоторые корпуса подшипников являются токарными, а не фрезерными деталями.Круглый корпус или фланцевая втулка с длинным отверстием и обработанным наружным диаметром более чисты на токарном станке, где отверстие и наружный диаметр сходятся с одной оси за одну установку. Эти детали выполняются на TCK6050 для общего диапазона и на TCK6350B токарный станок с наклонной станиной для тяжелых условий работы, когда корпус большой, а стена достаточно тяжелая, чтобы под ним требовался жесткий станок. Выбор между точением и фрезерованием корпуса обычно определяется одним вопросом: какой из двух элементов — отверстие или монтажная поверхность — должен быть базовым. Обычно побеждает машина, которая может содержать оба варианта из одной установки.

Установление исходной точки
В корпусе подшипника опорная точка редко находится за пределами отливки. Отливки изготавливаются черновыми, они не имеют квадратной формы и различаются от детали к детали, поэтому использование внешней стороны в качестве ориентира означает, что расположение болтов оказывается там, где сопрягаемая деталь не может достичь. Рабочие ссылки — это обработанные. На корпусе, который будет крепиться болтами лицевой стороной вниз, установочная поверхность является базовой: сначала ее вырезают, затем на нее переворачивают деталь и все остальное позиционируется от этой грани. В круглом корпусе, который будет располагаться в расточенном гнезде, обработанный наружный диаметр является базовым, а отверстие следует из него. На корпусе фланца посадочная поверхность и окружность болта устанавливаются вместе, затем на них прорезается отверстие.
Порядок имеет большее значение, чем индивидуальный выбор. Какая бы поверхность ни была выбрана в качестве базовой, она должна быть обработана перед тем, как от нее что-либо измерять, и базовая поверхность должна быть поверхностью, которая все еще будет существовать после чистовой обработки. Проверка отверстия на шероховатой литой коже приводит к тому, что корпус оказывается совершенно неработающим.
Последовательность обработки
Сначала поверните лицом к монтажной поверхности
Первая операция дает детали возможность сидеть. Мы облицовываем монтажную поверхность или поверхность фланца, зачищаем достаточно внешней поверхности, чтобы удерживать деталь, и тогда вся работа имеет плоскую, обработанную опорную поверхность. При отливке эта операция также удаляет кожу с поверхности, к которой фактически будет прилегать корпус, а это поверхность, которая имеет значение для сустава.
Отверстие из обработанной ссылки
Отверстие подшипника вырезается по базовой поверхности, а не снаружи отливки. На вертикальном станке это означает, что деталь располагается лицевой стороной вниз на столе или в обточенных губках, а отверстие интерполируется или растачивается насквозь. На токарном станке это означает, что деталь удерживается на обработанной поверхности или на обработанном наружном диаметре, а отверстие поворачивается вокруг той же оси. В любом случае отверстие и его уступы, где это возможно, изготавливаются по той же схеме, что и торцевая часть, потому что это единственный способ, при котором отверстие будет надежно перпендикулярно поверхности, на которой оно установлено.
Расположение болтов и монтажные ножки после отверстия
Окружность болта, резьбовые отверстия и монтажные ножки располагаются относительно отверстия, а не наоборот. Если сначала просверливается шаблон, а за ним следует отверстие, каждое отливочное изменение внешней части корпуса переносится на взаимоотношения между отверстием и болтами. Это небольшое решение, от которого зависит, будет ли корпус соответствовать чужой коробке передач на стенде клиента.
Вторая работа за один раз
Корпуса с элементами на двух сторонах планируются таким образом, чтобы можно было отрезать как можно большую часть без перемещения детали.Если это невозможно, базовая грань восстанавливается при второй настройке путем указания на обработанный элемент, а не на упор, который был установлен один раз. Корпус, который был повторно зажат дважды без переноса исходных данных, представляет собой корпус с отверстием, которое не имеет никакой резьбы, как бы хорошо ни выглядели отдельные размеры.
Удерживать деталь, не деформируя ее
Причиной выхода из строя корпусов подшипников обычно является крепеж. Литой или алюминиевый корпус не такой жесткий, как цельный блок, а патрон или зажим, который нажимает достаточно сильно, чтобы быть безопасным, также нажимает достаточно сильно, чтобы подпружинить отверстие. Вырежьте отверстие в таком состоянии, и оно выйдет круглым на станке и некруглым при сборке.
Мы удерживаем корпуса на обработанных поверхностях с помощью мягких губок или специального приспособления, в котором просверлено отверстие, поэтому зажимное давление приходится на уже обработанную поверхность, и нагрузка распределяется по ней. Тонкостенные и алюминиевые корпуса разрезаются с настолько низким давлением зажима, насколько это позволяет работа, а чистовой проход выполняется с деталью, настолько близкой к ее свободному состоянию, насколько это позволяет установка. Если корпус слишком гибок, чтобы его можно было вообще удерживать, его обрабатывают на лицевой пластине с опорой на отверстие во время резки, точно так же, как обрабатывают тонкое кольцо.
Вторая привычка — температура. Алюминиевые корпуса, которые поступают из холодильного склада и измеряются сразу же, не будут такими же после часа работы в цеху, и то же самое относится к отливке, которая только что прошла тяжелую черновую обработку. Черновая и чистовая обработка разделены, поэтому деталь стабилизируется до того, как будет вырезано важное отверстие.
Проверка качества
Корпус подшипника проверяется как сборочная деталь, а не как набор несвязанных размеров. Отверстие проверяется на размер и округлость в том положении, в котором фактически находится подшипник, а также проверяются удерживающие буртики, чтобы наружное кольцо садилось, а не качалось. Монтажную поверхность проверяют на плоскостность и прямоугольность по отношению к отверстию, поскольку плоская, но не квадратная поверхность выталкивает подшипник за пределы линии при креплении корпуса болтами. Расположение болтов проверяется по отверстию с помощью калибра или приспособления, и вся деталь измеряется при ослабленном зажиме и при этом деталь лежит так, как она будет сидеть на раме машины.
Для корпуса, собранного заказчиком, наиболее часто возникающие проблемы выявляются пробной посадкой: сопрягаемой детали, подшипника или приспособления заказчика. Это тест, который показывает, работают ли вместе отверстие, торец и рисунок — три вещи, которые не описывает ни один размер на чертеже.
Подумайте о корпусах подшипников
Если вы цитируете корпус подшипника, три детали на чертеже меняют процесс больше, чем любая другая. Во-первых, какая поверхность является опорной поверхностью и насколько ровно она должна располагаться. Во-вторых, это толщина стенки позади отверстия, поскольку от нее зависит, как будет удерживаться деталь.В-третьих, размер болта определяется по диаметру отверстия или по отливке снаружи, потому что это говорит нам, где может приземляться вариант отливки. Отправьте эти три и размер партии, и выбор машины обычно следует сам собой.
Handemo занимается производством станков в Тэнчжоу с 2008 года на заводе площадью 220 000 квадратных метров с более чем 660 сотрудниками, и жилищные программы здесь начинаются так же, как любая скучная работа: проверка настройки и последовательности на пробной детали, а затем запуск партии на проверенной установке. Большая часть корпусных работ, выходящих из цеха, уходит на насосные агрегаты, приводы конвейеров, вентиляторы и редукторы, а значит, судят по тому, тихо ли вращается вал в машине заказчика, а не по тому, соблюден ли чертеж в свободном состоянии.
Часто задаваемые вопросы
В чем разница между корпусом подшипника и фланцевым корпусом?
Корпусом подшипника в целом является любая неподвижная часть, которая удерживает подшипник и фиксирует вал. Фланцевый корпус представляет собой особый тип с монтажным фланцем: он крепится болтами к поверхности и удерживает вал параллельно этой поверхности. Оба обрабатываются одинаково: отверстие и монтажная поверхность изготавливаются по одной исходной точке, но тип фланца добавляет окружность болта, которую необходимо располагать на основе обработанных элементов, а не на основе отливки.
Как следует обрабатывать корпус подшипника: на токарном станке или в обрабатывающем центре?
Это зависит от того, какой объект является исходным. Если отверстие и внешний диаметр должны быть концентрическими, а деталь имеет круглую форму, токарный станок выполняет и то, и другое по одной оси за одну установку, что является самым чистым маршрутом. Если корпус имеет монтажную поверхность, расположение болтов и элементы более чем на одной стороне, обрабатывающий центр использует поверхность в качестве базовой, а остальное вырезает вокруг нее. В корпусах большего размера решающим фактором часто является то, как можно удерживать деталь, не деформируя ее.
Почему отверстие подшипника теряет круглую форму после механической обработки?
Почти всегда из-за зажима. Литой или алюминиевый корпус не является жестким, а патрон или зажим, который удерживает его достаточно крепко, чтобы обеспечить безопасность, также подпружинивает канал ствола. Деталь измеряется круглой на станке и некруглой на верстаке. Исправление заключается в удерживании обработанной поверхности мягкими губками или приспособлением, рассверливаемым по месту, поддержании низкого давления зажима и выполнении чистового реза с настолько свободной деталью, насколько это позволяет настройка.
Вы обрабатываете корпуса разъемных подшипников?
Да. Разъемные корпуса обрабатываются в собранном состоянии там, где это позволяет конструкция, при этом сначала зачищаются стыковые поверхности, чтобы две половины находились на известной толщине, а отверстие прорезается насквозь через обе половины вместе. Это единственный способ сделать отверстие круглым, когда корпус скреплен болтами в процессе эксплуатации.Поверхности соединения отмечены таким образом, чтобы половинки снова соединялись так, как они были обработаны.
Какие материалы можно использовать для изготовления корпуса подшипника?
Серый чугун и ковкий чугун являются наиболее распространенными, литой алюминий для более легких сборок, сборная сталь для больших или одноразовых корпусов, а также стальной стержень или поковки для небольших, тяжело нагруженных деталей. Материал определяет установку, а не последовательность: с отливок необходимо снять кожуру, прежде чем с них что-либо измерять, алюминий требует мягкого зажима и стабильной температуры, а сварные корпуса требуют устранения сварочной деформации перед прорезанием отверстия.
Получить план обработки корпуса подшипника
Отправьте нам корпус - опорную точку, отверстие подшипника и его заплечики, расположение болтов и его размеры, материал и размер партии - и Handemo порекомендует подходящий обрабатывающий центр, токарный или горизонтальный станок, а также последовательность процессов для его выполнения. Связаться с Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанная литература: CNC Обработка корпусов фланцевых подшипников более подробно описывает тип фланца, CNC Руководство по механической обработке корпусов коробок передач касается той же проблемы с базой для более крупной отливки, а VMC vs HMC объясняет, когда у корпуса достаточно сторон, чтобы оправдать горизонтальную машину. Жилищные работы также находятся в разделе коробка и детали корпуса на наших страницах заявок.