Руководство по обработке корпусов коробок передач с ЧПУ
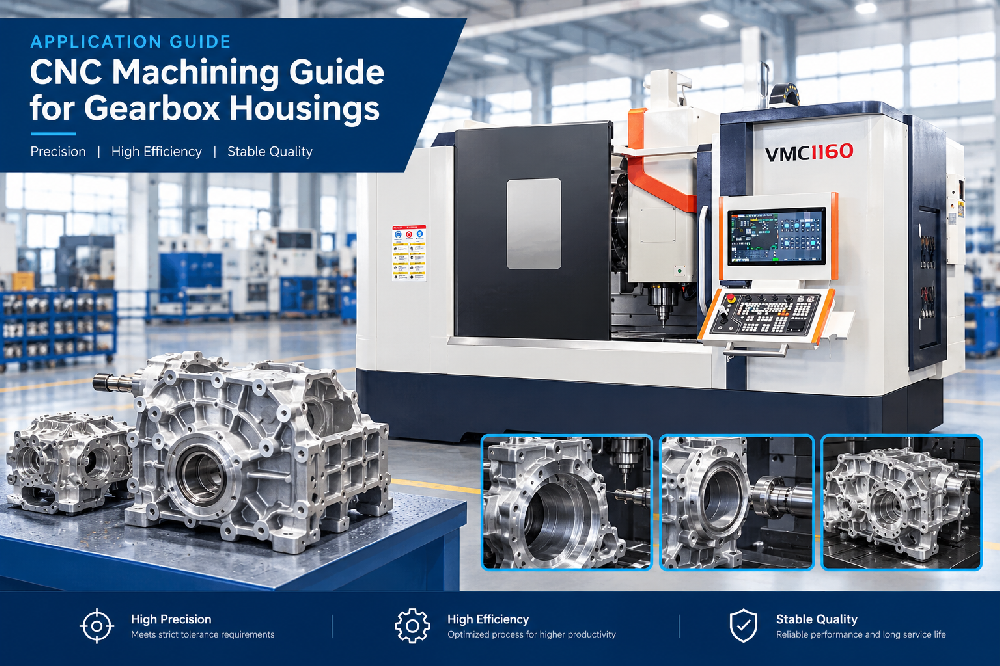
Корпус автомобильной коробки передач представляет собой большую алюминиевую или чугунную отливку, в которой расположены валы и шестерни трансмиссии. Он должен удерживать отверстия подшипников на общей оси, сохранять разъёмную поверхность плоской, чтобы крышка герметично закрывалась, и быть достаточно жёстким, чтобы выдерживать нагрузку от комплекта шестерен. Хорошая обработка в основном связана с контролем исходной точки и стабильной настройкой. В этом руководстве описывается процесс и машины, которые его обрабатывают.
Что требуется для корпуса коробки передач
Корпус имеет два отверстия для коренных подшипников, в которые входят входной и выходной валы, разъемную поверхность в месте соединения двух половин и сетку крепежных болтов. Заказчику необходимо, чтобы отверстия были выровнены, а разъемная поверхность была плоской, чтобы соединение было герметичным. Деталь обрабатывается с обеих сторон, поэтому все установки должны иметь одну единую базу.
Поскольку отверстия подшипников определяют осевое положение валов, они являются критически важным элементом. Все остальное вторично. Корпус, хорошо обработанный любым другим способом, все равно выйдет из строя, если отверстия не выровнены.
Выбор станка для корпусов
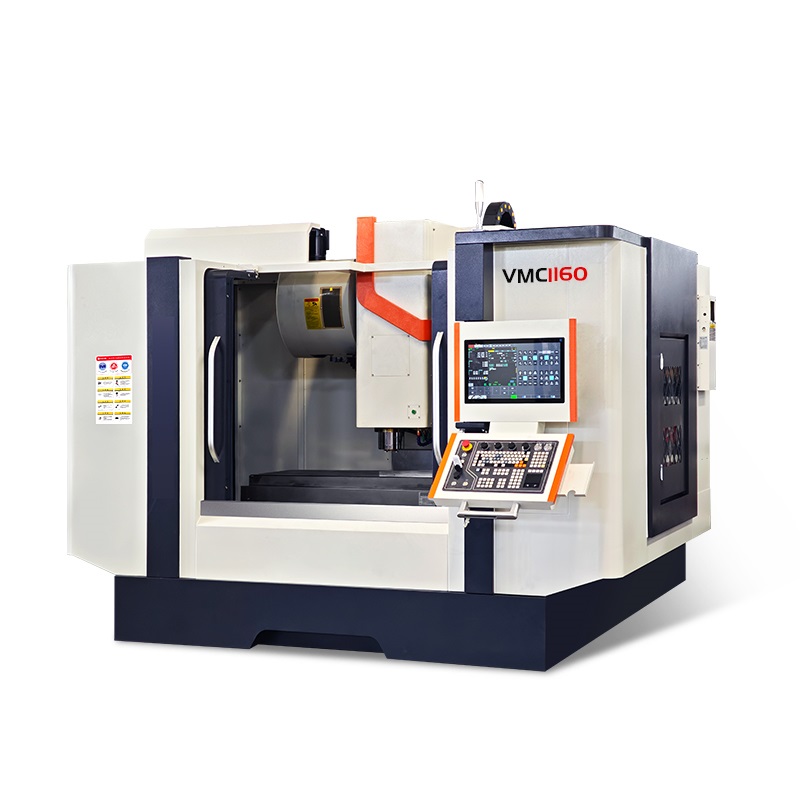
А Handemo VMC1160 обрабатывает корпус среднего размера с индексом детали для достижения особенности. Он обеспечивает достаточный ход для отливки и достаточную жесткость, чтобы отверстия оставались в правильном положении. При больших объемах работ горизонтальный обрабатывающий центр с поддонами обрабатывает несколько сторон без перезагрузки, что сокращает время цикла.
Машине необходим ход, чтобы достичь всей детали, и жесткость, чтобы удерживать отверстие без отклонения. Блуждающее отверстие является наиболее распространенной неисправностью в корпусе, и оно всегда возвращается к станку и настройке.
Установление исходной точки
Бижущая точка — это ссылка, которая связывает каждую операцию вместе. Мы располагаем деталь на главном отверстии и линии разъема, затем обрабатываем верхнюю грань в качестве вторичной базы. С этой стороны мы обрабатываем отверстия, площадки болтов и шаблон крепления.
Удержание одной базовой точки на протяжении всей работы защищает соосность. Если мастерская смещает исходную точку на полпути, это приводит к ошибке, которая распространяется на всю деталь.Поэтому мы никогда не перемещаем привязку после ее установки.
Последовательность обработки
Последовательность начинается с базовой грани, затем отверстий, затем расположения болтов и детали:
Обработайте верхнюю грань под прямым углом к базовой поверхности.
Расточите отверстия коренных подшипников так, чтобы валы сидели на одном из них ось.
Отфрезеруйте площадки болтов и разъёмную поверхность.
Просверлите монтажную схему и масляные каналы.
Каждый шаг основывается на предыдущем. Если базовая грань не квадратная, отверстия не совместятся. Поэтому порядок имеет значение.
Соблюдение правильных отверстий
Отверстия подшипников должны оставаться правильными по всей длине корпуса. Мы используем расточную оправку и проверяем ее на износ в конце каждой партии. Изношенная кромка проявляется в виде конусности или плохой отделки.
Мы также выполняем чистовую обработку только после того, как деталь стабилизируется. Отливки не являются полностью свободными от напряжений, и если вы подгоните их по размеру одним ударом, конструкция может сдвинуться. Если оставить небольшой припуск и выполнить легкую обработку, отверстие останется верным.
Обработка разъемной поверхности
Разделенная поверхность — это место соединения двух половин корпуса, и оно должно быть плоским, чтобы уплотнение держалось. Мы обрабатываем поверхность со стабильным резом и проверяем плоскостность с помощью линейки или плоской пластины.
Мы выполняем чистовой проход после того, как отверстия сделаны, чтобы поверхность не была нарушена предыдущими разрезами. Это сохраняет уплотнение чистым.
Просверливание монтажной схемы
Корпус имеет сетку болтов, которые скрепляют две половины вместе и монтируют его в машину. Отверстия для болтов должны находиться в правильном месте, чтобы корпус совпадал. Мы сверлим образец от исходной точки, чтобы он соответствовал отверстиям.
Если расположение болтов не соответствует, корпус не будет совмещен при сборке. Поэтому мы привязываем шаблон к той же исходной точке, что и отверстия.
Проверка качества
Прежде чем корпус покинет станок, мы проверяем важные вещи:
Соосность и овальность отверстия с помощью нутромера.
Расщепление плоскостности торца относительно прямой кромки или поверхностной пластины.
Положение расположения болтов и размер.
Обработайте стенки отверстия и уплотнительную поверхность.
Чтобы в масляном канале не осталось сколов и заусенцев.
Эти проверки превращают партию отливок в партию годных к использованию корпусов.
Думая о корпусах
Если вы обрабатываете корпуса, кожухи или аналогичные коробки, применяются те же принципы.Установите чистую базу, придерживайтесь ее при каждой операции и выполните чистовой проход после того, как конструкция стабилизируется. Машине необходим ход и жесткость для детали.
Если вы выбираете машину для жилищных работ, мы будем рады обсудить ваши детали и предложить подходящую модель. Используйте контактную форму ниже, и мы свяжемся с вами.