Станки с ЧПУ для обработки насосов и рабочих колёс
Обработка насосов и рабочих колёс: соосность уплотнительного кольца, совпадение колеса с улиткой, перпендикулярность торца и влияние обработки на балансировку.
Обработка корпусов насосов и рабочих колёс
Насосная работа имеет свой характер: детали нетрудно резать, но почти каждый важный размер является соотношением между двумя поверхностями, обращёнными друг к другу. Улитка должна совпасть с рабочим колесом, уплотнительное кольцо должно сидеть соосно валу, задняя стенка должна быть перпендикулярна отверстию подшипника. Обработайте их в разных установах — и насос потеряет КПД так, что диагностировать это будет трудно, а исправлять дорого.
На этой странице описано, что насос действительно требует от обработки, как строить последовательность обработки корпуса, как балансировка рабочего колеса определяется обработкой и какой станок подходит детали, у которой основная работа — отверстия и торцы.
Что насос требует от обработки
Соосность уплотнительного кольца оси вала
Уплотнительное кольцо — это рабочий зазор между рабочим колесом и корпусом, и он сильнее всего влияет на объёмный КПД. Его отверстие должно быть соосно отверстию подшипника и оси вала, потому что эксцентричное кольцо даёт зазор, меняющийся по окружности: тесный с одной стороны, открытый с другой, и открытая сторона создаёт перетечку. Эта соосность обеспечивается расточкой кольца и отверстия подшипника от одной базы, в идеале за один установ.
Совпадение рабочего колеса и улитки
Рабочее колесо должно стоять по центру улитки, а осевой зазор с каждой стороны колеса определяет, сколько жидкости перетекает обратно вокруг дисков. Корпус, у которого улитка и торцевая поверхность обработаны от разных баз, получит осевое смещение, и насос потеряет напор без выхода какого-либо отдельного размера за допуск.
Перпендикулярность торца задней стенки
Задняя стенка несёт уплотнение и корпус подшипника, и оба перпендикулярны ей. Если стенка не перпендикулярна оси вала, уплотнение работает с биением, а подшипник несёт момент. Перпендикулярность здесь задаётся зажимом, и стенка, зажатая по шероховатой поверхности, не выйдет перпендикулярной ни при какой настройке инструмента.
Балансировка колеса берётся из обработки
Рабочее колесо балансируют после обработки, но величина коррекции зависит от того, насколько симметричными были съёмы. Лопатки, фрезерованные с одинаковой глубиной от общей базы, и ступица, точёная соосно рисунку лопаток, держат дисбаланс настолько малым, что балансировка становится лёгкой коррекцией, а не тяжёлой. Тяжёлая коррекция означает сварку или сверление на детали, и именно там начинаются проблемы с балансом и напряжениями.
Как построить последовательность обработки корпуса
Расточите отверстие подшипника и уплотнительное кольцо от одной базы
Эти два отверстия определяют ось насоса, поэтому их обрабатывают первыми и от одной базы, в идеале за один зажим с делением детали между ними. На горизонтальном обрабатывающем центре с поворотным столом расточка одной стороны и поворот к другой связывает оба отверстия с поворотом стола, а не с перезажимом.
Торцы следуют за отверстиями
Когда отверстия существуют, торцевая поверхность крышки и монтажные плоскости обрабатываются перпендикулярно им, с базированием по оправке или по отверстию, а не по наружной поверхности отливки. Наружные поверхности отливки не являются базой; использование их в этом качестве — путь, при котором торцы оказываются перпендикулярны модели, а не оси.
Каналы и крепёжные отверстия — последними
Фланцевые каналы и крепёжные отверстия базируются от готовых отверстий и торцов, поэтому идут последними. На обрабатывающем центре с поворотным столом каналы на разных сторонах корпуса обрабатываются поворотом, а не переустановкой.
Как построить последовательность обработки рабочего колеса
Сначала ступица и отверстие
Отверстие и торцы ступицы — база рабочего колеса, и всё остальное — каналы лопаток, торцы дисков, поясок балансировки — базируется от них. Точение ступицы и расточка отверстия за одним зажимом дают остальной детали реальную ось.
Каналы лопаток требуют либо пятой оси, либо отдельного подхода
Открытые колёса с прямыми или простыми криволинейными лопатками можно фрезеровать на трёхосевом станке с делением детали. Закрытые колёса с криволинейными каналами требуют либо пятиосевого станка, либо двухсоставной конструкции, где диск приваривается после фрезерования каналов. Выбор делается на этапе проектирования и определяет станок, нужный для детали.
Поясок балансировки — за тем же зажимом
Поверхность, на которой будет выполняться балансировочная коррекция, следует обрабатывать за тем же зажимом, что и ступицу, чтобы коррекция наносилась на поверхность, правильную относительно оси. Поясок балансировки, не перпендикулярный отверстию, даёт коррекцию, верную на балансировочном станке и неверную в насосе.
Какой станок для насосной работы
Горизонтальный обрабатывающий центр для корпусов
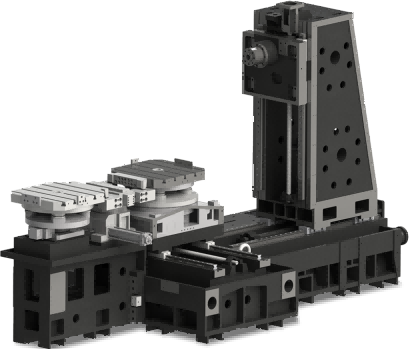
Корпус — это коробка с отверстиями на двух и более сторонах, и именно для этого случая создан горизонтальный обрабатывающий центр с поворотным столом. Деталь зажимается один раз, стол поворачивается, и отверстия с торцами остаются связанными через положение стола, а не через повторяемость приспособления. Это станок, устраняющий проблему соосности у её источника.
Токарный станок с приводным инструментом для малых колёс
Малое рабочее колесо с отверстием, ступицей и прямыми лопатками обрабатывается за один зажим на токарном станке с приводным инструментом. Отверстие и рисунок лопаток выходят из одного зажима, поэтому дисбаланс от эксцентриситета мал ещё до начала балансировки.
Пятиосевой станок для закрытых колёс
Закрытые колёса с криволинейными каналами — это пятиосевая работа, либо их делают из двух частей и сваривают. Там, где у цеха нет пятиосевых возможностей, именно конструктивное решение разделить колесо делает деталь технологичной, а не выбор станка.
Замечания по обработке насосных деталей
Испытывайте корпус на давление до чистовой расточки
Отливка, которая течёт, будет течь независимо от того, расточена она или нет, и обнаружение этого после чистовой расточки означает брак детали, в которую вложены часы работы. Испытание на давление после черновой обработки и до чистовой расточки — это последовательность, защищающая вложения.
Контролируйте зазор кольца измерением, а не по номиналу
Зазор между уплотнительным кольцом колеса и кольцом корпуса задаётся двумя готовыми диаметрами, и он мал. Измерение обоих на детали, а не доверие настройке расточной оправки, удерживает зазор в диапазоне, на который насос проектировался.
Снимайте заусенцы в улитке и каналах
Заусенец, оставленный в улитке или канале лопатки, меняет поток и может оторваться внутрь насоса. Снятие заусенцев во внутренних каналах инструментом, способным до них добраться, входит в технологический процесс, а не в ручную операцию после сборки.
Связанные руководства
- Обработка насосных деталей на ЧПУ — полный маршрут обработки
- Обработка корпусов подшипников — та же проблема соосности отверстий
- Обработка корпусов гидроклапанов — отверстия и уплотнительные торцы в одном корпусе
- Горизонтальные обрабатывающие центры — расточка с нескольких сторон за один зажим
- Токарно-фрезерные станки с ЧПУ — обработка рабочего колеса за один установ
Другие руководства по применению
Handemo выпускает станки для каждого из этих семейств деталей. В каждом руководстве описано, что деталь требует от станка и как строится технологический процесс.
Обсудите ваши насосные детали
Пришлите чертёж корпуса с допусками на отверстия и зазором уплотнительного кольца, тип и материал рабочего колеса и размер партии — мы предложим станок и последовательность.
Запросить анализ процесса