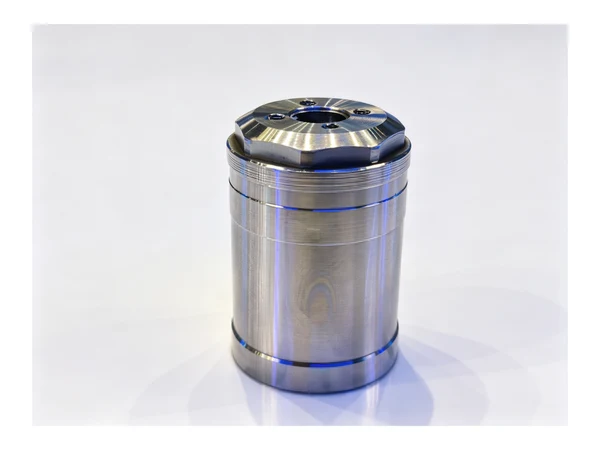
Обработка гидроцилиндров: полный разбор
Гидроцилиндр кажется простым узлом — до тех пор, пока один из них не вернётся с эксплуатации. Уплотнение потеет, шток уходит под нагрузкой или букса начинает течь после нескольких тысяч циклов. Когда цилиндр разбирают, ничего явно не сломано. Диаметр гильзы измеряется круглым, шток выглядит прямым, уплотнения того класса, что указан в чертеже. Проблема почти никогда не в чертеже. Она в порядке, в котором изготавливались поверхности, и в том, какие из них изготавливались, пока деталь ещё удерживалась по той же базе.
Цилиндры есть почти в каждой отрасли общего машиностроения. Они толкают и держат на прессах, поднимают и поворачивают на сельхозтехнике и стройтехнике, открывают и закрывают на термопластавтоматах, работают непрерывно на морской и горной технике. Размеры меняются, давления меняются, уплотнения меняются, а проблемы мехобработки повторяются. Этот материал проходит по деталям внутри цилиндра, по тому, что каждая из них должна делать, и по тому, какой станок — естественное место для её изготовления.
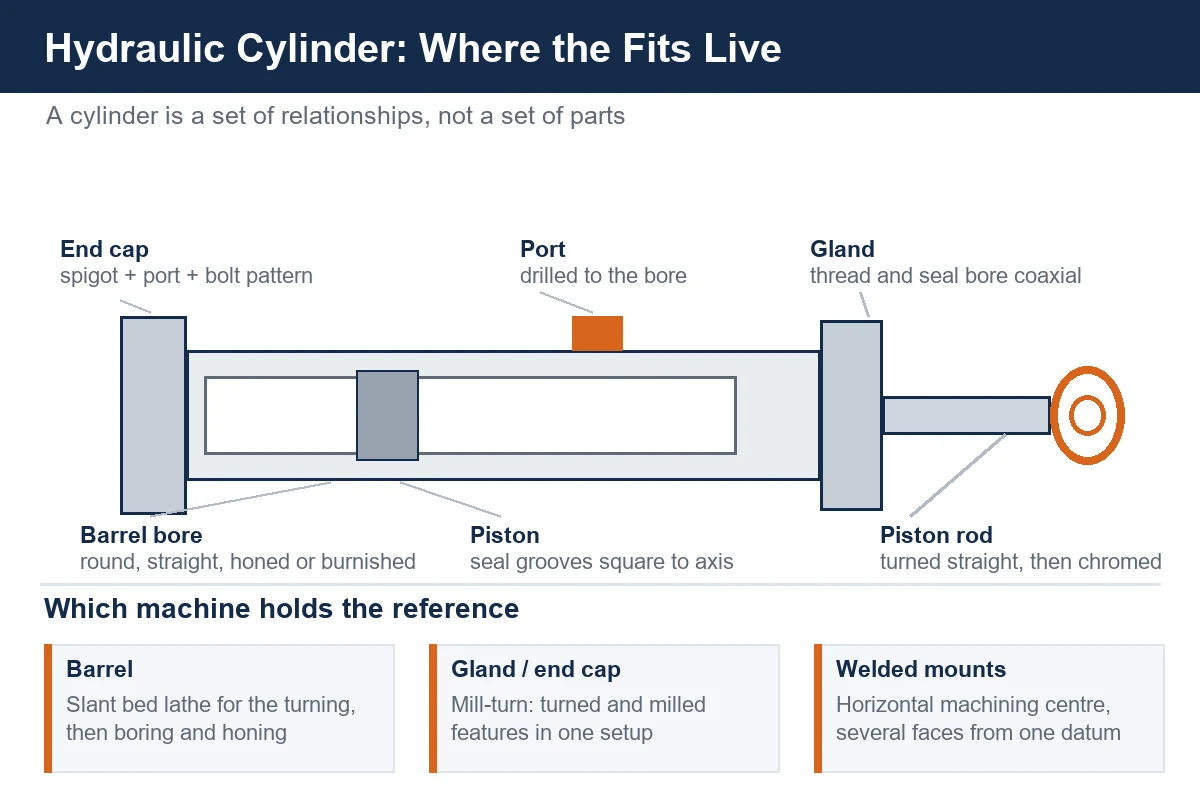
Что на самом деле содержит заказ на цилиндр
Цилиндр — это не одна деталь, и его редко покупают как одну деталь. Большинство заказов приходит комплектом: гильза, шток, букса, поршень и одна-две крышки или монтажных блока. Каждая несёт свой тип поверхности, и каждая поверхность отказывает по-своему.
Гильза должна быть круглой и прямой внутри, а торец, несущий резьбу или фланец, должен быть перпендикулярен этой расточке. Шток должен быть прямым, твёрдым и гладким по рабочей поверхности, с резьбой или проушиной на каждом конце, соосными с осью. Букса несёт уплотнение и вворачивается в гильзу, поэтому её резьба и её посадочное отверстие под уплотнение должны быть согласованы между собой. У поршня есть канавки, которые должны быть параллельны друг другу и концентричны диаметру, по которому он скользит. Крышка обычно несёт штуцер, монтажную сетку отверстий и центрирующий буртик, и она должна закрывать гильзу без перекоса.
Эти детали делают в разных цехах, на разных станках, а потом собирают. Именно поэтому небольшие технологические расхождения проявляются как отказы в эксплуатации, а не как отказы на приёмке. Цилиндр может пройти все размерные проверки на стенде и всё равно течь в работе, потому что течь порождается соотношением двух деталей, которые измеряли по отдельности.
Гильза — это в первую очередь расточная работа, а уже потом токарная
В работе с гильзой главенствует внутренняя поверхность. Наружная часть гильзы обычно представляет собой точеный цилиндр, который должен лишь выглядеть правильно и нести резьбу или фланец на концах. Расточка — это то место, где живёт давление, и именно расточка определяет себестоимость детали.
Растачивание, хонингование и накатывание — разные ответы
Для короткой гильзы расточная оправка на токарном или расточном станке выводит трубу в размер, и на станке работа закончена. По мере удлинения гильзы оправка достигает своего предела, и обычный ответ — черновая расточка, затем чистовая операция хонингования либо операция дорнования с накатыванием. Дорнование снимает материал многолезвийным инструментом и накатывает поверхность позади него за тот же проход, что даёт твёрдую гладкую стенку и хорошо держит диаметр на большой длине. Хонингование даёт больше контроля над итоговой геометрией и обычно выбирается, когда труба тонкостенная или когда расточку нужно исправить после сварки.
Что применить, зависит меньше от допуска в чертеже, чем от толщины стенки и длины. Толстостенная труба держит форму и допускает дорнование. Тонкостенная труба пружинит, и процесс, который с силой проталкивает инструмент по расточке, оставит стенку овальной, как бы точно инструмент ни был выставлен.
Поддержка важнее скорости шпинделя
Гильза — длинная и тонкая деталь, и на токарном станке главная проблема — прогиб, а не скорость резания. Трубе нужен люнет или задняя бабка, а люнету нужно сидеть на проточенном пояске, а не на черновой поверхности трубы. Цеха, которые пропускают поясок и зажимают люнет по наружному диаметру «как пришло», в итоге гоняются за овальностью, которую создала опора, а не инструмент.
Другая важная привычка — обрабатывать расточку и торцевые элементы, не переустанавливая базу. Если резьба на торце нарезается второй операцией от иного представления о том, где находится деталь, резьба может быть идеально сформирована и всё равно стоять чуть в стороне от оси расточки. Это классическая причина буксы, которая туго идёт с одной стороны.
Шток: точение, шлифование и резьба, которая должна идти по оси
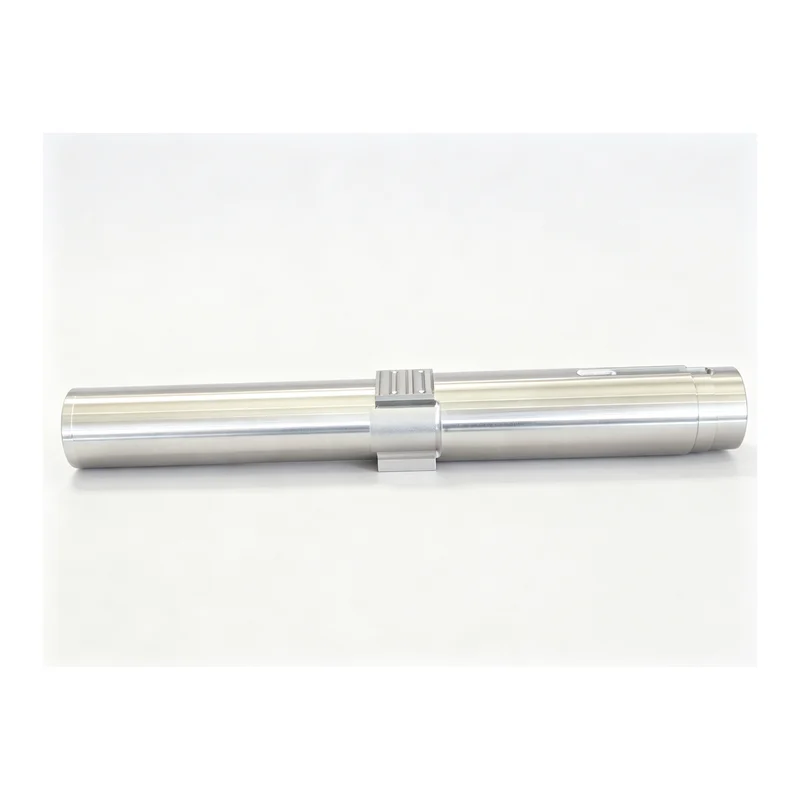
Шток — деталь, которую заказчик видит, и деталь, которая несёт боковую нагрузку приводимой машины. Обычно он начинается как пруток, точится в ступенчатый профиль, получает резьбу или проушину на концах, а затем рабочую поверхность, которая должна быть гладкой и твёрдой.
Большинство штоков отделывают твёрдым хромом по рабочей поверхности. С точки зрения мехобработки важно то, что хром ложится на тот профиль, который сделал токарный станок. Если на точеной поверхности есть конусность, ступенька или след от дребезга, хром их скопирует. Гальваник не может исправить геометрию, и шток, ушедший на покрытие с плохой точеной поверхностью, вернётся блестящим и будет работать плохо.
Где шток теряет прямоту
У длинного штока та же проблема прогиба, что у гильзы, плюс своя собственная. Когда шток точат в центрах, центры держат концы, а середину штока всё равно может отжать инструментом. На длинном штоке это проявляется как плавная бочкообразность, а не как видимая ошибка, и возвращается уже как увод цилиндра после сборки. Люнет по проточенному пояску или задняя бабка с правильно пригнанным центром — вот что держит шток прямым по всей длине.
На штоках с проушиной, вилкой или лыской на конце вся работа — это соосность проушины и оси. Проушину нельзя потом фрезеровать с независимой установки и ожидать, что она встанет перпендикулярно штоку, потому что небольшая угловая ошибка в проушине превращается в большую боковую нагрузку на уплотнение. Обработка проушины и оси штока от одной базы стоит больше, чем любая последующая проверка.
Букса и крышка: там, где встречаются резьба и расточка
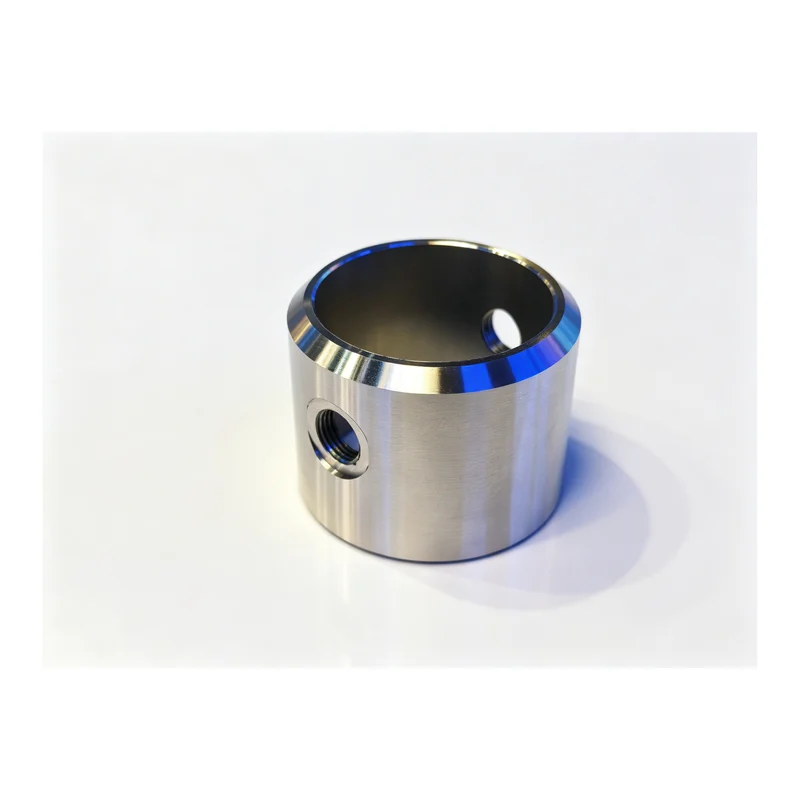
Букса — небольшая деталь, которая решает, будет ли цилиндр течь, потому что она держит уплотнение штока и вворачивается в гильзу. Два элемента на ней должны быть согласованы: резьба, входящая в гильзу, и посадочное отверстие под уплотнение, через которое идёт шток. Если резьба и отверстие не соосны, букса затянется по одной стороне, уплотнение нагрузится с одной стороны, и цилиндр будет потеть именно с этой стороны.
Та же логика относится к крышке и к монтажным блокам. Крышка, несущая штуцер, центрирующий буртик и сетку крепёжных отверстий, должна привести все три элемента в согласие с осью гильзы. Когда эти элементы приходят с разных установов, крышка притянется, штуцер встанет на место, а буртик всё равно нагрузит стенку гильзы неравномерно. Эти уплотняющие и канальные поверхности — то же семейство, что описано в нашем материале по обработке корпусов гидроклапанов, и они разобраны со стороны цеха на странице клапанных и гидравлических деталей.
Почему токарно-фрезерный станок меняет эту работу
Буксы и крышки — токарные работы с фрезерными элементами. Токарно-фрезерный станок держит деталь на главном шпинделе, точит резьбу и посадочное отверстие по этой оси, а затем обрабатывает штуцеры, лыски и крепёжные отверстия, не отпуская деталь. Тогда соотношение элементов создаётся станком, а не приспособлением, и не уходит от первой детали партии к последней.
На обычном токарном станке та же работа делается точением за одну операцию и передачей детали на обрабатывающий центр или на сверлильный станок под штуцеры. Это работает, и так до сих пор делают очень много бус и крышек, но только если второе приспособление воспроизводит одно и то же угловое положение на каждой детали. Приспособление, которое загружают и разгружают всю смену, этого не обеспечит, а ошибка на детали не видна.
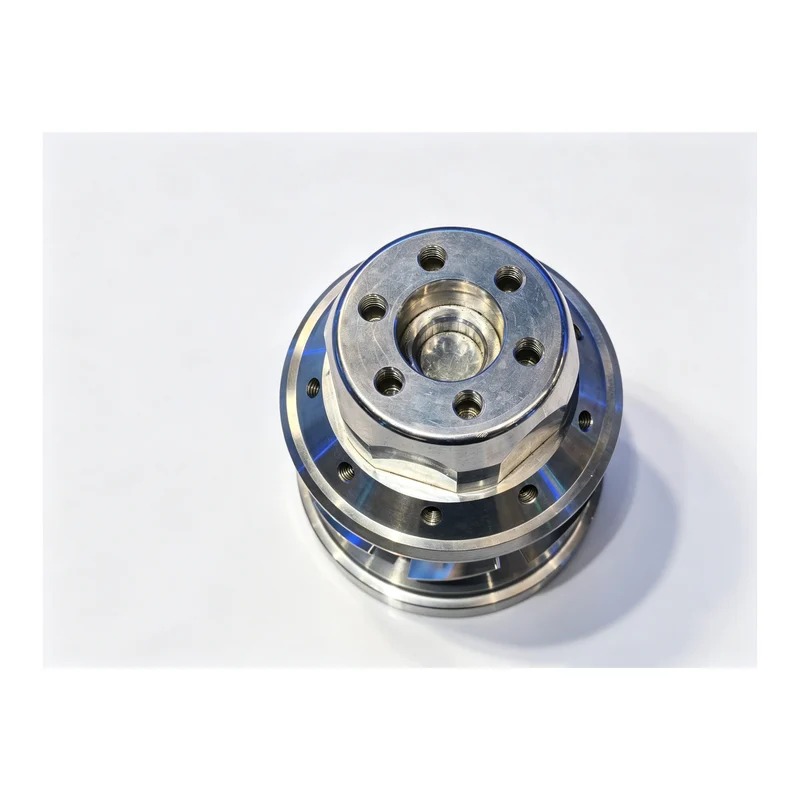
Поршень и канавки под уплотнения
Поршень — самая простая на вид деталь в цилиндре и та, которую чаще всего делают небрежно. Его канавки должны быть параллельны друг другу, перпендикулярны оси расточки и концентричны рабочему диаметру. Уплотнение сидит в канавке, и канавка, не перпендикулярная оси, прижмёт уплотнение с одной стороны и пропустит масло с другой.
Поршни почти всегда токарная работа. Важны стенки и дно канавок, а их делает канавочный резец с одной установки. Ширина и положение канавки — то, что важно изготовителю уплотнений, и обе величины идут от той же базы, что и рабочий диаметр поршня.
Выбор станка следует за формой детали
Нет одного станка, который хорошо делает весь цилиндр. Правильный подход — смотреть на каждую деталь и спрашивать, какой станок удержит базу, пока режутся критичные элементы.
Токарные станки с наклонной станиной для гильз, штоков и поршней
Токарный станок с ЧПУ и наклонной станиной закрывает большую часть токарной работы в цилиндре. Он точит наружную часть гильзы, ступенчатый профиль штока, поршень и его канавки, а также резьбу и посадочное отверстие буксы. Станки с наклонной станиной отводят стружку из зоны резания силой тяжести, что важно на длинной витой стружке, которую даёт цилиндровая сталь, и держат деталь на одной оси через всю операцию.
Подбирайте станок по самой длинной детали семейства, а не по средней. Цех, который берёт станок только под среднюю гильзу, будет отказываться от длинноходных заказов, а длинноходные заказы — ровно те, что возвращаются. Для тяжёлых гильз и длинных штоков практичный выбор — станок с люнетом и задней бабкой, и модели вроде TCK6050 закрывают малый и средний диапазон, а тяжёлый токарный станок с наклонной станиной TCK6350B берёт длинную и тяжёлую работу.
Токарно-фрезерный, когда деталь несёт штуцеры и площадки
Там, где гильза, букса или крышка несут штуцеры, лыски или сетку отверстий, станок, который точит и фрезерует за одну установку, снимает весь вопрос соосности. Токарно-фрезерный станок с осью Y — естественный дом для бус с поперечными каналами и для крышек с монтажными площадками, потому что точеные и фрезерованные элементы делаются от одного представления о том, где находится деталь.
Горизонтальные обрабатывающие центры для сварных и болтовых сборок
Крупные цилиндры часто собирают из сварной или болтовой гильзы с монтажным блоком, цапфой или набором площадок. Такие детали коробчатые, а не круглые, и подход к ним нужен с нескольких сторон. Горизонтальный обрабатывающий центр позволяет поставить деталь одной гранью и обрабатывать несколько сторон поворотом стола, так что расточка, площадки и сетка отверстий получаются из одной системы координат. Для длинных или глубоких расточек станок глубокого растачивания и фрезерования — та версия, которая заходит внутрь детали, а не обходит её вокруг.
Если вы сравниваете эти два семейства для цилиндра или обработанного корпуса, те же рассуждения подробнее изложены в нашем материале по выбору обрабатывающего центра для корпусных деталей и в сравнении токарного станка с ЧПУ и токарно-фрезерного.
Материалы и заметки по резанию
Гильзы обычно делают из холоднотянутой стальной трубы или из полого прутка, из простой углеродистой или низколегированной марки, которая хорошо обрабатывается. Труба приходит либо с черновой расточкой, либо с хонингованной, и выбор между ними решает, сколько расточки цеху придётся делать самому. Хонингованную трубу покупают ради внутреннего диаметра и прямоты; черновую покупают ради цены и доводят на месте.
Штоки делают из среднеуглеродистой или легированной стали, часто объёмно или индукционно закалённой до отделки рабочей поверхности. Закалённая сталь не прощает ошибок на токарном станке, потому что режущая кромка нагружается на поверхности, которая стремится её оттолкнуть. Это решение по инструменту и подходу больше, чем по станку, и обычно означает меньшие глубины резания и жёсткую установку, а не более мощный шпиндель.
Крышки, буксы и монтажные блоки часто отливки или поковки. Чугун хорошо обрабатывается, ломает стружку и принимает чистовую отделку, и единственная реальная цена — уборка. Стальные крышки дают прерывистое резание и более вязкий материал, и на это обычно отвечают маркой инструмента, а не выбором станка. Алюминиевые крышки встречаются на более лёгкой технике и дают обратную проблему: мягкий, липкий материал, склонный к привариванию стружки к кромке, если инструмент трёт, а не режет.
Приспособления и дисциплина установки
В работе с цилиндром приспособление решает результат задолго до станка. Несколько привычек отделяют цеха, чьи цилиндры держат, от цехов, чьи цилиндры возвращаются.
- Работать от обработанной базы на каждой операции. Если первая деталь выставлена от обработанной расточки, последняя тоже должна быть от неё, и вся смена должна знать, какая это поверхность.
- Проточить поясок под люнет заранее и держать его чистым. Люнет хорош ровно настолько, насколько хороша поверхность, по которой он идёт.
- Оставлять достаточно припуска, чтобы чистовые проходы сняли то, что сделало зажимное приспособление. На тонкостенных гильзах и на алюминиевых крышках деталь пружинит после разжима, и последний проход снимался с формы, которой уже нет.
- Резать резьбу и ответное отверстие с одной установки. Это единственная привычка, которая снимает большую часть течей по буке.
- Записывать наладку для семейства деталей. Следующий заказ — обычно тот же цилиндр с другим ходом, и наладка — дорогая часть работы.
Что заказчик на самом деле измеряет
Когда цилиндр забраковывают, его редко бракуют по тем размерам, которые цех проверял. Заказчик ставит его, запускает и смотрит, уходит ли шток, потеет ли уплотнение и ослабляет ли букса. Это результаты на уровне сборки, и их порождают соотношения между деталями, а не какой-то отдельный размер.
Практический вывод для механообрабатывающего цеха — относиться к цилиндру как к семейству и управлять соотношениями внутри него. Держите расточку и торцевую резьбу на одной базе. Держите ось штока и проушину на одной базе. Держите резьбу буксы и посадочное отверстие под уплотнение на одной базе. Держите буртик крышки, штуцер и сетку отверстий на одной базе. Сделайте так — и цилиндр соберётся и будет держать без того, чтобы цех вынужден был контролем выкручиваться из проблемы.
Часто задаваемые вопросы
Можно ли обработать расточку гильзы и торцевую резьбу на одном станке?
На короткой или средней гильзе — да. Токарный станок с расточной оправкой может взять расточку и торцевые элементы с одной установки, и это самый чистый вариант. На длинной гильзе расточку обычно доводят хонингованием или дорнованием отдельной операцией, а торцевые элементы точат уже от обработанной расточки как от базы, чтобы они остались согласованы.
Как удержать длинную гильзу прямой?
Поддержкой. Люнет по проточенному пояску и правильно пригнанная задняя бабка дают для прямоты больше, чем любое изменение режимов резания. Почти так же важно вести черновую обработку в уравновешенной последовательности, чтобы трубу не снимали только с одной стороны.
Хонинговать расточку или накатывать?
Накатывание, обычно в сочетании с дорнованием, подходит толстостенным гильзам, где труба держит форму и цех хочет быструю, твёрдую, гладкую расточку. Хонингование подходит тонкостенным гильзам и расточкам, которым нужно исправить геометрию после сварки, потому что оно снимает материал медленно и под контролем.
Можно ли точить шток и его проушину за одну установку?
Да, и так и надо. Обработка проушины от той же базы, что ось штока, держит проушину перпендикулярно оси, а это и защищает уплотнение от боковой нагрузки. Точение штока сначала и фрезерование проушины с отдельной установки — вот где соосность обычно и теряется.
Из какого материала делать гильзу?
Холоднотянутая стальная труба из простой углеродистой или низколегированной марки — обычный ответ, покупаемая либо с черновой расточкой, либо как готовая хонингованная труба. Решение меньше про марку, чем про то, хочет ли цех растачивать трубу сам или купить готовую расточку и обрабатывать вокруг неё.
Работаете с семейством цилиндров?
Если вы считаете цену на цилиндр, буксу или комплект крышек и хотите знать, какой станок удержит соотношения по всему семейству, пришлите чертёж или фото деталей с материалом и количеством. Мы вернёмся с технологическим маршрутом и рекомендацией по станку под те детали, которые вы реально делаете.
Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Вы также можете загрузить чертёж и получить технологический план и цену от нашей технологической группы.