Обработка корпусов насосов и клапанов на CNC
Никто не проходит мимо насоса и не любуется им. Он стоит за ограждением и гудит, пока однажды не потечёт, не начнёт кавитировать или не съест собственные уплотнительные кольца. Тогда он становится самой важной машиной на предприятии. И это досадно: к моменту, когда корпус насоса или корпус клапана попадает на обработку, почти всё, что определяет его долговечность, уже задано — как расточка корпуса совмещается с плоскостями фланцев, насколько точно рабочее колесо сидит на валу, обработаны ли торец уплотнения и отверстие под подшипник от одной базы.
Детали насосов и гидравлики — это отдельное семейство работ. Они открытые, тонкостенные, полны пересекающихся отверстий, и они текут, если расточка и уплотнительная плоскость не согласованы между собой. Это не то же самое, что обработка корпуса редуктора, где стенки толстые, а элементы в основном параллельны. Скорее это мышление листового металла, применённое к литой детали.
Этот материал входит в серию технологических руководств по применению CNC-обработки. В нём разобрано, что входит в это семейство, как ведут себя формы под зажимом и какие станки действительно подходят.
Что входит в это семейство
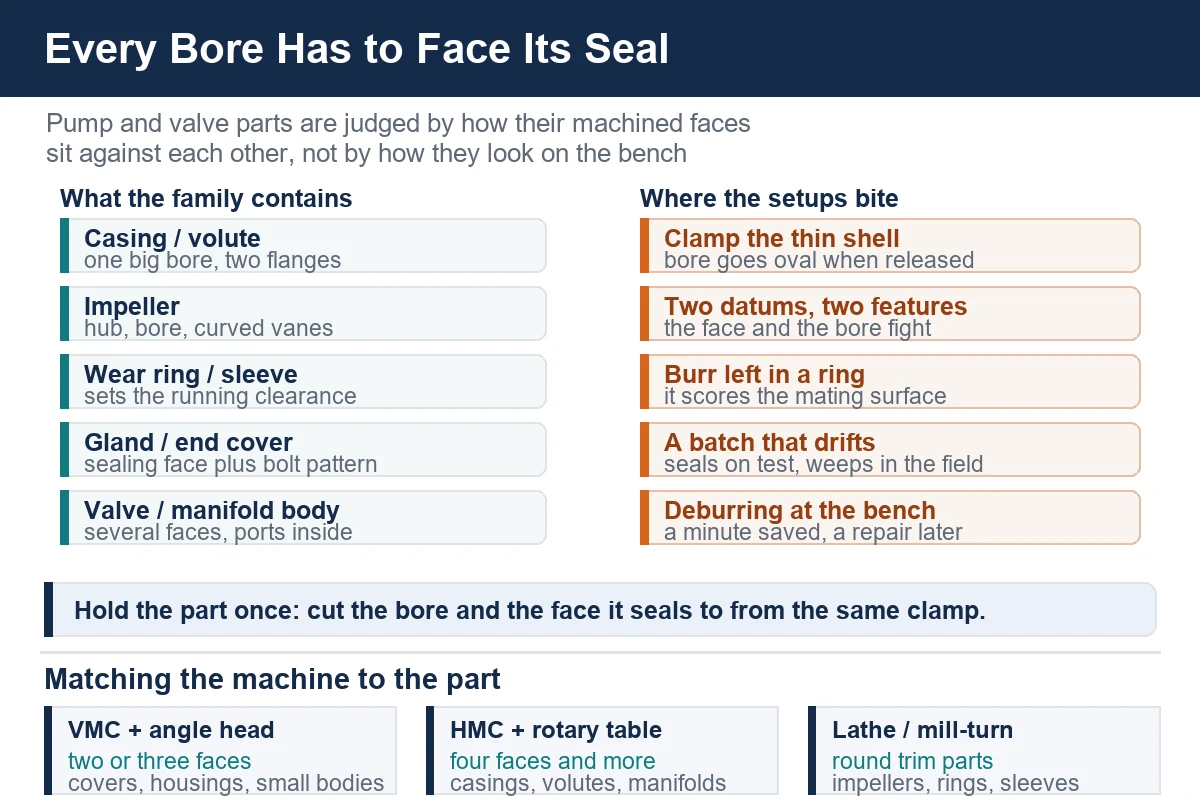
«Детали насосов» — расплывчатая формулировка, за которой скрываются пять совершенно разных задач:
- корпуса и спиральные отводы: литая оболочка с большим внутренним отверстием, всасывающим и нагнетательным фланцами и лапой или установочной площадкой
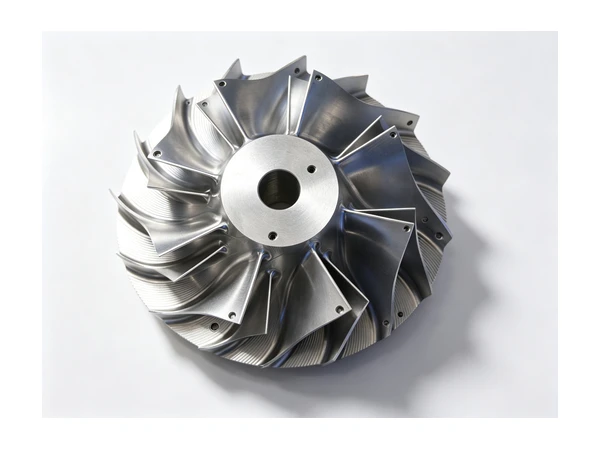
- рабочие колёса: ступица, отверстие и лопатки — открытые, полуоткрытые или закрытые
- уплотнительные кольца, втулки и гильзы: простые круглые детали, которые стоят внутри корпуса и задают рабочий зазор
- сальниковые узлы, торцевые крышки и корпуса уплотнений: плоскость, которая должна уплотнять, отверстие, которое должно совмещаться, и часто набор мелких отверстий по окружности
- корпуса клапанов и коллекторов: блок или шар с несколькими внутренними каналами и двумя–шестью обработанными плоскостями
Общее у всего перечисленного одно: почти каждая деталь в списке — это своего рода ёмкость. Обработанные поверхности представляют собой набор плоскостей и отверстий, которые должны держать уплотнение, нести подшипник или направлять подвижный элемент. Как только вы начинаете видеть детали именно так, технологический план пишется сам.
Материалы, с которыми вы встретитесь
Серый и высокопрочный чугун
Базовый вариант для водяных, масляных и технологических насосов. Отливается почти до конечной формы, легко обрабатывается и гасит вибрацию. Литейная корка твёрдая и абразивная, поэтому первый проход снимает окалину, а второй — чугун. Чугун также хрупок в тонких сечениях: стенка спирального отвода — не то место, где стоит применять сильный зажим.
Нержавеющая сталь, дуплекс и супердуплекс
Там, где среда агрессивна, корпус и проточная часть выполняются из нержавеющей стали. Эти сплавы склонны к наклёпу, поэтому инструмент, который трётся вместо резания, отполирует поверхность и затупит следующую пластину. Дуплексные марки добавляют вторую проблему: теплота обработки влияет на баланс между двумя фазами, так что стратегия резания важна не меньше марки инструмента. Практический ответ — жёсткая оснастка, при которой инструмент остаётся в резании.
Бронза, орудийный металл и алюминий
Бронза встречается в морских и старых насосах, а также в уплотнительных кольцах и втулках. Она режется свободно, но налипает и схватывается, если инструмент задерживается на месте. Алюминиевые корпуса появляются в пневматике и лёгких применениях и ведут себя как любой другой алюминий: малые сечения среза, острый инструмент и зажимы, которые не оставляют следов на поверхности.
Обработка корпуса
Спиральный отвод — сначала задача оснастки, потом резания
Корпус насоса оценивают по двум вещам: основное отверстие, которое несёт вал и рабочее колесо, и два фланца, которые встают в трубопровод. Рассогласуйте эти три элемента — и насос сначала будет работать, потом вибрировать, потом выйдет из строя. Практический путь — базировать отливку на её собственной обработанной лапе или площадке и брать отверстие под подшипник, торец уплотнения и плоскости фланцев от одной этой базы.
Загвоздка в том, что корпус — это тонкая оболочка. Зажмите его снаружи спирального отвода — и отверстие выйдет овальным; снимите зажим — и некруглость проявится в рабочем зазоре. Обычное решение: зажимать за лапу, опирать на обработанные площадки, подготовленные в предыдущей дешёвой операции, и держать усилие зажима низким и равномерным.
Обработка фланцев и сверление окружности отверстий
Всасывающий и нагнетательный фланцы — это работа по плоскости и окружности крепёжных отверстий. Плоскость должна стоять перпендикулярно расточке, а окружность отверстий должна быть концентрична плоскости, чтобы прокладка сжималась равномерно. На станке, где деталь можно поворачивать, оба фланца и основное отверстие обрабатываются без переустановки отливки. На вертикальном станке угловая головка и приспособление-плита дают тот же результат, но требуют большей дисциплины по установкам.
Лапа и база
Лапы корпуса обычно обрабатывают рано и легко, потому что они становятся базой для всего последующего. Соблазн оставить лапу черновой и «догонять» расточку велик; цеха, которые хорошо делают такие детали, поступают наоборот.
Обработка рабочего колеса
Отверстие и ступица
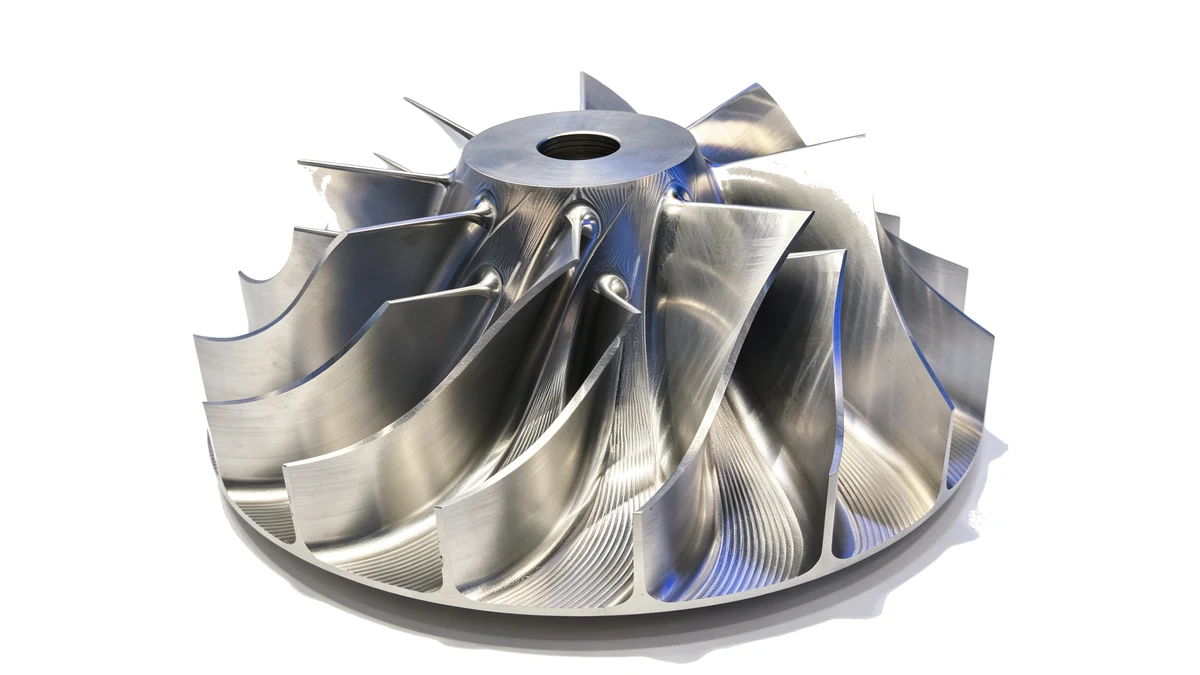
Отверстие рабочего колеса несёт вал, а торец ступицы задаёт осевое положение. Если их обработать не в одном зажиме, колесо будет бить на валу, и насос начнёт вибрировать на рабочей частоте. На токарном станке с подачей прутка или с патроном и люнетом отверстие, торец ступицы и наружный диаметр делаются за одну установку. Там, где у колеса есть шпоночный паз или поперечное отверстие под штифт вала, токарно-фрезерный центр с осью Y сохраняет сверление и точение на одной базе.
Лопатки
Открытые колёса часто подрезают и обрабатывают по торцу на токарном станке. Полуоткрытые и закрытые колёса с изогнутыми или закрученными лопатками — это случай для станка с поворотной или наклоняемой осью, где инструмент может идти по лопатке, а не останавливаться перед ней. Цеха пресс-форм уже знают такую траекторию по работам с полостями.
Балансировка — это решение в технологии
Геометрически идеальное колесо всё равно может оказаться неуравновешенным, если одну сторону диска срезали глубже другой. Решение — не балансировочный станок в конце линии, а процесс, который снимает материал с двух сторон одинаково, на одной установке, деталь за деталью.
Уплотнительные кольца, гильзы и втулки
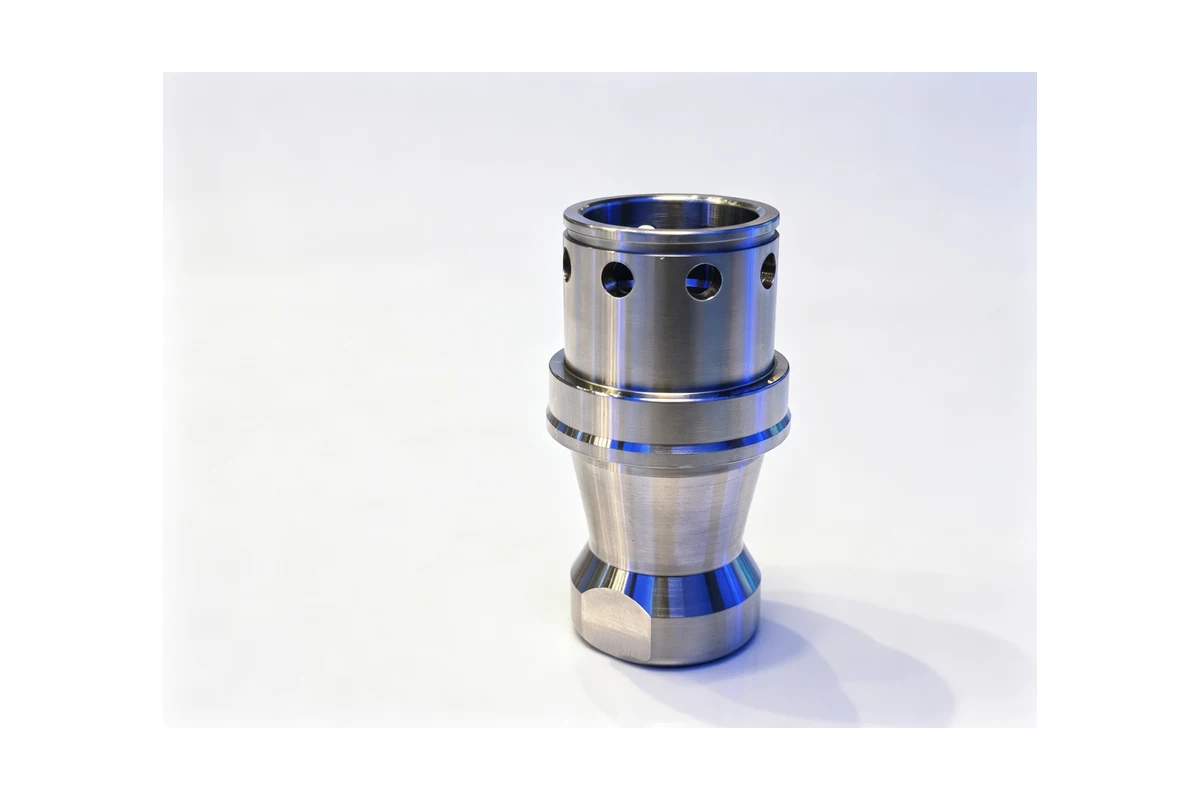
Они выглядят как лёгкие детали, и по отдельности такими и являются. Вся их задача — задать рабочий зазор, а значит наружный диаметр и отверстие должны иметь общую ось, а торцы — стоять перпендикулярно. Обработанные за одну установку, они ведут себя нормально. Обработанные за две, с переворотом и перезажимом по черновой поверхности, они становятся причиной того, что насос съедает себя за полгода.
Вторая тихая проблема — заусенец. Выступающая кромка в отверстии уплотнительного кольца царапает ответную поверхность при сборке. Снятие заусенца внутри цикла стоит секунды; обнаружение царапины на испытательном стенде заказчика стоит заказа.
Корпуса клапанов и коллекторов
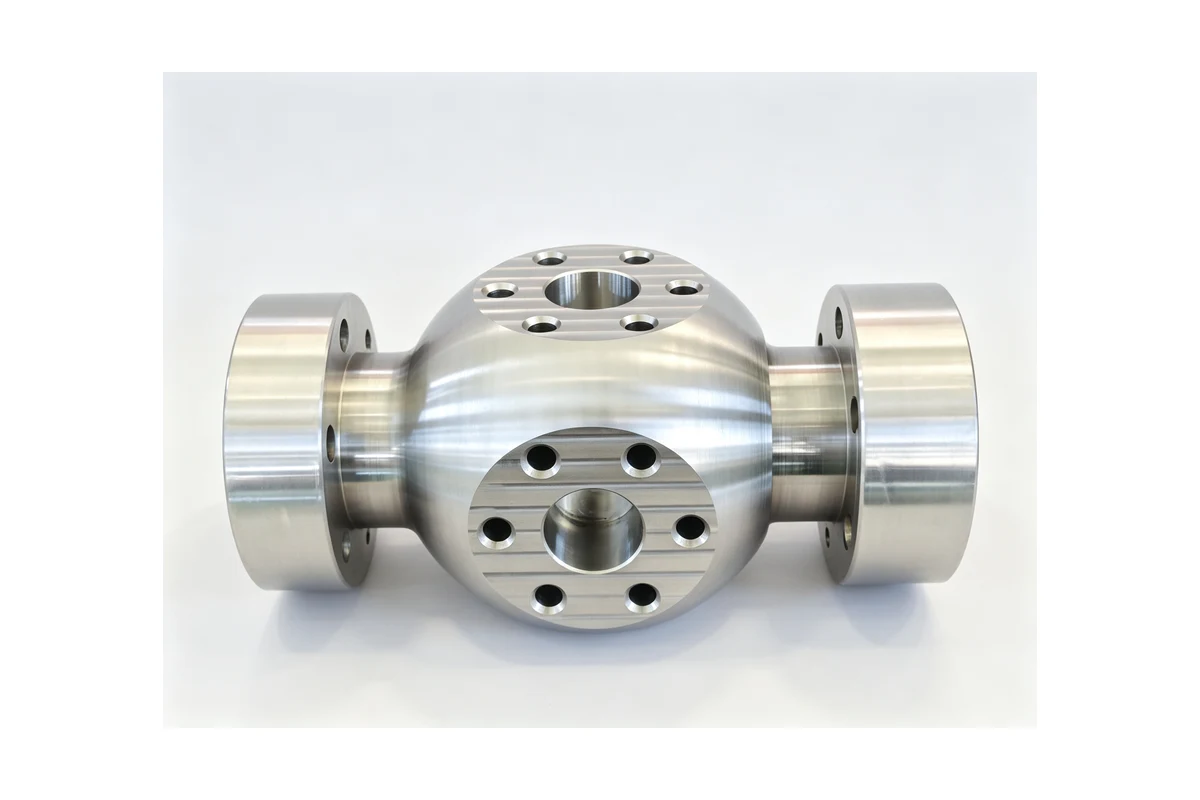
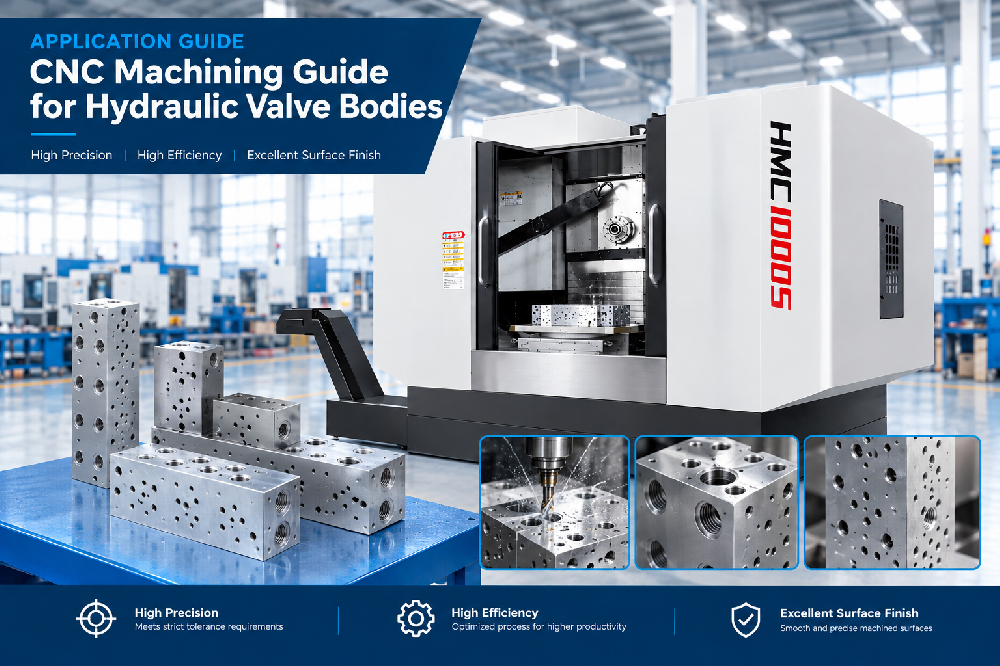
Коллектор или корпус клапана — это коробка со скрытой внутри полостью. Каждая обработанная плоскость является уплотнительной поверхностью, и схема отверстий каждого канала должна попадать во внутренний проход. Если одну плоскость обработать от другой базы, чем соседнюю, прокладка нагружается неравномерно, и стык начинает сопливить.
Такие детали выигрывают от горизонтального станка с поворотным столом. Зажмите корпус один раз, поворачивайте к каждой плоскости по очереди и обрабатывайте отверстия и плоскость в одной установке. Вертикальные станки спокойно справляются с этим семейством, когда у детали две-три плоскости, особенно с плитой, позволяющей двум-трём деталям делить цикл. Деталь, которая решает результат, та же, что и у корпуса насоса: база выбирается один раз, и всё ссылается на неё.
Подбор станка под деталь
Единственного ответа нет, но семейство распадается на узнаваемые группы.
Вертикальные обрабатывающие центры
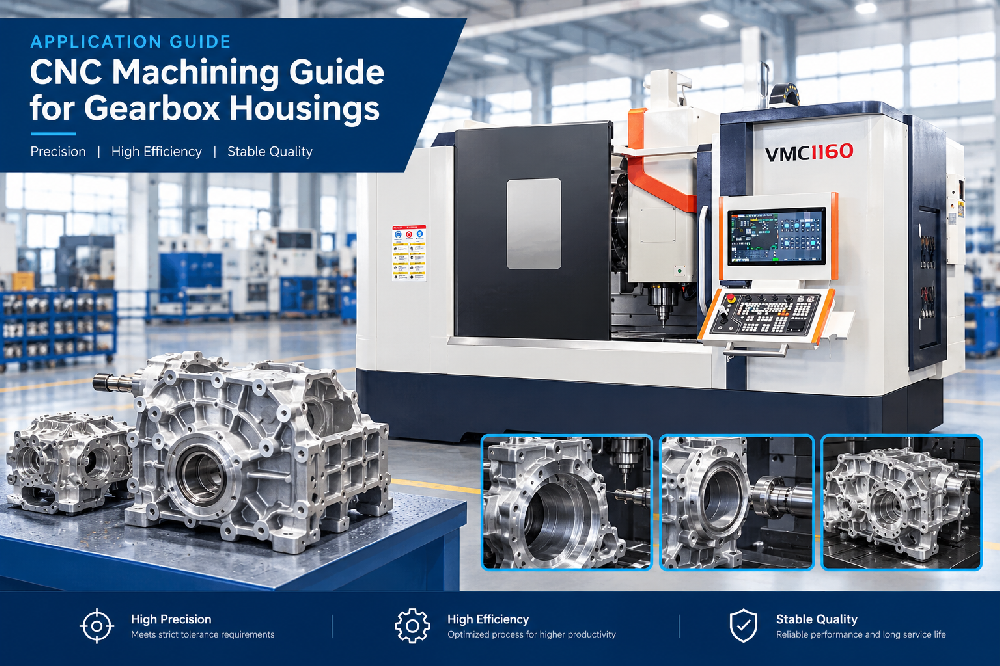
Для работ с двумя-тремя плоскостями вертикальный станок с угловой головкой — экономичный путь. VMC1160 спокойно берёт торцевые крышки насосов, корпуса уплотнений, клапаны поменьше и крышки корпусов, а приспособление-плита поддерживает загрузку, когда детали небольшие. Это разумный входной станок для цеха, который начинает работать с гидравликой.
Горизонтальные обрабатывающие центры
Там, где у корпуса или блока четыре и более обработанных плоскостей, горизонтальный станок окупается. Деталь остаётся зажатой на одной базе, пока стол поворачивается, — и это разница между тем, когда расточка и плоскость согласуются, и тем, когда они спорят друг с другом. HMC630-DT закрывает малые и средние корпуса; более крупные спиральные отводы и многоканальные блоки с длинными отверстиями подходят станкам глубокого сверления и Т-образной компоновки из того же ряда.
Токарные и токарно-фрезерные центры
Рабочие колёса, валы, гильзы и уплотнительные кольца — прежде всего токарная работа. TCK6050 берёт ступицы, кольца и втулки поменьше, а там, где нужны точение плюс поперечное сверление, шпоночный паз или канал, токарно-фрезерный центр с осью Y, такой как TCK2300B, заканчивает деталь за один зажим вместо двух станков. Для сложных лопаток рабочих колёс и более крупной проточной части нужен станок с добавленной поворотной или наклоняемой осью, который идёт по лопатке, а не останавливается перед ней.
Как удержать партию в допуске
Гидравлические детали текут как совокупность, а не поодиночке. Насос, который держит на испытательном стенде и сопливит в эксплуатации, почти всегда относится к партии, которая «уплыла»: усилие зажима подросло, пластину сменили чуть позже, отливка сменилась вместе с поставщиком. Меры, которые держат такое семейство стабильным, неэффектны на вид:
- обрабатывайте базовую площадку отдельной короткой операцией и проверяйте, что она чистая и плоская, до основной установки
- держите усилие зажима постоянным от детали к детали, лучше с контролем момента или гидравлическим зажимом, а не «на ощущение» оператора
- меняйте пластины по счётчику и записывайте этот счётчик вместе с партией
- контролируйте по приспособлению и отслеживайте тренд показаний, а не осматривайте готовую деталь на верстаке
Эти же привычки делают семейство насосов прибыльным. Когда установка стабильна, цикл предсказуем, а доработка исчезает.
Где автоматизация оправдана
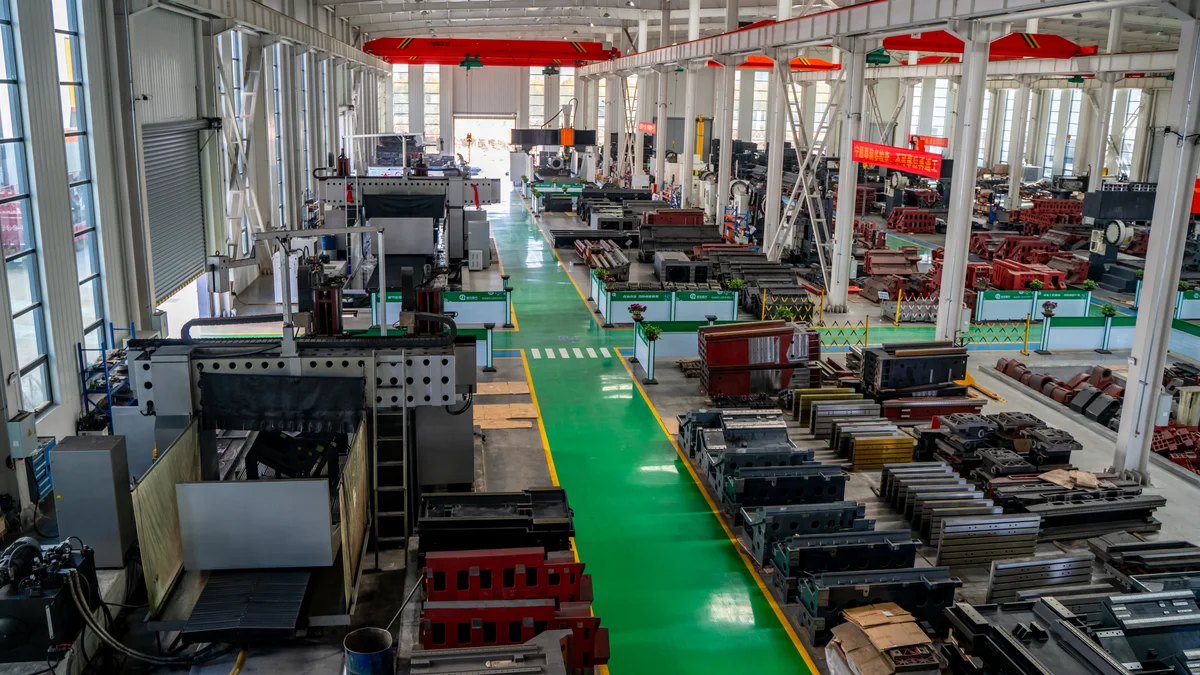
Детали насосов и клапанов выпускаются устойчивыми семействами с длинными циклами, что делает их естественным кандидатом для роботизированной загрузки станков. Робот ставит деталь на те же площадки, в той же последовательности, с тем же усилием, каждый цикл — а стабильность зажима является именно той переменной, которую оператор физически не может держать вручную. Это также позволяет одному человеку вести несколько станков, что меняет арифметику многостаночной ячейки.
Handemo CNC выпускает станки с 2008 года: завод площадью 220 000 квадратных метров, более 660 сотрудников, станки работают более чем в 150 странах. Значительная часть этой базы — контрактные цеха и производители, делающие именно такой класс деталей.
Частые вопросы
Можно ли обработать расточку корпуса насоса и плоскости его фланцев за одну установку?
Обычно да, и это лучший ответ, когда объём это оправдывает. Горизонтальный станок с поворотным столом держит отливку за лапу, обрабатывает отверстие под подшипник и торец уплотнения, затем поворачивается к всасывающему и нагнетательному фланцам. Альтернатива — вертикальный станок с угловой головкой и хорошо сделанной оснасткой, но ценой будет больше установок и больше шансов, что база «уплывёт».
Вы обрабатываете рабочие колёса или только корпуса?
И то, и другое. Отверстия рабочих колёс, торцы ступиц и наружные диаметры — токарная работа, она идёт на наших токарных станках. Открытые и полуоткрытые колёса с изогнутыми или закрученными лопатками требуют станка, который может идти по лопатке, — здесь подключается токарно-фрезерный или многоосевой станок.
Как не дать тонкостенному корпусу деформироваться?
Двумя вещами. Во-первых, зажимать за собственную лапу детали или за обработанную площадку, а не за оболочку, и держать усилие низким и равномерным. Во-вторых, подготовить эти площадки отдельной короткой операцией, чтобы основной установке было на что опереться.
Какую марку нержавеющей стали выбрать для корпуса?
Это следует из среды, а не из станка. Вода и слабые химикаты обычно укладываются в стандартную аустенитную марку; хлориды и агрессивные среды толкают к дуплексу или супердуплексу. Скажите нам среду и температуру — и мы обработаем по чертежу, который требует применение.
Чем отличается уплотнительное кольцо от гильзы?
Уплотнительное кольцо ставится в корпус или на рабочее колесо и задаёт рабочий зазор; гильза защищает вал там, где работают уплотнение или подшипник. Обе — простые токарные детали, и обе живут или умирают от того, имеют ли отверстие и наружный диаметр общую ось, поэтому их обычно точат за одну установку.
Можете дать цену по чертежу отливки и образцу?
Да. Чертежа отливки, материала, годового объёма и фото или образца детали достаточно, чтобы вернуться с предложенной технологией, станками для её запуска и ценой.
Работаете с семейством насосов или клапанов?
Присылайте чертёж — корпус, рабочее колесо, блок или проточная часть — и укажите материал и объём. Если вы ещё решаете, какой класс станка нужен детали, это тот разговор, который стоит провести до проектирования оснастки. Мы сначала прорабатываем установку с заказчиком, а затем подбираем под неё станок.
Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Полезно почитать: CNC-обработка корпусов насосов, руководство по обработке корпусов гидроклапанов и CNC-обработка корпусов гидроклапанов: процесс и станки. Если удобнее сразу прислать чертёж, воспользуйтесь страницей загрузки чертежей.