CNC Обработка тормозных дисков: процесс и станки
Запрос редко поступает с автозавода. Он поступает из мастерской, которая занимается ремонтом грузовиков и автобусов, или от дистрибьютора, который устал ждать шесть недель, пока роторы окажутся покоробленными. Вопрос всегда один и тот же: можем ли мы провернуть диск, который ровно сидит на ступице, изнашивается равномерно по фрикционной ленте и не трясет руль на скорости. Все остальное в процессе вытекает из этих трех требований, и ни одно из них не касается скорости резки.
В этой статье рассматривается, как на самом деле обрабатываются тормозные диски и ступицы дискового типа: для чего требуется деталь, из какого чугуна и стали она изготовлена, зажим для обработки, который предотвращает перемещение неглубокой детали при ее резке, а также станки, которые мы будем использовать для этой работы. Если ваша работа также охватывает сторону оси и ступицы углового узла, наше примечание по токарной обработке эксцентриковых валов и более широкое руководство по применению автомобильных деталей охватывают соседние операции.
Почему диск сложно обработать
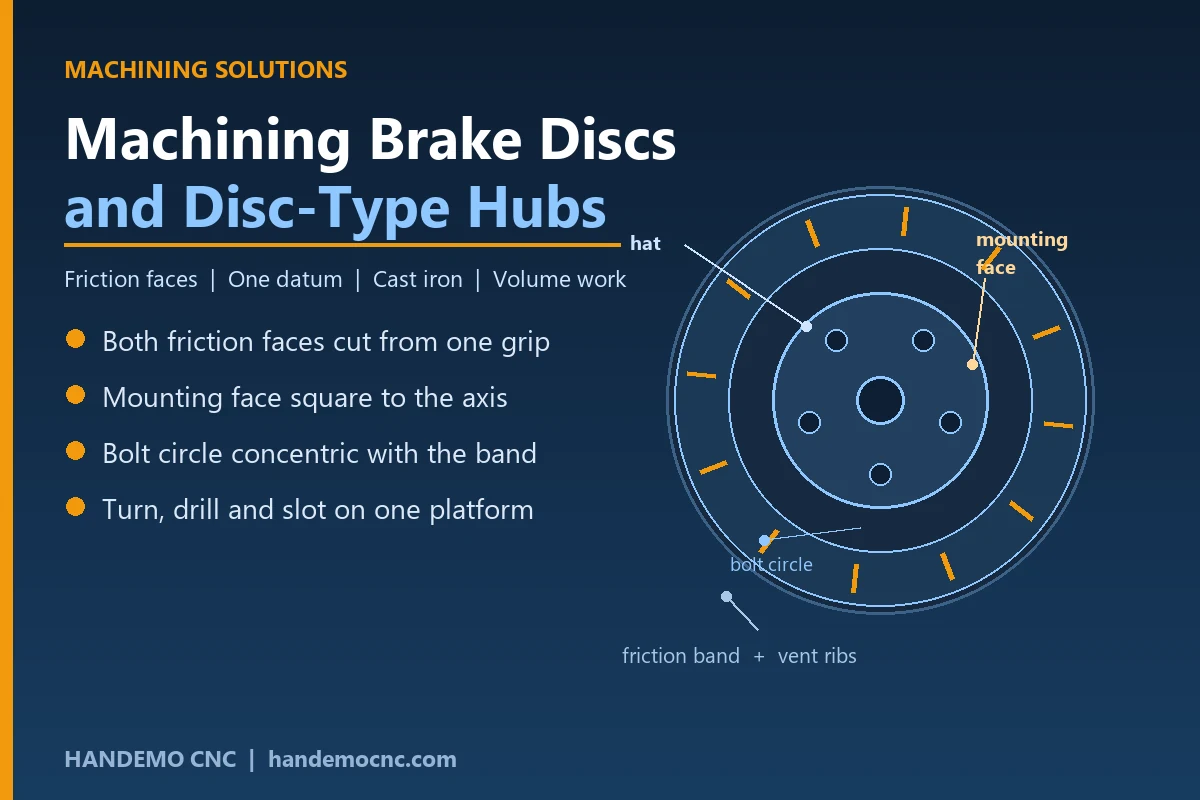
Тормозной диск — это короткая, широкая и неглубокая деталь, и почти все трудности при его изготовлении связаны с этой формой. Он тонкий относительно своего диаметра, поэтому отклоняется, когда его сжимают слишком сильно, и пружинит, когда челюсти отпускают. Это чугун, который легко резать, но скрывает песок и твердые пятна прямо под кожей. И его две фрикционные поверхности должны располагаться параллельно друг другу и под прямым углом к монтажной поверхности, потому что диск, слегка повернутый не под прямым углом, потянет суппорт в сторону и изнашивается неравномерно.
Функциональные требования краткие. Фрикционная лента должна быть одинаковой по толщине по всему кругу. Монтажная поверхность должна быть плоской и перпендикулярной оси вращения, поскольку именно эта поверхность фиксирует диск на ступице. Окружность болта должна располагаться концентрично фрикционной ленте. В вентилируемом диске внутренние ребра должны выдержать разрез, при этом две поверхности не сомкнутся друг с другом. В этом списке нет ничего экзотичного, но все зависит от того, как деталь будет удерживаться без искажений при повороте.
Материалы, которые вы увидите
Большинство роторов изготовлены из серого чугуна, и марка имеет большее значение, чем следует из названия. Обычный серый чугун легко обрабатывается и дает стабильную поверхность трения, поэтому он пережил столетие альтернатив.Чугуны с более высоким содержанием углерода лучше выдерживают циклические нагревания, но производят больше пыли и более липкую стружку, поэтому геометрия инструмента и охлаждающая жидкость должны меняться вместе с ними.
<ул>Условие приведения определяет вашу первую операцию. Ротор, который приближается к сетке, оставляет для резки только торцы и окружность болта, и цикл короткий. Толстая отливка ротора должна быть облицована с обеих сторон и будет двигаться по мере снятия обшивки, поэтому припуск на обработку должен сниматься равномерно, а не за один тяжелый проход.
Маршрут процесса
Диски поворачиваются за две операции, причем порядок выбирается таким образом, чтобы наиболее важные грани обрезались последними при стабильном захвате.
Первая операция: шляпка и монтажная поверхность
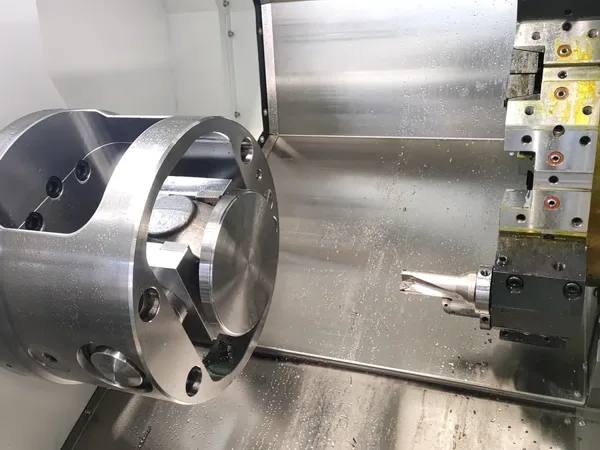
Диск захватывается за внешнюю часть шляпки или за отверстие, а установочная поверхность плюс наружный диаметр шляпки поворачиваются при одном и том же зажиме. Это создает исходную точку, от которой будет измеряться каждый последующий рез, поэтому стоит выполнять легкий рез и чистовой проход, а не гоняться за временем цикла при первой операции.
Вторая операция: обе грани трения одним хватом
Здесь диск зажимается на только что заданной монтажной поверхности, и две фрикционные поверхности поворачиваются за одну настройку. Это шаг, который определяет, трясется ли ротор. Если две грани разрезаются с перезажатой между ними деталью, толщина будет меняться по окружности, и клиент почувствует это через педаль. Обрезание обеих граней одной ручкой позволяет сохранить их параллельность за счет геометрии, а не за счет повторной фиксации.
Сверление, прорезание пазов и балансировка
Окружность болта, крепежные винты и любые поперечно просверленные отверстия следуют, как правило, после обработки поверхностей, чтобы заусенец не оказался под готовой поверхностью. Роторы с прорезями фрезеруются небольшой фрезой по контуру прорези. Балансировка — это последний шаг: неглубокий разрез на внешнем крае или несколько просверленных карманов убирают тяжелую сторону, а на вентилируемом диске ребра на время этого процесса приходится оставлять в покое.
Удержание рабочей силы – вот где проект выигрывает
Слишком сильно держите диск, и диск выскакивает, когда челюсти открываются. Возьмите слишком легко, и прерывистый разрез поперек вентиляционных ребер сдвинет его. Три привычки устраняют большую часть риска.
Обрабатывайте мягкие губки по диаметру партии, чтобы контакт распределялся по отверстию, а не концентрировался в трех точках.Держите давление зажима настолько низким, насколько позволяет рез, и выполняйте чистовой проход с небольшой глубиной, чтобы деталь не отталкивалась от инструмента. А для дисков с отверстиями или прорезями поддерживайте нижнюю часть фрикционной ленты опорной пластиной, чтобы фреза не вдавливала ленту в зазор между губками.
Двухсекционные диски добавляют ступеньку. Алюминиевый колпачок обычно сначала обрабатывается, а железное кольцо дорабатывается до соответствия ему, поэтому перед балансировкой пару можно закрепить болтами и проверить как сборку. Поверните обе детали на одну и ту же точку отсчета, и сборка окажется на балансировочной станции почти идеальной с первого раза.
Машины, которые мы бы предложили для этой работы
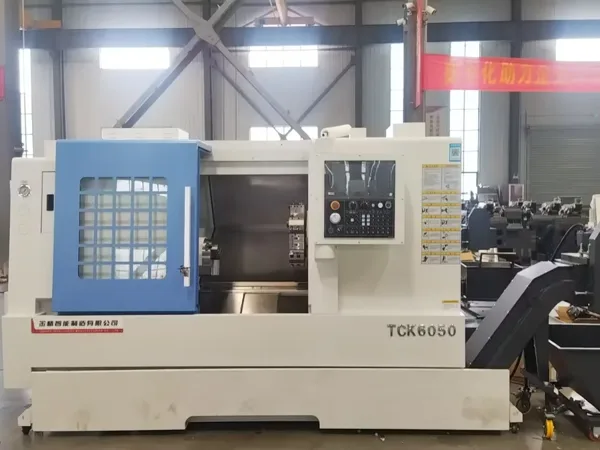
Обработка диска — это токарная обработка с небольшим количеством фрезерования, поэтому отправной точкой в нашем ассортименте является токарный станок, который может удерживать широкую и неглубокую деталь в патроне, не сопротивляясь ей. токарные станки с наклонной станиной созданы именно для этого, а TCK70 подходят для обычных легковых автомобилей и легких коммерческих автомобилей. Для дисков больших грузовиков и автобусов, где диаметр и вес отливки увеличиваются, у TCK6350B есть станина и шпиндель для этой работы.
Там, где диску также требуется окружность болтов, отверстия для винтов и пазы в одном цикле, токарный станок с приводным инструментом устраняет второй зажим и связанный с ним риск концентричности. Револьверные станки с электроприводом в фрезерно-токарном диапазоне выполняют токарную обработку и сверление на одной платформе, а TCK6050SY идет еще дальше: второй шпиндель принимает деталь после обработки торцов. при повороте завершает шляпку, и оператору больше не придется заново привязывать диск вручную.
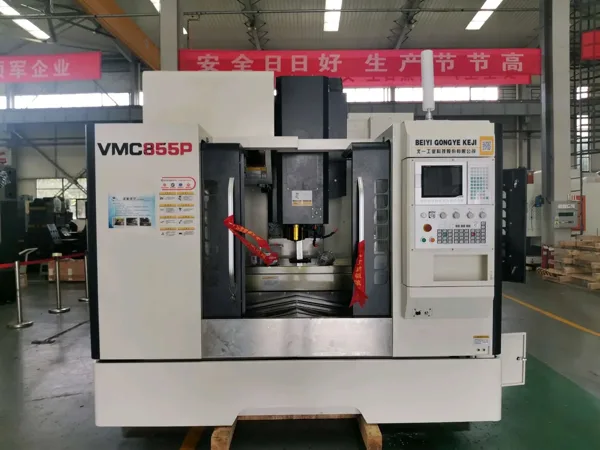
Если в вашей номенклатуре продукции преобладают роторы с прорезями и поперечными отверстиями, выпускаемые небольшими партиями, вертикальный обрабатывающий центр с поворотным столом может обрабатывать схемы отверстий в отдельной ячейке рядом с токарными станками, а VMC1160 содержит таблицу для приспособления, удерживающего четыре диска одновременно.Двухкомпонентные сборки со сложной алюминиевой шляпкой лучше всего сидят на пятиосной платформе, поскольку угловые и смещенные элементы шляпки выполняются без перемещения детали; HTMC800T — это станок, который мы бы рассмотрели для этого семейства.
Запуск ячейки на максимальной громкости
Производство роторов — это массовый бизнес, и выигрывает тот цех, который поддерживает вращение шпинделя. Обычно это означает устройство подачи прутка или заготовок, где деталь начинается с отливки на поддоне, или портальный загрузчик, в котором диски достаточно тяжелые, и подъем их вручную замедляет цикл. Наша группа по автоматизации создает и то, и другое, и практическое правило простое: автоматизируйте задание, которое уже работает хорошо, а не то, которое еще требует исправления.
Срок службы инструмента при обработке чугуна стабильный, что позволяет легко планировать плановую замену вместо резки до отказа. СОЖ должно быть много и она должна быть направлена на лицевую сторону, а не на кромку, поскольку чугунная стружка тяжелая, абразивная и не очищается сама по себе. А поскольку трущиеся поверхности — это поверхность, которую видит и чувствует клиент, держите чистую станцию мойки и проверки в конце ячейки. Ротор, геометрически правильный, но с заусенцами на окружности болта, вернется обратно.
Как мы подошли бы к вашим деталям
Отправьте нам чертеж, годовое количество и состояние отливки, и мы предоставим вам последовательность операций, крепление и станок в нашем ассортименте, который выполняет этот цикл. Handemo занимается сборкой станков с 2008 года и поставляет покупателям в более чем 150 стран мира с завода площадью 220 000 м², поэтому мы скорее скажем вам, какие диски должны остаться на маршруте двухоперационного станка, чем продадим вам не подходящую по объему ячейку.
Связаться Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанная литература: CNC Обработка тонкостенных деталей | CNC Обработка корпусов фланцевых подшипников | CNC Токарный станок или токарно-фрезерный станок: как выбрать | CNC Машины для производства автомобильных деталей