Обработка поворотных кулаков: базы и станки
Спросите станочника, какую автомобильную деталь труднее всего закрепить, и ответом редко будет блок цилиндров или головка блока. Это поворотный кулак. Он не круглый, поэтому патрону не за что взяться. И это не правильный параллелепипед, поэтому тискам не на что опереться. А две поверхности, от которых зависит, поедет ли машина прямо — отверстие под стойку сверху и отверстие под ступицу снизу — должны быть согласованы друг с другом и с плоскостью крепления тормоза ещё до того, как наденут колесо. Ошибётесь с закреплением — деталь пройдёт контроль на стенде, а потом потянет на стенде регулировки углов установки колёс.
Это третья статья из серии о решениях ЧПУ-обработки для конкретных деталей. Здесь речь о поворотных кулаках, корпусах шпинделя и мелких точёных деталях, которые идут с ними: что это за деталь, почему наладка важнее скорости шпинделя и какие станки действительно подходят для такой работы.
Что такое поворотный кулак на самом деле
Поворотный кулак (его также называют корпусом шпинделя, колёсным кулаком или стойкой) — это узел соединения подвески и колеса. На передней подвеске МакФерсон он сверху несёт стойку, сбоку — шаровую опору и рычаг рулевой тяги, снизу — ступицу и суппорт тормоза. На автомобиле с двойным поперечным рычагом это более высокая стойка с верхней и нижней шаровой опорой вместо зажима стойки.
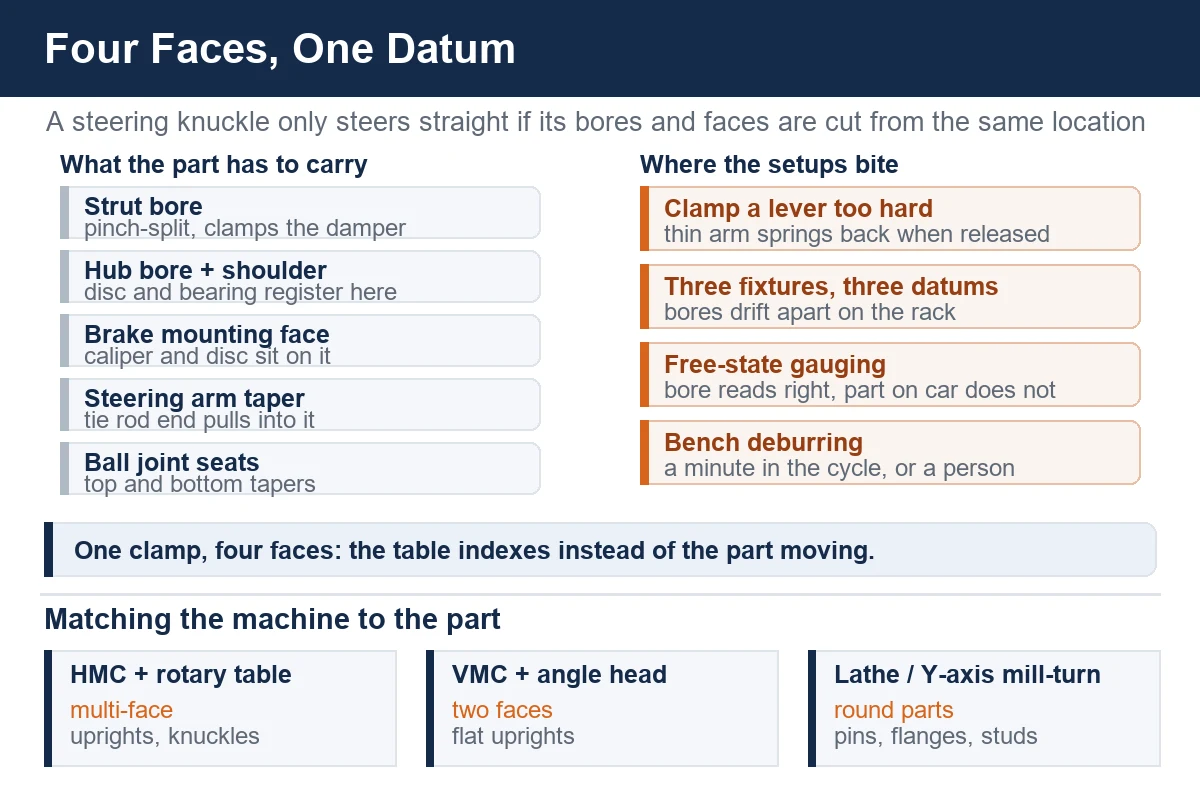
Сложность именно в форме. Кулак — это отливка или поковка с тремя-четырьмя функциональными зонами, направленными в разные стороны:
- вертикальное или почти вертикальное отверстие под стойку, часто разрезное, чтобы стяжной болт обжимал корпус амортизатора
- отверстие под ступицу с буртиком и плоскостью крепления тормоза вокруг него
- рулевой рычаг с коническим отверстием под наконечник тяги
- одно или два гнезда шаровых опор, иногда тоже на конусах
Ни одну из этих поверхностей нельзя обработать в линию от другой, и в этом вся проблема. На вертикальном обрабатывающем центре каждая грань означает новую оснастку и новую базу. На горизонтальном станке с поворотным столом деталь остаётся зажатой там, где её зажали, а стол поворачивается — поэтому кулаки и подобные детали рулевого управления и подвески обычно работа для горизонтального станка.
Какие материалы встречаются
Материал определяет инструмент и схему закрепления, а не наоборот:
Ковкий чугун с шаровидным графитом
До сих пор основной вариант для серийных кулаков. Хорошо льётся по форме, хорошо обрабатывается и гасит вибрации. Корка абразивная и часто твёрдая, поэтому первый проход снимает окалину, а второй режет чугун. Поскольку это тонкая отливка в форме рычага, сила зажима становится врагом: сожмите — и отверстия уйдут. Большая часть брака кулаков в чугунном цехе — ошибка закрепления, а не ошибка инструмента.
Литая или кованая сталь
Применяется на тяжёлых автомобилях и в спортивных версиях. У кованых кулаков плотнее структура и твёрже корка. Они жёстче к пластинам и медленнее режутся, но лучше держат форму и допускают более сильный зажим.
Алюминий (A356, 6082 и подобные)
Распространён на легковых автомобилях, где важна неподрессоренная масса. Лёгкий, быстро режется, но настолько мягкий, что небрежный зажим оставляет на нём следы, а тупой инструмент не режет, а мажет. Алюминиевым кулакам обычно нужно больше лёгких прижимов, а не меньше тяжёлых.
Обработка кулака: куда уходит время
Первая наладка решает судьбу детали
Кулак работает только тогда, когда отверстие под стойку, отверстие под ступицу и тормозная плоскость согласованы. Каждый цех, который с этим боролся, выучил один и тот же урок: выбирайте ту базу, которую реально использует автомобиль. На большинстве кулаков это значит, что отверстие под ступицу и плоскость крепления тормоза обрабатываются от одного установа в одном закреплении, потому что тормозной диск и суппорт садятся именно туда, и всё остальное измеряется от них.
Практический маршрут — зажать деталь за её собственные бобышки и площадки, то есть за те поверхности, которыми кулак крепится к автомобилю, и обработать от этого зажима отверстие под ступицу, тормозную плоскость, отверстия крепления суппорта и отверстие под стойку, пока стол поворачивается. Это горизонтальный обрабатывающий центр с осью B, который делает работу трёх-четырёх отдельных приспособлений.
Закрепление без деформации
Кулак — это рычаг, а не блок. Два тяжёлых прижима на тонком плече согнут его, проточат прямо, а при отпускании прижима деталь пружинно вернётся. Обычное решение — больше лёгких прижимов, распределённых шире, с опорой на обработанные площадки, а не на черновую отливку, причём опорные площадки готовятся на предыдущей, дешёвой операции. На тонких алюминиевых стойках это важнее, чем на чугунных.
Отверстие под стойку и разрез
Большинство отверстий под стойку разрезные, со стяжным болтом, который обжимает амортизатор. Разрез меняет поведение отверстия при затяжке болта, поэтому держать нужно размер в зажатом состоянии, а не в свободном. Растачивайте в зажатом состоянии, если заказчик контролирует деталь на автомобиле.
Конусы, конусы, конусы
Наконечник рулевой тяги и шаровые опоры сидят в конических отверстиях. Конус не сверлят и не развёртывают на глаз; его режут конической фрезой или интерполируют фасонным инструментом, и проверять надо глубину посадки, а не только опорную поверхность. Угол передаёт нагрузку, а глубина позволяет пальцу затянуться плотно.
Снятие заусенцев в цикле
У кулака много кромок, которые механик владельца машины найдёт голой рукой. Снятие фаски в отверстиях и у устьев конусов внутри цикла добавляет минуту; делать это у верстака — добавляет человека. На горизонтальном станке с паллетным сменщиком и несколькими инструментами для снятия заусенцев в магазине деталь снимается готовой к контролю.
Какие станки подходят для кулаков и корпусов шпинделя
Честный ответ зависит от серии и от количества граней у детали. Ориентировочно:
Горизонтальные обрабатывающие центры
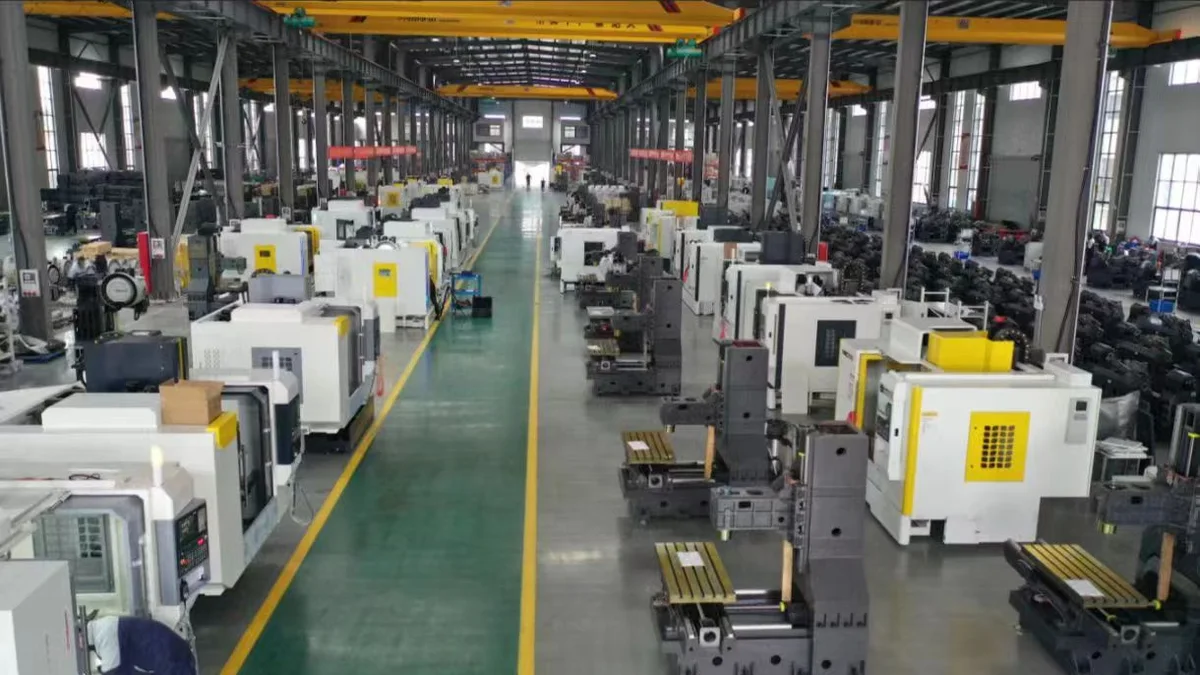
Для многогранного кулака со средней и большой серией горизонтальный станок с поворотным столом — естественный выбор. HMC630-DT закрывает малые и средние стойки, а более крупный HMC800-DT — кулаки для грузовиков и тяжёлых условий, где отливка слишком велика, чтобы комфортно развернуться на столе 630. Смысл горизонтального станка не в шпинделе, а в том, что стол поворачивается, а деталь не двигается.
Вертикальные обрабатывающие центры
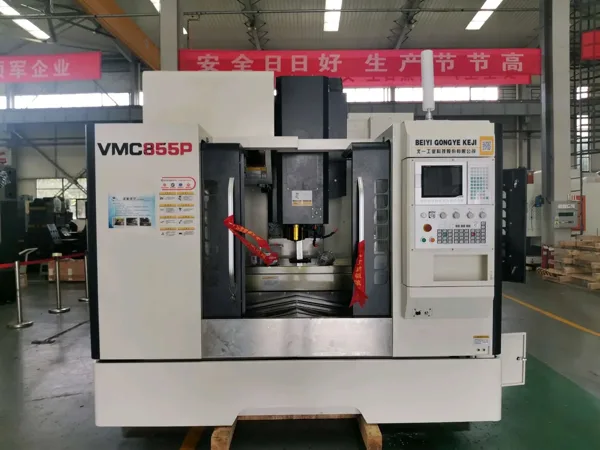
Там, где серия меньше или кулак представляет собой довольно плоскую стойку всего с двумя гранями, вертикальный станок справляется дешевле. VMC1160 с угловой головкой и тумбой снижает стоимость оснастки. Это разумная точка входа для цеха, который берёт первый заказ на кулаки.
Токарные станки
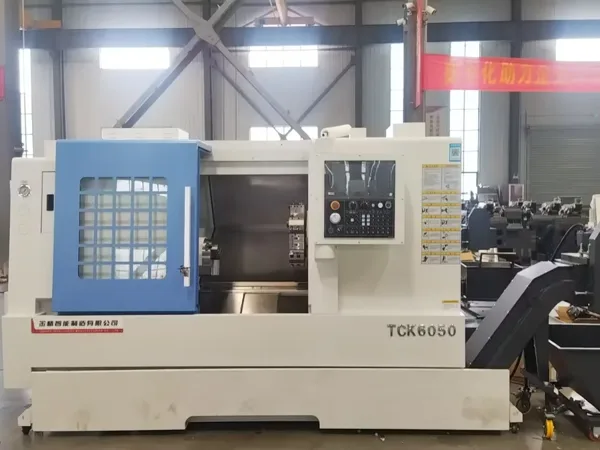
Не каждая деталь рулевого управления или подвески требует фрезерования. Фланец ступицы, шейка и мелкие точёные пальцы и шаровые шпильки, идущие с кулаком, — токарная работа. TCK6050 справляется с мелкими пальцами и втулками, а там, где нужна и токарная обработка, и поперечное сверление или фрезерование, токарно-фрезерный центр с осью Y, такой как TCK2300B, берёт деталь целиком за одно закрепление вместо двух станков.
Мелкие детали заслуживают такого же внимания
Кулакам достаётся всё внимание, но детали в нескольких сантиметрах от них решают, будет ли узел ощущаться плотным. Два примера из собственной книги заказов нашего цеха:
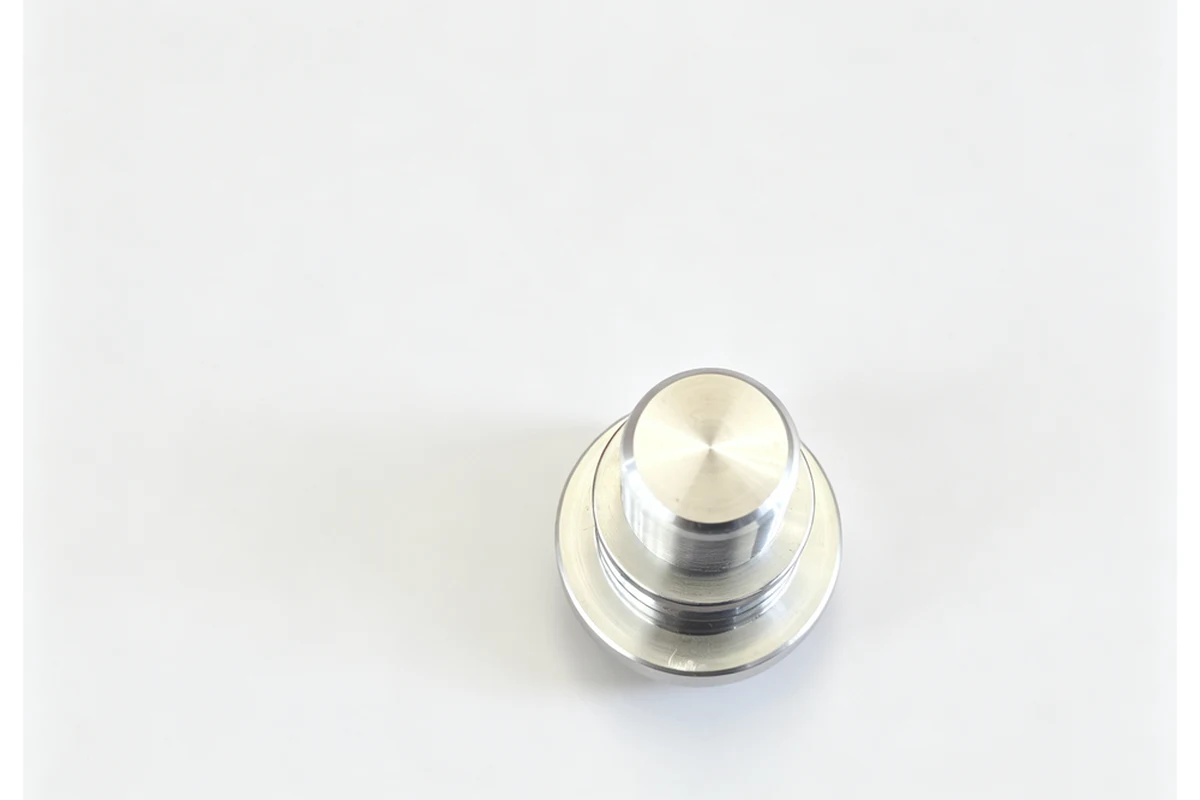
Шаровая шпилька — небольшая точёная деталь со сферической головкой, опорной плоскостью и канавкой под пыльник или стопорное кольцо. При точении из прутка с подачей это выглядит как двухминутная работа. Плохо зажали — сфера выходит некруглой, и соединение с первого километра ощущается ступенчатым. На наших станках сферу точат и опорную плоскость режут за одно закрепление, чтобы они оставались связанными.
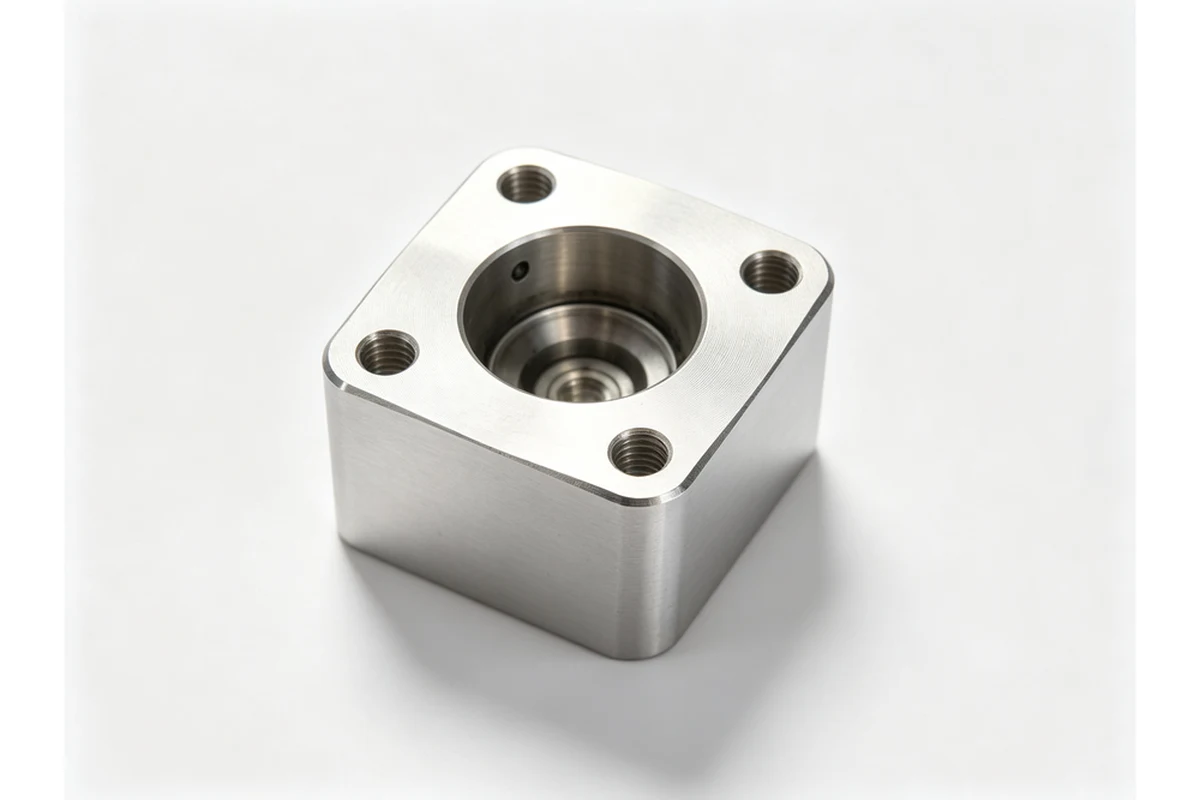
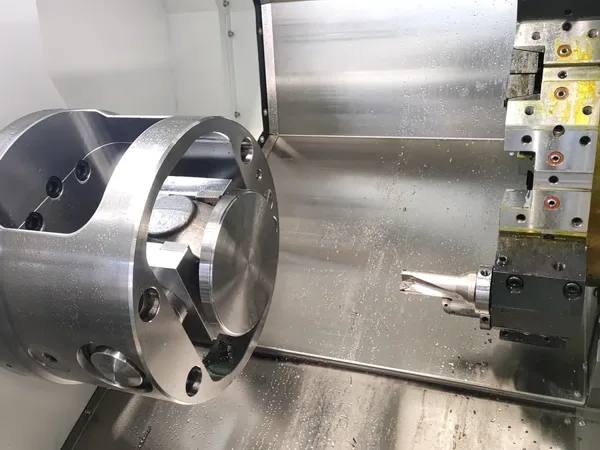
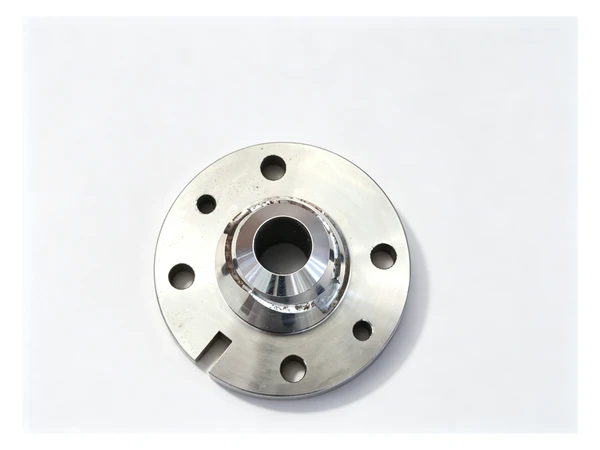
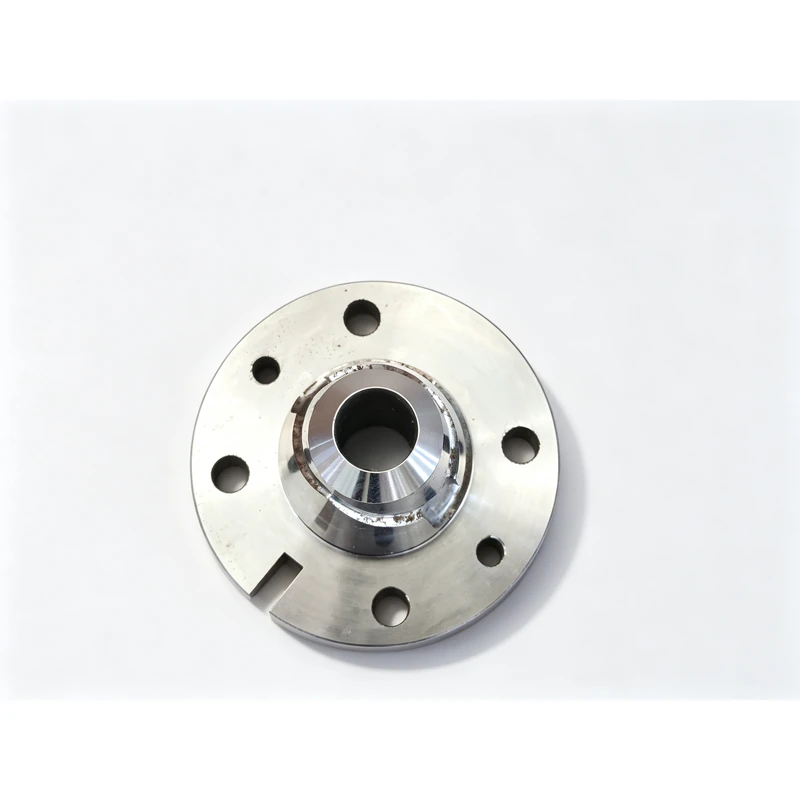
То же относится к крепёжным блокам и фланцевым гнёздам, как на фото выше. Четыре отверстия по квадрату — это просто; четыре отверстия, которые совпадают с центральным отверстием на детали, жёстко привинчиваемой к отливке, — это вопрос выполнения обеих групп поверхностей от одной базы при одном закреплении.
Качество без погони за цифрами, которые нельзя публиковать
На кулаке важнее всего две вещи, а не отдельное показание:
Стабильность по партии. Кулак, который отлично измеряется на первой детали и уплывает на четырёхсотой, хуже того, который стоит чуть в стороне, но стоит там каждый раз. Приёмы, которые держат партию вместе, скучны и эффективны: обрабатывать базовую плоскость легко и рано, держать силу зажима одинаковой от детали к детали, менять пластины по счётчику, а не по ощущению, и контролировать по оснастке, а не по свободно лежащей детали.
Управление процессом вместо управления деталью. Деталь рулевого управления — деталь безопасности. Цеха, которые с ней работают хорошо, не вписывают качество контролем; они строят процесс так, чтобы одна наладка давала одну и ту же деталь, а затем выборочно проверяют и отслеживают тренд. Это решение по оснастке и по станку задолго до того, как оно станет решением по контролю.
Где уместна автоматизация
Детали рулевого управления и подвески — удачная область для роботизированной загрузки станков. Детали идут стабильными партиями, цикл достаточно длинный, чтобы оправдать загрузку, а оснастка повторяема. Портал или роботизированная ячейка перед горизонтальным станком позволяют одному оператору вести несколько станков и убирают единственную переменную, которую ещё вносит человек: силу зажима. Робот ставит деталь на те же площадки, в том же порядке, каждый цикл.
Что нам прислать
Если вы считаете цену на кулак, стойку или корпус шпинделя, полезные отправные точки — чертёж с указанием баз, материал и годовой объём. Если вы не уверены, какой класс станка нужен детали, это именно тот вопрос, который стоит задать до проектирования оснастки. Наша команда сначала прорабатывает наладку вместе с заказчиком, а потом подбирает станок под неё.
То же самое, если деталь у вас уже есть и нужен маршрут обработки. Пришлите чертёж, и мы вернёмся с предложенным процессом, станками для него и ценой.
В большинстве случаев это горизонтальный обрабатывающий центр с поворотным столом, потому что у кулака есть поверхности на нескольких гранях: отверстие под стойку сверху, разрез сбоку, конус шаровой опоры снизу и отверстия болтов суппорта. Выполнение их от одного закрепления сохраняет связи между ними, а в этом и вся проблема детали. Вертикальный станок справится, если количества небольшие и оснастка позволяет поворачивать деталь, не теряя базу. Почти всегда дело в силе зажима, а не в расточной оправке. Кулак — тонкостенная отливка или поковка, и оснастка, которая обжимает наружный диаметр, поведёт отверстие при отпускании прижимов. Опирайте деталь на базовую плоскость, прижимайте легко через площадку и заканчивайте отверстие при том давлении зажима, которое будет в серии, а не при более сильном для черновой обработки. Меняются припуск и стабильность, а не последовательность. Отливки из ковкого чугуна режутся свободно, но двигаются, когда снимают корку, поэтому базовую плоскость надо обрабатывать рано и перепроверять. Стальные поковки лучше держат форму, но требуют больше времени на черновую обработку и продумывания снятия напряжений перед чистовыми проходами. Алюминиевые кулаки — снова другая работа, в основном потому, что конус и отверстие требуют острого инструмента с большим передним углом. Обе поверхности должны быть получены от одной базы в одной наладке, иначе соосность зависит от того, насколько точно повторяется оснастка. Это значит: расточить отверстие под стойку, прорезать конус и просверлить отверстия суппорта, не отпуская деталь, и легко коснуться базовой плоскости перед чистовыми проходами. Да, и им это хорошо подходит. Детали рулевого управления идут стабильными партиями с циклом, достаточно длинным, чтобы оправдать загрузку, а оснастка повторяема. Портал или робот перед горизонтальным станком ещё и убирает переменную, которую вносит оператор, — силу зажима: робот ставит деталь на те же площадки в том же порядке каждый цикл. Свяжитесь с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038Вопросы, которые нам задают о поворотных кулаках
Стоит ли обрабатывать поворотный кулак на горизонтальном или на вертикальном станке?
Почему отверстие под стойку после обработки становится некруглым?
Литая или кованая сталь меняют процесс?
Как удержать соосность конуса шаровой опоры и отверстия под стойку?
Можно ли обрабатывать кулаки в роботизированной ячейке?
Что ещё почитать: ЧПУ-обработка фланцевых корпусов подшипников, ЧПУ-обработка эксцентриковых валов и руководство по обработке автомобильных деталей. Если удобнее сразу прислать чертёж, используйте страницу загрузки чертежей.