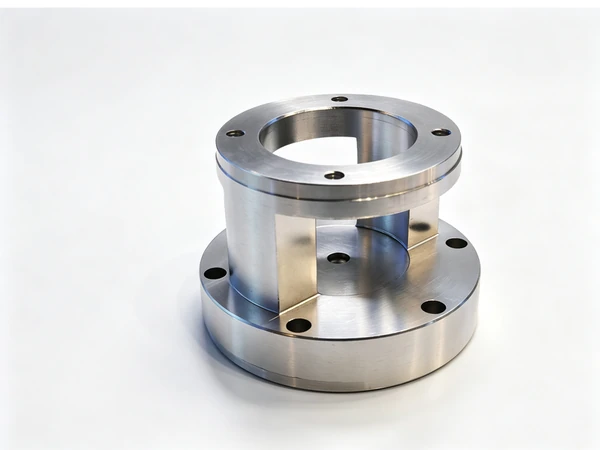
Обработка ступицы колеса: биение гнезда
Ступица колеса не выглядит сложной деталью. На чертеже — фланец с окружностью крепёжных отверстий, центрирующий диаметр и одно или два гнезда подшипников внутри довольно короткого корпуса. Большинство цехов умеют точить такую форму, и большинство из них сумеют затем просверлить крепёжную окружность. Трудности начинаются на сборочной линии, когда партия ступиц, прошедшая контроль, не принимает подшипник без более сильного натяга, чем предыдущая партия, или когда колесо не садится плоско на установочную поверхность.
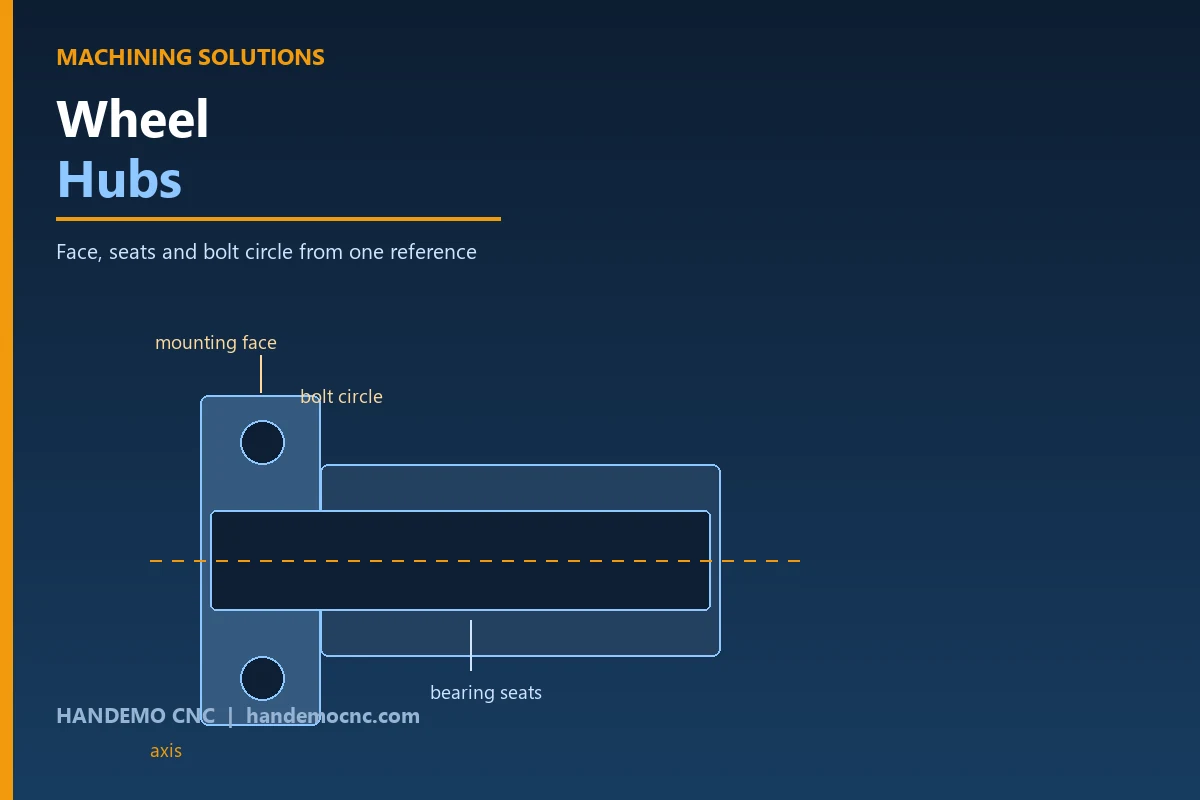
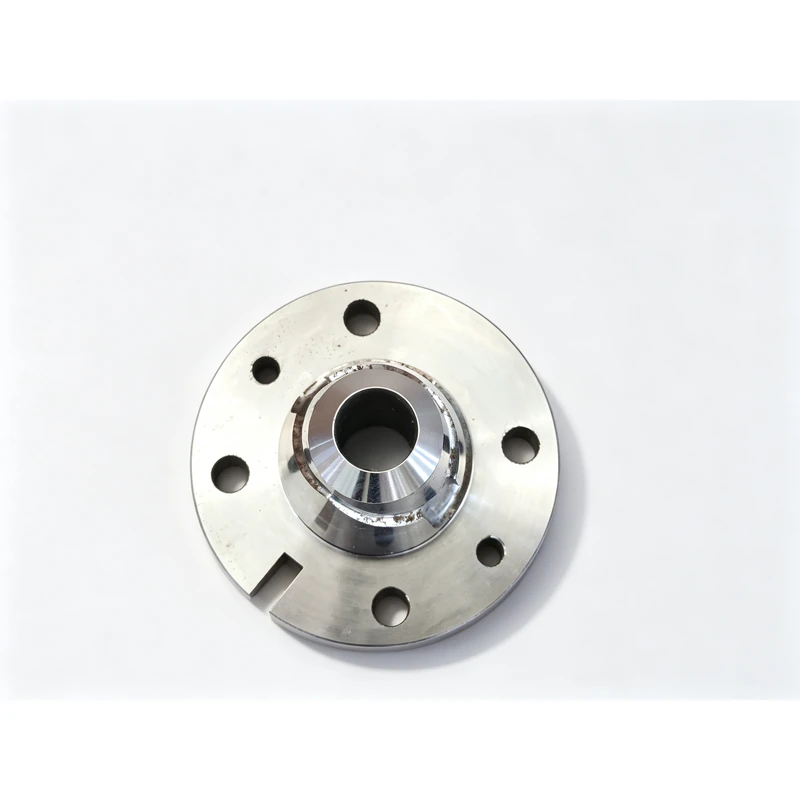
Ступица колеса стоит между колесом и осью и выполняет три задачи одновременно. Она несёт колесо, удерживает подшипник, позволяющий колесу вращаться, и передаёт тормозные и поперечные нагрузки в подвеску. Каждое семейство ступиц — это вариация одного набора элементов: установочная поверхность, к которой крепится колесо, центрирующий диаметр, крепёжная окружность и одно или два отверстия подшипников, которые должны быть соосны друг другу. Ступицы тяжёлых грузовиков добавляют посадочное место под тормозной барабан или диск; ступицы прицепов — второе гнездо подшипника и гнездо сальника; небольшие ступицы для лёгкой техники обычно представляют самую простую версию той же конструкции.
Что должна делать деталь
Элементы ступицы имеют разные требования, и именно поэтому процесс нужно планировать, а не импровизировать. Плоская поверхность, но наклонённая относительно оси подшипника, зажмёт колесо с перекосом, и водитель почувствует это как вибрацию, а не увидит как результат измерения.
Установочная поверхность замыкает соединение с колесом
Установочная поверхность — это та, к которой прилегает колесо. Она должна быть плоской и перпендикулярной оси подшипника, потому что именно эти два условия вместе определяют, будет ли колесо вращаться без биения. Ступица, у которой поверхность и отверстия обработаны с разных установов, может и измеряться плоской, и измеряться круглой, и всё равно ставить колесо с небольшим перекосом. Именно этот дефект проявляется как колесо, которое приходится подтягивать дважды, прежде чем оно «сядет».
Гнёзда подшипников — то, что действительно важно
Ступица обычно несёт два гнезда подшипников на одной оси: либо два конических роликоподшипника в грузовой ступице, либо пару шариковых или роликовых посадок в более лёгкой. Оба гнезда должны быть круглыми по всей длине, и оба должны быть соосны друг другу. Гнездо, слегка вышедшее из круглости, всё равно примет подшипник и всё равно будет вращаться; оно также будет греться и проживёт меньше, чем обещал чертёж. Соосность двух гнёзд — отдельная задача по отношению к круглости, и именно её измеряет заказчик, когда ступица возвращается на рекламацию.
Крепёжная окружность — это позиция, а не набор отверстий
Шпильки или крепёжные отверстия расположены на делительной окружности относительно оси подшипника, и рисунок на вашей ступице должен совпадать с рисунком на колесе, которое изготовлено где-то в другом месте. Угловое положение рисунка, а не только диаметр отверстий, определяет, сядет ли колесо без рассверливания на месте. Здесь же цеха тихо теряют деньги, потому что рисунок, просверленный из приспособления, которое весь день зажимают и разжимают, не возвращается в одно и то же место каждый раз.
Оставьте поверхность и гнёзда на одной оси
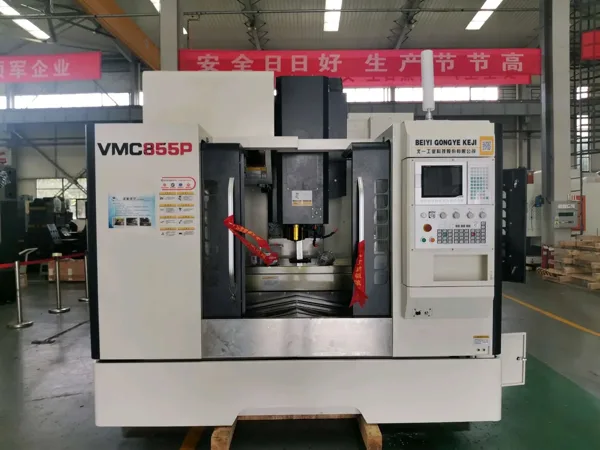
Почти каждый цех, делающий ступицы, уже располагает двумя возможностями, которые нужны детали. Токарный станок выполняет гнёзда подшипников, центрирующий диаметр и установочную поверхность на одной оси. Обрабатывающий центр сверлит крепёжную окружность и обрабатывает любое посадочное место или карман во фланце. Настоящее решение — не о том, какой станок может выполнить работу: оба дотянутся до всего, если им позволить, — а о том, какой станок удерживает базу, пока режет другой.
Чистовая обработка гнёзд и поверхности за один установ
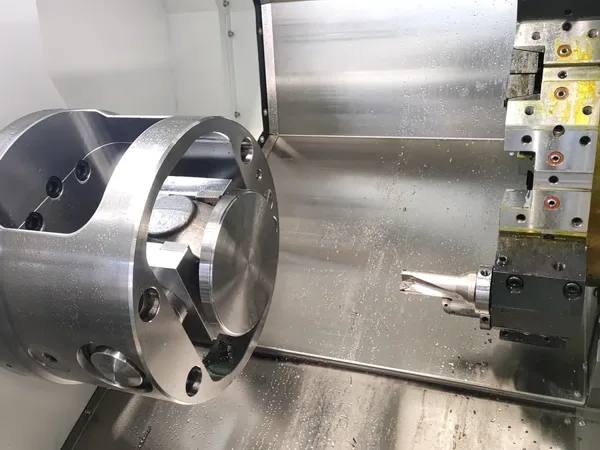
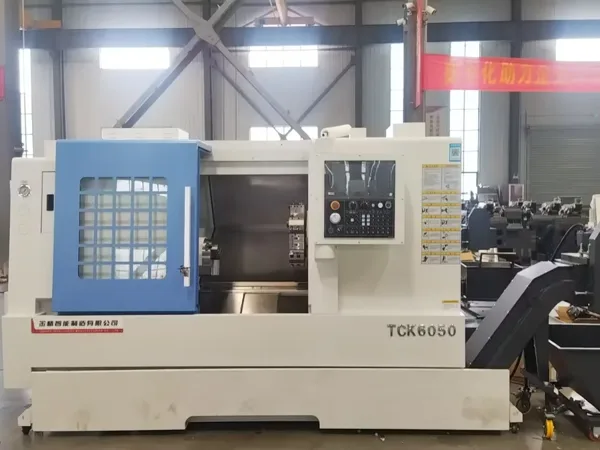
Самая полезная привычка — чисто обрабатывать гнёзда подшипников и установочную поверхность с одного шпинделя за одну операцию. Когда и то и другое выходит с одного токарного установа, перпендикулярность поверхности к оси обеспечивается геометрией станка, а не выставляется оператором заново, и ничто не может сместиться между ними. Для большинства ступиц это спокойно делает токарный станок с наклонной станиной CNC, а длинные или тяжёлые ступицы обрабатывают с люнетом или задней бабкой, чтобы деталь была подпёрта, пока режется поверхность и дальнее гнездо.
Затем расположите рисунок там, где указывает отверстие
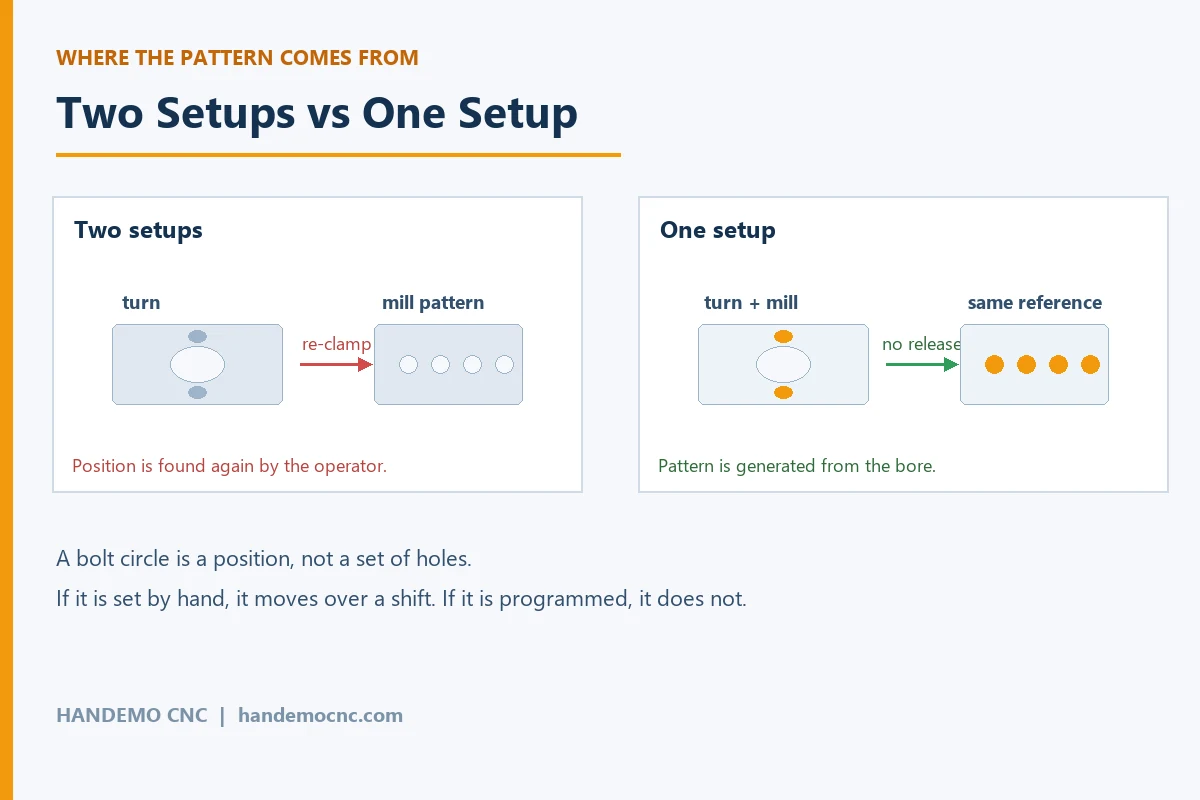
Крепёжный рисунок — это место, где процесс либо держится, либо нет. Сверлить отверстия второй операцией из приспособления нормально, если это приспособление воспроизводит одно и то же угловое положение на каждой детали. На приспособлении, которое загружают и разгружают всю смену, этого не будет, и ошибка невидима на детали, пока заказчик не поставит колесо. Альтернатива — сделать рисунок программируемой позицией, а не физической: базировать деталь по чистовому отверстию, а расположение отверстий поручить системе управления. Это тот же довод, который определяет маршрут на других автомобильных деталях, и на ступицах он важнее, потому что заказчик ставит колесо на результат, а не измеряет его предварительно.
Один установ против двух: где цеха теряют ступицу
Две операции — не враг. Токарная операция с последующей фрезерной — нормальный и эффективный способ делать ступицу, и немало цехов работает именно так и получает хорошие детали. Ломается третья операция, повторное зажатие внутри второй операции или привычка переворачивать деталь, чтобы подчистить заднюю поверхность, а потом возвращаться к передней.
Каждое повторное зажатие заново определяет, где находится деталь. Большинство цехов справляется с этим, работая от проверенной базы — чистового отверстия, шлифованного пояска, установочной поверхности — и оставляя достаточно припуска, чтобы чистовые проходы сняли то, что сделало зажатие. Это работает, и это правильный ответ для тяжёлой литой ступицы. Это перестаёт работать, когда ступица тонкая, когда фланец велик относительно корпуса или когда стенка между отверстием и наружной поверхностью настолько тонка, что давление зажима её смещает. В таких случаях деталь пружинит после разжима, и последний проход был сделан по форме, которой больше нет — классическая причина гнезда, которое в станке измеряется круглым, а на верстаке зажимает подшипник.
Токарно-фрезерный станок или токарный с осью Y и приводным инструментом меняет эту арифметику. Ступица ставится один раз: гнёзда, центрирующий диаметр и установочная поверхность точатся на главном шпинделе, а крепёжная окружность и любой карман во фланце обрабатываются без освобождения детали. Рисунок тогда строится от того же отверстия, которое будет нести подшипник, и они не могут разойтись. Для семейства ступиц с крепёжной окружностью плюс обработанным посадочным пояском или с элементами на обеих сторонах это часто разница между процессом, который держится, и процессом, который приходится «выхаживать». Токарно-фрезерный станок нужен не для каждой ступицы, но для семейства, которое постоянно уплывает, он снимает весь вопрос.
Точение тяжёлых ступиц на станке
На токарном станке с наклонной станиной тяжёлого класса работа в основном про поддержку и тепло. Грузовая ступица короткая и широкая, то есть вылет небольшой, а основная масса снаружи кулачков патрона, и прерывистое резание по литым бобышкам встречается часто. Несколько вещей важнее других.
- Правильно подпирайте деталь. Большой фланец, свисающий из патрона, требует люнета или поддержки задней бабкой, особенно на первом черновом проходе, пока отливка ещё неуравновешена.
- Врезайтесь достаточно глубоко, чтобы за один-два прохода выйти из-под литейной корки. Снятие поверхностного слоя с литой или газорезаной поверхности упрочняет инструмент и тратит пластину.
- Растачивайте самым крупным резцом, который допускает гнездо, и держите оправку короткой. Жёсткость здесь решает чистоту и стойкость пластины гораздо больше, чем частота вращения.
- Обрабатывайте гнёзда и установочную поверхность в одной последовательности, пока деталь ещё подпёрта, чтобы потом ничего не пришлось выставлять заново.
- Для тонкостенной ступицы выполняйте чистовые проходы с лёгким зажимом. Деталь, зажатая сильно, выйдет круглой и после разжима станет овальной.
Модели станков для этого семейства различаются по размеру, а не по технологии. Токарный станок с наклонной станиной общего назначения закрывает малые и средние ступицы легковых и лёгких коммерческих машин, а тяжёлые модели берут грузовые, прицепные и сельскохозяйственные ступицы, слишком крупные или тяжёлые для стандартного станка. Практическое правило — выбирать по наибольшему диаметру обработки и самому длинному растачиванию в семействе, которое вы ожидаете, а не по средней детали, потому что день, когда нужна эта мощность, — это день, когда приходит заказ.
Когда ступица слишком «квадратная» для токарного
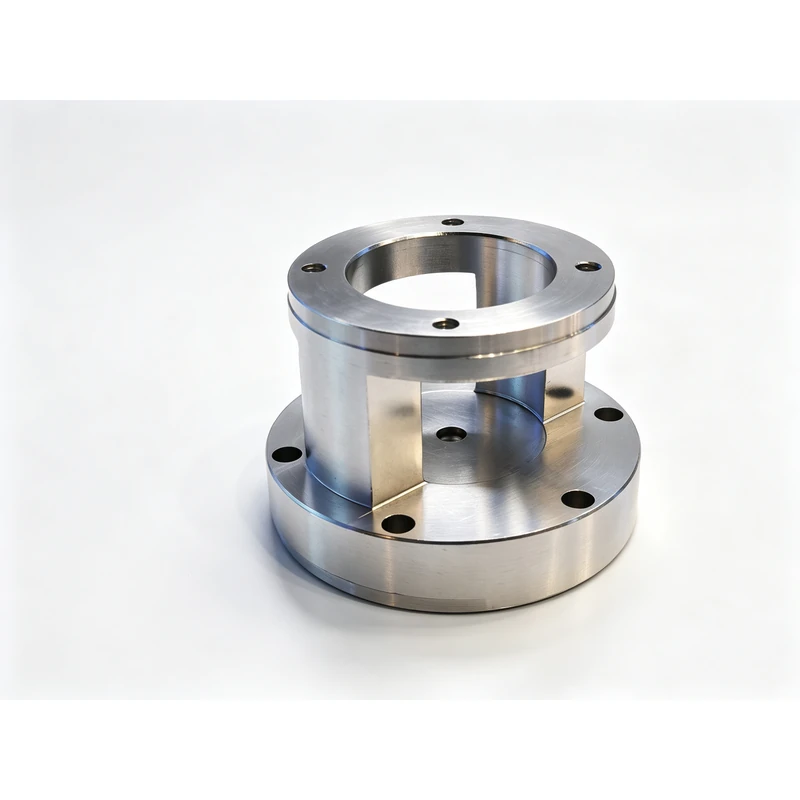
Некоторые ступицы переходят границу. Ступица с обработанными элементами на обеих сторонах, совмещённая ступица с переходником тормозного диска, корпусная отливка с крепёжным рисунком и установочными площадками более чем на одной стороне — это фрезерные работы с расточным элементом, а не токарные работы с отверстиями.
Для этой группы горизонтальный обрабатывающий центр имеет смысл по причине, не связанной с мощностью шпинделя: деталь лежит на одной грани, и к ней можно подойти с нескольких сторон, не переворачивая её руками, а противоположная грань достигается поворотом стола. Отверстие, площадки и рисунок тогда берутся с одной позиции и из одной системы координат, что убирает ручное перезажатие, вызывающее большую часть разброса. Это та же логика, что применяется при выборе обрабатывающего центра для корпусных деталей, и ступицы со второй обработанной гранью попадают в ту же категорию.
Материалы и режимы резания
Большинство ступиц — отливки или поковки. Высокопрочный чугун и литая сталь хорошо обрабатываются: материал дробит стружку, держит чистую поверхность и не наклёпывается, а единственная реальная цена — уборка, чтобы пыль не попадала на направляющие и в бак СОЖ. Кованые стальные ступицы не имеют литейной корки, но дают прерывистое резание и более вязкий материал; это обычно решение по инструменту, а не по станку.
Алюминиевые ступицы и ступичные кронштейны распространены на лёгких машинах и представляют противоположную задачу: мягкие, липкие и склонные к налипанию стружки на режущую кромку, если инструмент трёт вместо резания. Им нужны зазор, скорость и объём СОЖ, и им нужен другой подход к зажиму, потому что алюминий деформируется под давлением ещё легче, чем чугун. Во всех этих случаях результат определяет расточная операция, поэтому пластина и оправка важнее номера модели на станке.
Одно замечание, специфичное для ступиц: установочная поверхность часто является той поверхностью, которую использует контроль заказчика, и одновременно той, которую вероятнее всего забоят при перегрузках между операциями. Накрыть чистовую поверхность или обработать её последней дешевле, чем переделывать почти готовую деталь. Цеха, которые регулярно ведут это семейство и держат его целиком на процессе для корпусных деталей, обычно обнаруживают, что второй, третий и десятый заказ идут лучше первого, потому что приспособление и последовательность уже отработаны.
Стабильность в партии
Ожидается, что каждая ступица в партии взаимозаменяема с любой другой, и это ожидание задаёт сборочная линия автомобиля, а не чертёж. Привычки, которые это защищают, непримечательны, но их нужно соблюдать на каждой детали, а не только на первой.
- Держите одну и ту же базу по всей партии. Если первая деталь выставлена по чистовому отверстию, последняя должна быть тоже.
- Проверяйте первую деталь смены, а не только первую деталь заказа. Перезажатое приспособление уплывает за смену, даже если ничего не подстраивали.
- Следите за расточной оправкой, а не считайте детали. Размер гнезда какое-то время меняется медленно, а потом быстро.
- Записывайте наладку для семейства деталей. Следующий заказ — обычно та же ступица с другой крепёжной окружностью, и наладка составляет дорогую часть работы.
Часто задаваемые вопросы
Можно ли обработать ступицу колеса только на токарном станке?
Да, если крепёжную окружность можно просверлить на том же станке или на сверлильном с приспособлением, которое каждый раз воспроизводит положение. Точение гнёзд, центрирующего диаметра и установочной поверхности на токарном станке — естественный маршрут, и он бесплатно даёт перпендикулярность поверхности к оси. Риск всегда во второй операции под рисунок.
Что использовать для крепёжной окружности — токарно-фрезерный станок или обрабатывающий центр?
Обрабатывающий центр обычно дешевле, когда ступица крупная, квадратная или имеет элементы более чем на одной грани. Токарно-фрезерный станок — лучший ответ, когда рисунок отверстий и гнёзда подшипников нужно держать друг относительно друга, а деталь рискует сместиться при перезажатии.
Почему ступица колеса греется или вибрирует после сборки?
В большинстве случаев дело не в подшипнике. Установочная поверхность, не перпендикулярная оси, наклонит колесо при затяжке гаек, а гнездо, вышедшее овальным после разжима, зажмёт наружное кольцо. И то и другое происходит от процесса, а не от чертежа детали.
Как выбрать размер станка для семейства ступиц?
Выбирайте по наибольшему диаметру обработки, самому длинному растачиванию и самой тяжёлой детали в семействе, затем проверьте, что станок сохраняет достаточный диапазон частот для мелких деталей. Покупка под средний размер заставляет вас дважды в год отказываться от заказов.
Чугун обрабатывается труднее алюминия при изготовлении ступиц?
Нет, чугун обычно проще: он чисто дробит стружку и даёт хорошую поверхность, поэтому столько ступиц льют. Алюминий мягче, но липче и сильнее деформируется под зажимом, поэтому приспособления и режимы требуют больше внимания.
Работаете с семейством ступиц?
Если вы просчитываете семейство ступиц колеса и хотите знать, какой установ держится по всей партии, пришлите чертёж или фото детали с количеством и материалом. Мы вернёмся с маршрутом обработки и рекомендацией по станку, подобранному под детали, которые вы реально делаете.
Свяжитесь с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Вы также можете загрузить чертёж и получить план обработки и расчёт стоимости от нашей технологической команды.