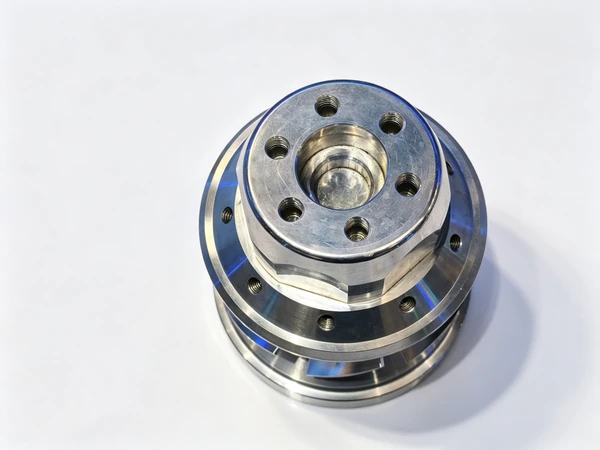
Обработка тормозных дисков: точение и станки
Запрос редко приходит с автомобильного завода. Он приходит из мастерской, которая восстанавливает грузовики и автобусы, или от дистрибьютора, которому надоело по шесть недель ждать роторы, приходящие с поводкой. Вопрос всегда один и тот же: сможем ли мы проточить диск, который ровно садится на ступицу, изнашивается равномерно по всей рабочей полосе и не бьёт в руль на скорости. Всё остальное в технологии следует из этих трёх требований, и ни одно из них не про то, как быстро режет станок.
Эта статья разбирает, как на самом деле обрабатывают тормозные диски и ступицы дискового типа: что от детали требуется, из каких чугунов и сталей её делают, какая оснастка не даёт неглубокой детали сдвинуться под резцом и какие станки мы поставили бы на эту работу. Если ваш участок закрывает ещё и ось со ступицей в сборе, наша заметка про эксцентриковые валы и общий справочник по обработке автомобильных деталей закрывают соседние операции.
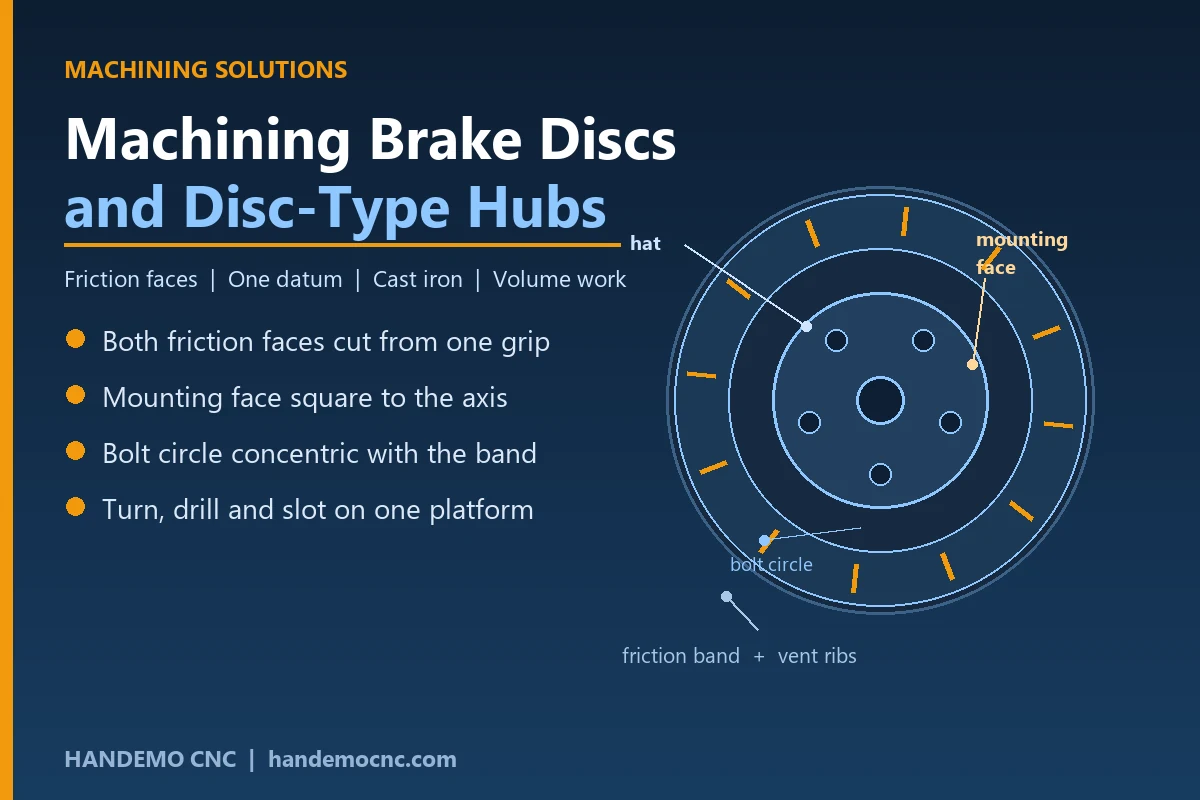
Почему диск трудно обработать хорошо
Тормозной диск — короткая, широкая и неглубокая деталь, и почти все сложности в её изготовлении идут от этой формы. Она тонкая по отношению к диаметру, поэтому прогибается, если её зажать слишком сильно, и пружинит обратно, когда кулачки отпускают. Она из чугуна, который легко режется, но прячет под коркой песок и твёрдые включения. И две её рабочие поверхности должны быть параллельны друг другу и перпендикулярны посадочному торцу, потому что диск, проточенный с перекосом, утянет суппорт в сторону и будет изнашиваться неравномерно.
Функциональных требований немного. Рабочая полоса должна быть одинаковой толщины по всей окружности. Посадочный торец должен быть плоским и перпендикулярным оси вращения, потому что именно этим торцом диск садится на ступицу. Окружность крепёжных отверстий должна быть соосна рабочей полосе. У вентилируемого диска внутренние рёбра должны выдержать резку, не сомкнув две поверхности друг с другом. Ничего экзотического в этом списке нет, но всё держится на том, чтобы деталь была зажата без деформации, пока её точат.
Материалы, которые вы увидите
Большинство роторов — серый чугун, и марка значит больше, чем кажется по названию. Обычный серый чугун свободно обрабатывается и даёт стабильную поверхность трения, поэтому он пережил век альтернатив. Чугуны с повышенным содержанием углерода лучше держат термоциклирование, но дают больше пыли и более липкую стружку, поэтому геометрию инструмента и охлаждение приходится менять вместе с ними.
- Серый чугун для роторов легковых автомобилей и большинства дисков грузовиков
- Высокоуглеродистый или легированный чугун для тяжёлой техники и спортивных применений
- Алюминиевые ступичные части у двухсоставных дисков, обычно на болтах или заклёпках к чугунному кольцу трения
- Нержавеющие и покрытые чугуны для стойкости к коррозии на машинах, которые долго стоят
Состояние отливки определяет первую операцию. Ротор, пришедший близким к размеру, оставляет на резку только торцы и окружность отверстий, и цикл получается коротким. Ротор, отлитый с припуском, приходится торцевать с двух сторон, и он будет двигаться по мере снятия корки, поэтому припуск надо снимать равномерно, а не одним тяжёлым проходом.
Маршрут обработки
Диски точат за две операции, и порядок выбирают так, чтобы самые важные поверхности резались последними, с устойчивого зажима.
Первая операция: ступичная часть и посадочный торец
Диск зажимают снаружи ступичной части или по отверстию, и посадочный торец вместе с наружным диаметром ступичной части точат в одном зажиме. Так создаётся база, от которой отсчитывается каждый последующий рез, поэтому на первой операции стоит сделать лёгкий проход и чистовой, а не гнаться за циклом.
Вторая операция: обе рабочие поверхности с одного зажима
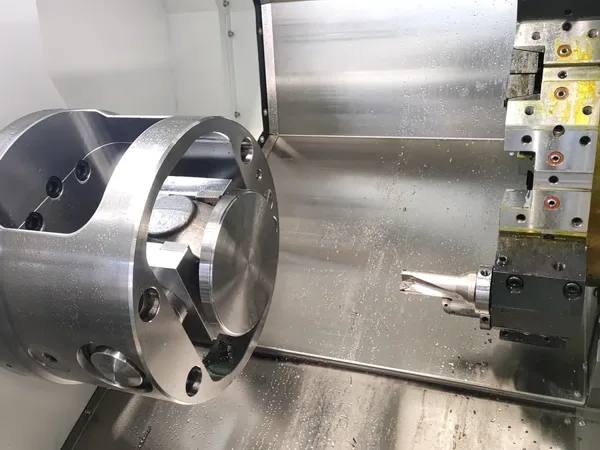
Здесь диск зажимают по тому посадочному торцу, который только что получили, и обе рабочие поверхности точат в одной установке. Именно этот шаг решает, будет ротор бить или нет. Если две поверхности резать с перезажимом между ними, толщина будет гулять по окружности, и заказчик почувствует это через педаль. Резка обеих поверхностей с одного зажима держит их параллельными геометрически, а не за счёт повторной установки.
Сверление, прорезка пазов и балансировка
Дальше идут окружность крепёжных отверстий, стопорные винты и любые сквозные сверления — обычно после чистовой обработки поверхностей, чтобы заусенец от сверла не оказался под чистовой поверхностью. Диски с пазами фрезеруют небольшой фрезой по контуру паза. Балансировка — последний шаг: лёгкий рез по наружной кромке или несколько просверленных карманов снимают тяжёлую сторону, и у вентилируемого диска при этом нельзя трогать рёбра.
Оснастка решает проект
Зажмёшь слишком сильно — диск выйдет овальным, когда кулачки разойдутся. Зажмёшь слишком слабо — прерывистый рез по рёбрам вентиляции сдвинет его. Три привычки снимают большую часть риска.
Расточите мягкие кулачки под диаметр партии, чтобы контакт распределялся по отверстию, а не собирался в трёх точках. Держите давление зажима минимальным, при котором рез ещё идёт, и ведите чистовой проход с малой глубиной, чтобы деталь не отжималась от резца. А для дисков со сверлениями или пазами подоприте рабочую полосу снизу опорной пластиной, чтобы фреза не вдавливала её в зазор между кулачками.
Двухсоставные диски добавляют шаг. Алюминиевую ступичную часть обычно обрабатывают первой, а чугунное кольцо доводят под неё, чтобы пару можно было собрать на болтах и проверить в сборе до балансировки. Обработайте обе детали от одной базы — и сборка придёт на балансировку ближе к правильной с первого раза.
Станки, которые мы предложили бы для этой работы
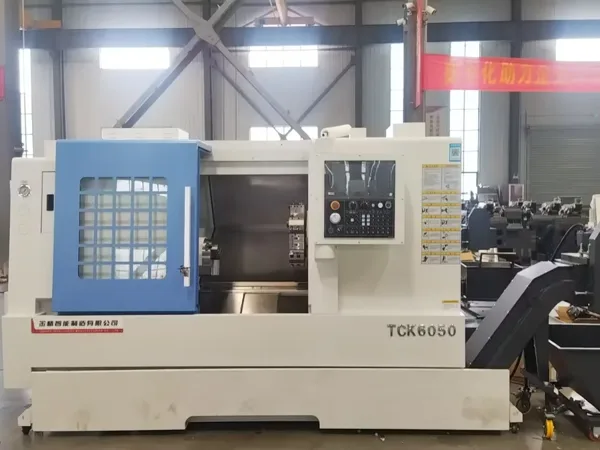
Работа по дискам — это токарная работа с небольшой долей фрезерования, поэтому отправная точка в нашей линейке — станок, который держит широкую неглубокую деталь в патроне без борьбы. Токарные станки с наклонной станиной построены ровно для этого, и TCK70 закрывает обычные размеры легковых и лёгких коммерческих машин. Для дисков грузовиков и автобусов, где диаметр и вес отливки растут, у TCK6350B есть подходящая станина и шпиндель.
Там, где диску нужны ещё окружность отверстий, резьбовые отверстия и пазы в том же цикле, токарный станок с приводным инструментом снимает второй зажим и связанный с ним риск по соосности. Станки с силовой револьверной головкой из линейки токарно-фрезерных делают точение и сверление на одной платформе, а TCK6050SY идёт на шаг дальше: второй шпиндель принимает деталь после проточки поверхностей, доводит ступичную часть, и оператору не нужно вручную переустанавливать диск по базе.
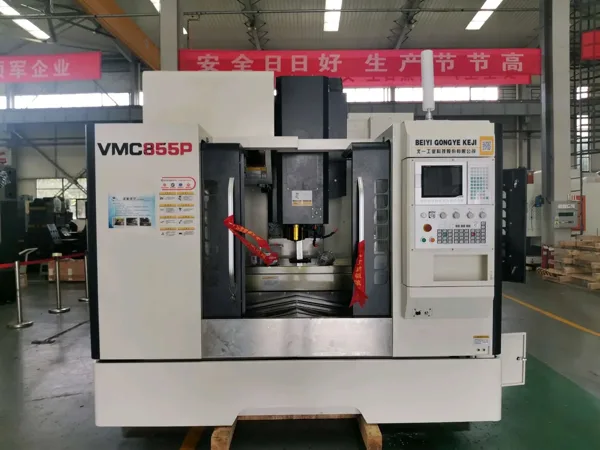
Если ваша номенклатура смещена в сторону дисков с пазами и сквозными сверлениями мелкими партиями, вертикальный обрабатывающий центр с поворотным столом может отрабатывать отверстия отдельной ячейкой рядом с токарными, и у вертикальных обрабатывающих центров VMC1160 хватает стола под приспособление на четыре диска сразу. Двухсоставные сборки со сложной алюминиевой ступичной частью лучше ложатся на пятиосевую платформу, потому что наклонные и смещённые элементы ступичной части доводятся без перестановки детали; HTMC800T — станок, который мы бы рассматривали для этого семейства.
Работа ячейки на объёме
Производство роторов — объёмный бизнес, и выигрывает тот цех, у которого шпиндель не стоит. Обычно это означает подачу прутка или заготовок, где деталь приходит отливкой на паллете, либо портальный загрузчик там, где диски настолько тяжёлые, что ручная загрузка тормозит цикл. Наша группа автоматизации делает и то и другое, и практическое правило простое: автоматизируйте работу, которая уже идёт хорошо, а не ту, где процесс ещё нужно поправить.
Стойкость инструмента на чугуне стабильна, поэтому легко планировать замену по регламенту, а не резать до отказа. СОЖ должна подаваться обильно и на поверхность, а не на кромку, потому что чугунная стружка тяжёлая, абразивная и сама себя не убирает. И поскольку рабочие поверхности — это то, что заказчик видит и чувствует, держите чистую мойку и пост контроля в конце ячейки. Ротор, геометрически правильный, но с заусенцем на окружности отверстий, вернётся.
Как мы подошли бы к вашим деталям
Пришлите чертёж, годовое количество и состояние отливки, и мы вернёмся с последовательностью операций, схемой зажима и станком из нашей линейки, который вытянет цикл. Handemo строит станки с 2008 года и поставляет покупателям более чем в 150 стран с завода площадью 220 000 м², поэтому нам проще сказать, какие диски стоит оставить на маршруте из двух токарных операций, чем продать вам ячейку, не подходящую под объём.
Свяжитесь с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Читайте также: Обработка тонкостенных деталей | Обработка фланцевых корпусов подшипников | Токарный станок или токарно-фрезерный: как выбрать | Станки для производства автомобильных деталей