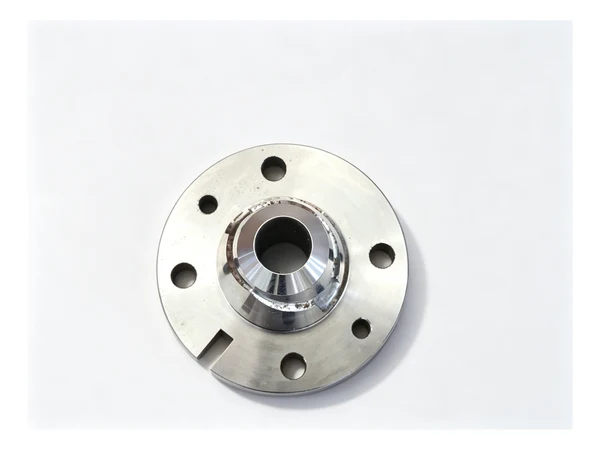
Крышка фланца за один установ: кейс обработки
Запрос, с которого началась эта история, был коротким. Чертёж, материал и вопрос, который нам задают часто: можете ли вы выдержать окружность отверстий и расточку на одной детали, не гоняя её трижды по цеху? Деталью была крышка фланца — та самая круглая крышка, которая крепится болтами к корпусу редуктора, насоса или подшипникового узла и закрывает его. На бумаге в ней нет ничего сложного. Дорогой работа становится, когда начинаешь считать установы.
В том цехе крышка проходила три операции на двух станках. Точение наружного диаметра и торца. Переход на вертикально-фрезерный станок для сверления окружности отверстий. Ещё один переход для расточки центра. Каждый переход означал новое приспособление, новую базу и новый шанс на то, что крышка встанет чуть иначе, чем стояла до этого. Детали проходили контроль. Маржа — нет.
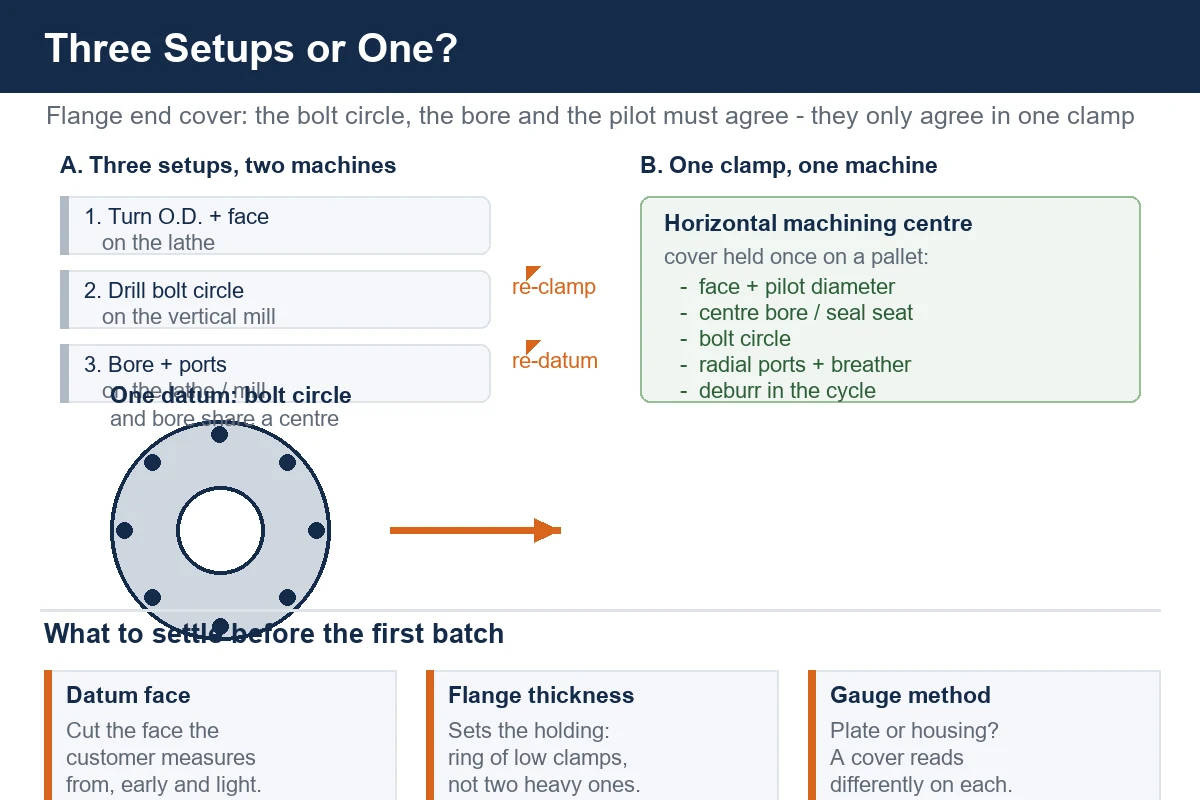
Что это за деталь и почему лишние установы обходятся так дорого
Крышка фланца — это пластина с бобышкой. На фланце есть окружность отверстий, которая должна совпасть с корпусом, который она закрывает. В центре — расточка, проточка или посадочное место под уплотнение, которое должно совпасть с валом или подшипником под ним. Наружный диаметр обычно центрируется по корпусу. На большинстве чертежей есть ещё два-три элемента, вообще не лежащих на главной оси: сапун, слив, смотровое окно уровня масла, бобышка под датчик.
В крышке важно не какой-то отдельный элемент сам по себе, а связь между ними. Если окружность отверстий не отцентрована относительно расточки, крышка притягивается болтами и стягивает уплотнение с вала. Если центрирующий диаметр не перпендикулярен торцу фланца, крышка качается на корпусе, и стык течёт. Ничего этого нет на чертеже как размер — это проявляется как течь, как жалоба на биение или как возврат по гарантии через несколько месяцев.
Поэтому каждый лишний установ на крышке — не просто стоимость. Это шанс, что связи между элементами сдвинутся. Три установа означают два шанса, что деталь зажмут не там, где она была. Цеха, у которых крышки получаются хорошо, обычно делают их за меньшее число установов, а не быстрее.
Где маршрут из трёх операций терял деньги
Маршрут, на котором стоял цех, совершенно разумный, и многие цеха так и делают крышки. Сначала точение, потому что точение — самый быстрый способ получить наружный диаметр и торец и создать чистую базу для всего последующего. Сверление окружности отверстий на вертикально-фрезерном станке, потому что там поворотный стол и цикл сверления. Расточка центра после или до — смотря как в цехе привыкли.
Стоимость сидит в переходах между этими шагами. Каждый зажим требует своего приспособления. Каждое приспособление нужно выставить, и выставлять снова, когда оно изнашивается. Каждая деталь ждёт у каждого станка, поэтому партия большую часть жизни проводит в лотке, а не на шпинделе. И на крышке закрепление неудобное: фланец тонкий, поэтому три кулачка или пара прихватов легко его деформируют, а деформированная крышка сходит со станка круглой и распрямляется в овал, как только прихваты отпустят.
Есть и вторая, более тихая стоимость. Окружность отверстий и расточка получаются от двух разных баз в двух разных приспособлениях, поэтому цех вынужден контролировать связь между ними по факту, а не доверять ей. Контроль становится частью процесса вместо проверки процесса, и партия останавливается в ожидании измерительного средства.
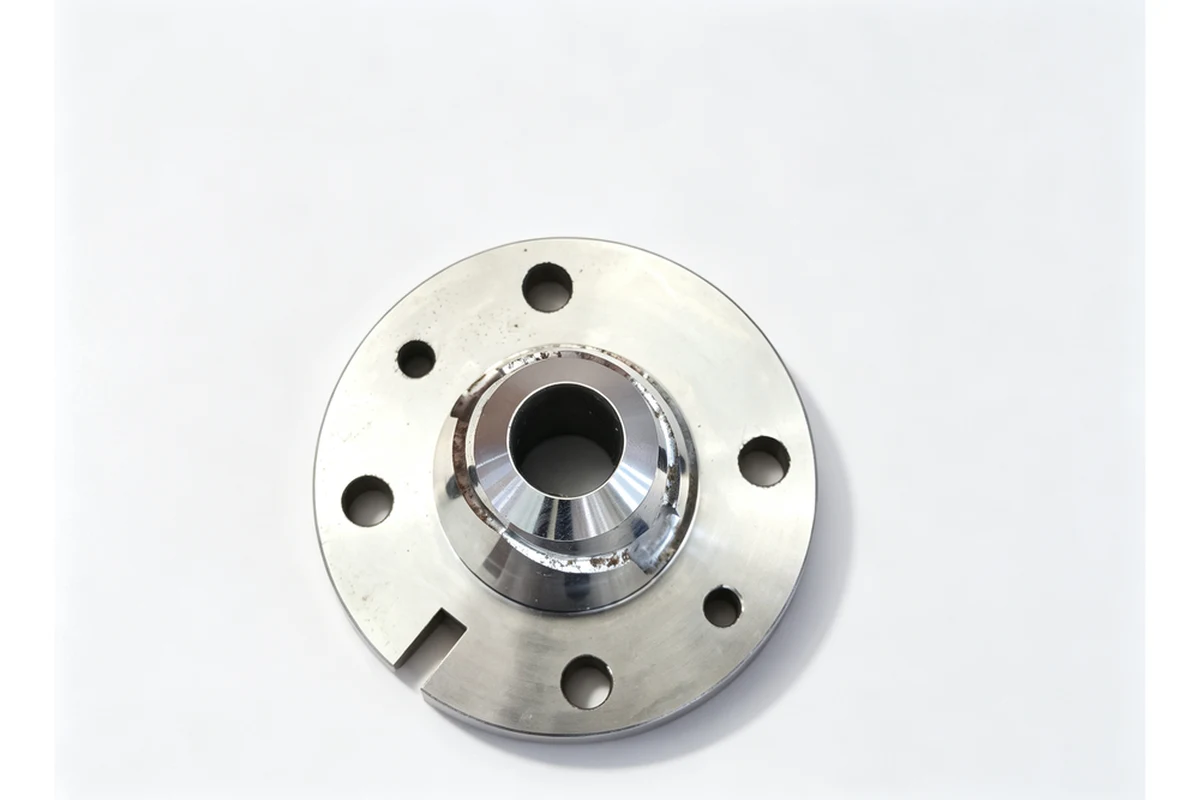
Такие крышки входят в более широкое семейство. Окружности отверстий, расточки и установочные торцы повторяются в деталях фланцев и корпусов, и логика установки переходит от одной крышки к следующей.
Решение: вернуть элементы в один установ
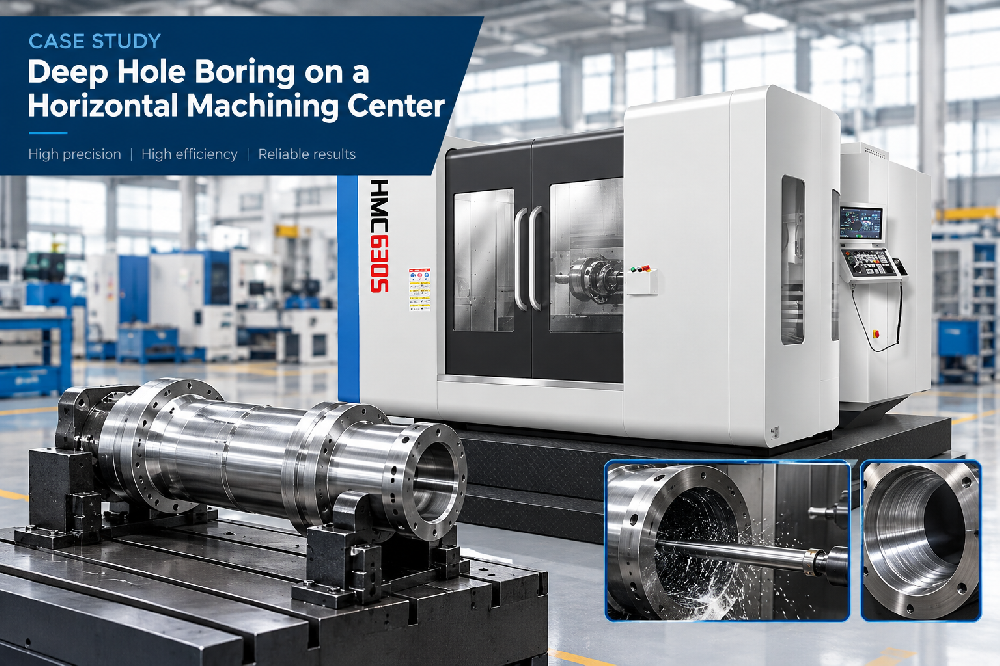
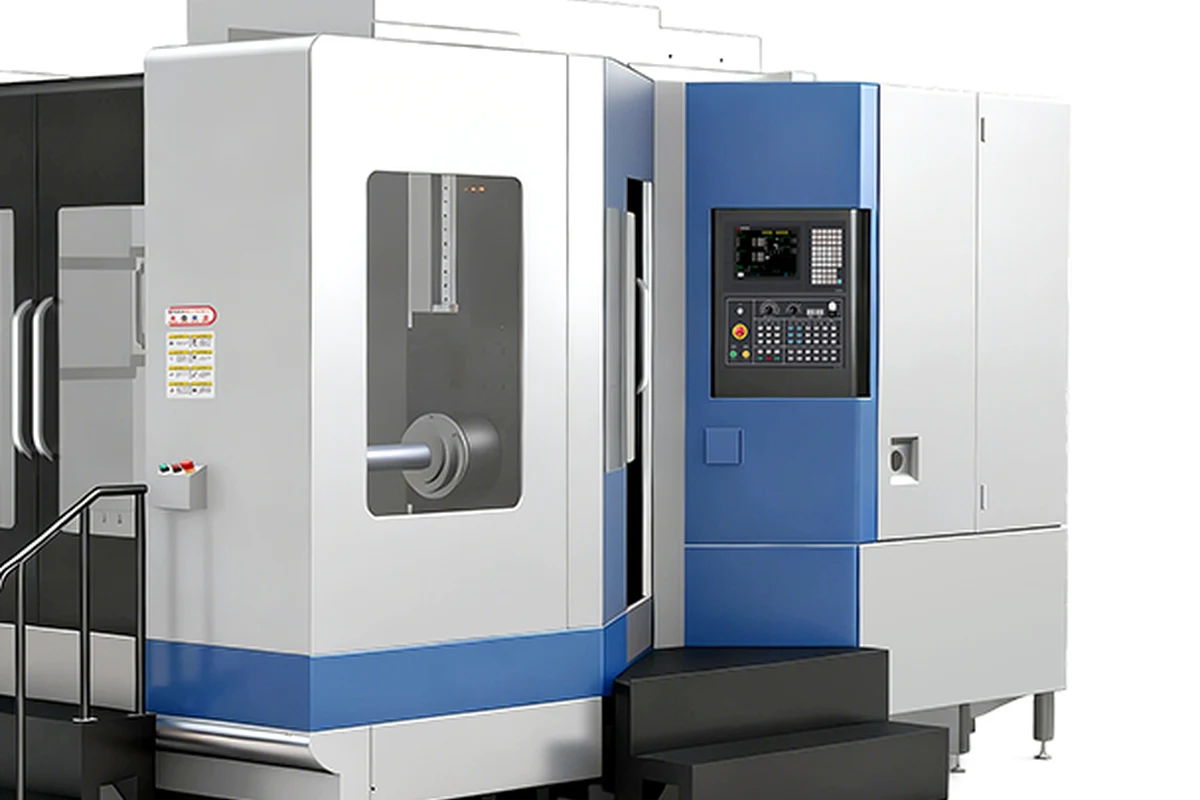
Как только на крышки посмотрели как на задачу установки, а не как на задачу обработки, ответом стал горизонтальный обрабатывающий центр. На горизонтальном обрабатывающем центре HMC630-DT крышка закрепляется один раз — за фланец или в простом приспособлении на паллете, — и станок достаёт торец, центрирующий диаметр, расточку, окружность отверстий и внеосевые каналы, не вынимая деталь. Ось B позиционирует деталь для каждой стороны; смена инструмента идёт из магазина. Связи между элементами перестают быть тем, что цех должен воспроизводить, и становятся тем, что станок просто сохраняет.
Паллета — та часть истории про ГЦ, которую цеха недооценивают. С двумя паллетами оператор загружает следующую крышку, пока станок режет текущую, поэтому шпиндель не останавливается ни на зажим, ни на измерение, ни на перекур. На семействе крышек, которое идёт ровными партиями, только это изменение обычно окупает больше, чем составляет разница в цене станка по сравнению с вертикально-фрезерным.
Не каждой крышке нужен ГЦ. Там, где объёмы ниже или деталь мелкая и в основном круглая, вертикальный обрабатывающий центр VMC1160 с четвёртой осью делает ту же работу за один установ, а для крышек, которые по сути являются точёными деталями с окружностью отверстий и парой радиальных отверстий, токарно-фрезерный центр с револьверной головкой и осью Y TCK6050Y точит корпус и фрезерует каналы в том же цикле. Правильный ответ зависит от того, где элементы расположены относительно оси и сколько деталей в год нужно пропускать.
Цехам, которые делают крышки для редукторов и корпусов серийно, стоит прочитать доводы в пользу горизонтальной платформы вместе со статьёй VMC или HMC: как выбрать обрабатывающий центр, потому что решение обычно про стороны и приспособления, а не про цену станка.
Как удержать тонкий фланец, не изогнув его
Один зажим не означает, что одна проблема решена. Тонкий фланец всё равно нужно поддерживать, а не сжимать. В этой работе помогли две вещи. Крышку зажимали за обод фланца кольцом низких прихватов, распределённых по окружности, а не в трёх точках, чтобы нагрузка шла во фланец как можно равномернее. И последовательность построили так, чтобы торец, от которого все измеряют, резался рано и легко, а затем его не трогали, а более тяжёлое резание шло по элементам, которые эту базу не несут. Там, где бобышка или ребро позволяли, небольшая опора под центром крышки снимала усилие резания с фланца полностью.
Как чисто обработать окружность отверстий
Именно на окружности отверстий выбор инструмента виден в чистоте поверхности. На крышке с приподнятой бобышкой вокруг каждого отверстия обычный первый ход — центровка или цековка инструментом с плоским торцом, затем сверло, затем любая нарезка резьбы в том же цикле. На крышке с тонким фланцем слишком жёсткое сверление с выводом стружки приподнимает фланец между прихватами, поэтому подача снижается перед выходом сверла, и последний миллиметр каждого отверстия режется мягко. Всё это решение программы, а не оборудования, но приспособление должно быть достаточно «спокойным», чтобы программа работала.
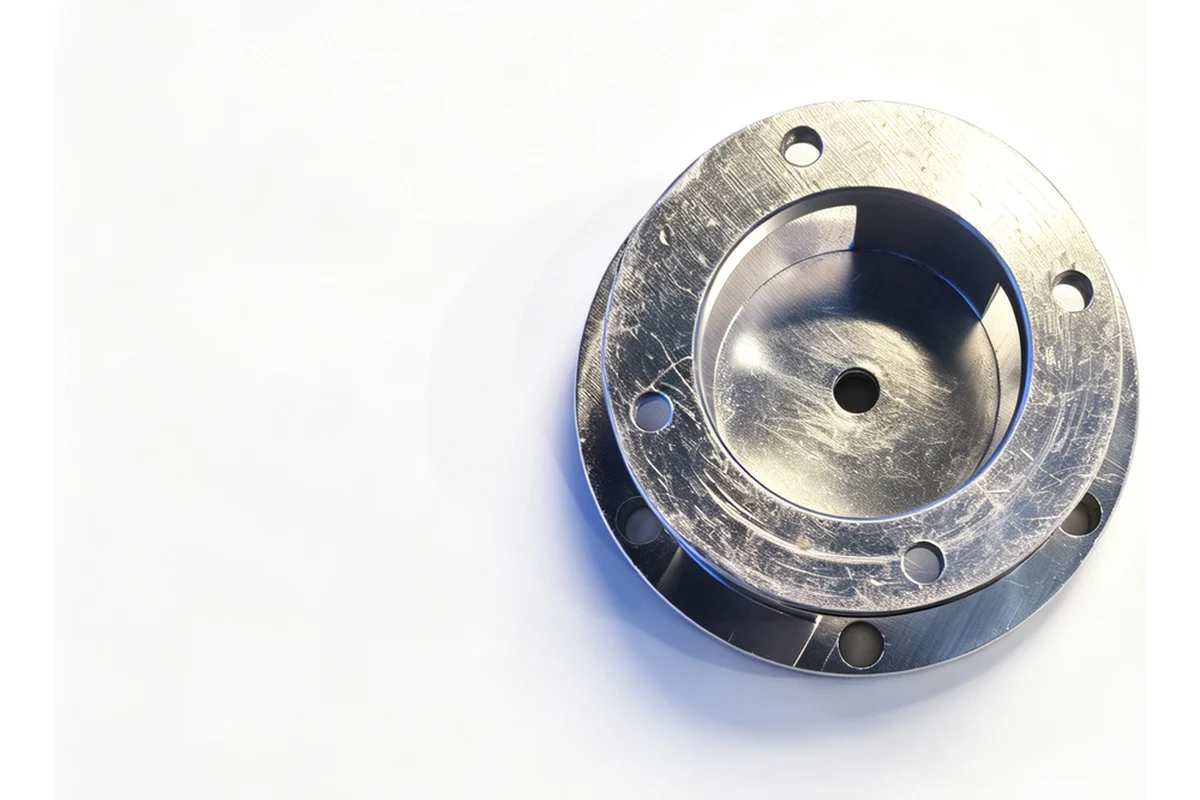
Снятие заусенцев, очистка и посадочное место уплотнения
Всю свою рабочую жизнь крышка удерживает масло внутри. Поэтому два момента важнее, чем кажутся. Первое — посадочное место уплотнения, которое должно сойти со станка без следа инструмента, по которому манжетное уплотнение могло бы потечь. Второе — снятие заусенцев внутри отверстий под болты и в любых пересекающихся отверстиях, потому что стружка, оставшаяся в крышке, попадёт в корпус при первом же запуске станка.
Выполнение обоих в цикле — лёгкий чистовой проход по посадочному месту и фаскоснимающие инструменты по отверстиям до выгрузки детали — убрало слесарную операцию, которая сидела в себестоимости детали, но никогда не появлялась в маршрутной карте.
Что изменилось в цехе
Теперь крышка сходит со станка готовой: центрирующий диаметр, торец, расточка, окружность отверстий и радиальные каналы выполнены от одного зажима. Из маршрута ушли два приспособления вместе с очередью у второго станка и контролем, который раньше стоял между ними. Партия движется на паллетах, а не в лотках, и детали, доходящие до приёмки, имеют ту же форму, что и при последнем резе.
В чертеже ничего не изменилось, и в материале ничего не изменилось. Цех покупал мощность под те операции, которые видел, и тихо платил за перемещения между ними. На такой обыкновенной детали, как крышка фланца, деньги всё это время были именно в перемещениях.
Материалы и размеры, которые мы видим в этом семействе
Крышки фланцев приходят из чугуна, алюминия, среднеуглеродистой и легированной стали, иногда из нержавеющей, если корпус стоит на улице или в гигиеничной зоне. Литые крышки обычно обрабатывают сначала по фланцу, чтобы получить базу, затем растачивают и сверлят от этой базы; литейная корка остаётся снаружи для вида. Стальные крышки чаще вырезают целиком из прутка или плиты, что меняет приспособление, но не логику. Крышки этого семейства идут от детали размером в ладонь до плиты, которую оператор берёт двумя руками, и выбор станка следует за размером и годовым объёмом, а не только за формой.
Что мы проверим на следующей похожей работе
Три вопроса решают судьбу крышки до выбора любого станка. Какая сторона является базой, потому что всё остальное висит на ней. Насколько тонок фланец там, где ложатся прихваты, потому что это определяет способ закрепления раньше всего остального. И где окружность отверстий стоит относительно расточки в собственной измерительной схеме заказчика, потому что крышка, измеренная на плите, читается иначе, чем измеренная на корпусе, и расхождение всплывает на приёмке, а не в цехе.
Если ваши крышки сейчас ходят между двумя станками, честный способ проверить маршрут в один установ — просчитать семейство двумя способами, включая время на перемещения и контроль. Обычно именно в этом сравнении и принимается решение.
Частые вопросы
Можно ли изготовить крышку фланца за один установ?
Для большинства крышек этого семейства — да. Закреплённая один раз на паллете или в простом приспособлении, она позволяет выполнить торец, центрирующий диаметр, расточку, окружность отверстий и радиальные каналы без освобождения детали. Стоит ли это делать, зависит от того, сколько элементов лежит вне главной оси, и от размера партии, а не от размера крышки.
Что обрабатывать первым — фланец или отверстия?
Ответ: та операция, которая создаёт базу, от которой реально измеряет заказчик, а это обычно торец фланца и центрирующий диаметр. Получите их рано от чистого зажима, а затем пусть расточка и окружность отверстий следуют за ними. Обратный порядок означает, что базу придётся восстанавливать позже, и именно там связи начинают уплывать.
Как закрепить тонкую крышку без деформации?
Распределяя нагрузку и поддерживая снизу. Кольцо низких прихватов по ободу фланца держит лучше, чем пара тяжёлых прихватов в двух точках, а небольшая опора под центром не даёт усилию резания изгибать пластину. Там, где чертёж позволяет, оставляйте самое тяжёлое резание на элементах, которые не несут базу.
Нужно ли развёртывать окружность отверстий?
Только если это указано на чертеже. В большинстве крышек используются стандартные отверстия с зазором под болты, поэтому сверла и фаски достаточно. Там, где крышка одновременно служит установочной деталью или где отверстия используются для фиксации стыка штифтами, чертёж обычно это оговаривает, и последовательность обработки отверстий меняется соответственно.
Поддерживаете ли вы первую партию новой крышки?
Да. Крышки обычно приходят как образец партии до серийного заказа, и база, приспособление и порядок операций определяются на этой партии. Это самое дешёвое место, чтобы выяснить, что прихват собирался деформировать фланец.
Пришлите нам крышку, которую вы делаете за три операции
Если какая-то из ваших деталей больше времени ждёт между станками, чем режется, эту деталь стоит просчитать заново. Пришлите чертёж, материал и текущий маршрут вашей крышки фланца — или корпуса, к которому она крепится, — и наша команда вернётся с рекомендацией по станку и технологической запиской, а не с голой ценой.
Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Читайте также: CNC-обработка фланцевых подшипниковых корпусов: процесс и станки | VMC или HMC: как выбрать обрабатывающий центр | Станки с ЧПУ для корпусных деталей | Кейс: обработка точного вала трансмиссии