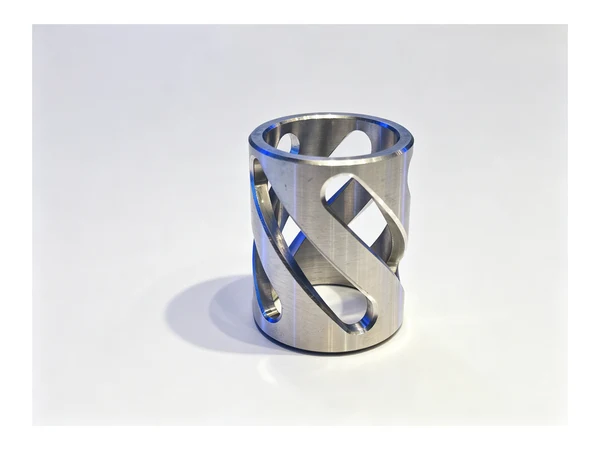
Разжимная втулка: отверстие без шлифовки
Первое письмо от этого клиента было вовсе не о детали. Оно было о сроке поставки. Ему нужен был токарный станок с наклонной станиной TCK50, нужен был со склада, и когда мы сказали, что реальный срок ближе к десяти дням, он замолчал на некоторое время. Так умирает множество запросов. Вернул этот запрос второй вопрос, заданный несколько дней спустя: что вы собираетесь на нём точить?
Ответ изменил выбор станка. Это предприятие обрабатывает крепёж и автомобильную арматуру, и одно семейство деталей в их портфеле заказов — это зажимная втулка с прорезями, то есть разжимная втулка. Втулка охватывает вал, когда её натягивают на конус, и применяется в муфтах, шкивах, звёздочках и ступицах шестерён там, где шпоночный паз был бы неудобен. Наружная поверхность, прорези и конус никогда не были проблемой. Проблемой было отверстие, потому что отверстие точили на станке, а затем несли на шлифовальный станок, и именно шлифовальный станок, а не токарный, был узким местом на этом производстве.
Что это за деталь и почему отверстие решает всё
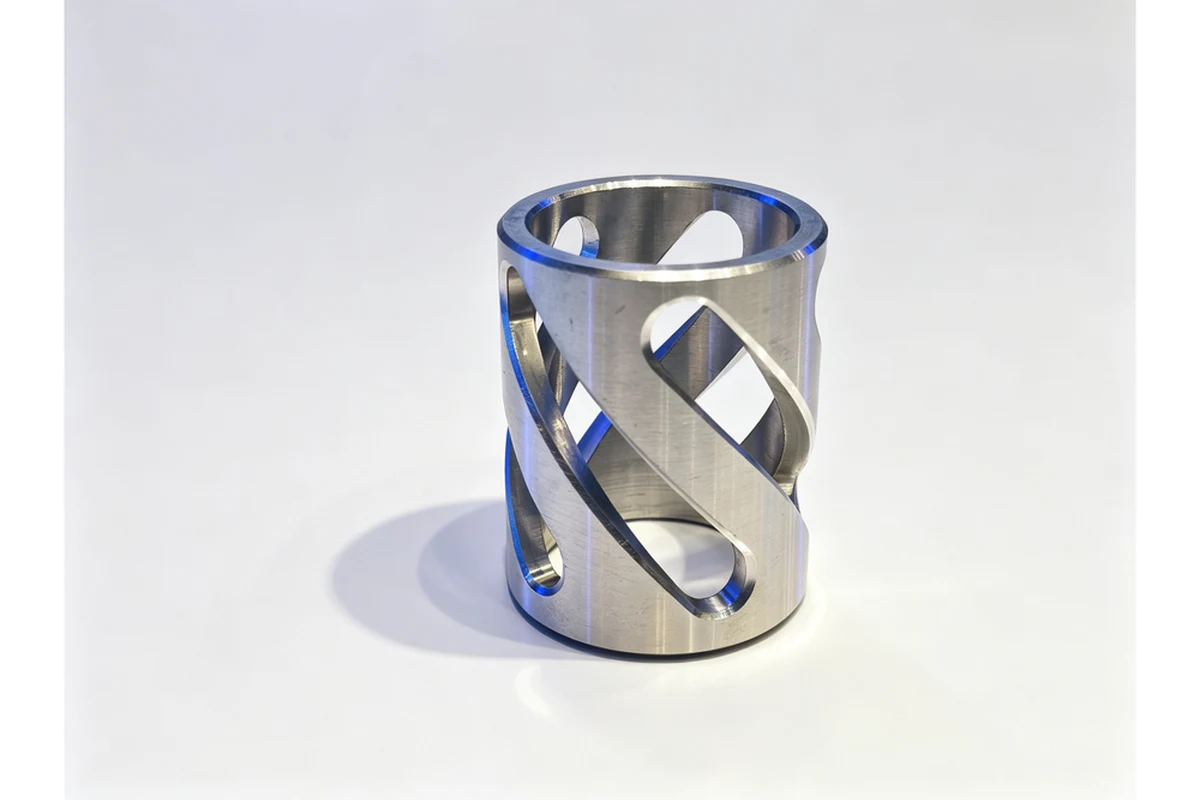
Разжимная втулка работает за счёт упругой деформации. Стенка прорезана так, чтобы кольцо могло раскрываться, когда через него протягивают конус, и именно отверстие, а не наружный диаметр, должно контактировать по всей длине. Если отверстие бочкообразное, втулка схватывает с одного края и проскальзывает с другого. Если оно огранено, схват неравномерный, и втулка оставляет следы на валу, который должна удерживать. Если посадка свободная, муфта ползёт под нагрузкой, и клиент винит втулку.
Поэтому на чертеже обычно указаны три вещи: отверстие круглое и прямое по всей длине, наружный диаметр соосен ему, а рисунок прорезей прорезан чисто по стенке, без заусенцев, которые мешали бы втулке сесть на место. Ничего экзотического в этом нет, и именно поэтому работу легко недооценить. Втулка — это несколько миллиметров стенки, зажатой в патроне, и каждая операция после первой должна оставить эту тонкую стенку там, где она была.
Почему шлифовальная операция стала узким местом
Маршрут, по которому шло это предприятие, — хороший маршрут, и об этом стоит сказать прямо, прежде чем его критиковать. Точить наружную поверхность, конус и прорези на токарном станке. Точить отверстие немного меньше размера. Отправлять деталь на круглошлифовальный станок, где отверстие доводят до размера и придают шероховатость, нужную втулке для скольжения. Предприятия по всему миру работают с втулками именно так, и при небольших объёмах и свободном шлифовальном станке это работает.
Проблема была в очереди. Шлифовальный станок на этом предприятии делили со всеми остальными закалёнными деталями высокой точности в цехе, а втулки приходили малыми партиями, и перед ними стоял длинный список других работ. Токарный станок заканчивал партию за один день. Затем партия лежала несколько дней. Клиент уже думал о размере очереди — именно поэтому ему нужен был станок быстро: он пытался добавить токарную мощность предприятию, у которого настоящее ограничение было совсем в другом месте.
Есть и вторая цена, которую легко не заметить из кабинета. Каждый поход на шлифовальный станок — это второе закрепление. Втулка с прорезями, обработанная круглой в патроне, пружинит, когда кулачки снимают, и к моменту, когда она попадает на шлифовальное приспособление, она уже не той формы, что была при точении отверстия. Шлифовальная наладка затем должна найти эту форму заново от другой базы, и деталь несёт на себе эту разницу.
Решение: доводить отверстие в цикле точения
Как только мы поняли, где находится очередь, аргументы в пользу обычного токарного станка ослабли, а аргументы в пользу токарной платформы со второй операцией на том же станке стали очевидными. Если отверстие можно довести на токарном центре, шлифовальный станок выпадает из маршрута для большей части этого семейства втулок, а вместе с ним уходят очередь, второе закрепление и повторное базирование.
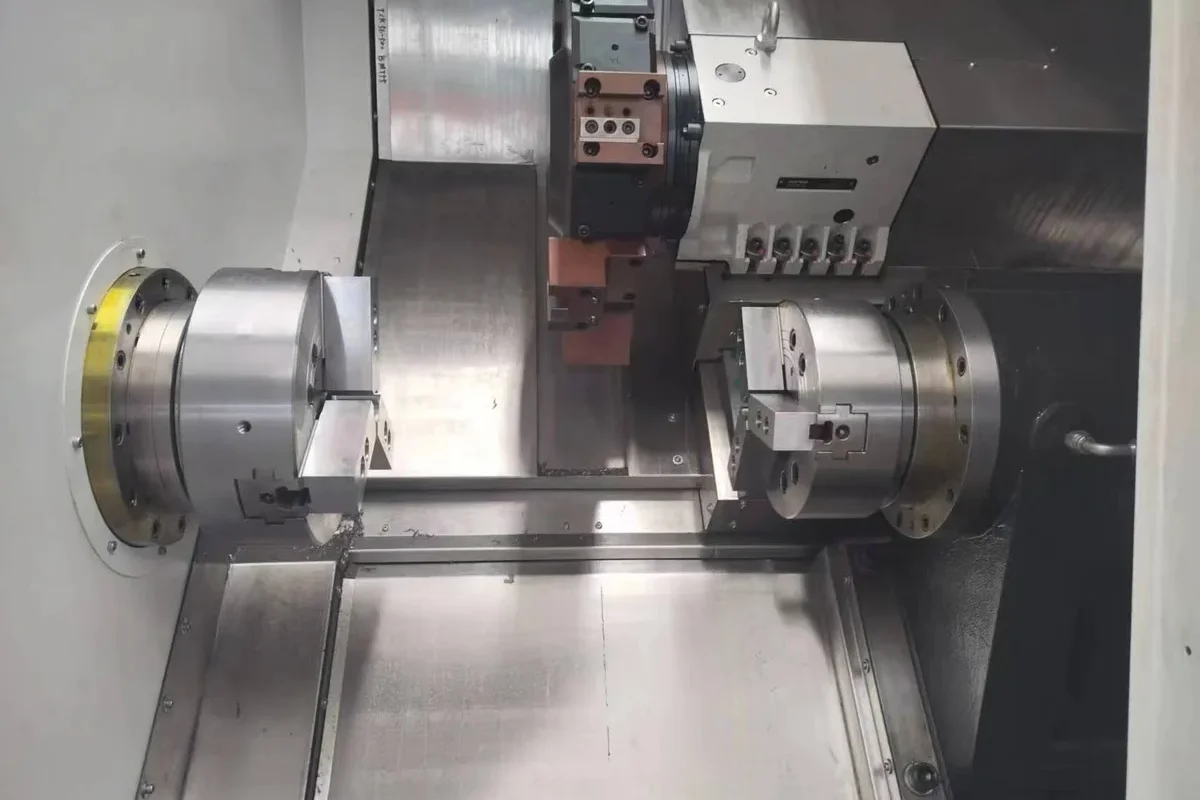
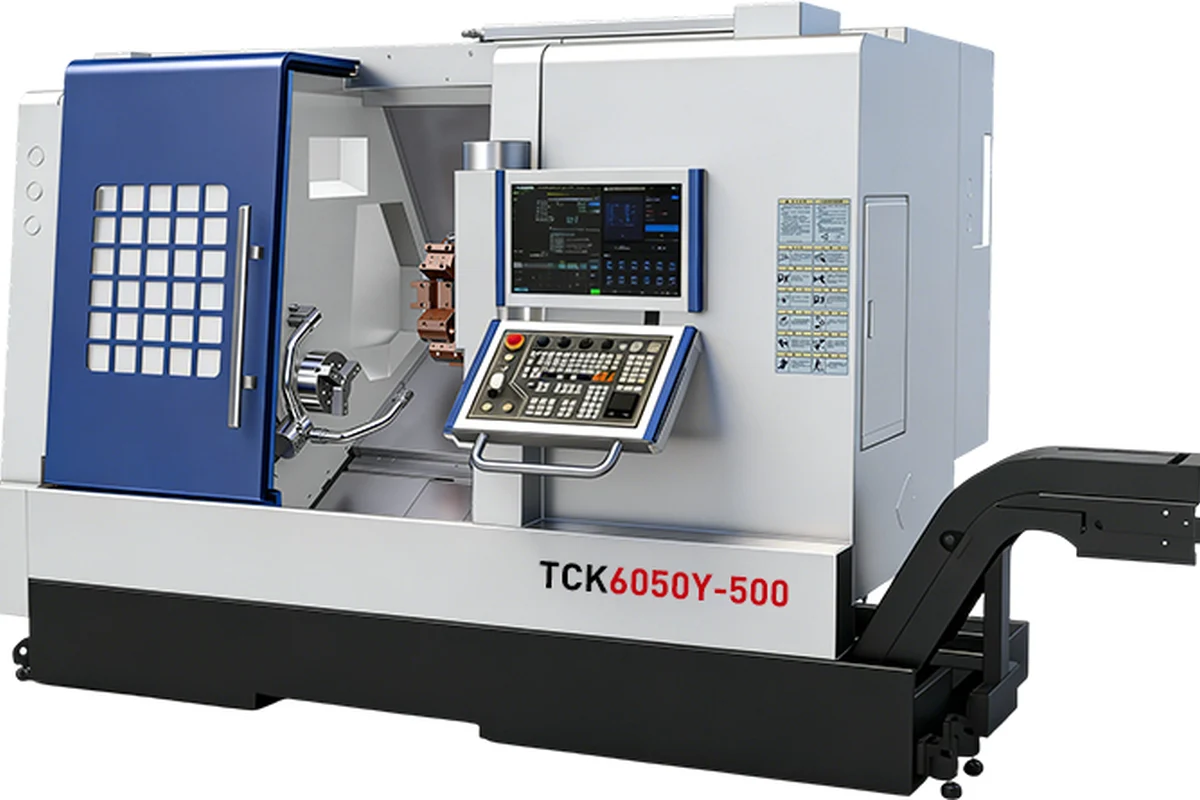
Мы предложили двухшпиндельную токарно-фрезерную платформу вместо станка, который они запросили. TCK6050SY — двухшпиндельный токарно-фрезерный станок точит втулку на главном шпинделе и обрабатывает задний торец, фаски и любые элементы второго торца после передачи детали на противошпиндель, так что втулка покидает станок готовой, а не полуобработанной. Там, где семейству втулок передача не нужна, та же работа выполняется на токарном станке с наклонной станиной TCK6050 с револьверной головкой приводного инструмента, фрезерующей прорези в той же наладке, а токарно-фрезерный центр TCK6050Y с осью Y закрывает варианты с отверстиями вне оси или рисунком прорезей, которому нужна ось Y, а не индексация по оси C.
Дело не в том, какое название модели появится в заказе. Дело в том, что точение, растачивание, подрезка торцов и фрезерование прорезей происходят внутри одного кожуха, в одном закреплении, до того как деталь вообще измерят. Именно это изменение убрало шлифовальный станок из графика.
Приводной инструмент меняет стоимость прорезей
На обычном токарном станке прорези — это либо отдельная фрезерная операция, либо протянутый элемент, и то и другое означает, что втулка покидает станок. С приводной головкой та же платформа, которая только что расточила втулку, индексирует сверло для прорезей или небольшую концевую фрезу и режет рисунок, пока втулка ещё закреплена на той оси, на которой её растачивали. Связь между прорезями и отверстием становится связью, которую держит станок, а не связью, которую должно воспроизвести приспособление. Для втулки с прорезями это ценнее, чем сэкономленное время цикла.
Два способа закрепить отверстие и когда подходит каждый
Доводка отверстия в цикле точения работает только если способ закрепления позволяет отверстию оставаться круглым. Есть два практических пути. Первый — зажать по подготовленному наружному диаметру в расточенной цанге, чтобы усилие зажима распределялось по окружности, а не приходилось на три кулачка. Второй — зажать по наружной поверхности, а последние проходы делать с подпиранием кольца, позволяя стенке вернуться в форму под слегка нагруженной опорой, а не под кулачками. Что правильнее, зависит от толщины стенки и глубины прорезей, и на втулке стоит прогнать несколько деталей обоими способами, прежде чем запускать партию.
Как зажать прорезанную стенку и не деформировать её
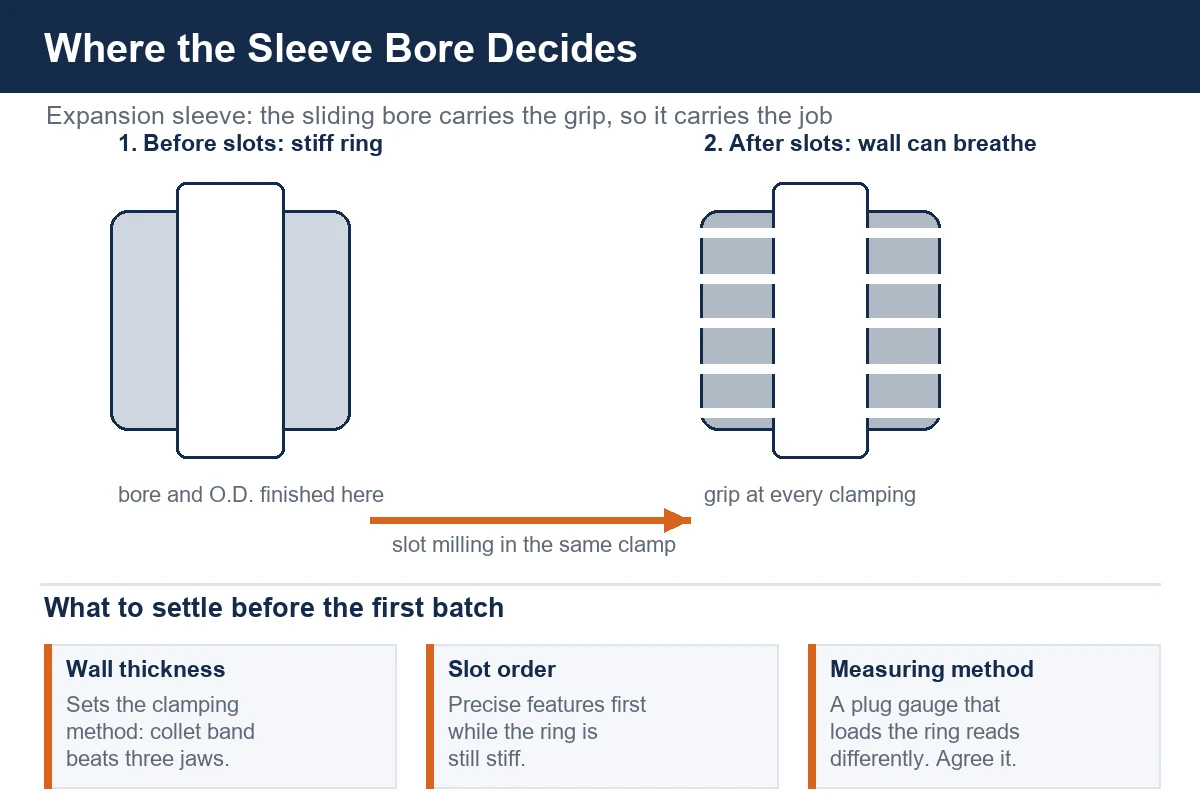
Втулка с прорезями ведёт себя как две разные детали. До нарезания прорезей это жёсткое кольцо, которое держит форму при обычном зажиме. После нарезания прорезей стенка может «дышать», и любое неравномерно распределённое усилие зажима сразу проявляется в отверстии. Это самая частая причина, по которой втулка работает неделю, а потом начинаются отказы.
Три вещи удержали эту работу в норме. Первая — порядок операций: отверстие и наружный диаметр выполняются до прорезей, где это позволяет чертёж, потому что втулку без прорезей гораздо проще удерживать, пока формируются точные элементы. Вторая — расточенная цанга с широким пояском контакта для каждой операции после первой, чтобы нагрузка оставалась по окружности. Третья — лёгкий чистовой проход с последующим «пружинным» проходом без подачи, который позволяет стенке улечься под инструментом, а не быть выдавленной перед ним.
Снятие заусенцев заслуживает упоминания, потому что именно здесь втулки с прорезями тихо теряют деньги. Заусенец на внутренней кромке прорези не даёт втулке сесть на конус, и посадка измеряется недотянутой, хотя все диаметры на детали правильные. Выполнять это снятие заусенцев в цикле, фаской на той же платформе, намного дешевле, чем вручную у верстака, и это убирает ещё одну причину для доработки партии.
Что изменилось в цехе
Теперь втулка покидает станок готовой: отверстие сформировано в цикле точения, прорези нарезаны в той же наладке, кромки сняты фаской до выгрузки детали. Шлифовальная очередь ушла из маршрута для этого семейства, второе закрепление исчезло, и детали, идущие на контроль, имеют ту же форму, что и при последнем проходе.
Ничего в этом изменении не потребовало другого чертежа или другого материала. Оно потребовало, чтобы предприятие перестало покупать мощность под операцию, которую видит, — точение, — и начало покупать мощность под операцию, которая тормозила весь портфель заказов. Клиент просил станок, который знал. Он купил станок, который делает деталь готовой.
Материалы, которые мы видим на этом семействе
Большинство разжимных втулок этого типоразмера изготавливают из среднеуглеродистой или легированной стали, часто с цементацией или объёмной закалкой после обработки, потому что втулка должна схватывать без пластической деформации. Некоторые идут в бронзе или литейном чугуне подшипникового класса для менее нагруженных применений, а нержавеющие марки появляются там, где втулка стоит в сырости или в гигиенической зоне. Закалённые втулки обычно обрабатывают окончательно до термообработки и, если требует чертёж, слегка подчищают после. Материал меняет пластину и режимы резания. Он не меняет логику доводки отверстия там, где его расточили.
Что мы проверим на следующем похожем заказе
Три вопроса решают задачу с втулкой до выбора любого станка. Насколько тонка стенка относительно диаметра — это задаёт стратегию зажима. Нарезаются ли прорези до или после точных элементов — это задаёт порядок операций. И нагружает ли деталь метод измерения клиента — потому что калибр-пробка, который разжимает прорезанное кольцо, показывает иначе, чем нутромер, и расхождение всплывает на входном контроле, а не в цехе. Получить эти три ответа письменно до первой партии стоит часа чьего угодно времени.
Если отверстия сейчас шлифуют потому, что токарная платформа не могла их довести в цикле, честный способ это проверить — просчитать втулку по обоим маршрутам и сравнить их на бумаге, включая очередь. Обычно именно на этом сравнении и принимается решение.
Часто задаваемые вопросы
Можно ли довести отверстие разжимной втулки на токарном станке вместо шлифовального?
Для многих втулок этого типоразмера — да: отверстие и наружный диаметр формируются в цикле точения при жёсткой наладке и лёгком чистовом проходе, и затем втулка скользит по конусу так, как задумано чертежом. Подходит ли это конкретной втулке, зависит от шероховатости, нужной поверхности скольжения, и от того, как втулка закреплена, поэтому решает чертёж.
Нужно ли нарезать прорези после отверстия?
Обычно да, и по простой причине. Втулка без прорезей достаточно жёсткая, чтобы держаться в расточенной цанге, пока точатся точные элементы. Втулка с прорезями — нет, и любой зажим после нарезания прорезей должен быть мягче. Там, где чертёж требует сначала прорези, способ закрепления нужно строить вокруг прорезей с самого начала.
Почему отверстие теряет круглость на втулке с прорезями?
Почти всегда потому, что зажим сосредоточен в трёх точках. Кулачки вдавливают кольцо в огранённую форму, пока резец режет, отверстие получается по форме кулачков, и втулка пружинит обратно, как только патрон отпускают. Цанга или разрезная втулка с широким пояском контакта распределяют эту нагрузку, и проблема обычно уходит вместе с ним.
Какой станок вы рекомендуете для работы с втулками?
Зависит от того, где вторая операция. Если у втулки есть элементы с обоих торцов, двухшпиндельная платформа, такая как TCK6050SY, обрабатывает оба в одном потоке. Если работа в основном токарная с рисунком прорезей, её закрывает токарный станок с наклонной станиной и приводной головкой. Если есть отверстия вне оси, токарно-фрезерный центр с осью Y оправдывает своё место.
Вы поддерживаете небольшие первые партии?
Да. Втулки обычно приходят как образец партии перед серийным заказом, и способ закрепления и порядок операций определяются на этой первой партии. Это самое дешёвое место, чтобы выяснить, что трёхкулачковый патрон никогда не удержал бы эту деталь.
Пришлите нам втулку, которую вы шлифуете
Если перед одной операцией в вашем маршруте стоит очередь, обычно именно эту операцию стоит просчитать заново. Пришлите нам чертёж, материал и текущий маршрут для вашей разжимной втулки — включая шлифовальную операцию, — и наша команда вернётся с рекомендацией по станку и технологической запиской, а не с голой ценой.
Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Похожие материалы: Обработка направляющей втулки гидравлического поршня на ЧПУ | Токарный станок с ЧПУ или токарно-фрезерный: как выбрать | Станки с ЧПУ для производства автомобильных деталей | Обработка тонкостенных деталей на ЧПУ