Обработка корпуса коробки передач с ЧПУ: процесс и оборудование
Корпус автомобильной коробки передач — одна из самых требовательных заготовок, которые приходится производить механическому цеху. Это большая алюминиевая или чугунная коробка, которая должна удерживать валы трансмиссии в точном положении, поддерживать коробку передач под нагрузкой и достаточно плотно уплотняться, чтобы не допускать попадания масла и грязи. Если вы сделаете любую из этих ошибок неправильно, вся передача выйдет из строя. В этом примере показано, как мы обрабатываем один из этих корпусов на вертикальном обрабатывающем центре Handemo, как мы планируем настройку и какие проверки используем для обеспечения единообразия партии.
Взгляд на заготовку
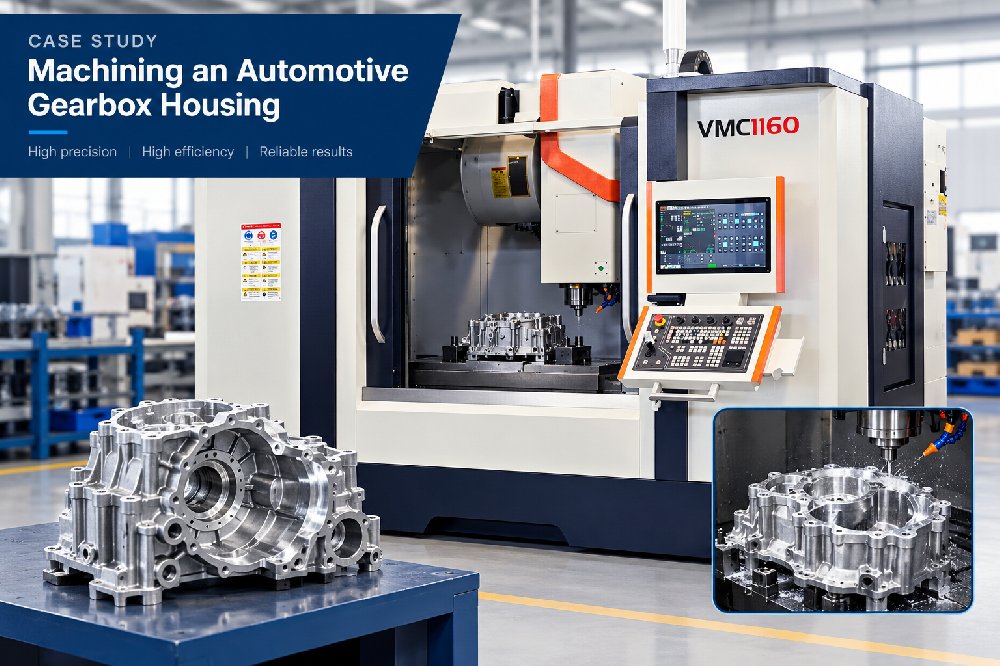
Корпус в данном случае представляет собой литой алюминиевый короб от коробки передач легкового автомобиля. Он имеет два отверстия для коренных подшипников, через которые проходят входной и выходной валы, разъемную поверхность по центральной линии, где корпус соединяется с крышкой, и сетку небольших крепежных болтов по периметру. Между отверстиями имеются перемычки и ребра, которые обеспечивают жесткость корпуса, а также тонкая стенка, по которой проходит масляный канал.
Поскольку отверстия подшипников должны иметь общую ось, а разделенная поверхность должна плотно прилегать к партнеру, вся деталь определяется небольшим количеством важных элементов. Все остальное вторично. Когда мы проектируем корпус, мы рассматриваем отверстия подшипников и разъемную поверхность как основу работы.
Почему центровка решает все
В трансмиссии мощность проходит через валы, которые вращаются в этих отверстиях подшипников. Если два отверстия не находятся на одной оси, валы будут заедать, шестерни не будут сцепляться плавно, а устройство будет шуметь или рано выйдет из строя. Если разделенная поверхность не плоская, уплотнение протечет. Таким образом, проблема механической обработки на самом деле является проблемой удержания позиции.
Вот почему мы тратим первую часть любой работы по монтажу корпуса на контроль исходной точки. Деталь может быть получена с машины для литья под давлением с небольшой вытяжкой и небольшими изменениями, но как только мы установим чистую исходную точку и удерживаем ее на протяжении каждой операции, готовый корпус останется в пределах, необходимых заказчику.
Наша стратегия настройки
Мы начинаем с размещения детали на главном отверстии и линии разъема, а затем обрабатываем верхнюю грань в качестве исходной точки. Эту верхнюю грань мы используем для каждой последующей операции, которая должна выстроиться в линию.Отталкиваясь от этой исходной точки, мы:
Растачиваем отверстия коренных подшипников так, чтобы входной и выходной валы находились на одной оси.
Отфрезеровываем подушечки болтов и разъемную поверхность до плоской поверхности, чтобы крышка сидела ровно.
Просверливаем монтажную схему и масляные каналы.
Обрабатываем перемычки и ребра, соединяющие структурировать вместе.
Сохранение детали на единой базе данных на всех этих этапах — это то, что защищает выравнивание. Если бы мы сместили исходную точку на полпути, мы внесли бы небольшую ошибку, которая распространилась бы на всю деталь.
Выбор подходящего станка
Корпус — это заготовка большего размера, и для него нужен станок с достаточным ходом и жесткостью, чтобы отверстия оставались точными по всей длине корпуса. Для такого корпуса среднего размера идеально подходит Handemo VMC1160. Это дает нам возможность перемещения при отливке, жесткость для стабильных резов и повторяемость для поддержания соосности отверстия в партии.
Когда цех производит корпусы в больших объемах, он часто переносит работу на горизонтальный обрабатывающий центр. Горизонтальная машина позволяет шпинделю достигать боковой части детали, в то время как стружка отпадает естественным путем, а система поддонов позволяет оператору загружать следующую отливку, пока машина продолжает резку. Отсюда и прирост пропускной способности. Но для работ с меньшим объемом или там, где заказчику нужна гибкость, вертикальный обрабатывающий центр с четвертой осью является более практичным выбором.
Инструменты и этапы обработки
Сначала мы выполняем черновую обработку основных отверстий и разделенной поверхности, удаляя большую часть материала, чтобы деталь была близка к размеру. Далее делаем чистовой проход только после того, как конструкция осядет. Кастинги редко проходят без стресса; если вы доведете их до окончательного размера одним ударом, отделка может сместиться после освобождения зажимов. Оставляя небольшой припуск и делая легкий чистовой проход, мы сохраняем геометрию стабильной.
Для отверстий подшипников мы используем расточную оправку и проверяем инструмент на износ в конце каждой партии. Изношенная кромка будет проявляться в виде конусности или плохой отделки, а также на неприемлемом корпусе. Для расположения болтов мы используем жесткий метчик или резьбовую фрезу в зависимости от размера отверстия и материала.
Аспекты материала и резки
Большинство корпусов трансмиссий отливаются из алюминиевого сплава, который легко поддается механической обработке, но достаточно мягкий, чтобы его можно было истереть, если инструмент не острый. Мы запускаем острую пластину, устойчивую подачу и стружку, которая не трется и не перерезается.Для чугунных корпусов материал более абразивный, поэтому мы предпочитаем пластину с покрытием и немного более низкую скорость резания для защиты кромки.
СОЖ также имеет значение. В большом корпусе с тонкой стенкой сохранение прохлады реза важнее, чем в цельном блоке. Мы используем достаточно охлаждающей жидкости, чтобы поддерживать постоянную температуру острия инструмента, что защищает отделку и размер отверстия в течение длительного времени.
Закрепление корпуса
Как мы держим корпус, почти так же важно, как и то, как мы его режем. Большой литой короб легко деформировать, если слишком сильно зажать его в одном месте, поэтому мы используем приспособление, которое располагается на установленной нами опорной точке и зажимается равномерно. Таким образом, деталь не перекручивается под разрезом.
Приспособление, которое мы используем для этого корпуса, располагается на основном отверстии и поддерживает линию разъема, поэтому сила зажима передается в корпус корпуса, а не в тонкую стенку. Мы поддерживаем равномерное давление зажима и повторно затягиваем приспособление в начале каждой партии, поскольку приспособление может со временем стабилизироваться.
Распространенные проблемы и способы их предотвращения
Корпуса выходят из строя довольно предсказуемым образом, и большинство из них возвращаются к слабой установке или плохой опорной поверхности. Проблемы, с которыми мы сталкиваемся чаще всего:
Овальность или конусность отверстия, обычно из-за изношенной расточной оправки или недостаточно жесткой установки.
Негерметичная разделенная поверхность, обычно потому, что поверхность была обработана до того, как деталь стабилизировалась или сместилась базовая точка.
Отверстия для болтов, которые смещаются из положения, обычно из-за незакрепленного или плохого крепления ссылка.
Плохая чистовая обработка отверстий, обычно из-за вибрации, возникающей из-за слишком легкой установки или скорости шпинделя, выходящей за пределы допустимого диапазона.
Каждая из этих проблем решается одними и теми же основами: жесткое крепление, чистая база и устойчивый процесс. Когда мы их удерживаем, предсказуемые проблемы просто не возникают.
Проверка качества на линии
Прежде чем корпус покинет станок, мы проводим ряд проверок, важных для компонента трансмиссии:
Соосность и овальность отверстия измеряются нутромером на обоих концах корпуса.
Плоскость разъемной поверхности проверяется по прямой кромка или поверхностная пластина.
Положение и размер расположения болтов.
Обработка поверхности стенок отверстий и уплотняющей поверхности.
Чтобы в масляном канале не оставалось заусенцев или стружки, которые могли бы достичь подшипников.
Это элементы управления, которые превращают партию отливок в партию годных к использованию корпусов.Они не экзотичны; это всего лишь проверки, которые выполняет ответственная мастерская, когда деталь должна работать.
Результат
После того, как процесс запущен, корпус сохраняет геометрию, указанную клиентом, и отделка остается неизменной от первой до последней детали в процессе. Соосность отверстий остается неизменной, раздвоенная торцевая поверхность сидит четко, а расположение болтов каждый раз совпадает.
Работа корпуса коробки передач является хорошим примером того, почему правильная машина и правильная настройка имеют большее значение, чем скорость. Прочный станок, чистая база и стабильный процесс — вот что позволяет цеху поставлять автомобильные компоненты, которые выдерживают эксплуатацию.
Думайте о собственных деталях
Если вы обрабатываете корпуса, кожухи, коллекторы или другие алюминиевые или чугунные коробки, применяются те же принципы. Начните с элемента, определяющего деталь, используйте его в качестве исходной точки при каждой операции и выполняйте чистовой проход только после того, как структура стабилизируется. Станку необходим достаточный ход и жесткость для заготовки, а процесс требует последовательного плана.
Если вы выбираете обрабатывающий центр для такого рода работ, решения о размере стола, ходе и мощности шпинделя должны приниматься на основе самой большой детали, которую вы реально изготовляете, а не только на основе спецификации. Вот здесь и помогает разговор со застройщиком. Мы будем рады обсудить ваши детали и предложить машину, которая подойдет для вашей работы.
Если вы хотите обсудить корпус коробки передач или любую аналогичную отливку, которую вы выполняете, наша команда будет рада вам помочь. Сообщите нам, какие детали вы обрабатываете, и мы предложим подходящие варианты станков.