Практический пример: поворот эксцентрикового вала
В запросе было три фотографии и ни одного рисунка. Два снимка готового вала на верстаке и один такой же вал, установленный обратно в машину, на которой он был изготовлен, со циферблатным индикатором, стоящим на смещенной шейке, и иглой, припаркованной там, где не понравилось заказчику. Сообщение внизу было коротким: первые пятьдесят частей были в порядке, а затем нет. Это очень специфическая жалоба, и она почти никогда не означает, что машина не может изготовить деталь. Обычно это означает, что процесс может изготовить деталь один раз, а затем что-то в процессе изменится.
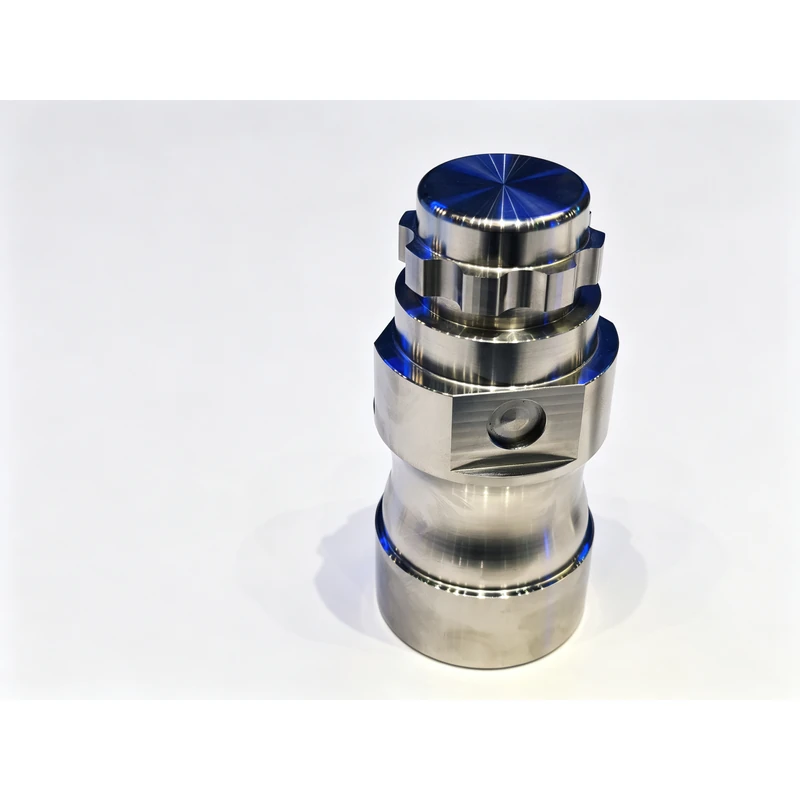
Эксцентриковый вал — это точеная деталь, в которой одна шейка намеренно срезана по центральной линии остальной части вала — смещенной кривошипной шейки, кулачка, смещенного посадочного места подшипника. Все в этой детали представляет собой обычную токарную обработку, за исключением одной особенности, которая является единственной особенностью, определяющей, будет ли деталь работать. Заказчик, поставщик автомобильных компонентов, успешно обработал его на стандартном токарном станке с наклонной станиной и эксцентриковым приспособлением. Чего они не смогли сделать, так это успешно запустить всю партию.
Что должна делать эта часть
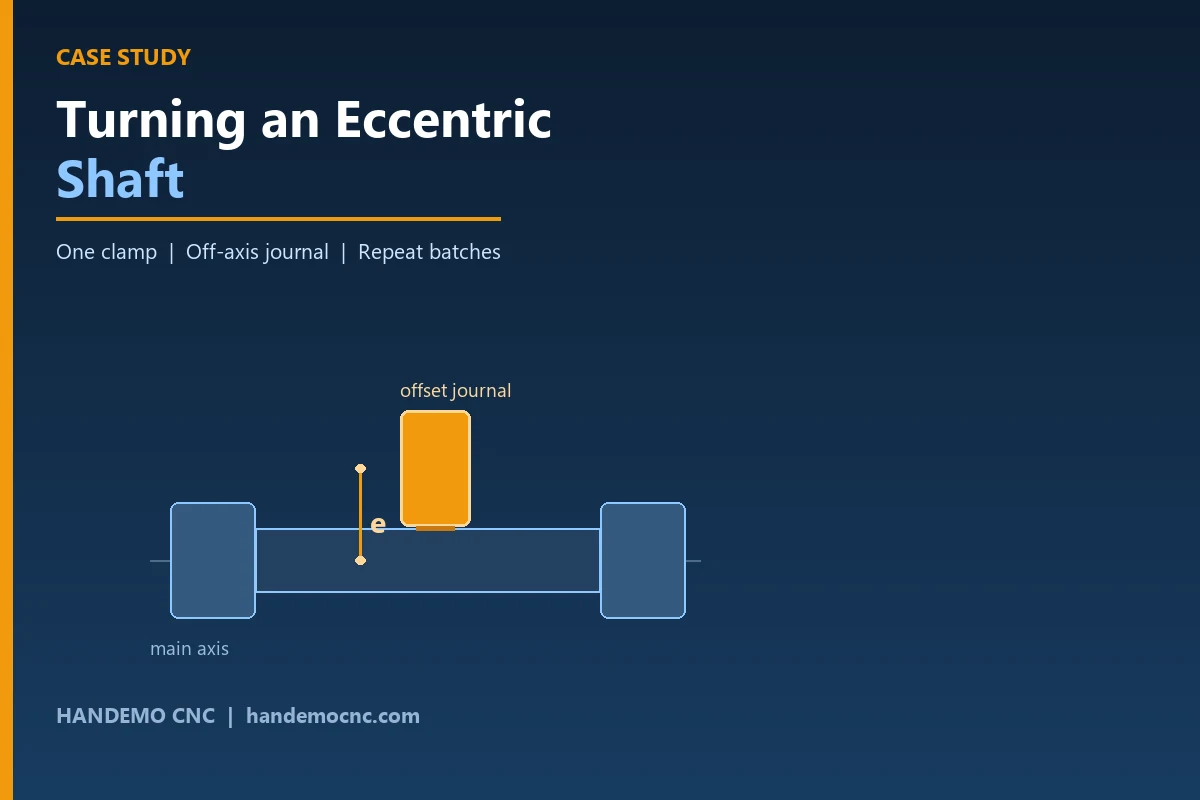
Вал несет нагрузку на обоих концах в своих главных шейках и приводится в движение через смещенную шейку посередине. Функционально журнал смещения должен располагаться в правильном месте вокруг главной оси, и он должен располагаться в одном и том же месте в каждой детали партии. Эти два требования звучат как одно требование. Это не так, и разница между ними — это весь проект.
<ул>Написано на рисунке, это краткий список. На машине, работающей полную смену, первая линия решает, доволен ли клиент. Если смещение меняется в партии, детали по-прежнему измеряются на чертеже индивидуально — они просто не являются взаимозаменяемыми, и сборочная линия узнает об этом раньше, чем это сделает отдел контроля.
Почему эксцентриковое приспособление смещалось
Магазин двигался по устоявшемуся маршруту, и стоит четко сказать, что этот маршрут не является неправильным. Это работает, и многие магазины используют его. Блок или приспособление удерживает вал, смещенный от центра шпинделя на эксцентриситет, и смещенная шейка поворачивается на эту настройку, в то время как вал вращается вокруг оси смещения.Когда первая деталь снята с машины, она выглядит правильно.
Тогда три вещи работают против магазина в партии.
Во-первых, это само крепление. Эксцентриковый блок должен воспроизводить смещение каждый раз при загрузке, а на приспособлении, которое весь день прикручивается и откручивается, этого не происходит. Смещение — это позиция, установленная вручную, а позиция, установленная вручную, имеет распределение вокруг нее. Сначала маленький, потом шире и незаметный на готовой детали.
Второе — это изменение данных между операциями. Главные шейки обрезаются по одной настройке, смещенные по другой, и связь между ними существует только в приспособлении. Если приспособление правильное, деталь правильная. Если приспособление немного сдвинулось, значит, деталь неправильная, и на станке нет измерений, которые могли бы зафиксировать это до того, как деталь будет закончена.
Третье — тепловое движение в течение смены. Заказчик уже сам поднял эту проблему — он хотел хорошее охлаждение шпинделя, револьверной головки и приводного инструмента. Они заметили, что детали смещались в течение дня, и это именно то, что видит мастерская, когда приспособление и шпиндель нагреваются с разной скоростью, и оба полагаются на то, что они удержат положение.
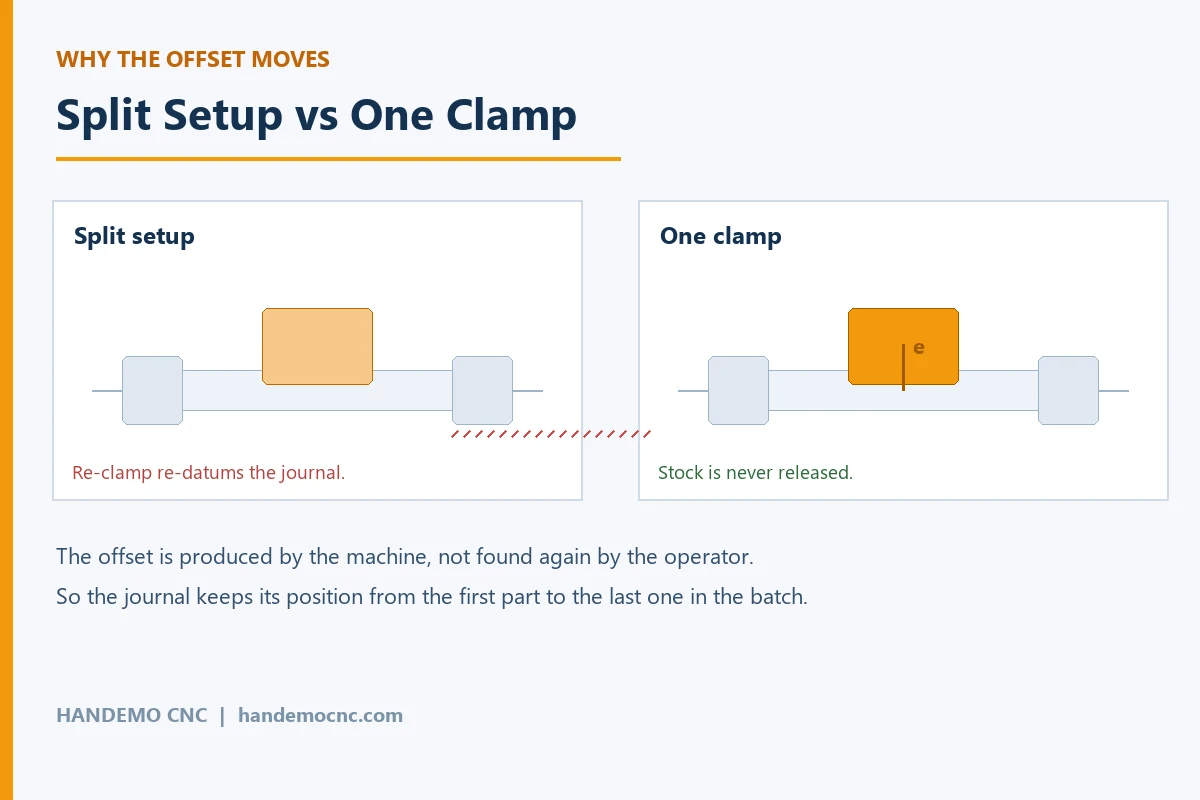
Жалоба, поступающая из магазина в таком положении, почти всегда представляет собой одну и ту же фразу: «Первые были хорошими». Это предложение стоит прочитать внимательно. Это не жалоба на возможности машины. Это жалоба на процесс, который зависит от того, что что-то вручную возвращают на одно и то же место сотни раз без обратной связи при движении.
Что мы сделали
Мы установили вал на токарно-фрезерную платформу с осью Y вместо простого токарного станка с эксцентриковым приспособлением, и это единственное решение привело к успеху проекта.
На станке с осью Y и управляемой осью C смещение не обязательно должно создаваться приспособлением. Главные шейки поворачиваются вокруг главной оси обычным способом. Затем создается смещенная шейка с индексированным шпинделем и перемещением инструмента от центральной линии под управлением программы, поэтому эксцентриситет представляет собой число в программе, а не положение под зажимным болтом. Это единственное изменение удаляет приспособление из цепочки точности, откуда и возник дрейф.
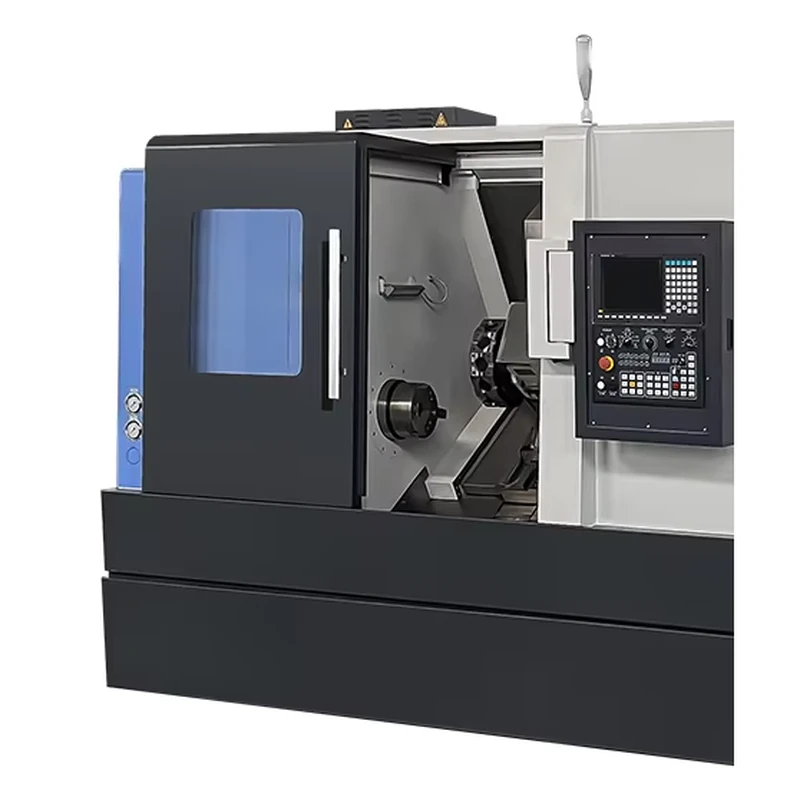
Мы предложили модель TCK2100LY CNC фрезерно-токарный станок, токарно-фрезерную комбинацию оси Y в нашем ассортименте фрезерно-токарных станков.Он оснащен револьверной головкой с приводным инструментом и осью Y на наклонной токарной станине, что и требуется для этого семейства деталей: точение шеек, внеосевое перемещение эксцентриковой шейки, а также приводной инструмент для лысок и небольших поперечных элементов, которые обычно сопровождают его. Деталь обрабатывается без высвобождения из патрона между основным точением и смещением, поэтому не требуется повторной привязки приспособления, чтобы оно могло испортиться.
Последовательность действий выглядит следующим образом. Пруток обтачивается и центрируется, а первая главная шейка поворачивается с установленной опорой задней бабки. Вторая главная шейка поворачивается, все еще на главной оси. Когда вал все еще удерживается, индексы шпинделя и ось Y переводят инструмент в положение смещения, а эксцентриковая шейка поворачивается вокруг этого центра смещения. Любые лыски, шпоночные пазы или поперечные отверстия, которые указаны на чертеже, вырезаются при одном зажиме с приводным инструментом. Только после этого деталь покидает станок.
Машины и почему
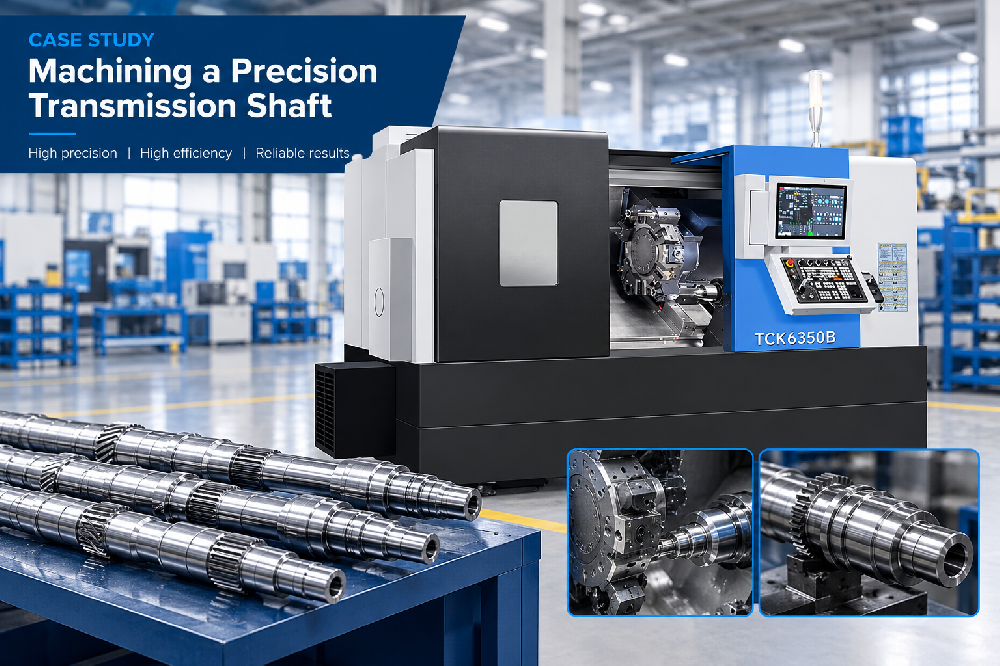
TCK2100LY подходит для этого вала, поскольку смещение создается станком. Если вал длиннее или партия меньше, а мастерская готова принять приспособление, TCK6050 токарный станок с наклонной станиной с контршпинделем все равно будет обрабатывать это семейство деталей и является более дешевым предложением. Если смещенная шейка находится близко к уступу и деталь требует второй операции на заднем конце, TCK6050SY двухшпиндельный фрезерно-токарный станок развивает ту же идею на шаг дальше и обрабатывает оба конца на одном станке. Для тяжелых или длинных валов мы бы сосредоточили работу на TCK6350B, поскольку конструкция — это часть станка, которая должна выдерживать прерывистые резания на большой смещенной шейке.
Что мы бы не рекомендовали для такой детали, так это простой токарный станок и отдельный вертикальный обрабатывающий центр. В принципе, разделенный маршрут не является неправильным, но на эксцентриковом валу это означает, что смещение и главные шейки изготавливаются на двух станках с двух базовых точек, и тогда взаимосвязь между ними является проблемой крепления, а не проблемой обработки. Исправить это с помощью более качественного крепления возможно. Удалить его из процесса проще.Если в цехе уже есть вертикальный обрабатывающий центр и он хочет его использовать, честный ответ заключается в том, что VMC — это подходящий станок для функций фрезерования и неправильное место для установки эксцентриситета. Подробнее о том, как изготавливается деталь, читайте в нашей решениях для обработки эксцентрикового вала.
Что мы делаем, чтобы поддерживать стабильность
Две вещи, помимо выбора машины, заставили повторять работу, и обе они связаны с домашним хозяйством, а не с технологией.
Во-первых, это охлаждение, о котором клиент упомянул еще до того, как мы предложили цену. Эксцентриковая шейка нарезается инструментом, работающим на часть оборота от центра вращения, и нагрузка на вставку меняется при каждом повороте. Это изменение нагревает инструмент и деталь неравномерно, и инструмент, который обрезался до нужного размера в восемь утра, не режется до того же размера в два часа дня. Мы подали СОЖ под высоким давлением через револьверную головку и приводной инструмент, поэтому рез остается холодным в течение смены, а инструмент не растет. Это не маленькая деталь в этой части; по словам клиента, во многом это было причиной отклонения.
Во-вторых, как удерживается вал. Мы заправляем главные шейки в мягкие губки, обработанные по диаметру вала, а не зажимаем необработанную поверхность стержня, и мы сохраняем захват крепким, но даже в этом случае вал не выдавливается из круглого сечения. Устойчивый люнет поддерживает середину длинного вала. Задняя бабка используется с первого прохода, поэтому вал никогда не движется без поддержки свободного конца и остается в зацеплении до тех пор, пока не будет завершена работа смещенной шейки.
Проверка задания без его повторения
Полезная часть плана проверки состоит в том, что она происходит внутри машины, а не после нее. Поскольку оба конца и смещение обрезаются без освобождения детали, соотношение, которое интересует клиента, создается настройкой, а не измеряется и корректируется впоследствии. Мы проверяем готовый вал на шаблоне после того, как он отсоединился, и ведем запись о первом товаре для всей семьи, чтобы повторная партия сравнивалась с известным результатом, а не с новым предположением.
Проблема заказчика, описанная его же словами, заключалась в том, что первые пятьдесят деталей оказались хорошими. На самом деле произошло то, что в процессе была позиция, которая сохранялась только до тех пор, пока все оставалось точно так, как было установлено.Перемещение смещения из приспособления в программу удалило это положение, и партия перестала смещаться.
Часто задаваемые вопросы
Можно ли вращать эксцентриковый вал без эксцентрикового приспособления?
Да, на станке с осью Y и управляемой осью C. Главные шейки поворачиваются вокруг главной оси, а смещенная шейка создается вне центральной линии под управлением программы, поэтому эксцентриситет исходит от станка, а не от блока, прикрепленного болтами к патрону. Маршрут приспособления все еще работает и используется; он просто делает эксцентриситет установочным положением, а не запрограммированным.
Почему детали перемещались по партии?
Поскольку смещение устанавливалось вручную на приспособлении каждый раз, когда деталь загружалась, и связь между смещением и главными шейками существовала только в этом приспособлении. Небольшие перемещения приспособления, изменения исходных данных между операциями и температурный рост в течение смены — все это суммируется, и ни одно из них не проявляется на готовой детали, пока их не обнаружит сборочная линия.
Нужен ли мне для этой детали токарно-фрезерный станок?
Не всегда. Если вал короткий и партия небольшая, то для работы подойдет токарный станок с контршпинделем и качественно изготовленным эксцентриковым приспособлением. Маршрут фрезерно-токарного станка оправдывает свои затраты, когда смещение приходится выдерживать по всей длинной партии или когда на одном и том же чертеже также имеются лыски, шпоночные канавки или поперечные отверстия, которые в противном случае потребовали бы второго станка.
Как держать вал, чтобы он не деформировался?
Мягкие губки изготовлены по диаметру вала, давление захвата настолько легкое, насколько позволяет рез, устойчивая опора на длинные валы и задняя бабка, зацепленная с первого прохода. На валу с тонким сечением зажим с большей вероятностью приведет к деформации детали, чем сила резания.
Какой объем делает этот маршрут выгодным?
Маршрут окупается с первой партии, где маршрут приспособления теряет позиции, поскольку стоимость детали, которую необходимо переработать или списать, обычно превышает разницу между машинами. Мы запускаем отдельные пробные детали, чтобы проверить процесс и приспособление, а затем повторяем партии по той же программе. Отправьте чертеж, материал и годовой объем, и мы порекомендуем машину и последовательность действий.
Получите расценки на ваши работы
Расскажите нам о детали — материале, общей длине, месте смещения и расстоянии от оси, а также размере партии — и Handemo порекомендует станок и процесс, а также укажет инструменты и крепления, которые заставят его повторяться. Связаться с Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Вы можете отправить чертеж через нашу страницу загрузки чертежей, и мы вернемся с планом обработки и ценовым предложением на вашу деталь. Литература по теме: Пример использования: обработка трансмиссионного вала и CNC Токарный станок или токарный станок Фрезерно-токарный: как выбрать.