Глубокое растачивание на обрабатывающем центре: процесс и оборудование
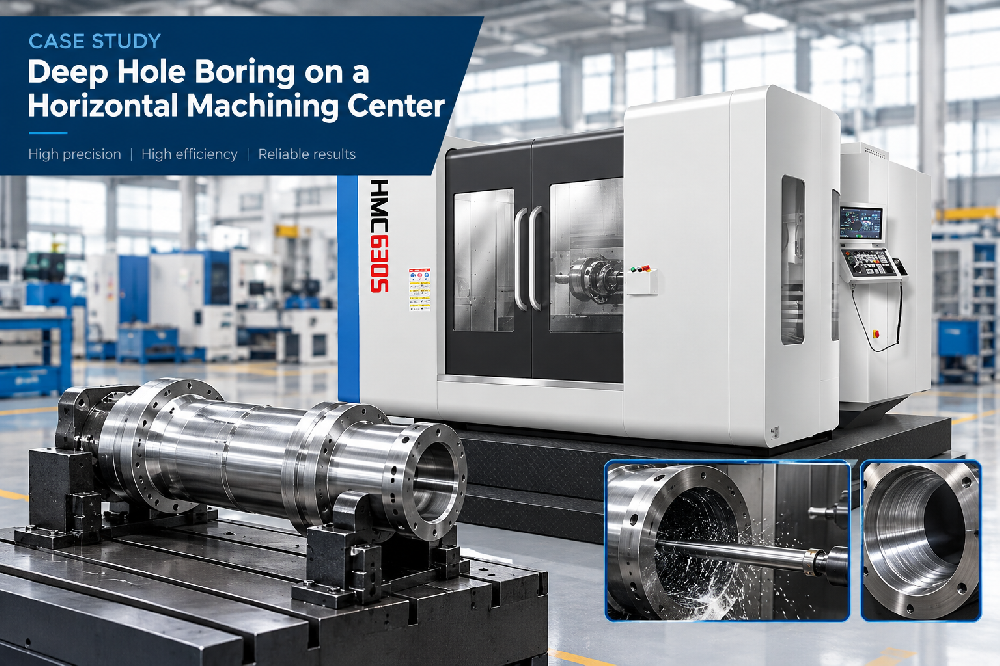
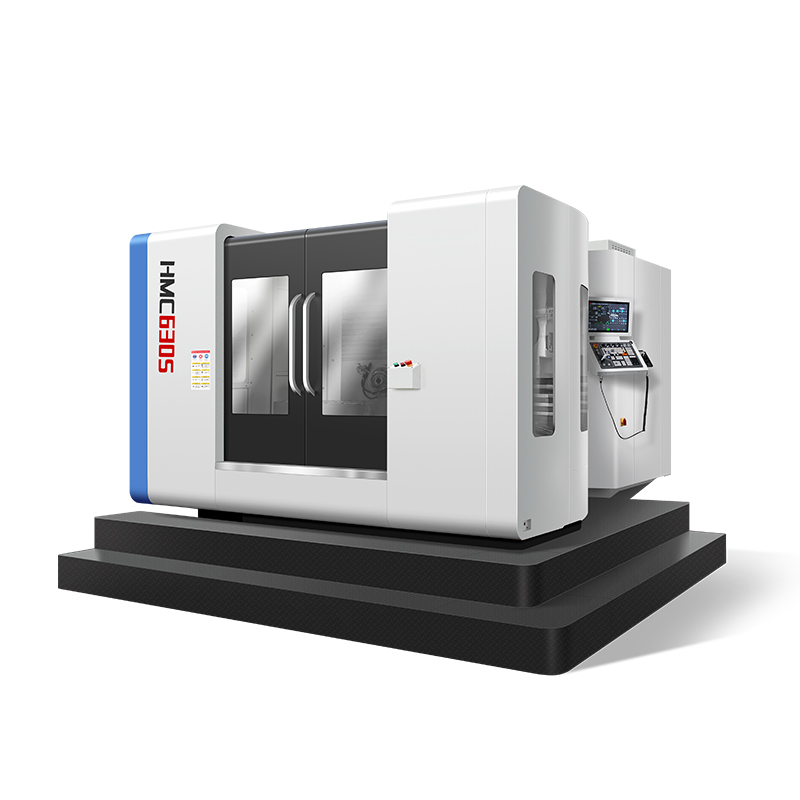
Растачивание глубоких отверстий — одна из самых сложных операций в механическом цехе. Инструмент должен проникать глубоко в деталь, удерживать отверстие прямо и избегать вибрации, в то время как заготовка зажата, а стружка пытается попасть в узкий проход. В этом примере показано, как мы обрабатываем глубокие отверстия на горизонтальном обрабатывающем центре Handemo и почему горизонтальный станок часто является подходящим инструментом для этой работы.
Заготовка
Деталь в данном случае представляет собой большой стальной блок, которому необходимо глубокое сквозное отверстие для прохода жидкости, а также несколько пересекающих его поперечных отверстий. Заказчику необходимо, чтобы скважина была прямой, а порты располагались на одной линии по глубине. Изогнутое или блуждающее отверстие сделает проход бесполезным, а поперечный порт, не соответствующий основному отверстию, не будет работать.
Глубокие отверстия представляют собой сложную задачу, поскольку инструмент длинный и тонкий. Длинный инструмент не является жестким, поэтому может шататься, дребезжать или ломаться. Чем глубже отверстие, тем больше инструмент не имеет поддержки и тем более осторожным должен быть процесс.
Почему помогает горизонтальный станок
На горизонтальном станке шпиндель обращен к стороне заготовки, поэтому инструмент может проходить всю длину отверстия, не мешая заготовке. Деталь зажимается так, чтобы ось отверстия была ровной, а шпиндель заходил сбоку. Это позволяет инструменту и охлаждающей жидкости достигать места резания, не преодолевая гравитацию.
Горизонтальное расположение также позволяет струге выпадать из отверстия во время резания инструментом, а не скапливаться внизу. Очистка от стружки — одна из самых сложных частей обработки глубоких отверстий, и горизонтальный станок облегчает ее.
Настройка
Мы фиксируем деталь по уровню и выравниваем ось отверстия со шпинделем. Устойчивая установка имеет решающее значение: если деталь вообще сдвинется, отверстие не будет прямым. Мы используем приспособление, которое надежно фиксирует деталь и поддерживает ее по длине.
Мы также настраиваем инструмент так, чтобы он был настолько коротким и жестким, насколько позволяет отверстие. Для глубокого отверстия мы можем использовать ружейное сверло или длинное сверло с постоянной подачей. Главное — не допускать смещения инструмента, что означает жесткий шпиндель, постоянную подачу и точное начало отверстия.
Удержание отверстия прямо
Самое сложное при работе с глубокими отверстиями — удерживать отверстие прямым. Длинный инструмент будет смещаться, если его не поддерживать, и смещение будет отображаться в виде отверстия, что не соответствует действительности. Мы контролируем это с помощью постоянной подачи, острого инструмента и направляющего отверстия, начинающегося в нужном месте.
Мы также проверяем инструмент на предмет износа. Изношенное сверло или расточная оправка начнут блуждать.Замена инструмента до того, как он потеряет свою кромку, позволяет сохранить прямое отверстие поперек партии.
Поперечные отверстия
После того, как основное отверстие просверлено, мы сверлим пересекающие его поперечные отверстия. Они должны соответствовать основному отверстию под правильным углом и на нужной глубине. Если перекрестный порт отключен, он не будет соединяться с проходом.
Мы располагаем перекрестные порты от той же базы, что и основное отверстие, поэтому они ссылаются на одну и ту же точку. Это обеспечивает их согласованность с проходом и позволяет избежать несоответствия по глубине.
СОЖ и контроль стружки
СОЖ выполняет тяжелую работу при обработке глубоких отверстий. Он сохраняет инструмент холодным и вымывает стружку из отверстия. Если СОЖ не достигает места резания, трубка может заклинить, а стружка будет повторно нарезаться, что портит поверхность и изнашивает инструмент.
Мы используем СОЖ под высоким давлением через инструмент, где отверстие глубокое, поэтому стружка выталкивается, а не попадает внутрь. Это то, что обеспечивает чистоту глубокого отверстия и хорошую резку инструмента.
Проверка качества
Прежде чем деталь покинет станок, мы проверяем глубокое отверстие на соответствие требованиям:
Прямолиность отверстия и его положение относительно базовой точки.
Что поперечные отверстия соприкасаются с основным отверстием на нужной глубине.
Чистота поверхности внутри отверстия.
Отверстие не имеет стружки и заусенцев.
Эти проверки подтверждают пригодность прохода для Цель.
Почему правильный станок имеет значение
Горизонтальное расположение делает работу с глубокими отверстиями гораздо более стабильной, чем на вертикальном станке, поскольку инструмент работает ровно, а стружка падает. Для глубоких отверстий в больших деталях именно эта стабильность обеспечивает прямолинейность отверстия и повторяемость процесса.
Если вы обрабатываете глубокие отверстия, блоки или крупные отливки, стоит рассмотреть возможность использования горизонтального обрабатывающего центра. Мы будем рады обсудить ваши детали и предложить настройку. Используйте контактную форму ниже, и мы свяжемся с вами.