Токарная обработка державки инструмента с центральной подачей СОЖ за один установ
Запрос пришел в виде фотографии, а не рисунка. Два держателя инструмента на верстаке: левый с прямым сквозным отверстием и правый с отверстием, не доходящим до режущего конца. Внизу одна строка: вторая — это то, что нам нужно, и нам это нужно быстрее, чем мы получаем это сейчас. Эта фотография определила весь проект — потому что разница между двумя деталями заключалась не в отверстии, а в том, сколько раз деталь пришлось устанавливать, чтобы сделать это.
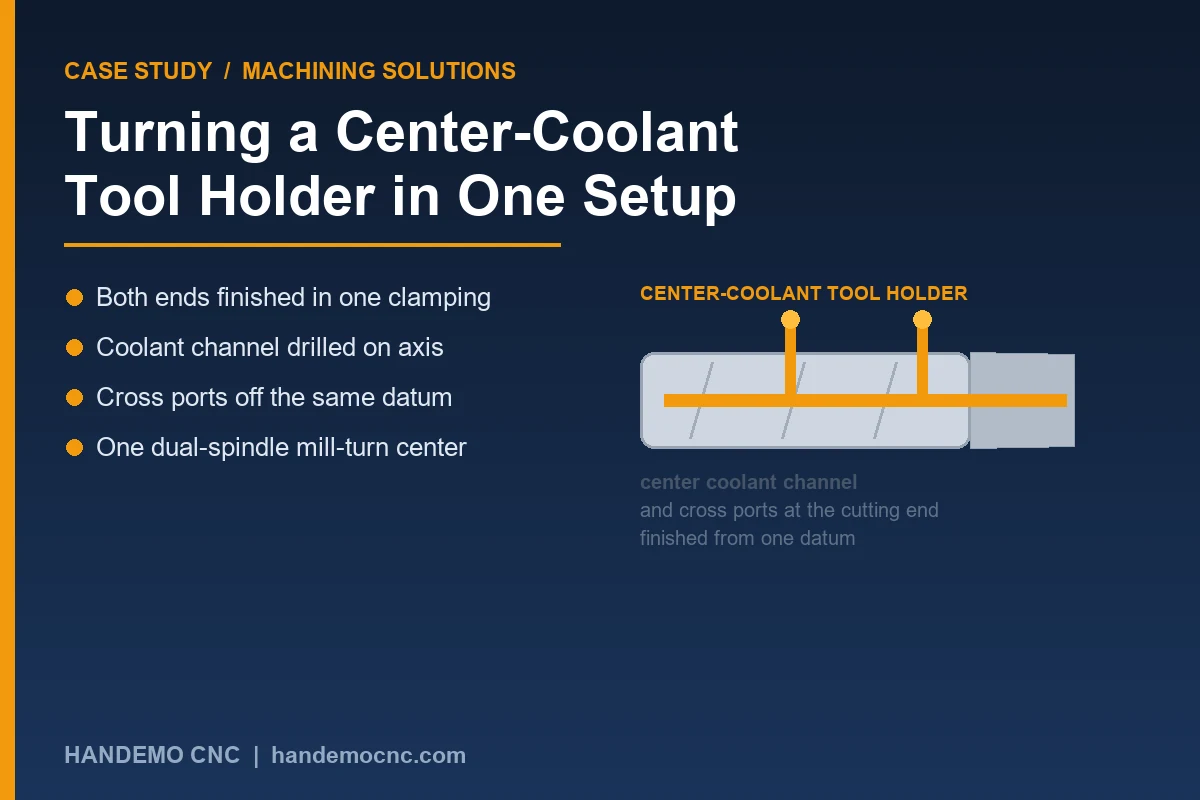
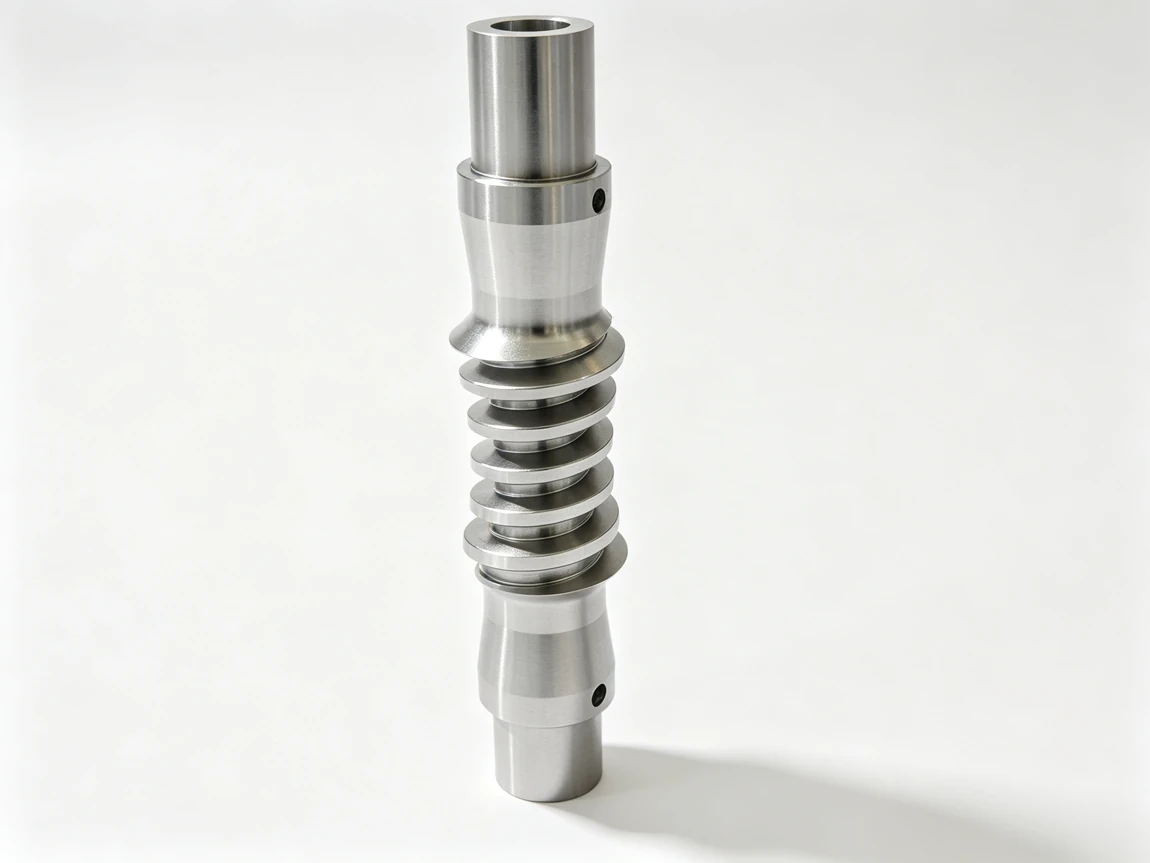
Держатель инструмента с центральным подводом СОЖ представляет собой тонкий стальной корпус с глубоким каналом, идущим по его оси, и набором поперечных отверстий, открывающихся возле режущего конца. При обычном маршруте ее изготавливают за две операции на двух станках: один токарный станок обтачивает и обтачивает хвостовик, деталь поступает на фрезерный станок или второй токарный станок для поперечных отверстий, затем обратно на переднюю часть. Каждое из этих перемещений восстанавливает деталь на новой исходной точке, а на длинном тонком теле второе и третье зажимы наносят больше ущерба геометрии, чем любая сила резания. Заказчик не боролся со своими машинами. Они боролись за количество перемещений детали.
Что должна делать эта часть
На одном конце держателя закреплена режущая пластина, а на другом закреплена в револьверной головке или шпинделе. СОЖ должна поступать на режущую кромку, а не на хвостовик, поэтому внутренний канал проходит по всей длине корпуса, а поперечные отверстия должны приземляться в нужном месте относительно носа, а не на хвостовике и не на какой-либо поверхности, которая в этот момент была зажата.
В этом единственном предложении заключается вся работа. Функциональное требование не является функцией с той или иной стороны; это отношения между двумя целями. Это именно то требование, которое разрушает вторая установка.
<ул>Написанные на рисунке, ни одна из этих линий не выглядит сложной. Удерживаемые двумя машинами и тремя зажимами на тонком стальном корпусе, они возвращаются обратно.
Почему маршрут с двумя настройками не работает
Существует версия этой работы, которая выполняется на хорошем токарном станке и хорошем фрезерном станке, и во многих мастерских она работает. Лучше всего это работает, когда тело короткое и жесткое. По мере того как держатель становится длиннее относительно его диаметра, характер отказов каждый раз проявляется в одном и том же порядке.
Сначала ножку переворачивают, и она выходит чистой.Затем деталь перемещается к приспособлению для поперечных отверстий, где она располагается по диаметру хвостовика. Теоретически такое расположение подходит, но давление зажима на тонкий корпус слегка сгибает его, и порты просверливаются в детали, которая сразу же после этого пружинит. Затем поворачивается нос, снова исходя из восстановленной исходной точки, и связь между носом и портами смещается. Ничего особенного не выходит. Этого достаточно, чтобы струя СОЖ не попадала на вставку чисто, и оператор не мог повторно разрезать деталь для ее фиксации, поскольку канал уже просверлен.
Жалоба, которая приходит из магазина в таком положении, почти никогда не звучит так: «Наши станки неточны». Это «вторая операция продолжается на нас». Это разные проблемы, и они требуют разных решений.
Поведение материала на тонком срезе
Держатели инструментов почти всегда изготавливаются из легированной стали или стали сквозной закалки, иногда из стали горячей обработки для державок, которые подвергаются воздействию высоких температур на режущей кромке. Это материалы с большими остаточными напряжениями и тонким сечением в середине тела. Удаление материала снаружи снимает это напряжение, и деталь перемещается. Движение невелико в абсолютном выражении и полностью предсказуемо по направлению после того, как вы обработали деталь один раз, но только если оба конца обрезаются при одном и том же зажиме. Разделите операции, и снятие напряжения происходит между установками, где никто не может его измерить и никто не может его компенсировать.
Что мы сделали
Мы выбрали держатель для двухшпиндельного токарно-фрезерного центра, а не для токарно-фрезерного станка, и это одно решение позволило реализовать большую часть проекта. Полная резка корпуса на одном станке устраняет два события повторного зажима, которые вызвали смещение, а также удаляет приспособление, которое сгибало деталь для поперечных отверстий.
Последовательность действий выглядит следующим образом. Заготовка представляет собой пруток, распиленный немного длинной. В первом случае хвостовик поворачивается, обращен к торцу и центрируется, а от этого конца просверливается осевой канал для охлаждающей жидкости — глубоко, но по прямой оси, пока деталь еще короткая и жесткая. Поперечные отверстия сверлятся и проверяются их пересечение с внутренним каналом, прежде чем деталь пойдет дальше, потому что, как только носовая часть будет готова, второго шанса не будет. Затем деталь переносится с главного шпинделя на вспомогательный шпиндель, а задняя часть обтачивается и обтачивается, даже не покидая станка.Носовая поверхность, поперечные отверстия и канал для охлаждающей жидкости вырезаны из одной базовой точки, и деталь подвергается ровно одному зажиму.
Машина и почему
Работа выполняется на TCK6050SY двухшпиндельном CNC токарно-фрезерном станке. Две причины решают это. Во-первых, контршпиндель дает нам второй конец без второго приспособления, в этом и состоит вся суть проекта. Во-вторых, ось Y и приводной инструмент позволяют вырезать поперечные порты на одном и том же станке, а не на фрезерном станке — на тонком корпусе, что имеет большее значение, чем время цикла, поскольку положение порта вырезается на основе исходной точки, которая все еще находится на станке, а не новой.
Для более длинных державок или там, где заказчик хочет, чтобы поперечные отверстия и любые лыски вырезались с большей свободой по осям, фрезерно-токарный станок 3100SY выполняет тот же маршрут с большей рабочей зоной. Там, где годовой объем ниже, а держатель достаточно короткий, чтобы обеспечить устойчивость при двух операциях, разумным решением может стать TCK6050 токарный станок с наклонной станиной с контршпинделем. Чего мы не делаем для этого семейства деталей, так это рекомендуем использовать простой токарный станок и отдельный фрезерный станок, какими бы хорошими ни были оба станка.
Что мы делаем, чтобы поддерживать стабильность
Две вещи за пределами машины заставили работу повториться.
Во-первых, как держится деталь. При использовании тонкого держателя возникает искушение крепко схватить его, чтобы ничего не двигалось. Это неправильный инстинкт. Мы запускаем хвостовик в цанге или на мягких губках, обработанных до конечного диаметра, поэтому зажимное давление распределяется по окружности, а не концентрируется в трех точках, и мы сохраняем захват настолько легким, насколько позволяет рез. Устойчивая опора поддерживает середину тела в более длинных вариантах. Менее сильный захват звучит как риск; на тонком теле все наоборот, потому что именно струбцина, а не инструмент, придает детали трехлепестковую форму.
Второе — отдых. Обрабатываем тело, даем ему остыть и отстояться, затем выполняем чистовую обработку. На длинном держателе осаждение происходит не мгновенно и на станке его не видно. Создание преднамеренной паузы в последовательности требует небольшого времени цикла и удаляет класс деталей, которые правильно измеряют на станке и перемещаются в одночасье.
Проверка задания без его повторения
Мы проверяем канал охлаждающей жидкости, пропуская через него воздух или жидкость до того, как деталь будет закончена, чтобы обнаружить заблокированный или плохо пересекающийся канал, пока его еще можно исправить. Соосность между хвостовиком и носиком поддерживается за счет обрезки обоих концов в одном и том же зажиме, а не путем последующей калибровки: приспособление является контролем, проверка — подтверждением. Готовые держатели проверяются на предмет характеристик, указанных клиентом, и мы ведем учет первых изделий для семейства, поэтому повторные партии выполняются на основе известного результата, а не на основе свежих предположений.
Если клиент запускал эту деталь на двух машинах и терял позиции, то полезным вопросом будет не то, какая машина неисправна. Это количество повторных зажимов детали между первым и последним разрезом. По этой части ответ снизился с трех до одного, и жалобы прекратились.
Часто задаваемые вопросы
Можно ли просверлить канал СОЖ на том же станке, что и наружный?
Да, и по этой части так и должно быть. Сверление канала со стороны хвостовика, пока корпус еще короткий и хорошо поддерживается, сохраняет отверстие на оси, а это означает, что канал и внешняя часть детали имеют одну точку отсчета. Перенос канала на отдельную машину вновь приводит к риску выравнивания, который должен был устранить маршрут с одной настройкой.
Почему двухшпиндельный станок вместо двух токарных станков?
Для тонкой детали с элементами на обоих концах второй токарный станок означает второй зажим, а второй зажим — это место отклонения геометрии. Двухшпиндельный станок завершает обработку задней части, перемещая деталь внутрь станка.Это один зажим, одна база и один оператор, наблюдающий за одной и той же деталью на протяжении всего цикла.
Из каких материалов вы изготавливаете держатели инструментов?
Обычным выбором являются легированные стали и марки сквозной закалки, а для державок используются стали для горячей обработки, которые воспринимают тепло на режущем конце. Маршрут обработки между ними не сильно меняется; что меняется, так это то, насколько деталь перемещается, когда материал отрывается, и это регулируется последовательностью черновая обработка, затем обработка, затем чистовая обработка, а не сортом.
Можете ли вы удерживать позицию между хвостовиком и поперечными портами?
Эта взаимосвязь является причиной того, что мы размещаем перекрестные порты на той же машине, что и хвостовик. Когда оба вырезаются из одной точки отсчета, положение является результатом настройки, а не измерения, выполненного впоследствии. Если бы порты были вырезаны на второй машине по восстановленной исходной точке, мы бы полагались на то, что приспособление воспроизведет то, что машина уже установила.
Какой объем подходит для этого маршрута?
Маршрут с одной установкой окупается с первой партии, где маршрут с двумя операциями теряет позиции. Мы запускаем отдельные испытательные держатели для проверки процесса и приспособления, а затем повторяем партии на той же установке. Отправьте чертеж держателя, материал и годовой объем, и мы порекомендуем станок и последовательность действий, а также укажем инструменты и крепления, которые идут к нему.
Получить расценки на работу с держателем инструмента
Расскажите нам о держателе — материале, длине и диаметре, месте расположения канала охлаждающей жидкости и поперечных отверстий, а также размере партии — и Handemo порекомендует станок и процесс, а также укажет крепление, которое заставляет его повторяться. Связаться с Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: CNC Токарный и фрезерный станки: как выбрать и CNC Обработка направляющей втулки гидравлического поршня — в обоих случаях решение принималось на основе того, сколько раз деталь должна была перемещаться, а не на основе режимов резания.