CNC Обработка направляющей втулки гидравлического поршня
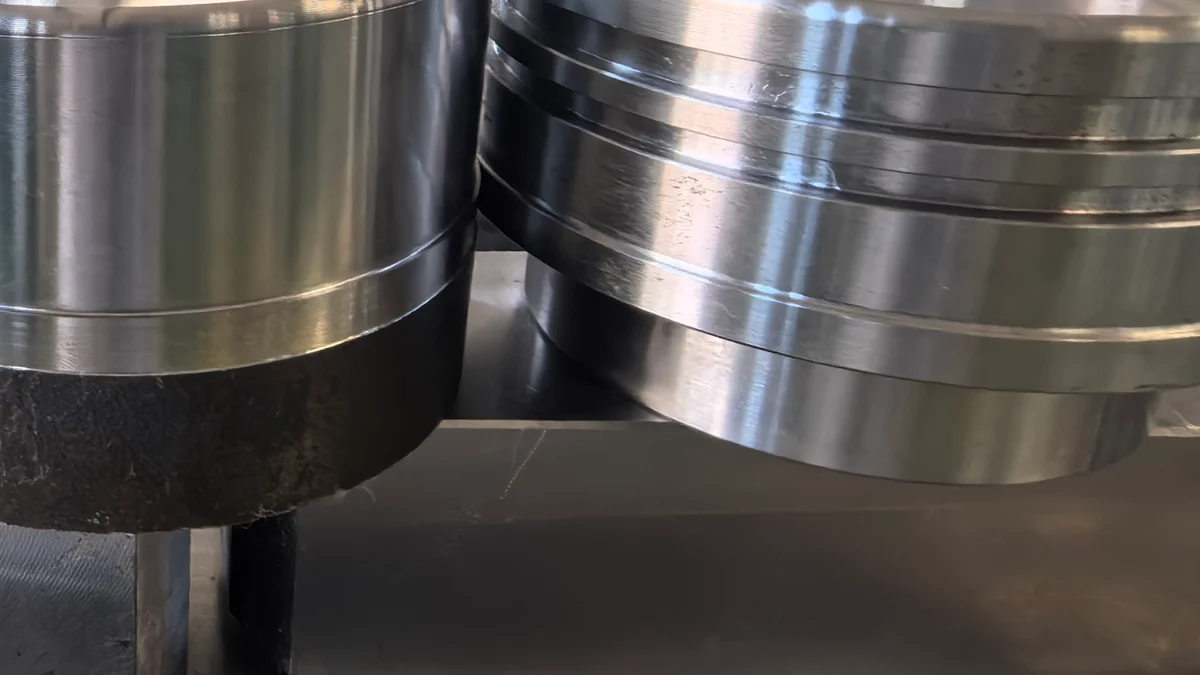
Некоторые детали поставляются в виде чертежей с длинным набором допусков и без примечаний. Другие приходят в виде фотографии: два рукава рядом, один тусклый, другой яркий, с единственной линией внизу: можете ли вы сделать тот, что справа, по этой цене? Второй тип запроса — это то, с чего обычно начинается работа по изготовлению направляющей втулки и определяется все предложение, задолго до того, как кто-либо определит цену за машино-час.
Направляющая втулка поршня выглядит слишком простой в обработке. Это кольцо. Он имеет отверстие, внешний диаметр, два конца и буртик. На нем нет ничего, чего не мог бы достать токарный станок. Трудность целиком и полностью в отделке, в округлости и в том, что стенка достаточно тонкая, чтобы двигаться, когда ее зажимаешь, — именно поэтому один и тот же рисунок может пройти без единого брака в одном магазине и никогда не прижиться в другом.
Что на самом деле делает направляющая втулка
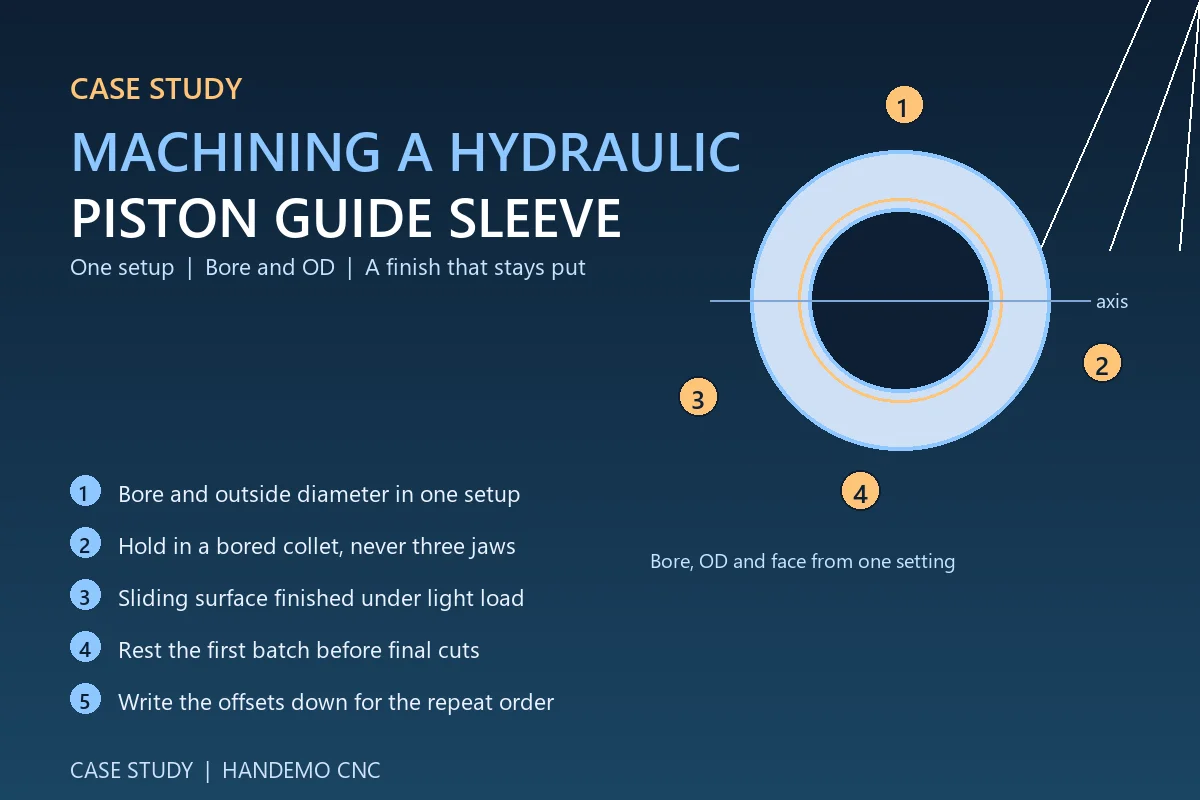
Втулка направляет поршень или шток. Он удерживает движущуюся часть на своей оси и несет боковую нагрузку, поэтому стенка цилиндра не испытывает нагрузки. В этой должностной инструкции расставлены приоритеты на чертеже: отверстие должно быть прямым и круглым по всей длине, наружный диаметр должен быть концентричен с ним, а поверхность скольжения должна быть достаточно гладкой, чтобы уплотнение или поршень не затерли ее за первые сто циклов.
На обложках, которые мы видим чаще всего, требования звучат так:
<ул>Ничто в этом списке не является экзотикой. Что делает эту работу настоящей, так это то, что она встречается со всеми четырьмя одновременно, на тонком кольце, в производстве, партия за партией.
Финиш определяется до первого монтажа
Продавцы, у которых проблемы с отделкой рукава, обычно винят вставку. Обычно это не вставка. Поверхность уплотнения, совершающая возвратно-поступательное движение, чувствительна к трем вещам (в следующем порядке): стабильность установки, состояние кромки, которая была на детали последней, и способ выполнения чистового прохода.
Если втулка удерживается в трехкулачковом патроне по внешнему диаметру, кулачки придают ей трехлепестковую форму до того, как инструмент коснется ее. Отверстие обрезается в патроне и возвращается в выступ, когда кулачки освобождаются. Поверхность на станке выглядит нормально, и деталь не соответствует размеру.Фотография, с которой начался этот заказ — тусклая втулка рядом с яркой — очень часто была результатом зажима, а не проблемой износа инструмента.
Заготовки: пруток, труба или отливка
Большинство направляющих втулок этого размера изготавливаются либо из трубчатой заготовки, либо из цельного прутка. Труба дешевле по материалу и меньше по времени на токарной обработке, потому что не нужно удалять большой сердечник, но труба поставляется с собственным внутренним напряжением и с толщиной стенки, которая может быть не концентрической. Удаление бруска обходится дороже, но дает однородную и предсказуемую заготовку. При длинном отрезке тонкого рукава маршрут трубы обычно выигрывает с точки зрения затрат - при условии, что первая операция удаляет толщину стенки равномерно по всему периметру, а это именно то, что короткий стержень не позволяет вам проверить.
Для гильз, вырезанных из литой или кованой заготовки, первой операцией должен быть черновой проход, при котором удаляется обшивка и металл как на внутреннем, так и на наружном диаметре, после чего следует пауза перед чистовой отделкой. Эта пауза позволяет материалу двигаться один раз на станке, а не после того, как деталь была измерена и упакована. На любом рукаве, у которого стенка тонкая по сравнению с его диаметром, мы рекомендуем закончить первую партию и оставить ее на ночь, прежде чем будет сделан последний легкий разрез. Стоит один день по расписанию и снимает целый класс жалоб.
Почему одна установка обычно лучше двух
Соосность между отверстием и наружным диаметром — это та особенность, которую не может обеспечить направляющая втулка. Каждый раз, когда вы повторно зажимаете деталь, часть этой концентричности возвращается в руки кулачков и оператора. Вырезание отверстия и наружного диаметра с одинаковыми настройками полностью снимает вопрос.
Это практический аргумент в пользу станка, который выполняет больше операций с одной деталью за один зажим. Токарная обработка наружного диаметра, расточка, обращенная к уступу и, если чертеж требует этого, сверление и нарезание резьбы во фланцевых отверстиях - все за одну установку - это то, для чего созданы токарно-фрезерные станки или токарные станки с осью Y. На TCK6050 CNC токарном станке с наклонной станиной наклонная станина предотвращает падение стружки вне зоны реза, и оператор может наблюдать за отверстием во время резки, что важнее, чем кажется, когда вся работа выполняется на поверхности. качество.
Если годовой объем велик и деталь имеет особенности на обоих концах — ступенчатый наружный диаметр на одном конце и цековку на другом — двухшпиндельный станок полностью исключает вторую операцию. Деталь переносится с главного шпинделя на вспомогательный шпиндель, а задняя часть обрабатывается, даже не покидая станка. На втулке такой перенос приносит больше пользы, чем просто экономия времени цикла, поскольку он также устраняет второе событие зажима и, следовательно, дает еще один шанс для деформации кольца.двухшпиндельный токарно-фрезерный станок, такой как TCK6050SY, — это конфигурация, которую мы рекомендуем для этого семейства деталей.
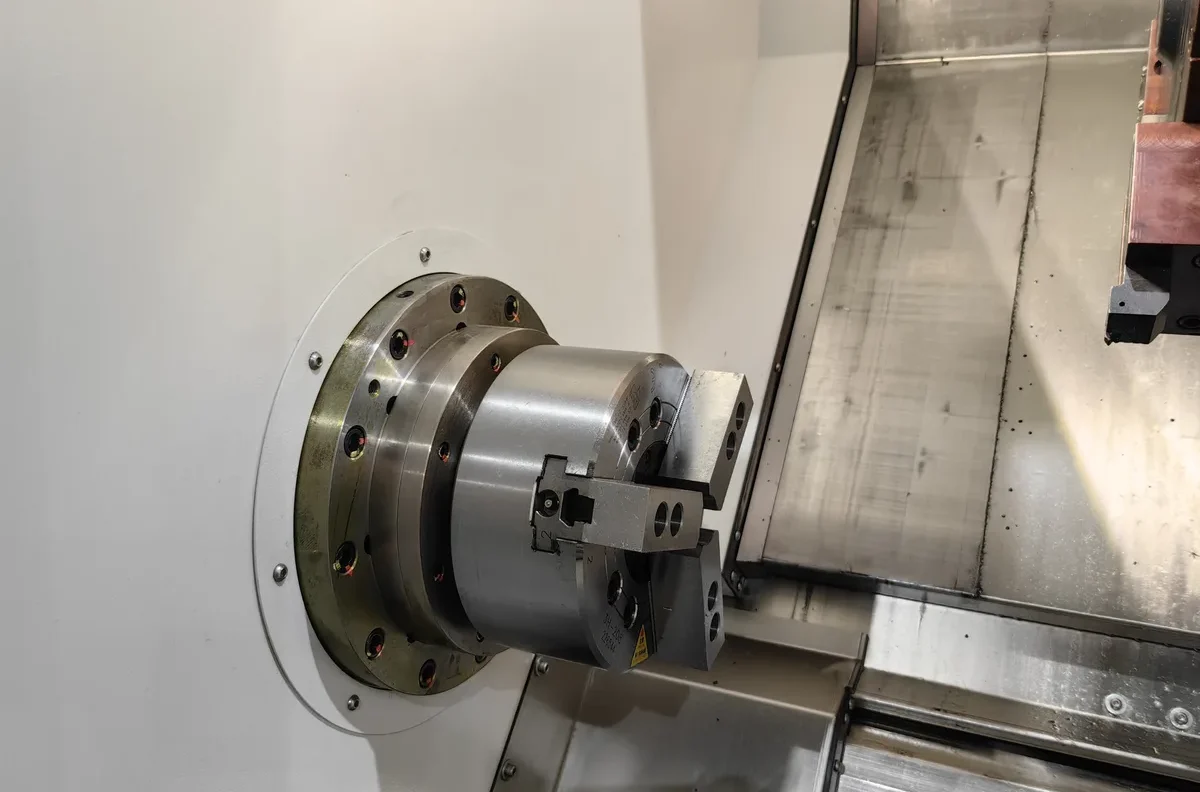
Держать тонкий рукав, не деформируя его
Как только количество установок снизится до одного, оставшимся риском станет зажимная нагрузка. Три практических варианта в том порядке, в котором мы их обычно пробуем:
<ол>Делайте чистовую резку легкой и позвольте детали обрести собственную форму под небольшой нагрузкой. На тонком кольце это не компромисс, а честный способ его разрезать.
Сохранение стабильности
Как только втулка работает хорошо, работа перестает быть связана с геометрией. Речь идет о повторяемости в течение смены, в течение недели и во второй партии три месяца спустя. Это подтверждается тремя вещами:
Петля с датчиком. Один специальный датчик для отверстия в цехе, сверяемый с мастером в начале каждой смены, при этом смещение корректируется на основе датчика, а не на основании впечатления оператора от последней детали. На тонкой гильзе сам манометр, если это заглушка, нагружающая кольцо, будет показывать показания, отличные от метода измерения, используемого в смотровой комнате. Согласуйте метод с клиентом до первой партии, а не после первого аргумента.
Температурная дисциплина. Тонкие кольца отслеживают температуру в магазине в течение нескольких минут. Зануда, читающая в конце дня, и тот, кто читает утром, — это не одно и то же. Прежде чем принять окончательное решение, дайте детали и датчику достичь одинаковой температуры и держите датчик подальше от двери.
Письменный журнал смещения. Человек, выполняющий работу по изготовлению обложки в октябре, не всегда является человеком, выполнявшим ее в мае.Краткий отчет об использованной пластине, смещениях, на которых была выполнена работа, и методе зажима ничего не стоит хранить, и в этом разница между второй партией и вторым проектом разработки.
Как выглядел приказ
Гильзы на этих фотографиях попали к нам из цеха, занимающегося деталями общемеханического оборудования — его гидравлической и пневматической частью, поршнями и направляющими. Деталь обрабатывали за две операции, а качество отделки было настолько нестабильным, что перед сборкой поверхность скольжения подкрашивали вручную. На присланной ими сравнительной фотографии изображена одна из наших тестовых деталей рядом с их.
Изменением, которое изменило работу, была не новая пластина или более высокая скорость резания. Он удерживал втулку в расточенной цанге с полной контактной лентой и чистил отверстие и внешний диаметр за одну настройку, с легким чистовым проходом и паузой перед последним резом. Их измеренные показания на скользящей поверхности на нашей машине оказались в более узком диапазоне, чем на существующем процессе, и этап ручной доработки вышел из маршрутизации. Партия была указана, запущена, и для повторного заказа был записан тот же метод фиксации.
Это довольно обычный результат, и в этом вся суть. Направляющие втулки редко теряют возможности машины. Они теряются при фиксации, подсчете настроек и о том, записал ли кто-нибудь, что сработало.
Часто задаваемые вопросы
Можно ли изготовить направляющую втулку из трубы, а не из прутка?
Да, и для объемных работ это обычно более дешевый путь. Первая операция должна равномерно удалить толщину стенки, чтобы собственный эксцентриситет трубы был срезан, а не передвинут с одной стороны детали на другую. Обычно мы выполняем черновую обработку отверстия и наружного диаметра, даем деталям отдых, а затем чистовую обработку.
Нужен ли нам токарно-фрезерный станок или подойдет обычный токарный станок?
Если втулка имеет только функции токарной обработки, ее можно использовать на токарном станке с наклонной станиной и подходящим зажимом. Если на обоих концах имеются поперечно просверленные отверстия, расположение болтов на фланце или элементы на обоих концах, то станок с осью Y или токарно-фрезерный станок исключает вторую операцию, а вместе с ней и второй зажим.
Как предотвратить выход ствола из строя?
Не используя трехточечный контакт на тонкой стене. Расточенная цанга, разрезная втулка или оправка распределяют зажимную нагрузку по окружности. Второй шаг — легкий чистовой рез, чтобы инструмент не выдвигал стену вперед.
Из какого материала вы обычно изготавливаете эти рукава?
Автономные и среднеуглеродистые стали, цементируемые стали с закалкой поверхности скольжения, а также бронза или чугун для направляющих втулок. Материал меняет пластину и режимы резания, а не логику настройки.
Можете ли вы процитировать фотографию, прежде чем мы отправим рисунок?
Отправьте фотографию. Он сообщает нам форму, вероятную толщину стенки и цель отделки, а также обычно сообщает нам что-то о том, что идет не так в текущем процессе.Твердое предложение требует чертежа и годового объема, а первый ответ - нет.
Отправьте нам деталь, с которой у вас возникли проблемы
Если втулка движется, но не садится — отделка смещается, отверстие не выдерживает, этап ручной подкраски, который вы хотели бы исключить из маршрутизации, — отправьте чертеж и фотографию детали в том виде, в котором она снимается с вашего станка. Наша команда вернется с рекомендацией по оборудованию и описанием процесса, а не только с ценой.
Связаться Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанная литература: CNC Руководство по обработке корпусов гидравлических клапанов | CNC Машины для изготовления клапанов и гидравлических деталей | Больше Handemo тематических исследований