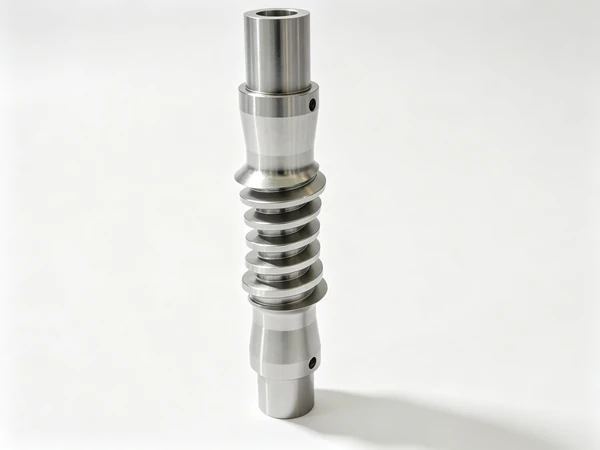
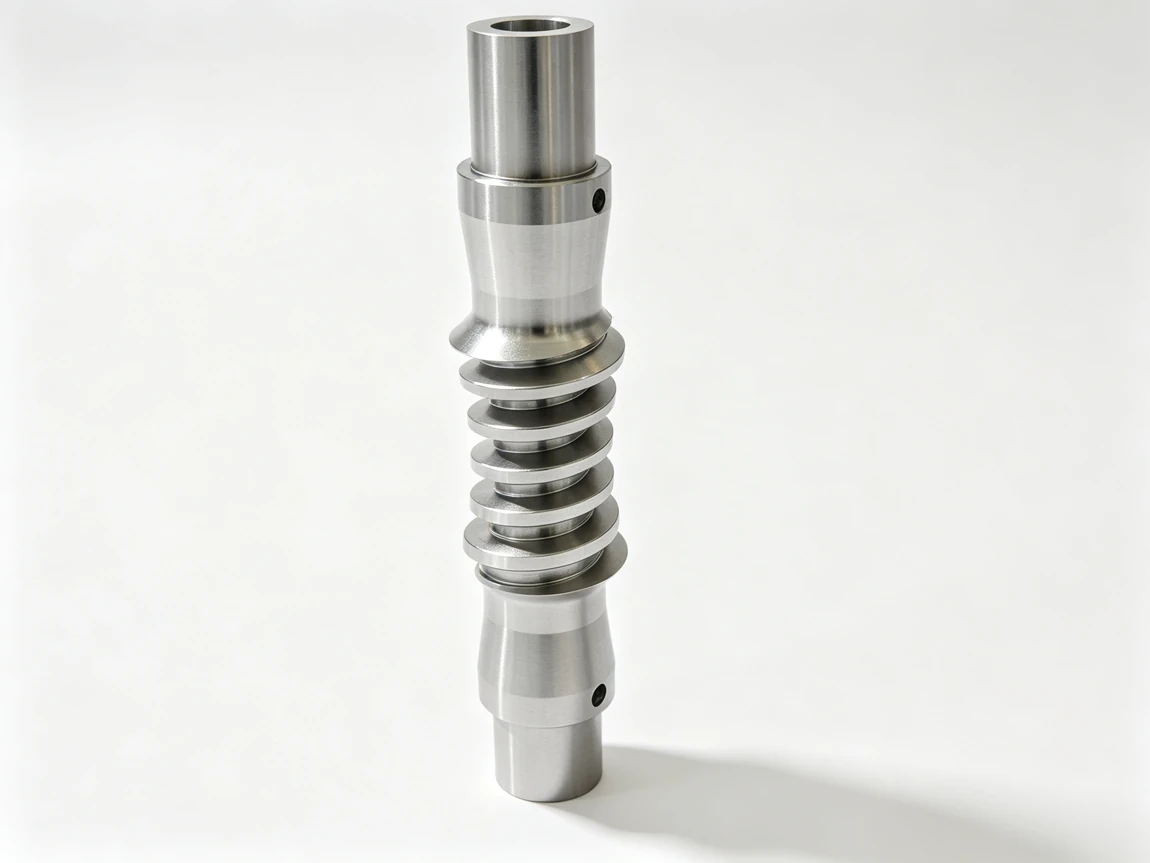
Резцедержатель с СОЖ: одна установка
Запрос пришёл фотографией, а не чертежом. Два резцедержателя на верстаке: у левого сквозное отверстие по всей длине, у правого отверстие не доходило до режущего конца. Под фотографией одна строка: нужен второй, и нужен быстрее, чем мы получаем сейчас. Эта фотография задала весь проект, потому что разница между двумя деталями была не в отверстии, а в том, сколько раз деталь приходилось переустанавливать, чтобы её изготовить.
Резцедержатель с внутренним подводом СОЖ — это удлинённый стальной корпус с глубоким каналом по оси и группой поперечных отверстий, открывающихся у режущего конца. На традиционном маршруте его делают за две операции на двух станках: один токарный станок торцует и точит хвостовик, затем деталь едет на фрезерный станок или на второй токарный для поперечных отверстий, потом возвращается на обработку носка. Каждая такая перестановка заново задаёт базу, а на длинном тонком корпусе второе и третье зажатие вредят геометрии сильнее, чем любая сила резания. Заказчик боролся не со своими станками. Он боролся с числом перемещений детали.
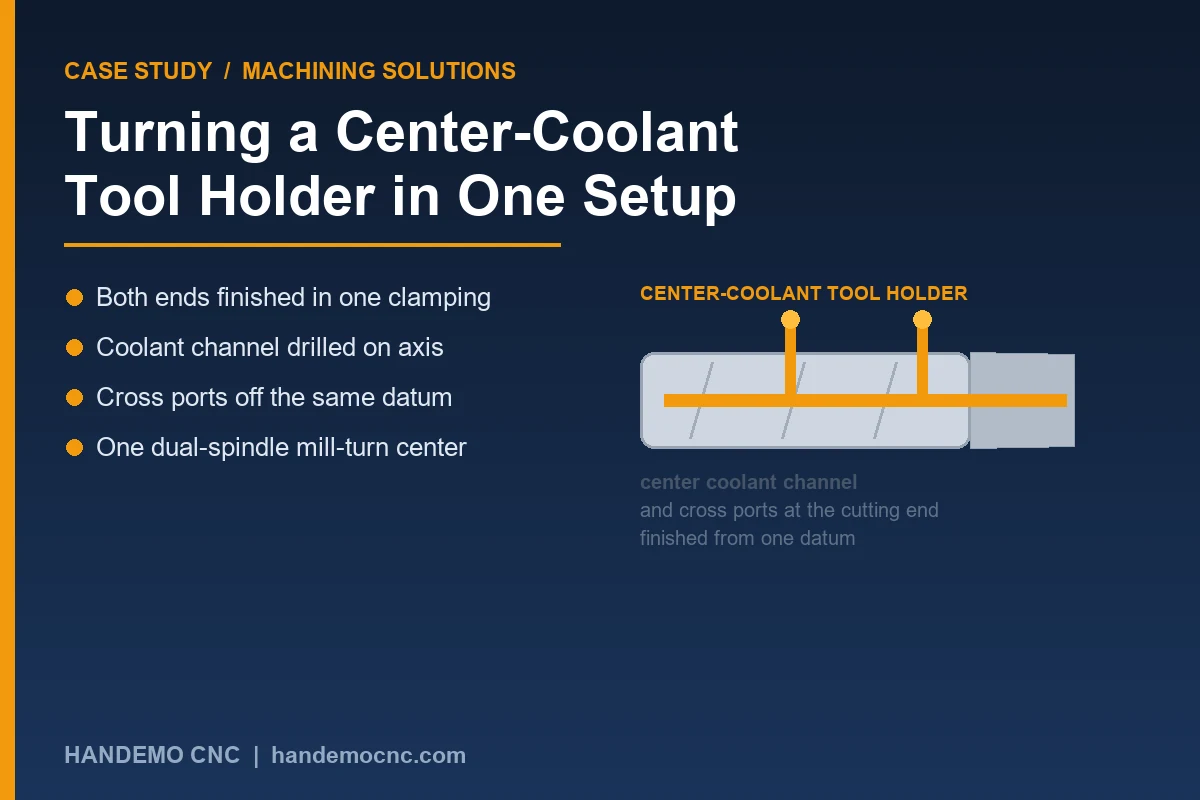
Что должна делать деталь
На одном конце держателя стоит режущая пластина, другим концом он зажимается в револьверной головке или в шпинделе. СОЖ должна приходить к режущей кромке, а не к хвостовику, поэтому внутренний канал идёт по всей длине корпуса, а поперечные отверстия должны попадать в нужное место относительно носка — не относительно хвостовика и не относительно той поверхности, которая случайно оказалась в патроне в этот момент.
Это одно предложение и есть вся работа. Функциональное требование — не признак на одном конце или на другом, а взаимное расположение двух концов. Именно это требование и уничтожает вторая установка.
- Осевой канал непрерывный и свободный по всей длине корпуса
- Поперечные отверстия расположены относительно режущего конца и на той же оси, что и хвостовик
- Торец носка перпендикулярен оси, чтобы пластина садилась правильно
- Диаметр хвостовика соосен носку, чтобы держатель повторялся при установке в револьверную головку
На чертеже ни одна из этих строк не выглядит сложной. Но когда они распределены по двум станкам и трём зажатиям на тонком стальном корпусе, именно эти строки и возвращаются.
Почему маршрут с двумя установками постоянно даёт сбой
Есть вариант этой работы на хорошем токарном и хорошем фрезерном станках, и многие цеха так и делают. Это работает лучше всего, когда корпус короткий и жёсткий. По мере того как держатель становится длиннее относительно своего диаметра, картина отказов повторяется в одном и том же порядке.
Сначала точится хвостовик, и он выходит чистым. Затем деталь переносится в приспособление для поперечных отверстий, где базируется по диаметру хвостовика. Теоретически эта база нормальная, но давление зажима на тонком корпусе слегка его изгибает, и отверстия сверлятся в деталь, которая после этого распрямится. Затем торцуется носок, опять от заново выставленной базы, и взаимное положение носка и отверстий уходит. Ничего не выходит за допуск сильно. Оно выходит за допуск ровно настолько, что струя СОЖ не попадает чисто на пластину, а оператор не может подрезать деталь, чтобы это исправить, потому что канал уже просверлен.
Жалоба, которая возвращается из цеха в таком положении, почти никогда не звучит как «наши станки неточные». Она звучит как «вторая операция у нас всё время уходит». Это разные проблемы, и решения им нужны разные.
Поведение материала на тонком сечении
Резцедержатели почти всегда делают из легированной стали или из стали сквозной прокаливаемости, иногда из штамповой горячей стали для держателей, которые видят высокие температуры у режущей кромки. Это материалы с большим остаточным напряжением и сечением, тонким в середине корпуса. Снятие материала снаружи освобождает это напряжение, и деталь уходит. В абсолютных величинах перемещение небольшое и полностью предсказуемое по направлению, если деталь уже прогоняли один раз, — но только при условии, что оба конца режутся в одном зажатии. Разделите операции, и снятие напряжения произойдёт между установками, там, где никто не может его измерить и никто не может его скомпенсировать.
Что мы сделали
Мы предложили цену на держатель под двухшпиндельный токарно-фрезерный центр, а не по маршруту «токарный плюс фрезерный», и это одно решение вытянуло большую часть проекта. Изготовление корпуса целиком на одном станке убирает два перезажатия, которые вызывали увод, и убирает приспособление, которое изгибало деталь под поперечные отверстия.
Последовательность такая. Заготовка — пруток, отрезанный с небольшим припуском по длине. Первая операция точит хвостовик, торцует и центрует конец и сверлит осевой канал СОЖ с этого конца — глубоко, но по прямой оси, пока деталь ещё короткая и жёсткая. Поперечные отверстия сверлятся, и их пересечение с внутренним каналом проверяется до того, как деталь пойдёт дальше, потому что после обработки носка второй попытки не будет. Затем деталь передаётся с главного шпинделя на противошпиндель, и задний конец точится и торцуется, вообще не покидая станка. Торец носка, поперечные отверстия и канал СОЖ режутся от одной базы, и деталь видит ровно одно зажатие.
Станок и почему именно он
Работа идёт на двухшпиндельном токарно-фрезерном станке TCK6050SY. Решают два довода. Первый: противошпиндель даёт второй конец без второго приспособления, и в этом весь смысл проекта. Второй: ось Y и приводной инструмент позволяют фрезеровать поперечные отверстия на том же станке, вместо того чтобы уходить на фрезерный, — на тонком корпусе это важнее времени цикла, потому что положение отверстий режется от базы, которая ещё стоит на станке, а не от свежей.
Для держателей подлиннее или там, где заказчик хочет резать поперечные отверстия и любые лыски с большей свободой по осям, токарно-фрезерный станок 3100SY закрывает тот же маршрут с большим рабочим пространством. Там, где годовой объём ниже и держатель достаточно короток, чтобы быть устойчивым за две операции, токарный станок с наклонной станиной TCK6050 с противошпинделем всё ещё может быть разумным предложением. Чего мы не делаем на этом семействе деталей — не рекомендуем простой токарный плюс отдельный фрезерный, какими бы хорошими ни были оба станка.
Что мы сделали, чтобы держать стабильность
Кроме станка, повторяемость дали две вещи.
Первая — это то, как деталь зажата. На тонком держателе есть соблазн зажать сильно, чтобы ничего не двигалось. Это неверный инстинкт. Мы зажимаем хвостовик в цанге или на сырых кулачках, проточенных под готовый диаметр, чтобы давление зажима распределялось по окружности, а не концентрировалось в трёх точках, и держим зажим настолько слабым, насколько позволяет резание. Люнет поддерживает середину корпуса на длинных вариантах. Зажимать слабее звучит как риск; на тонком корпусе всё наоборот, потому что трёхлепестковую форму в деталь вносит зажим, а не инструмент.
Вторая — это отдых. Мы обдираем корпус, даём ему остыть и устояться, затем снимаем чистовые проходы. На длинном держателе усадка не мгновенная и на станке не видна. Сознательная пауза в последовательности стоит немного времени цикла и убирает целый класс деталей, которые меряются правильно на станке и уходят за ночь.
Как проверить работу, не повторяя её
Канал СОЖ мы проверяем продувкой воздухом или проливом жидкости до того, как деталь закончена, чтобы забитый или плохо пересечённый канал поймать, пока это ещё можно исправить. Соосность хвостовика и носка держится тем, что оба конца режутся в одном зажатии, а не измерением после — приспособление является управлением, проверка является подтверждением. Готовые держатели инспектируются по признакам, которые назвал заказчик, и мы держим запись первой детали на это семейство, чтобы повторные партии шли по известному результату, а не по свежему предположению.
Если заказчик гоняет эту деталь по двум станкам и теряет положение, полезный вопрос — не какой станок виноват. Полезный вопрос: сколько раз деталь перезажимается между первым резом и последним. На этой детали ответ ушёл с трёх до одного, и жалобы прекратились.
Вопросы и ответы
Можно ли сверлить канал СОЖ на том же станке, что и наружную поверхность?
Да, и на этой детали так и надо. Сверление канала со стороны хвостовика, пока корпус ещё короткий и хорошо поддержан, держит отверстие по оси, и это значит, что канал и наружная поверхность детали имеют одну базу. Перенос канала на отдельный станок заново вносит именно тот риск несоосности, который маршрут с одной установкой должен убрать.
Почему двухшпиндельный станок, а не два токарных?
Для тонкой детали с признаками на обоих концах второй токарный означает второе зажатие, а второе зажатие — это место, где уходит геометрия. Двухшпиндельный станок заканчивает задний конец, передавая деталь внутри станка. Это одно зажатие, одна база и один оператор, который смотрит на одну и ту же деталь весь цикл.
Какие материалы вы обрабатываете для резцедержателей?
Легированные стали и стали сквозной прокаливаемости — обычный выбор, плюс штамповые горячие стали для держателей, которые видят нагрев у режущего конца. Маршрут обработки между ними меняется мало; меняется то, насколько деталь уходит при снятии материала, и это решается последовательностью «обдирка — отдых — чистовая», а не маркой.
Можете ли вы держать положение между хвостовиком и поперечными отверстиями?
Это взаимное положение и есть причина, по которой мы держим поперечные отверстия на том же станке, что и хвостовик. Когда оба режутся от одной базы, положение является результатом установки, а не измерением, взятым после. Если бы отверстия резались на втором станке от заново выставленной базы, мы бы полагались на приспособление в том, чтобы воспроизвести то, что станок уже задал.
Какой объём подходит для этого маршрута?
Маршрут с одной установкой окупается уже с первой партии там, где маршрут с двумя операциями теряет положение. Мы делаем единичные пробные держатели, чтобы проверить процесс и приспособление, затем повторяем партии на той же установке. Пришлите чертёж держателя, материал и годовой объём, и мы порекомендуем станок и последовательность, а также дадим цену на инструмент и оснастку, которые к этому идут.
Получить предложение на ваши резцедержатели
Если держатель — это токарная работа с поперечными отверстиями, линейка токарных станков с наклонной станиной Handemo закрывает десять моделей от 50 мм до 220 мм по прутку, а линейка токарно-фрезерных станков закрывает версии, которые сверлят и фрезеруют отверстия без второй установки.
Расскажите о держателе — материал, длина и диаметр, где стоят канал СОЖ и поперечные отверстия, и размер партии — и Handemo порекомендует станок и процесс, а также даст цену на оснастку, которая делает работу повторяемой. Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Похожие материалы: Токарный станок или токарно-фрезерный: как выбрать и Обработка направляющей втулки гидравлического поршня — оба случая, где решение принималось по тому, сколько раз деталь должна переместиться, а не по режимам резания.