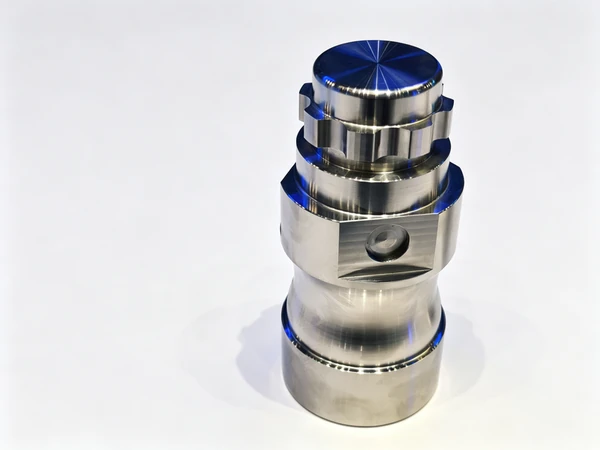
Эксцентриковый вал: точение за один зажим
Запрос пришёл с тремя фотографиями и без чертежа. Два снимка готового вала на верстаке и один — того же вала, снова установленного в станок, который его делал: индикатор стоит на эксцентриковой шейке, а стрелка замерла там, где заказчика она не устраивала. Под фотографиями короткая строка: первые пятьдесят деталей были нормальные, а потом перестали. Это очень конкретная претензия, и почти никогда она не означает, что станок не может сделать деталь. Обычно это значит, что процесс может сделать деталь один раз, а потом что-то в этом процессе смещается.
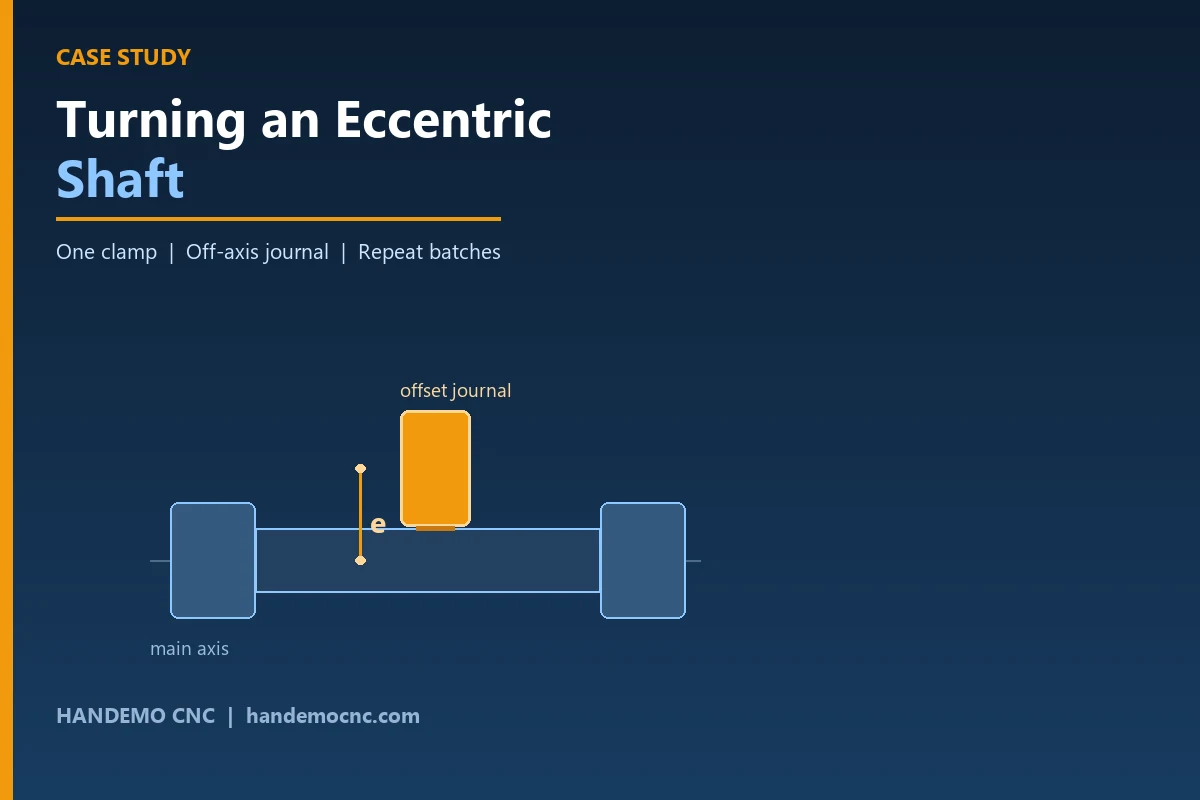
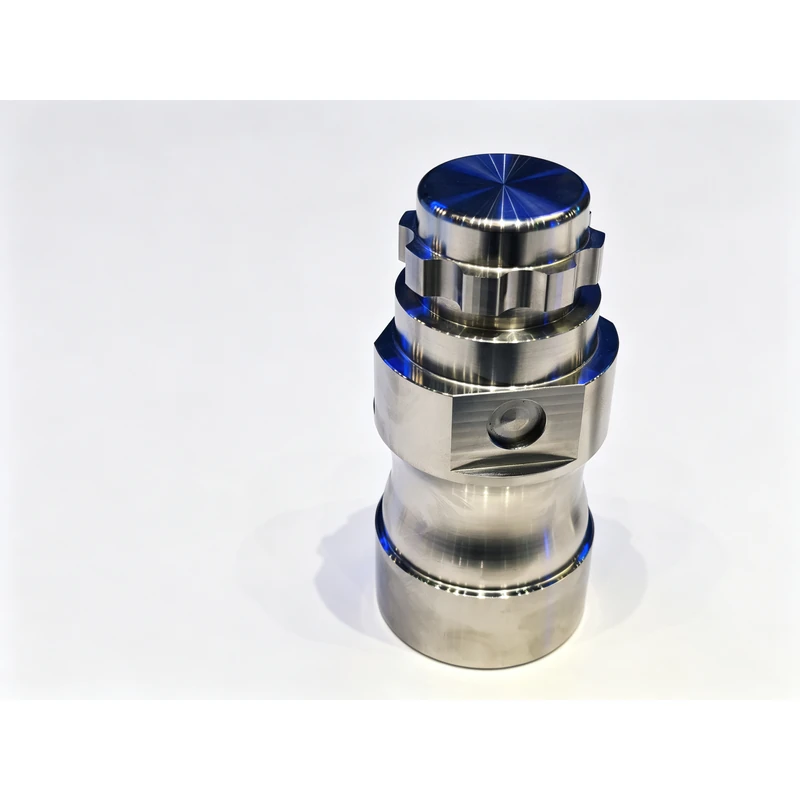
Эксцентриковый вал — это точенная деталь, у которой одна шейка намеренно смещена с оси остального вала: шатунная шейка, кулачок, несоосное посадочное место под подшипник. Всё в этой детали — обычное точение, кроме одной этой шейки, и именно она решает, работает деталь или нет. Заказчик, поставщик автокомпонентов, успешно обрабатывал её на обычном токарном станке с наклонной станиной и эксцентриковой оправкой. Чего он не мог — это обрабатывать её успешно всю партию.
Что должна обеспечивать деталь
Вал несёт нагрузку обоими концами на своих коренных шейках, а привод или привод от него идёт через смещённую шейку в середине. Функционально смещённая шейка должна стоять в правильном положении вокруг главной оси и в одинаковом положении у каждой детали в партии. Эти два требования звучат как одно. Они не одно, и разница между ними — это весь проект.
- Смещённая шейка должна быть обработана в правильном угловом и радиальном положении относительно коренных шеек
- Коренные шейки должны оставаться соосными между собой, чтобы вал садился в свои подшипники
- Эксцентриситет должен быть одинаковым от первой детали партии до последней
- Переход между основным телом и смещённой шейкой должен быть чистым настолько, чтобы галтель выдержала рабочие нагрузки
На чертеже это короткий список. На станке, работающем полную смену, именно первая строка решает, будет ли заказчик доволен. Если смещение уплывает по партии, детали по отдельности всё ещё проходят по чертежу — они просто невзаимозаменяемы, и сборочная линия узнаёт об этом раньше отдела контроля.
Почему эксцентриковая оправка уплывала
Цех использовал хорошо отработанный маршрут, и стоит прямо сказать: маршрут не неправильный. Он работает, и многие цеха им пользуются. Блок или оправка удерживает вал смещённым от оси шпинделя на величину эксцентриситета, и смещённая шейка точится на этой настройке, пока вал вращается вокруг смещённой оси. Когда первая деталь сходит со станка, она выглядит правильно.
Дальше по партии против цеха работают три вещи.
Первая — сама оснастка. Эксцентриковый блок должен воспроизводить смещение при каждой установке, а на оправке, которую весь день откручивают и закручивают, он этого не делает. Смещение — это положение, выставленное руками, а у положения, выставленного руками, есть разброс вокруг него. Сначала маленький, потом шире, и на готовой детали его не видно.
Вторая — смена базы между операциями. Коренные шейки точатся на одной настройке, смещённая шейка на другой, и связь между ними существует только в оправке. Если оправка в порядке — деталь в порядке. Если оправка чуть сместилась — деталь не в порядке, и на станке нет измерения, которое поймает это до того, как деталь будет закончена.
Третья — тепловое движение за смену. Заказчик сам это поднимал: он хотел хорошее охлаждение шпинделя, револьверной головы и приводного инструмента. Он заметил, что детали уплывают к концу дня, — а это ровно то, что видит цех, когда оправка и шпиндель греются с разной скоростью, и оба при этом должны держать положение.
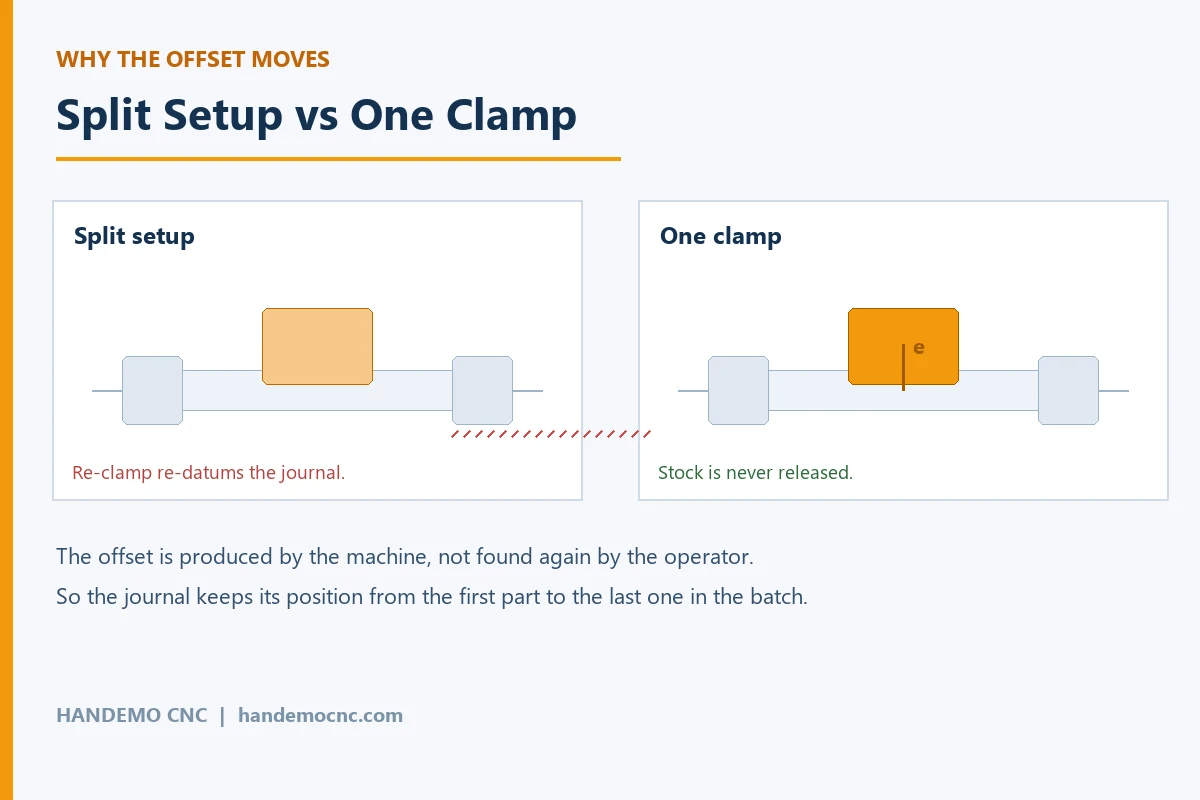
Претензия, которая приходит из цеха в таком положении, почти всегда одна и та же фраза: «первые были хорошие». Эту фразу стоит прочитать внимательно. Это не претензия к возможностям станка. Это претензия к процессу, который зависит от того, что что-то будет выставлено руками на одно и то же место сотни раз, без обратной связи в момент, когда оно смещается.
Что мы сделали
Мы предложили этот вал на токарно-фрезерной платформе с осью Y вместо обычного токарного станка с эксцентриковой оправкой, и это одно решение вытянуло весь проект.
На станке с осью Y и управляемой осью C смещение не нужно создавать оправкой. Коренные шейки точатся по главной оси обычным образом. Затем смещённая шейка получается при индексированном шпинделе и смещённом с оси инструменте под управлением программы: эксцентриситет — это число в программе, а не положение под болтом прижима. Это одно изменение убирает оправку из размерной цепи, а именно оттуда и шёл уход.
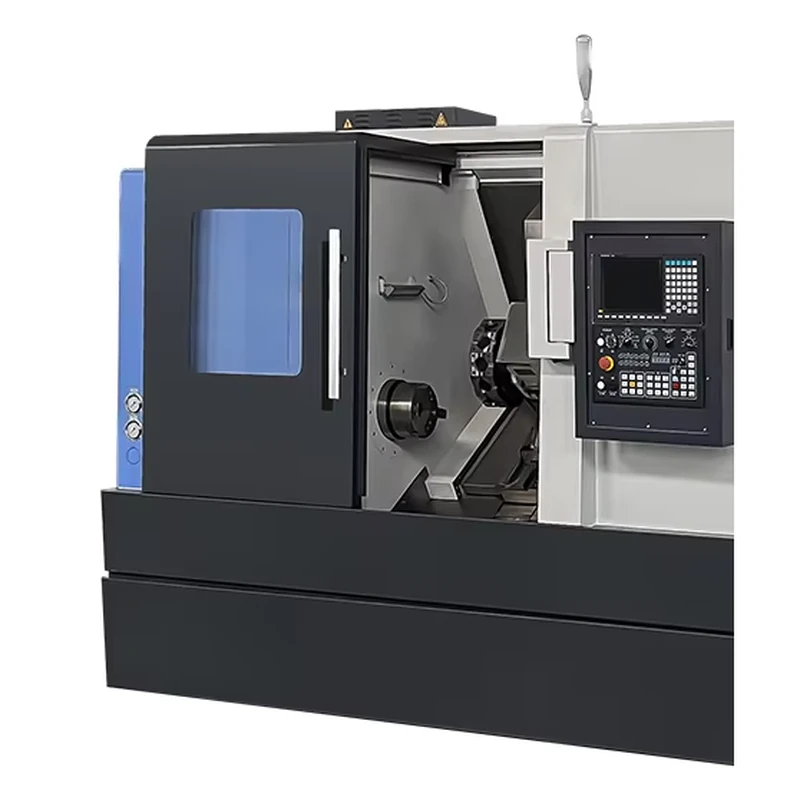
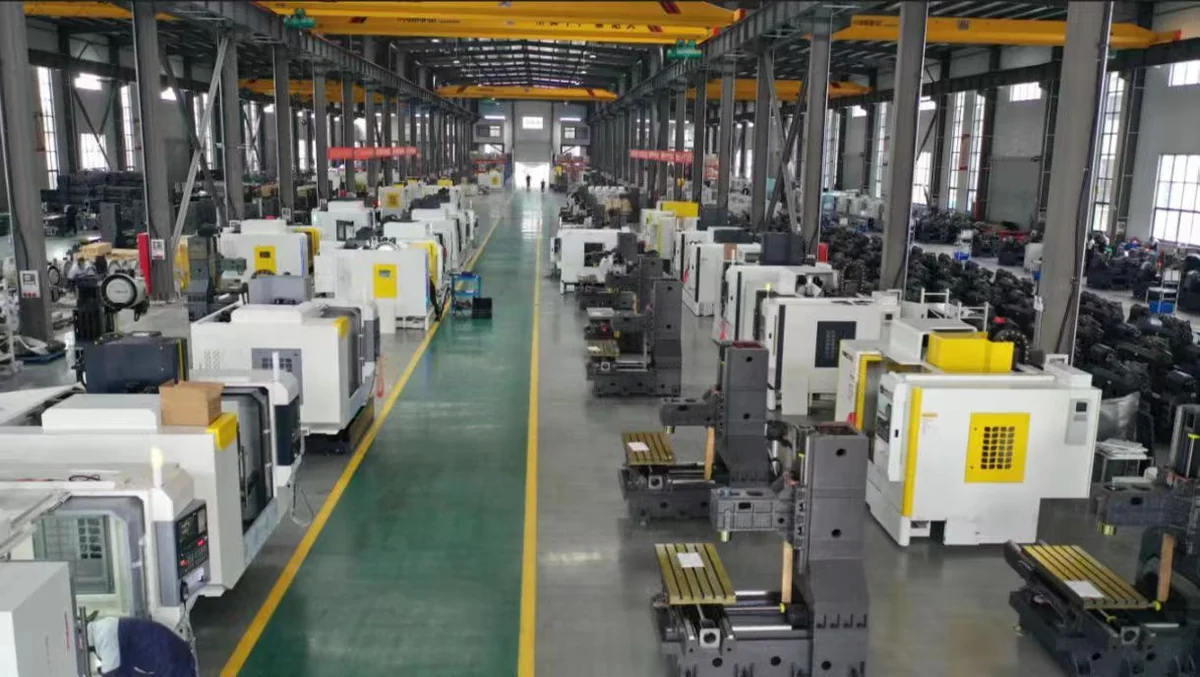
Модель, которую мы предложили, — токарно-фрезерный станок TCK2100LY, сочетание точения и фрезерования с осью Y в нашей линейке токарно-фрезерных станков. Он несёт револьверную голову с приводным инструментом и ось Y на токарной конструкции с наклонной станиной — как раз то, что требует это семейство деталей: точение для шеек, смещённое движение для эксцентриковой шейки и приводной инструмент для лысок и мелких поперечных элементов, которые обычно идут вместе с ней. Деталь заканчивается, не выходя из патрона между основным точением и смещением, поэтому шага переустановки базы, который мог бы испортить патрон, нет.
Последовательность такая. Пруток подрезается и центрируется, первая коренная шейка точится с поддержкой задней бабкой. Вторая коренная шейка точится, всё ещё по главной оси. Пока вал зажат, шпиндель индексируется, ось Y выводит инструмент в смещённое положение, и эксцентриковая шейка точится вокруг этого смещённого центра. Любые лыски, шпоночные пазы или поперечные отверстия по чертежу фрезеруются в том же зажиме приводным инструментом. И только после этого деталь покидает станок.
Станки и почему именно они
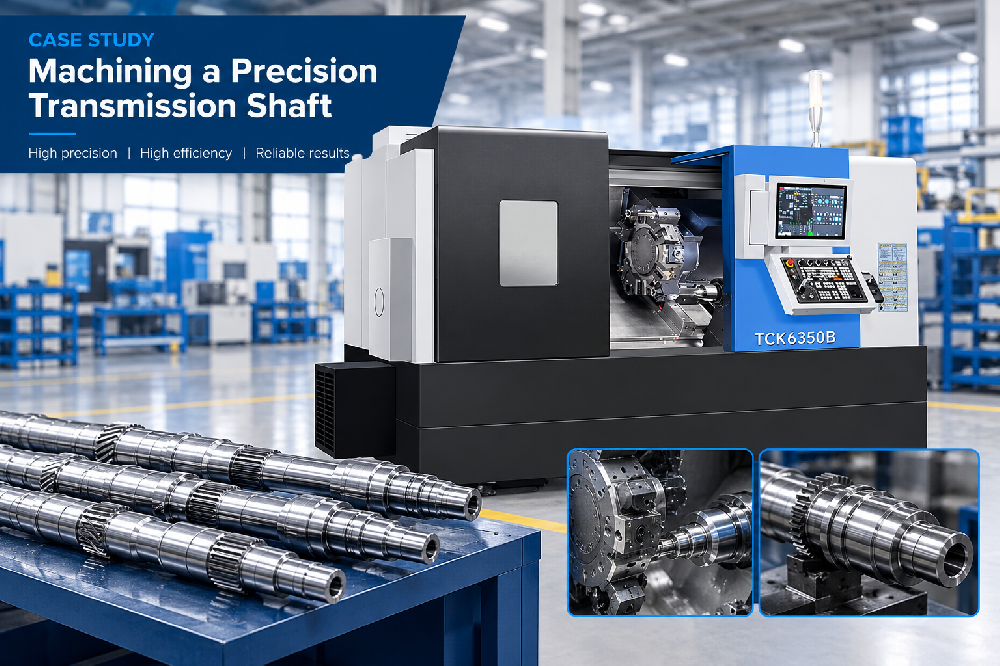
TCK2100LY подходит для этого вала, потому что смещение получается на станке. Там, где вал длиннее или партия меньше и цех готов принять оправку, токарный станок с наклонной станиной TCK6050 с субшпинделем всё ещё будет точить это семейство деталей и даст более дешёвое предложение. Там, где смещённая шейка близко к буртику и детали нужна ещё вторая операция по заднему концу, двухшпиндельный токарно-фрезерный станок TCK6050SY развивает ту же идею на шаг дальше и заканчивает оба конца на одном станке. Для тяжёлых или длинных валов TCK6350B — тот станок, на который мы бы поставили работу, потому что конструкция — это как раз та часть станка, которая должна пережить прерывистое резание на большой эксцентриковой шейке.
Чего мы бы не рекомендовали для такой детали — это обычный токарный станок плюс отдельный вертикальный обрабатывающий центр. Раздельный маршрут не неправилен в принципе, но на эксцентриковом валу он означает, что смещение и коренные шейки делаются на двух станках от двух баз, и связь между ними становится задачей оснастки, а не задачей обработки. Исправить это лучшей оснасткой возможно. Убрать это из процесса проще. Там, где у цеха уже есть вертикальный обрабатывающий центр и он хочет его использовать, честный ответ такой: ОЦ — правильный станок для фрезерных элементов и неправильное место, чтобы задавать эксцентриситет. Подробнее о том, как делается эта деталь, — в нашей статье технология обработки эксцентриковых валов.
Что мы сделали, чтобы это держалось
Две вещи помимо выбора станка сделали работу повторяемой, и обе — это скорее порядок, чем технология.
Первая — охлаждение, которое заказчик поднимал ещё до того, как мы дали предложение. Эксцентриковая шейка точится так, что часть оборота инструмент работает в стороне от центра вращения, и нагрузка на пластину меняется за каждый оборот. Эта неравномерность вносит тепло в инструмент и деталь неравномерно, и инструмент, который резал в размер в восемь утра, в два часа дня режет уже не в тот размер. Мы задали охлаждение высокого давления через револьверную голову и приводной инструмент, чтобы резание оставалось холодным всю смену и инструмент не рос. На этой детали это не мелочь; по свидетельству самого заказчика это была большая часть ухода.
Вторая — как удерживается вал. Коренные шейки мы ведём в мягких кулачках, проточенных по диаметру вала, а не зажимаем по черновой поверхности прутка, и держим прижим плотным, но ровным, чтобы вал не выдавило из окружности. Люнет поддерживает середину длинного вала. Задняя бабка используется с первого прохода, чтобы вал никогда не работал со свободным неподдержанным концом, и остаётся подведённой до окончания смещённой шейки.
Проверка без повторной установки
Полезная часть плана контроля в том, что он происходит в станке, а не после него. Поскольку оба конца и смещение обрабатываются без освобождения детали, соотношение, которое важно заказчику, получается из настройки, а не измеряется и исправляется потом. Готовый вал мы проверяем на калибре после снятия и держим запись первой детали для этого семейства, чтобы повторная партия шла против известного результата, а не против свежего предположения.
Проблема заказчика его собственными словами была в том, что первые пятьдесят деталей были хорошие. На самом деле в процессе было положение, которое держалось только пока всё оставалось точно так, как было выставлено. Перенос смещения с оправки в программу убрал это положение, и партия перестала уплывать.
Частые вопросы
Можно ли точить эксцентриковый вал без эксцентриковой оправки?
Да, на станке с осью Y и управляемой осью C. Коренные шейки точатся по главной оси, а смещённая шейка получается вне осевой линии под управлением программы, так что эксцентриситет идёт от станка, а не от блока, прикрученного к патрону. Маршрут с оправкой тоже работает и всё ещё применяется; он просто делает эксцентриситет положением настройки, а не программируемым значением.
Почему детали уплывали по партии?
Потому что смещение выставлялось руками на оправке при каждой установке детали, и связь между смещением и коренными шейками существовала только в этой оправке. Небольшие смещения оправки, смена базы между операциями и тепловой рост за смену складываются, и ни одно из этого не видно на готовой детали, пока его не найдёт сборочная линия.
Нужен ли для этой детали токарно-фрезерный станок?
Не всегда. Если вал короткий и партия небольшая, токарный станок с субшпинделем и хорошо сделанной эксцентриковой оправкой справится. Маршрут на токарно-фрезерном станке оправдывает свою стоимость, когда смещение должно держаться на длинной партии или когда на том же чертеже есть лыски, шпоночные пазы или поперечные отверстия, которые иначе означали бы второй станок.
Как вы удерживаете вал, чтобы его не повело?
Мягкие кулачки, проточенные по диаметру вала, прижим настолько лёгкий, насколько позволяет резание, люнет на длинных валах и задняя бабка с первого прохода. На валу с тонким сечением зажим скорее деформирует деталь, чем сила резания.
При каком объёме этот маршрут окупается?
Маршрут окупается с первой партии, где маршрут с оправкой теряет положение, потому что стоимость детали, которую надо переделать или выбросить, обычно больше разницы между станками. Мы делаем единичные пробные детали, чтобы подтвердить процесс и оснастку, а затем повторяем партии на той же программе. Пришлите чертёж, материал и годовой объём — и мы порекомендуем станок и последовательность.
Получить предложение на ваши валы
Расскажите о детали: материал, общая длина, где стоит смещение и насколько оно уходит от оси, размер партии — и Handemo порекомендует станок и процесс, а также даст цену на инструмент и оснастку, которые делают работу повторяемой. Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Вы можете прислать чертёж через страницу загрузки чертежей, и мы вернёмся с планом обработки и предложением по вашей детали. Почитать по теме: Кейс: обработка вала трансмиссии и Токарный станок или токарно-фрезерный: как выбрать.