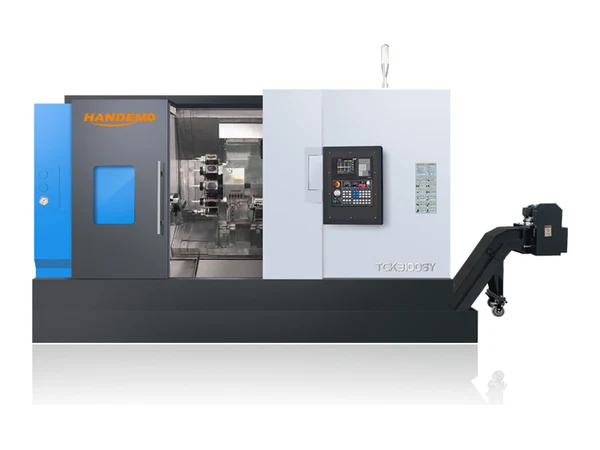
Двухшпиндельный токарно-фрезерный станок
Большинство токарных работ теряет время не в резании. Оно уходит на вторую операцию: снять деталь, обдуть её, отнести к другому станку, заново зажать в новых кулачках, снова найти базу — и только потом начать снимать стружку с обратной стороны. На короткой детали с коротким циклом такая перестановка может занимать больше времени, чем само резание.
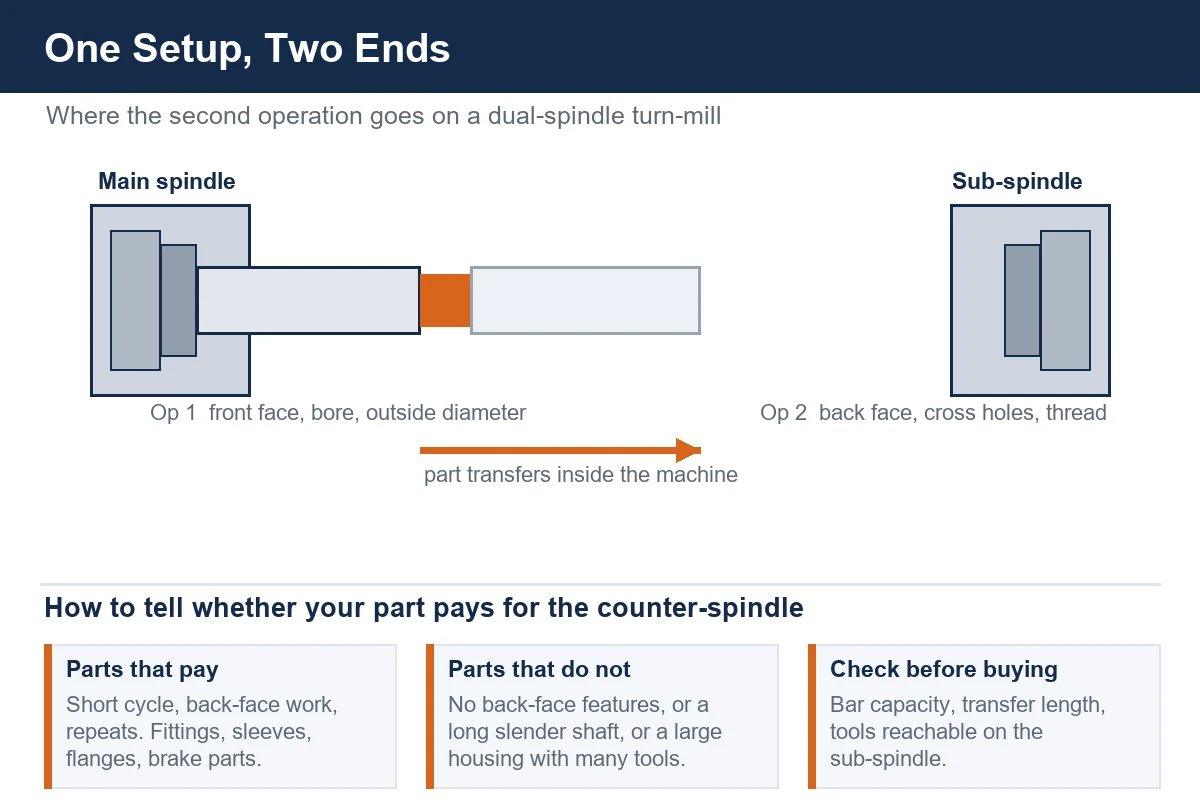
Токарно-фрезерный станок с двумя шпинделями решает именно эту проблему. Передняя сторона детали обрабатывается на главном шпинделе, деталь отрезается, второй шпиндель, установленный зеркально на той же станине, принимает её, и обратная сторона завершается, пока оператор загружает следующую заготовку. Для подходящей детали это убирает целый станок, приспособление и очередь между ними. Для неподходящей — добавляет стоимость и сложность и почти ничего не даёт взамен. Эта статья о том, как отличить одно от другого.
 Видео
 Видео
Почему вторая операция — это настоящая стоимость
Возьмите цех, который точит небольшие гидравлические фитинги. На одношпиндельном токарном станке цикл резания может составлять две минуты. Затем деталь попадает в лоток и ждёт. Кто-то берёт лоток, несёт его ко второму токарному или фрезерному станку, зажимает деталь за второй конец, сверлит поперечное отверстие, нарезает резьбу, снимает фаску у входа и бросает деталь в ящик готовой продукции. Машинное время короткое; календарное время от первой стружки до последней — нет. Каждая деталь несёт две установки, два зажима, два шанса потерять базу и оператора, который весь день ходит между позициями.
Именно на этом разрыве двухшпиндельный станок зарабатывает свои деньги. Оба торца выполняются за один цикл на одной станине. Один наряд, один технологический лист, один оператор у одного станка и одна полностью готовая деталь на выходе. Экономия не только в труде. Это ещё и незавершённое производство в лотках, площадь под второй станок и брак, который возникает, когда деталь базируется три раза вместо одного.
Как устроен токарно-фрезерный станок с двумя шпинделями
Если убрать облицовку, компоновка проста: два шпиндельных узла обращены друг к другу вдоль одной станины, а инструмент находится между ними.
Главный шпиндель
Главный шпиндель держит пруток или заготовку и вращает её относительно револьверной головки. Здесь есть всё, что ожидаешь от токарного центра: патрон или цангодержатель, револьверная головка или инструментальный блок, а на токарно-фрезерном станке — приводной инструмент, который может фрезеровать, сверлить и нарезать резьбу вне оси центров.
Контршпиндель
Контршпиндель, который также называют вторым шпинделем, установлен на собственных салазках напротив главного шпинделя. Он может подъезжать к главному шпинделю, чтобы принять деталь, а затем отъезжать и поворачиваться, подавая обратный торец к инструменту. На таком станке, как 3100SY, оба шпинделя — равноправные партнёры, а не основной станок с дополнением, и это важно, как только вы хотите нагрузить второй торец сопоставимо с первым.
Что именно перемещается
Есть две распространённые компоновки. В одной контршпиндель имеет оси X и Z и едет навстречу главному шпинделю. В другой контршпиндель более неподвижен, а больше перемещается главный шпиндель или револьверная головка. Что подойдёт вам, зависит от длины детали и от того, какая доля работы приходится на обратный торец.
В чём контршпиндель силён
Отрезка и передача
Классическая последовательность: точить передний торец, подрезать, сверлить, затем отрезать деталь от прутка, когда контршпиндель уже зажат на готовом диаметре. Передача происходит так, что деталь вообще не касается лотка. Отрезной резец оставляет небольшой остаток, поэтому контршпиндель подрезает его со своей стороны, и с этого момента обратный торец — обычная токарная работа.
Работа по обратному торцу
Когда деталь в контршпинделе, обратный торец полностью открыт. Именно там выполняют расточку под внутренний подшипник, второе отверстие, внутреннюю резьбу, обратную фаску, а на токарно-фрезерном станке — поперечные отверстия и фрезерованные площадки, для которых иначе понадобился бы второй станок. Поскольку контршпиндель может поворачиваться, можно также сверлить группу отверстий, которая должна быть согласована с элементом, обработанным на передней стороне.
Чего он не делает
Контршпиндель — не второй полноценный обрабатывающий центр. Его рабочая зона меньше, и на многих станках у него меньше позиций инструмента, чем у главной револьверной головки. Очень длинные детали передаются неудобно. Если обратному торцу нужно восемь инструментов и большой вылет, честный ответ может быть таким: вторая операция на нормальном обрабатывающем центре всё ещё лучший план.
Фрезерование на токарном станке: при чём здесь часть «токарно-фрезерный»
Часть названия «токарно-фрезерный» работает не меньше, чем часть «двухшпиндельный». На чисто токарном станке поперечное отверстие означает вторую установку. На токарно-фрезерном станке это приводной инструмент в револьверной головке, который режет, пока деталь ещё зажата.
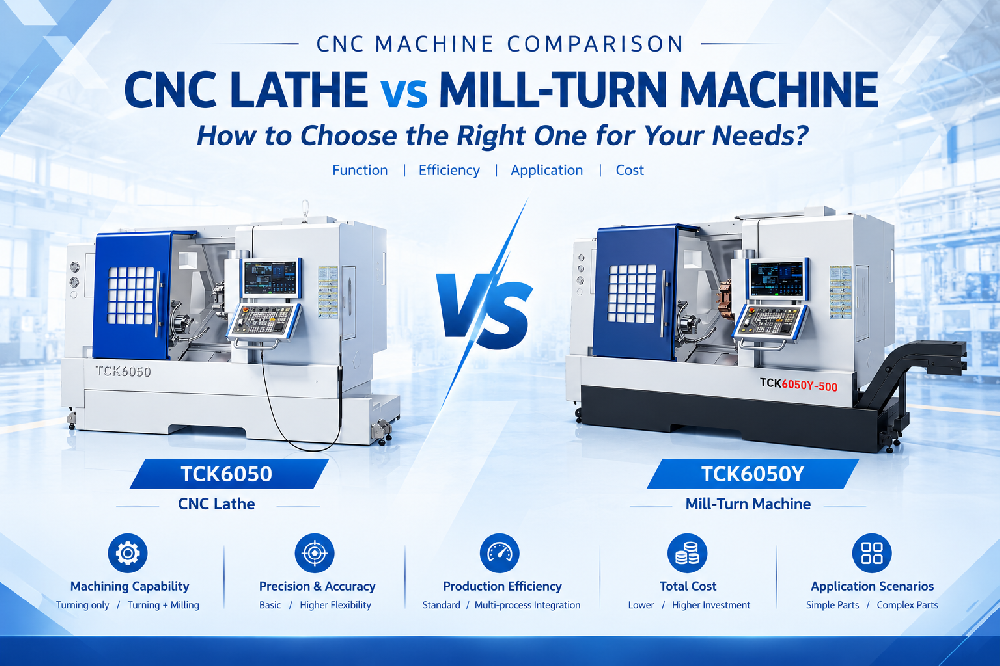
Приводной инструмент и ось Y
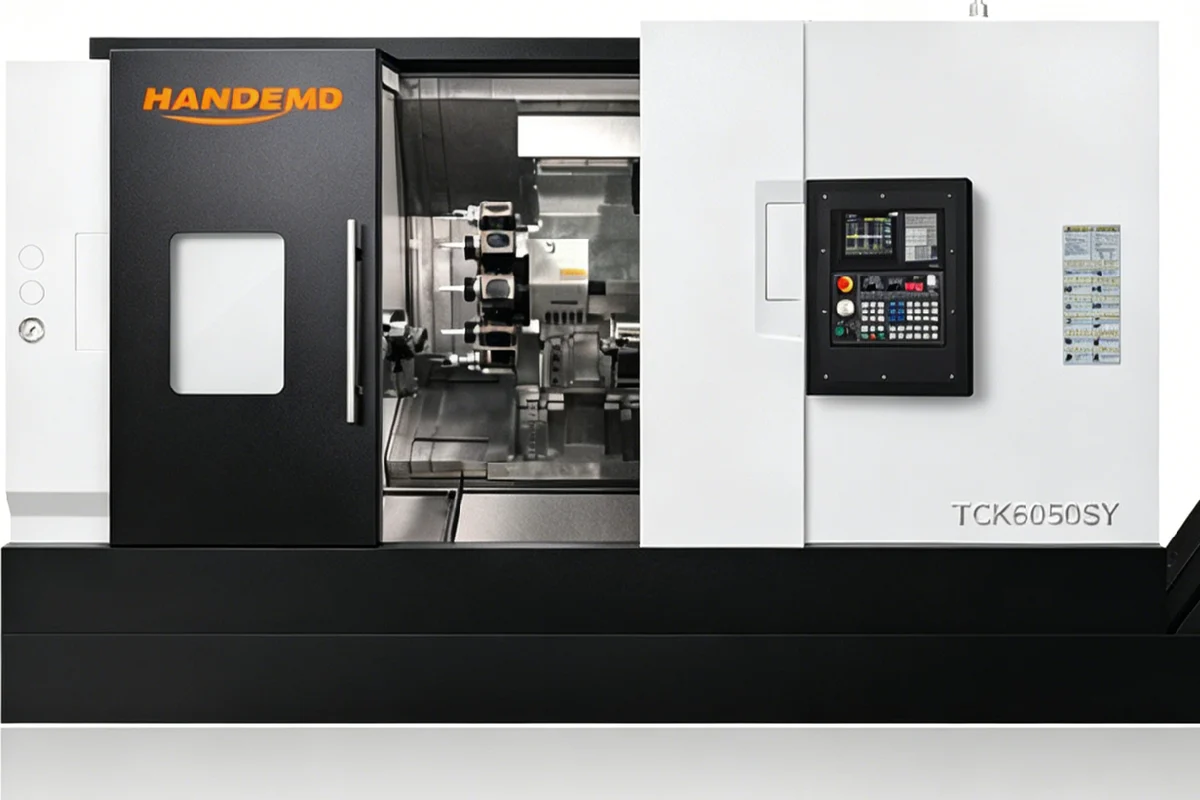
Приводной инструмент позволяет револьверной головке вращать фрезу вместо резца, так что можно фрезеровать площадки, сверлить внеосевые отверстия и нарезать резьбу, не разбирая установку. Станок с осью Y идёт дальше: инструмент может перемещаться поперёк детали, а не только к её оси, и именно это делает практичными фрезерованные пазы и настоящие поперечные элементы. TCK6050Y — станок с силовой револьверной головкой в этом классе, рассчитанный на детали, которым нужно точение плюс умеренное фрезерование, а не полноценное многокоординатное контурное фрезерование.
Пределы станка с револьверной головкой
Стоит ясно обозначить потолок. Токарно-фрезерный станок с силовой револьверной головкой очень хорош в точении плюс прямолинейном фрезеровании и сверлении. Он не заменяет станок с осью B или специальной многокоординатной головкой и не выполнит то свободное формообразование поверхностей, для которого создан пятикоординатный обрабатывающий центр. Если вашей детали это нужно, важное сравнение — то, что в статье 5-осевые и 3-осевые обрабатывающие центры, а не это.
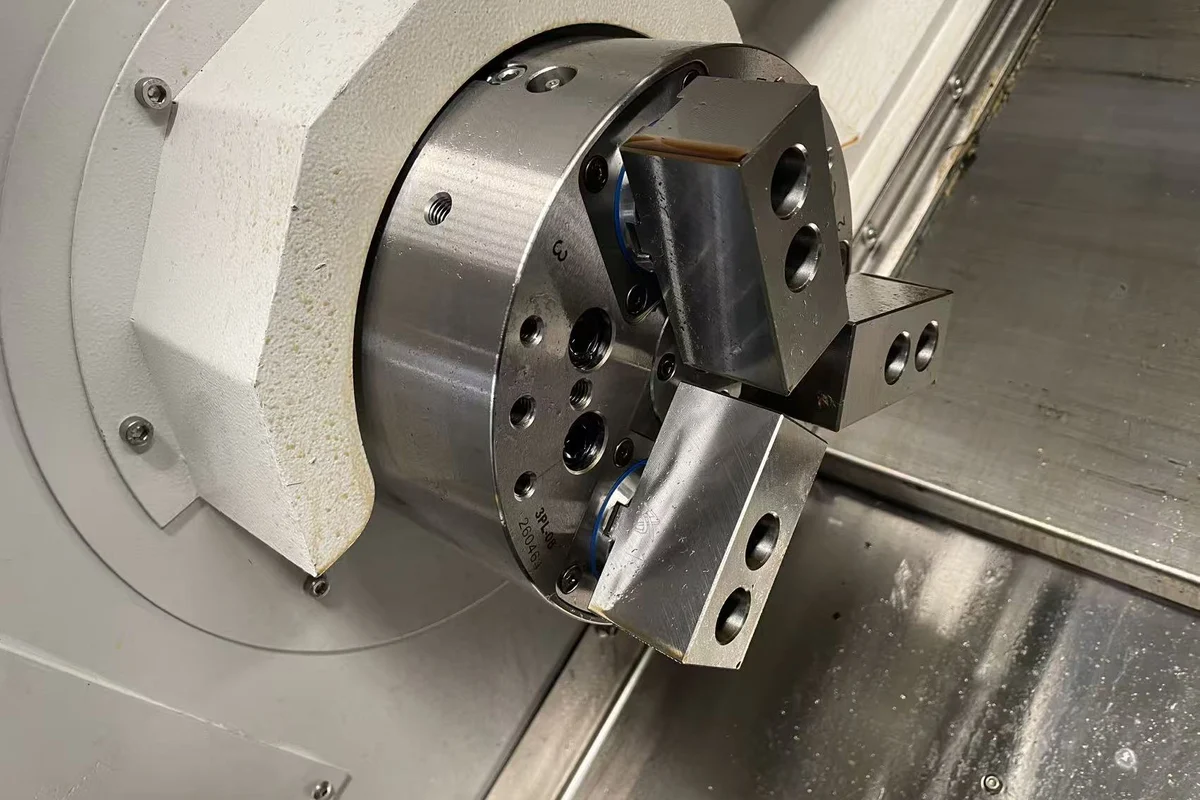
Детали, которые окупают двухшпиндельный станок
Гидравлические фитинги, втулки и корпуса
Фитинги, переходники, направляющие втулки поршня и небольшие корпуса — классический случай. Они обычно короткие, имеют сквозное отверстие, им нужно поперечное отверстие, шестигранник или буртик на втором торце, и их делают сотнями. Именно это сочетание короткого цикла и работы по обратному торцу и было причиной появления контршпинделя. Та же картина видна в арматурной и гидравлической тематике, которой посвящена наша страница арматура и гидравлические детали, и в руководстве по гидравлическим цилиндрам, где расточки и расположение крышек должны оставаться на одной базе.
Автомобильные и тормозные детали
Тормозные диски, детали ступичного типа, колёсные ступицы и небольшие автомобильные фитинги подчиняются той же логике: точить один торец, точить другой, сверлить группу отверстий и сохранить перпендикулярность торцов друг другу. Выполнение этого за одну установку убирает накопление погрешности от второго зажима. Наши заметки по обработке тормозных дисков и страница автомобильные детали рассматривают то же семейство деталей с другой стороны.
Фланцы, муфты и ступенчатые валы
Короткие ступенчатые валы с фланцем, резьбой и отверстием на обратном торце — сильные кандидаты. То же относится к муфтам и переходным плитам, где группа отверстий на одном торце должна быть согласована с элементом на другом. Но когда вал становится действительно длинным и тонким, компромиссы меняются, и вопрос компоновки из статьи наклонная или горизонтальная станина начинает значить больше, чем число шпинделей.
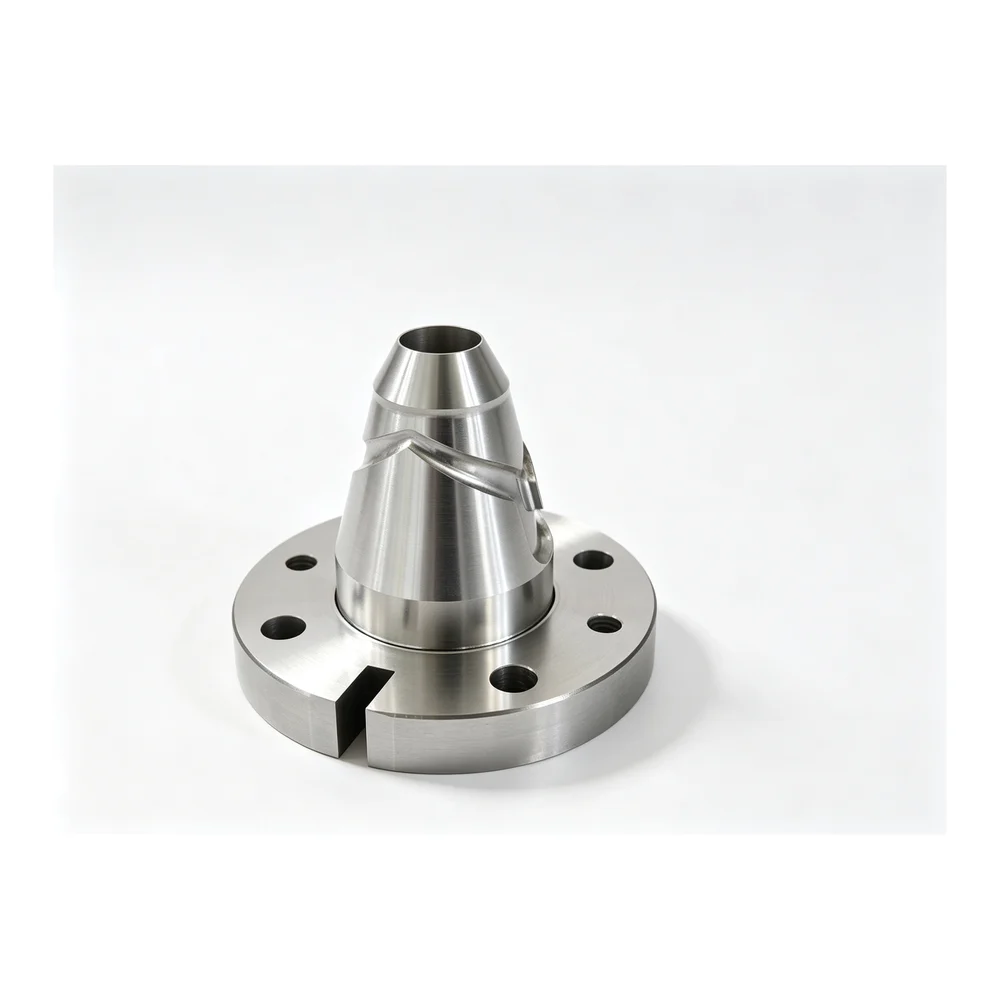
Согласование станка с деталью
Почти всё решают два числа. Первое — максимальный диаметр прутка, потому что он задаёт самый крупный пруток, который можно подавать через шпиндель без предварительной резки заготовок. Второе — рабочая длина, которую каждый шпиндель может уверенно удерживать, потому что именно она ограничивает длину передаваемой детали.
В нашей линейке 3100SY и TCK6050SY — две двухшпиндельные токарно-фрезерные модели, и они занимают разные точки размерного ряда, а не являются вариантами одного станка. Если работа по обратному торцу небольшая и вам нужно в основном убрать вторую операцию, станок с силовой револьверной головкой, такой как TCK6050Y, или обычный TCK6050D справится с задачей, не заставляя платить за контршпиндель, который вы не будете использовать.
Пришлите нам чертёж с размером партии, диаметром закупаемого прутка и элементами на обратном торце — и выбор между одношпиндельным станком со второй операцией и двухшпиндельным станком с одной установкой обычно становится ясен за несколько минут просмотра детали.
Сохранение обоих торцов на одной оси
Двухшпиндельный станок оправдывает свою цену тем, что убирает повторное базирование. Когда одну и ту же деталь зажимают второй раз, любое биение второго патрона, любая стружка под кулачком и любой износ второго приспособления добавляются к погрешности первой операции. На станке, который передаёт деталь внутри себя, соосность двух шпинделей выставлена один раз при сборке, и при чистом приёме детали оба торца остаются соосными так, как это было задумано в конструкции.
Именно поэтому мелочи значат больше, чем кажется. Передача, при которой деталь принимается за ещё горячий диаметр или за заусенец от отрезного резца, будет держать положение менее стабильно в течение смены, чем приём за чистую точёную поверхность. Правильная последовательность отрезки и приёма влияет на реальную работу цеха сильнее, чем любая отдельная характеристика в паспорте.
Автоматизация вокруг двухшпиндельного станка
Двухшпиндельный станок уже наполовину автоматизирован: деталь сама переходит с первого шпинделя на второй. Остаётся ручная операция — загрузить заготовки и вынуть готовые детали. Поэтому такие станки так естественно сочетаются с податчиками прутка на прутковой работе и с портальным загрузчиком или роботом на патронной работе. Наши страницы портальный загрузчик и роботизированное обслуживание станков описывают два пути; выбор обычно сводится к массе детали и к тому, как поступают заготовки.
Если вы уже часть дня работаете без оператора, двухшпиндельный станок часто оказывается самым дешёвым способом добавить необслуживаемую мощность, потому что он убирает операцию, а не добавляет робота для её выполнения.
Когда одношпиндельный станок всё ещё правильный ответ
Есть ясные случаи, когда контршпиндель — мёртвый груз. Если у детали вообще нет работы по обратному торцу, контршпиндель ничего не добавляет. Если для второй операции нужно больше инструментов, чем может достать контршпиндель, второй станок всё равно понадобится. Если партии крошечные, а деталь крупная, время наладки двухшпиндельного станка может не окупиться. И если работа на самом деле фрезерная с небольшим точением, деньги лучше вложить в обрабатывающий центр.
Проверка проста. Считайте операции по детали, а не станки в цехе. Если одна и та же деталь по пути в ящик готовой продукции проходит больше одного станка, а детали небольшие и повторяемые, двухшпиндельный токарно-фрезерный станок стоит запросить по цене.
Часто задаваемые вопросы
В чём разница между двухшпиндельным токарным станком и токарно-фрезерным станком?
Это две разные оси одного и того же решения. «Двухшпиндельный» говорит о том, в скольких местах можно держать деталь; «токарно-фрезерный» — о том, умеет ли станок фрезеровать и сверлить помимо точения. Станок может иметь любой из этих признаков, оба или ни одного, а двухшпиндельный токарно-фрезерный станок имеет оба.
Может ли двухшпиндельный станок заменить два токарных?
Для коротких деталей с работой по обратному торцу часто да, и в этом смысл покупки. Для длинных или тяжёлых деталей, а также там, где вторая операция значительна, он обычно заменяет первый станок и перестановки, а не второй станок.
Теряет ли деталь точность при передаче на второй шпиндель?
Передача — критический шаг, но контролируемый. Поскольку оба шпинделя стоят на одной станине и их соосность выставлена при сборке, деталь сохраняет одну базу вместо повторного базирования во втором приспособлении. Практические риски — защемление стружки и приём за шероховатую поверхность, и то и другое решается в технологии, а не в характеристиках станка.
Обязателен ли податчик прутка?
Нет, но это обычный партнёр. На прутковой работе станок будет работать непрерывно, пока загружен податчик. На патронной работе подача идёт портальным загрузчиком, роботом или вручную для небольших партий.
Как понять, подходит ли моя деталь?
Пришлите чертёж и размер партии. Деталь с двумя торцами, сквозным отверстием, поперечным элементом и повторяющимся заказом — это профиль, который окупается; длинный вал за одну установку или крупный корпус обычно лучше обслужить на другой платформе.
Пришлите нам деталь
Handemo строит станки с 2008 года и поставляет покупателям более чем в 150 стран с завода площадью 220 000 м². Если деталь проводит свой день в переездах между станками, пришлите нам чертёж, и мы скажем, реалистична ли одна установка или честный ответ — вторая операция.
Вы можете загрузить чертёж через нашу страницу загрузки чертежей, и мы вернёмся с технологическим планом и предложением по вашей детали. Если вы уже знаете, что детали нужна одна установка, линейка токарно-фрезерных станков Handemo перечисляет все десять моделей с диаметром отверстия шпинделя, диаметром прутка и конфигурацией осей в одной таблице.
Свяжитесь с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Полезное чтение: Токарный станок или токарно-фрезерный: как выбрать | Токарные станки с наклонной и горизонтальной станиной | VMC или HMC: какой обрабатывающий центр выбрать