Наклонная или плоская станина токарного
Два токарных участка, один и тот же вопрос, два разных ответа. Один не купит станок, у которого станина не наклонная, а второй двадцать лет работает на станках с горизонтальной станиной и не видит причин что-то менять. Оба выпускают детали, которые проходят контроль, так что спор вовсе не о качестве. Он о том, какая компоновка подходит деталям, которые вы действительно обрабатываете, и сколько вашего дня уходит на уборку стружки и загрузку заготовок.
Станина — единственное решение в токарном станке, которое нельзя изменить потом. Револьверные головки, задние бабки, стружкоуборочные конвейеры и прутковые податчики можно добавить или заменить. Угол направляющих и литая основа, которая их держит, фиксируются в день заливки. Поэтому стоит потратить несколько минут на то, для чего на самом деле хороша каждая компоновка, прежде чем начинать разговор о спецификации.
Это сравнение остаётся в рамках самой компоновки станины. Если ваш вопрос в том, нужно ли вообще точить или фрезеровать, сначала смотрите сравнение токарного станка и токарно-фрезерного центра.
 Видео
Что на самом деле определяет компоновка станины
У любого токарного станка с ЧПУ одни и те же базовые элементы: передняя бабка, которая вращает заготовку, станина, несущая направляющие, суппорт или револьверная головка, перемещающиеся по этим направляющим, и задняя бабка на станках, длина которых её требует. Компоновка станины определяет три вещи, которые остаются с вами в каждой работе.
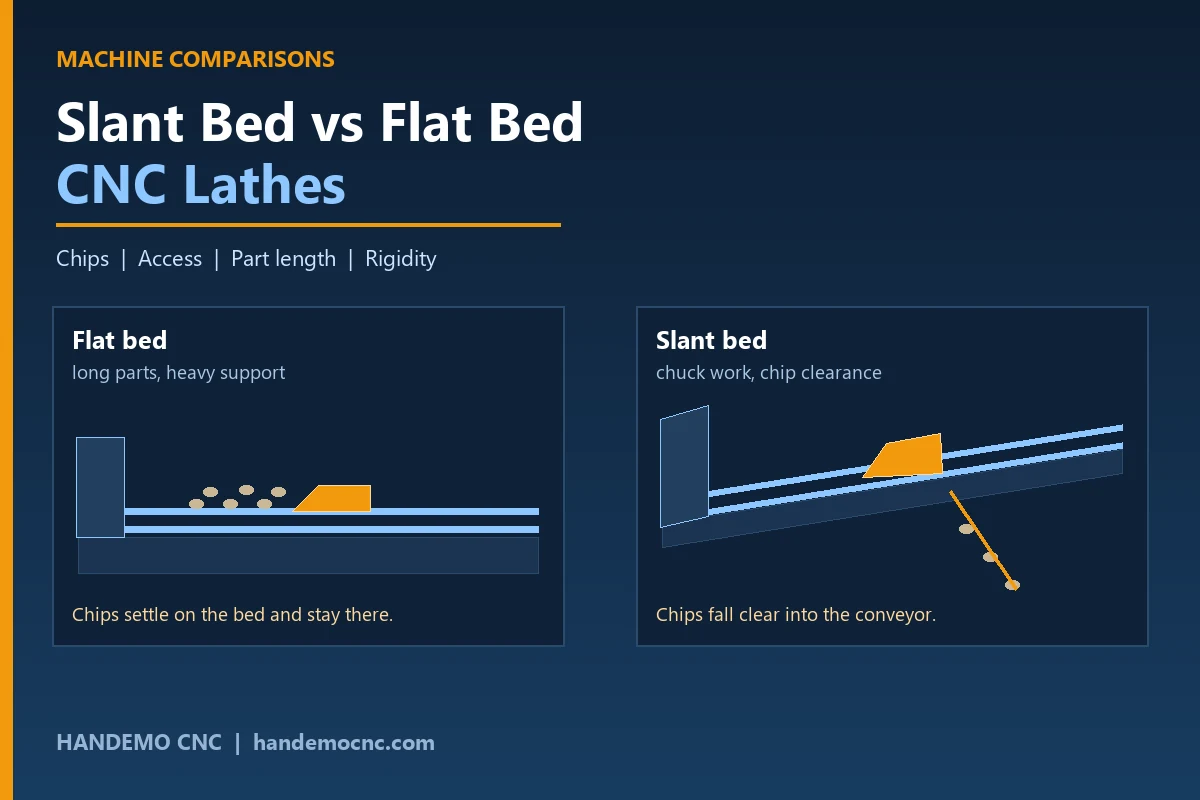
Первая — куда уходит стружка. На горизонтальной станине направляющие расположены горизонтально, поэтому стружка ложится на станину и на защитные кожухи направляющих, и что-то должно выносить её из зоны резания. На наклонной станине направляющие наклонены, поэтому часть транспортировки берёт на себя гравитация, и стружка уходит из зоны резания в сторону конвейера.
Вторая — насколько далеко приходится тянуться оператору. Горизонтальная станина ставит ось шпинделя примерно на высоту пояса и далеко вглубь от передней части станка. Наклонная станина приближает рабочую зону к двери, потому что вся конструкция наклонена к оператору.
Третья — как передаётся сила резания. Точение давит инструмент вниз и в сторону заготовки. На горизонтальной станине эта нагрузка воспринимается широкой поверхностью с хорошей опорой. На наклонной станине та же нагрузка приходит более напрямую в конструкцию, но отливка должна быть спроектирована под неё, а не быть просто плоской плитой с привёрнутыми рельсами.
Станки с горизонтальной станиной: где они по-прежнему незаменимы
Горизонтальная станина — более старая схема, и она сохранилась не случайно. Её сила в длине. Горизонтальную станину можно сделать длинной без такого же проигрыша в жёсткости, поэтому тяжёлые валы, валки, винты, трубы и длинные трубные детали до сих пор обрабатывают на станках с горизонтальной станиной.
Второе преимущество — доступ для тяжёлых или неудобных деталей. Длинный вал или трубу большого диаметра нужно заводить сверху или с торца, и горизонтальная компоновка упрощает это и для крана, и для оператора, который выставляет деталь.
Горизонтальные станины также остаются распространёнными там, где станок выполняет смесь точения и других операций в одном рабочем пространстве, потому что горизонтальные поверхности дают место для люнетов, подвижных люнетов и дополнительных опор без загромождения рабочей зоны. На некоторых работах с длинными деталями люнеты и есть смысл существования станка.
Плата за это — стружке некуда очевидно деваться. Она собирается на станине, вокруг патрона и под суппортом, и кто-то должен её убирать. На тяжёлой операции с вязким материалом это становится реальной частью цикла, и это одна из причин, по которой современное серийное точение ушло от такой компоновки.
Станки с наклонной станиной: что даёт наклон
Наклон направляющих меняет ежедневный опыт работы на станке сильнее, чем любая другая отдельная особенность.
- Стружка уходит из зоны резания, а не скапливается под инструментом, поэтому чистовые проходы идут по станине, которая ещё не несёт стружку от предыдущего реза
- Температурное расширение от горячей стружки, лежащей на конструкции, снижается, потому что стружка уходит, а не прогревает отливку
- Рабочая зона ближе к двери, поэтому загрузка, контроль и смена пластин требуют меньше движений
- СОЖ стекает в бак, а не застаивается, что сохраняет станок чище между сменами
- Револьверную головку можно установить так, что инструмент подходит к заготовке из положения, удобного для жёсткого точения, а на станках с осью Y — и для фрезерования
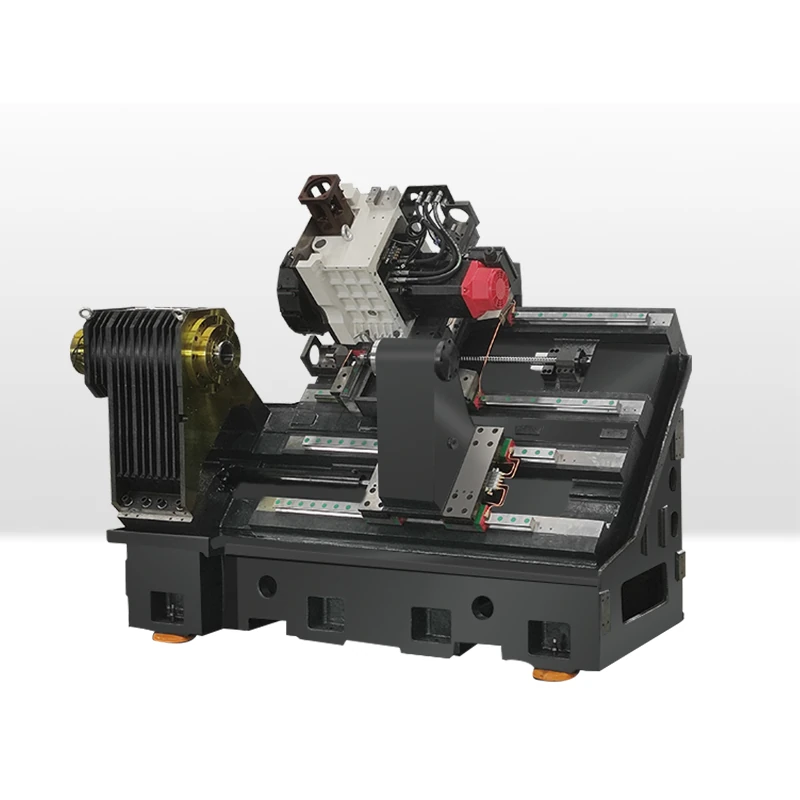
Стоимость такой компоновки проявляется в двух местах. Первое — сама отливка, потому что наклонная конструкция должна нести те же нагрузки через форму, которую сложнее изготовить, и обычно её делают с рёбрами и подвергают термообработке для стабильности. Второе — наклонная станина менее удобна, когда деталь длинная, потому что физически меньше места, чтобы завести длинный вал сбоку и поддерживать его по длине.
Чего наклон сам по себе не делает — он не делает станок быстрее или точнее. Это приходит от шпинделя, типа направляющих, привода и теплового проектирования всего станка. Относитесь к компоновке станины как к решению о стружке, доступе и форме детали, а остальное задавайте отдельно.
Компромиссы рядом
Поставьте две компоновки рядом, и картина довольно ясна.
По управлению стружкой наклонная станина выигрывает почти на любой патронной работе, и разница растёт на материале, дающем длинную или витую стружку. На работе с твёрдым точением или прерывистым резанием один объём стружки делает горизонтальную станину помехой.
По жёсткости при заданном количестве материала хорошо спроектированная отливка наклонной станины держится достойно, потому что путь нагрузки короткий и прямой. Горизонтальная станина компенсирует размером — поэтому станки с ней становятся тяжёлыми и длинными, а не высокими.
По эргономике для оператора наклонная станина просто проще в течение смены. Тянуться через горизонтальную станину, чтобы выставить заготовку, а потом тянуться снова, чтобы убрать стружку за револьверной головкой, за год складывается в ощутимую величину.
По возможностям для длинных деталей преимущество у горизонтальной станины, и никакое хорошее проектирование наклонной не убирает его полностью. Когда деталь — вал длиннее, чем станина высотой, горизонтальная компоновка естественна.
По автоматизации наклонную станину проще подавать. Прутковые податчики, портальные загрузчики и роботизированное обслуживание хотят компактную, повторяемую позицию взятия близко к двери — именно это даёт наклонная компоновка. На станках с противошпинделем или вторым шпинделем деталь передаётся между ними без того, чтобы оператор лез в горизонтальное рабочее пространство.
Какие семейства деталей куда ведут
На практике решение обычно сводится к форме работы.
Патронные детали, то есть всё, что держится в кулачках и в основном обрабатывается с торца и по наружному диаметру, подходят для наклонной станины. Сюда входят корпуса гидроклапанов, фланцы и крышки подшипников, автомобильные ступицы и тормозные компоненты, корпуса насосов и двигателей, втулки и гильзы, а также малые и средние шестерни. Эти детали короткие относительно диаметра, загружаются спереди и дают стружку, которая должна уходить быстро. Наши страницы автомобильных деталей и клапанных и гидравлических деталей показывают семейства, которые здесь находятся.
Детали между центрами, то есть валы с опорой с двух концов, делятся по длине. Короткие и средние валы хорошо идут на наклонной станине с задней бабкой или противошпинделем. Длинные валы, винты подачи, тяги, валки и тяжёлые трубы уходят к горизонтальной станине или к специальному станку с длинной станиной, потому что длина и требование опоры доминируют над всем остальным.
Детали, которым нужно не только точение, но и фрезерование, например шпоночные пазы и поперечные отверстия, снова меняют вопрос. На наклонной станине это означает станок с приводным инструментом в револьверной головке или с осью Y, либо токарно-фрезерную платформу. Линейка токарно-фрезерных станков существует именно для такого пересечения, а статья-сравнение выше объясняет, когда дополнительные затраты оправданы.
На какие станки мы поставили бы каждое семейство
Поскольку наш собственный модельный ряд построен вокруг точения с наклонной станиной, проще описать это так, как мы делаем в разговоре о коммерческом предложении.
Для общей патронной работы и коротких валов вход в ряд — это TCK50, а TCK6050 идёт ступенью выше для более широкого диапазона диаметров и более тяжёлого реза. Оба — простые серийные станки, и оба мы обычно ставим с прутковым податчиком для небольших деталей в объёме.
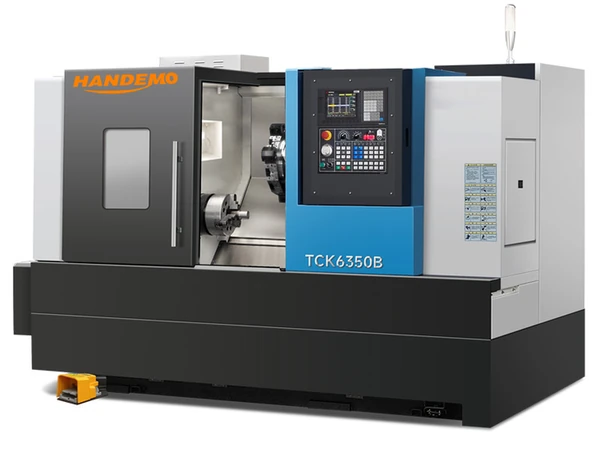
Для более крупных работ, длинных деталей и более тяжёлого съёма металла TCK6350B несёт больший диаметр над станиной и более тяжёлую конструкцию — именно на этом уровне операторы перестают жаловаться на прерывистое резание. Где чистота поверхности важнее скорости съёма металла, группа высокой точности, включая TCK6050D и TCK70D, построена для цехов, которые ежедневно держат жёсткие допуски и хотят, чтобы станок оставался в них всю смену.
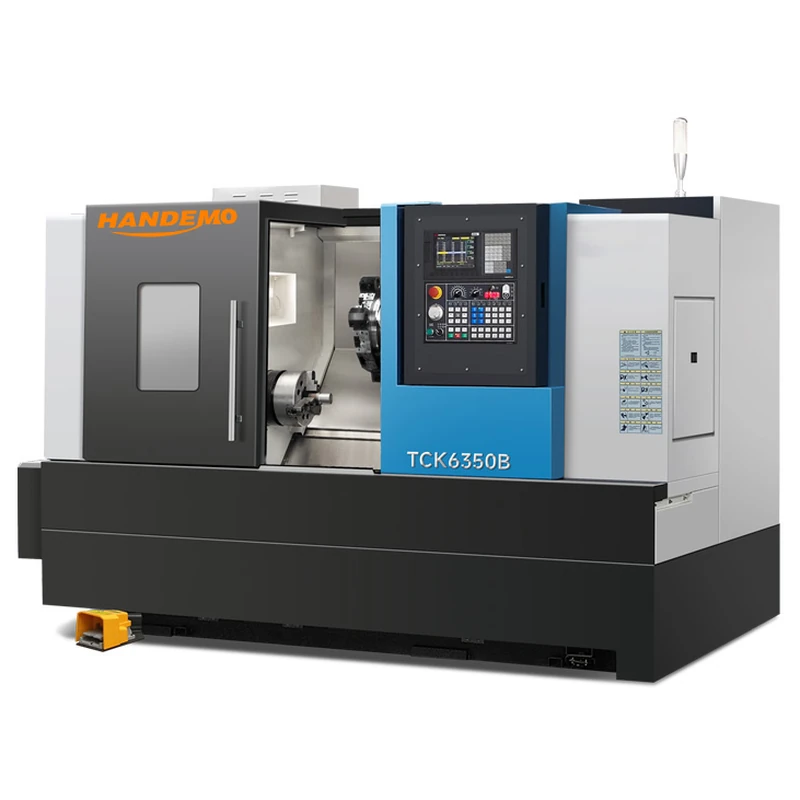
Когда детали нужны фрезерные элементы или когда оба торца надо обработать без второй операции, ответ переходит на сторону токарно-фрезерных станков. TCK6050Y добавляет ось Y к револьверной головке с приводным инструментом для поперечных элементов, а 3100SY работает с двумя шпинделями, так что деталь завершается за один цикл. Где точеной детали нужна ещё фрезерованная плоскость или карман, недоступный из револьверной головки, работу обычно делят с вертикальным обрабатывающим центром, а где корпус надо обработать с четырёх сторон, задача относится к горизонтальному обрабатывающему центру.
Длинные валы — тот случай, когда мы прямо скажем, что наклонная станина не первый выбор. Если деталь — валок, винт или длинная тяга, честный ответ — станок с длинной станиной или горизонтальная токарная платформа, и мы предпочтём сказать это, чем продать короткий станок, который не удержит деталь.
Советы по покупке, которые выдержат совещание
Три вещи стоит записать до того, как придут предложения.
Первое: измерьте самую длинную деталь, которую вы действительно будете обрабатывать, а не самую длинную в каталоге. Длина станины и её тип следуют из этого единственного числа, и это единственное требование, которое нельзя исправить опцией позже.
Второе: посчитайте стружку. Если вы снимаете много материала на коротких деталях, компоновка, которая сама убирает стружку, стоит больше за смену, чем любая рекламная характеристика. Если вы работаете близко к размеру на длинных деталях, всё наоборот, и жёсткость по длине важнее.
Третье: решите, будет ли станок когда-либо загружаться автоматически. Добавить прутковый податчик к станку, выбранному без этого в виду, или позже обнаружить, что портальный загрузчик не дотягивается до патрона чисто, — гораздо более дорогая ошибка, чем правильно выбрать компоновку станины сразу. Наши страницы портального загрузчика и роботизированного обслуживания станков показывают, что каждый вариант требует от станка.
И наконец, спрашивайте размеры рабочей зоны, а не угол станины. Угол — маркетинговое число. Расстояние от двери до патрона и пространство за револьверной головкой — это то, с чем будет жить ваш оператор.
Частые вопросы
Наклонная станина всегда точнее горизонтальной?
Нет. Точность приходит от состояния направляющих, шпинделя, привода и того, как станок управляет теплом. Хорошо построенный станок с горизонтальной станиной держит жёсткие допуски. Преимущество наклонной станины — сход стружки, доступ и жёсткость в компактных габаритах, а не точность сама по себе.
Может ли станок с наклонной станиной обрабатывать длинные валы?
Короткие и средние валы — да, обычно с задней бабкой или противошпинделем. Очень длинные валы становятся неудобными, потому что меньше места завести деталь и поддерживать её по длине. Это случай, когда горизонтальная станина или станок с длинной станиной — лучший ответ.
Почему большинство серийных токарных станков используют наклонную станину?
Потому что они в основном работают с патронными деталями, где стружка должна уходить из зоны резания, оператору нужно дотянуться до работы, а деталь позже может подаваться автоматически. Компоновка подходит для всех трёх.
Имеет ли значение угол станины?
Только как проектное решение, влияющее на сход стружки и доступ. Важнее то, как выполнены рёбра отливки, как опираются направляющие и какие шпиндель и привод установлены.
Можно ли позже добавить прутковый податчик или робота?
Обычно да, если станок выбирали с учётом интерфейса и доступа. Спрашивайте о прутковом проходе, интерфейсе загрузчика и позиции взятия при заказе станка, а не после установки.
Пришлите нам деталь, которую вы пытаетесь точить
Скажите нам материал, диаметр, длину, размер партии и то, будет ли деталь загружаться вручную или автоматически, и мы скажем, какая компоновка и какой станок из нашего ряда подходит. Handemo производит станки с 2008 года и поставляет покупателям более чем в 150 странах с завода площадью 220 000 м². Мы предпочтём направить работу с длинным валом на правильную платформу, чем продать наклонную станину, которая с ней борется.
Вы можете отправить чертёж напрямую через нашу страницу загрузки чертежей, и мы вернёмся с планом обработки и предложением по вашей детали.
Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Похожие материалы: Токарный станок или токарно-фрезерный: как выбрать | VMC или HMC: какой обрабатывающий центр выбрать | 5-осевые или 3-осевые обрабатывающие центры