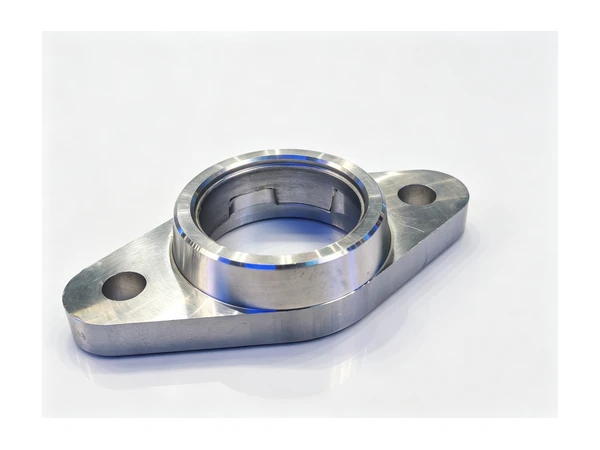
Вертикальный или горизонтальный центр
Спросите десять цехов, что лучше для корпусной детали — вертикальный или горизонтальный обрабатывающий центр, и получите десять уверенных ответов. Спросите, сколько раз деталь нужно снимать со стола, — и спор обычно заканчивается. Многостороннюю обработку решает не то, куда направлен шпиндель. Её решает то, сколько раз вы готовы разорвать связь между элементами, которые должны быть согласованы друг с другом.
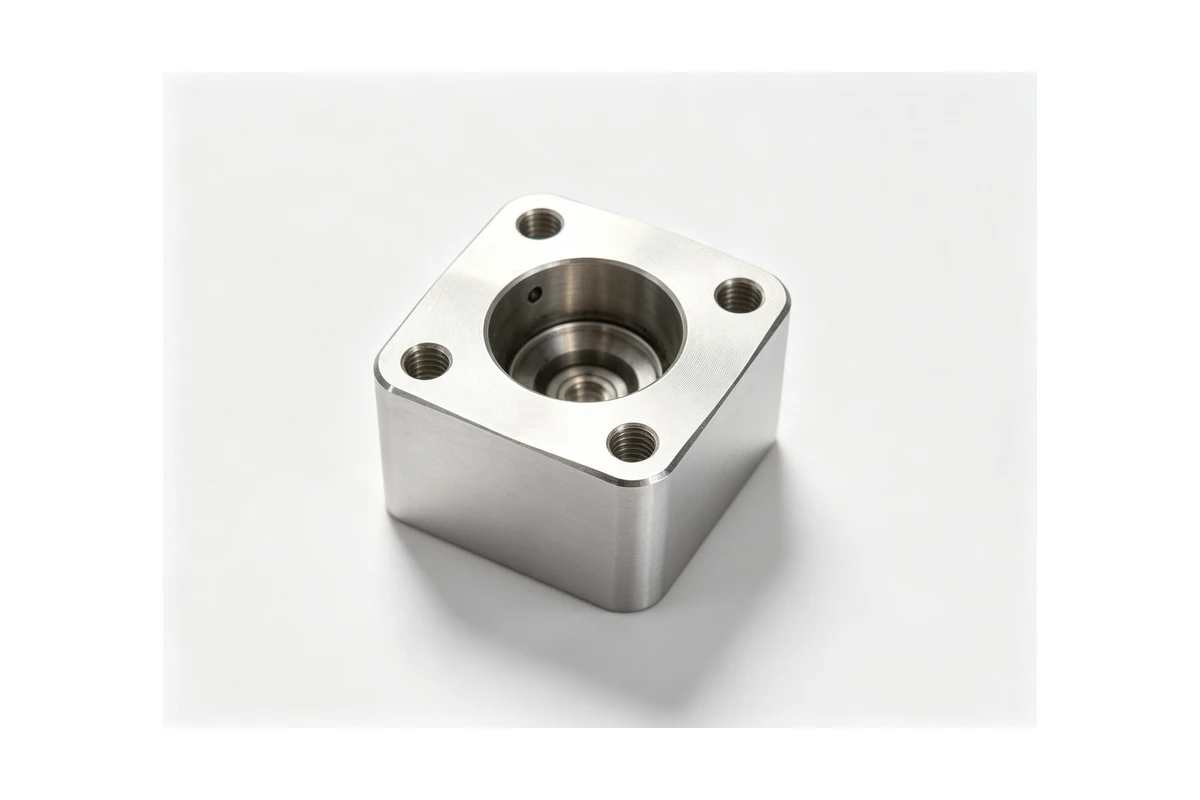
Корпус редуктора, корпус насоса, распределительный блок и колонна станка — все это корпусные детали. Чертеж выглядит спокойно: блок или отливка с расточками, плоскостями и сетками отверстий. А потом первая установка ясно показывает, что важные элементы разбросаны по четырём или пяти сторонам, и каждый перезажим добавляет новый шанс потерять связь расточки с плоскостью, которую вы выстраивали всю первую установку.
Это один из наших материалов в серии сравнений станков. Он проходит решение так, как его реально принимает цех: от детали, приспособления и базы — к станку.
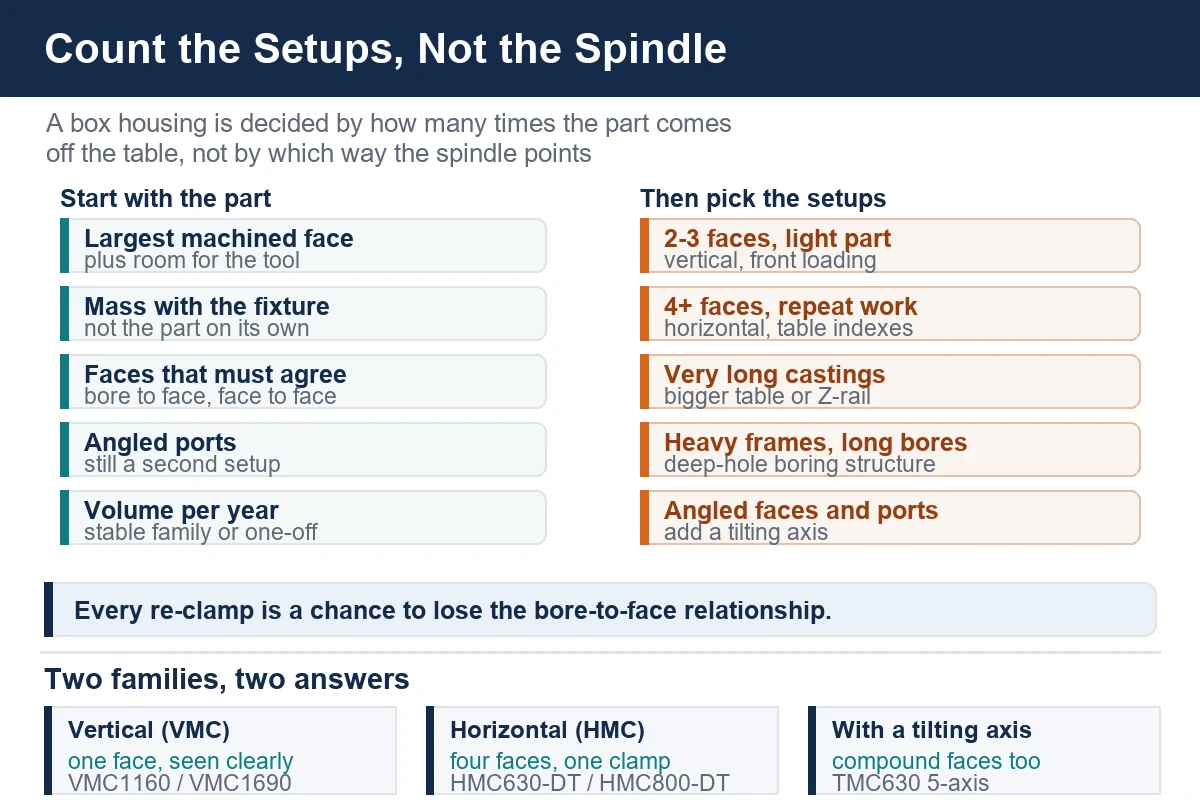
 Видео
Чем многосторонняя работа отличается
Корпусная деталь — это призматическая деталь с элементами на большинстве сторон. Корпус добавляет управляющую расточку или центрирующий буртик, который должен стоять в известном соотношении с плоскостью, к которой он крепится. У обоих одна и та же практическая трудность, и это не резание. Это количество установов.
Станок, который подаёт шпинделю четыре стороны без перезажима, убирает установы, а убирая установы, убирает накопление ошибки, которое с ними приходит. Станок с длинным ходом по X, который держит деталь один раз и достаёт до каждого элемента, делает ту же работу другой геометрией. Станок с быстрым шпинделем, который заставляет деталь проходить четыре отдельных приспособления, — самый медленный вариант в цехе, что бы ни говорила скорость шпинделя в проспекте.
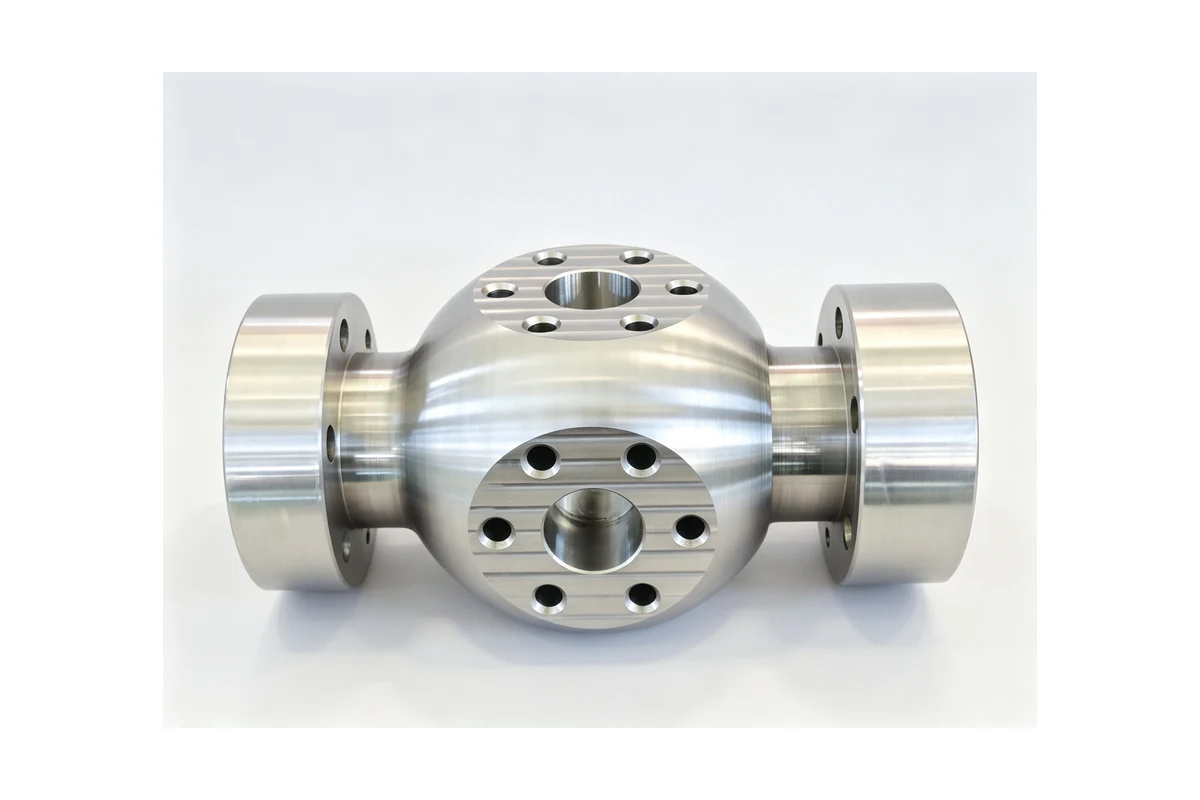
Это не та же задача, что точение
Стоит разделить две вещи, которые смешиваются в одном разговоре. Круглая деталь — ступица, втулка, фланец, рабочее колесо — это токарная деталь, и решение там между токарным станком, токарно-фрезерным центром и станком с добавленной поворотной осью. Корпусная деталь — призматическая, и решение там между вертикальным и горизонтальным обрабатывающим центром. Это разные семейства с разными ответами, и цеху, который делает и то и другое, нужны оба.
Три числа с чертежа решают большую часть
Габаритная зона
Начните с самой большой обрабатываемой плоскости и самого большого окружного размера отверстий или расстояния между расточками. Не размер заготовки — обрабатываемая плоскость плюс зазор, нужный инструменту, чтобы дотянуться за неё. Корпус, у которого самая большая плоскость 600 на 500 мм при схеме расточек 400 мм, помещается в зону среднего вертикального станка с местом под приспособление. Та же деталь с плоскостью 800 мм выходит за эту комфортную линию и требует большего стола или иной ориентации шпинделя.
Масса, включая приспособление
Взвешивайте деталь вместе с приспособлением и плитой-спутником, на которой она стоит, а не отдельно. Отливка 700 кг на столе с допуском 400 кг толкает станок вместо инструмента. Публикуемые нагрузки на стол — реальные ограничения, и они включают всё, что прикручено к столу; именно здесь начинается большая часть ошибок в подборе станка.
Есть вторая причина взвешивать узел целиком. Горизонтальный станок держит корпус на боку, поэтому приспособление и деталь свисают с паллеты, которая должна воспроизводимо их базировать. Эта паллета и приспособление — часть движущейся массы при каждом повороте, и они должны быть достаточно жёсткими, чтобы удерживать деталь неподвижной, пока стол вращается.
Сколько плоскостей должны быть согласованы
Посчитайте обрабатываемые плоскости, несущие элементы, которые ссылаются друг на друга: расточка в одной стенке и цековка в противоположной, установочная плоскость и концентричный ей буртик, две фланцевые плоскости, которые должны быть параллельны, или набор плоскостей под прямыми углами, все несущие схемы каналов. Две-три плоскости — территория вертикального станка. Четыре и больше, на детали достаточно тяжёлой, чтобы работать с ней было неудобно, — вот где горизонтальный начинает окупаться.
Вертикальный путь и где он заканчивается
До примерно 700 мм плоскости
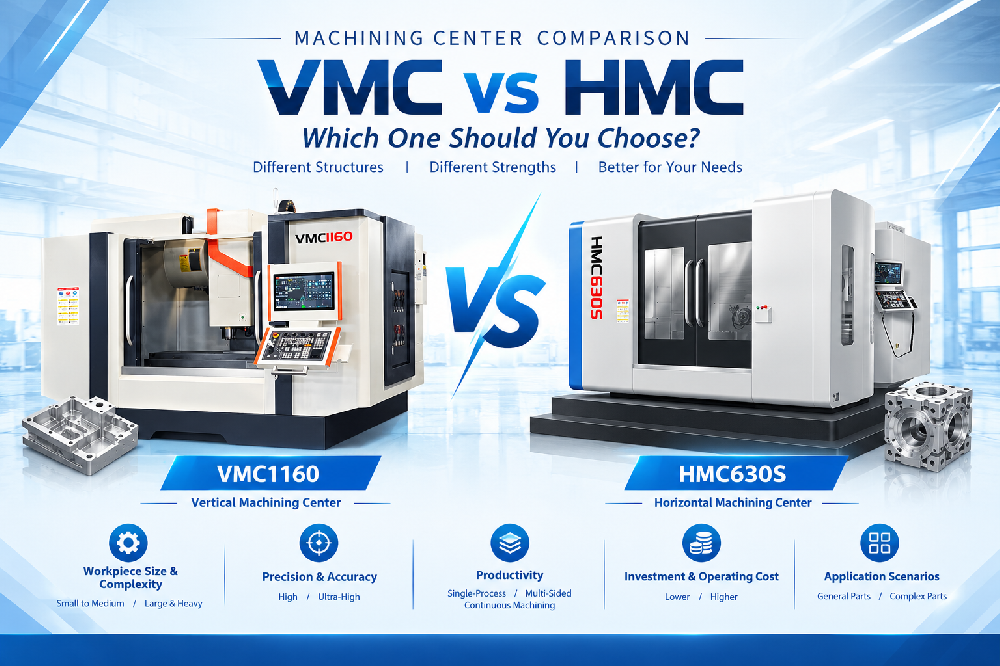
Средний вертикальный станок закрывает большую часть корпусной работы. Возьмём VMC1160: стол 1200 на 600 мм с нагрузкой 800 кг и перемещениями 1100 / 600 / 600 мм. Эта зона спокойно принимает корпус с обрабатываемой плоскостью, расточкой и сеткой отверстий, оставляя место под приспособление и расточную головку, и это станок, к которому большинство цехов тянется первым, когда осваивает это семейство работ.
Сила вертикального в том, что он видит деталь. Оператор загружает спереди, смотрит на рез и достаёт до каждого элемента, не обходя колонну. Для двух-трёх плоскостей плюс нижняя сторона на параллельках во второй установке вертикальный — экономичный ответ, и всегда им будет.
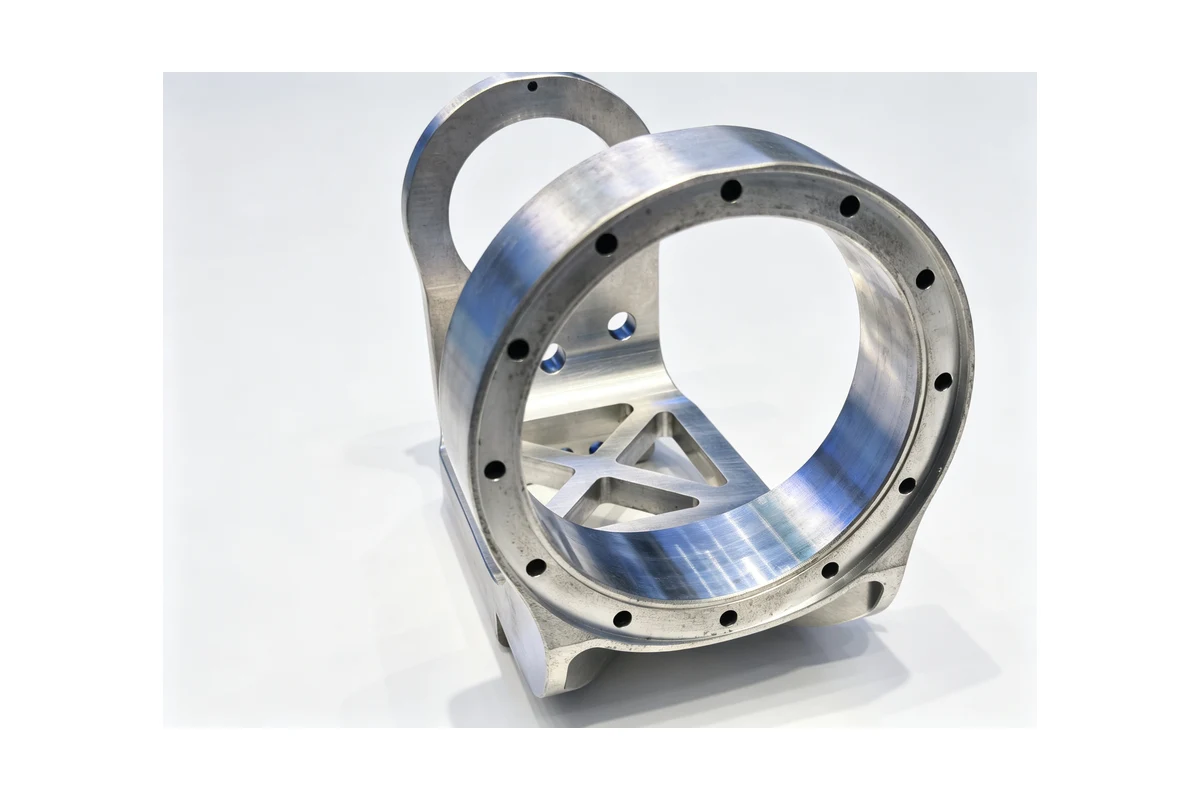
Когда деталь становится длиннее и тяжелее
Как только деталь перерастает ход по X в 1100 мм, у вертикального диапазона есть ответы, и их стоит знать, прежде чем предполагать, что горизонтальный — единственный шаг вверх. VMC1690 несёт стол 1600 на 800 мм с нагрузкой 1500 кг и шпиндель BT50-190, что подходит для крупных плит, длинных корпусов и деталей станков, превышающих меньшие машины. L1690 стоит в той же зоне с ползунковой Z-структурой, а VMC1890 — самый крупный вертикальный в линейке, для деталей, которым иначе нужен станок портального типа.
Компромисс на этом размере — не стол. Это приспособление. Корпус 400 кг на вертикальном столе приходится переворачивать для нижней стороны, а переворот такой детали требует либо крана и второго установа, либо приспособления, которое её поворачивает. Оба варианта добавляют время, и оба добавляют способ, которым база может сдвинуться.
Приёмы, которые продлевают жизнь вертикальному
Приспособления-спутники в виде плит позволяют двум, трём или четырём деталям делить один установ, а угловая головка достаёт до боковых плоскостей детали, лежащей плашмя на столе. Вместе это даёт вертикальному станку на удивление большой объём корпусной работы. Чего он не может дёшево — это пятая и шестая плоскости, или расточка снизу, которая должна быть соосна верхней: вот тогда деталь сходит со стола, и связь снова под угрозой.
Горизонтальный путь
Одна база, четыре плоскости
У горизонтального обрабатывающего центра шпиндель параллелен столу, поэтому инструмент заходит сбоку, а деталь едет на паллете с поворотным столом снизу. Это единственное изменение — весь аргумент. Зажмите корпус один раз по обработанной установочной плоскости или базовой площадке, обработайте первую плоскость, поверните стол на 90 градусов, обработайте следующую и продолжайте вокруг детали. База не двигается, потому что деталь не сходит.
HMC630-DT — тот размер, на который приходится большая часть корпусной работы: стол 630 на 630 мм с нагрузкой 1200 кг, перемещения 1100 / 900 / 1000 мм и шпиндель BT50-190 на 6000 об/мин. Стол поворачивается к каждой плоскости по очереди, поэтому расточка и плоскость, с которой она должна быть согласована, обрабатываются от одного зажима. Стружка падает в стороне от реза, а не накапливается в кармане, что важно на глубоких карманах и на корпусах, полных внутренних рёбер.
Когда корпус перерастает 630
Более крупные отливки поднимаются по линейке, не меняя принципа. HMC800-DT несёт стол 800 на 800 мм и нагрузку 2500 кг при перемещениях 1300 / 1150 / 1000 мм, а TH1000 и HMC1000 поднимаются до стола 1000 на 1000 мм и нагрузки 3500 кг. Детали в этой полосе — колонны станков, крупные корпуса редукторов, распределители с несколькими каналами — вот где горизонтальный перестаёт быть удобством и становится единственным разумным ответом.
Длинные расточки и очень крупные коробки
Станины, корпуса мельниц и тяжёлые картеры редукторов идут дальше. TH1400S берёт стол 1400 на 1400 мм с нагрузкой 5000 кг, а TH1600S доходит до 1600 на 1600 мм и нагрузки 10000 кг. На деталях такого размера обрабатывающий центр делает работу, которая раньше принадлежала расточному станку, а структура глубокого растачивания и фрезерования выбирается для длинных внутренних расточек, до которых стандартный горизонтальный не достаёт без большого вылета инструмента.
Аргумент производительности
Есть вторая, более тихая причина, по которой горизонтальные выигрывают длинные серии. С устройством смены паллет оператор загружает следующую деталь, пока шпиндель ещё режет текущую. На вертикальном загрузка обычно останавливает шпиндель. На корпусе, который идёт восемь минут за цикл, эта разница накапливается за смену, и именно она заставляет более высокую цену горизонтального окупаться на объёме.
Плечом к плечу
| Вертикальный обрабатывающий центр | Горизонтальный обрабатывающий центр | |
|---|---|---|
| Ориентация шпинделя | Вниз, на горизонтальный стол | Сбоку, в деталь, которую можно поворачивать |
| Плоскостей за один зажим | Одна, иногда две с плитой-спутником | Четыре и больше с поворотным столом |
| Удаление стружки | Стружка лежит на детали и в карманах | Стружка падает в стороне от реза |
| Стоимость установки | Ниже по приспособлению, быстрее запуск | Выше, нужны паллеты и дисциплина баз |
| Обзор реза оператором | Прямой, спереди | Менее прямой, зависит от ограждения и окна |
| Загрузка во время резания | Обычно останавливает шпиндель | Продолжается через смену паллет |
| Лучшее применение | Две-три плоскости, смешанные детали, малая серия | Четыре и больше плоскостей, тяжёлые детали, повторяемый объём |
Четыре способа ошибиться в этом решении
Покупка под деталь, которая есть, вместо семейства, которое продаёте. Один неудобный корпус не оправдывает горизонтальный. Если цех продаёт семейство корпусов и установы — узкое место, то оправдывает.
Игнорирование приспособления в нагрузке на стол. Номинальная нагрузка покрывает всё, что прикручено. Плита-спутник, приспособление и деталь складываются быстрее, чем большинство ожидает.
Предположение, что большой вертикальный заменяет горизонтальный. Размер стола и число плоскостей — разные задачи. Большой вертикальный даёт больше места на одной плоскости; он не даёт четыре плоскости от одной базы.
Забытая пятая и шестая плоскости. Наклонные каналы, наклонные плоскости и комбинированные элементы всё равно требуют второго установа на любом из станков. Если деталь их несёт, станок с добавленной наклонной или поворотной осью — например, TMC630 — убирает установ, а не переносит его.
Где автоматизация меняет арифметику
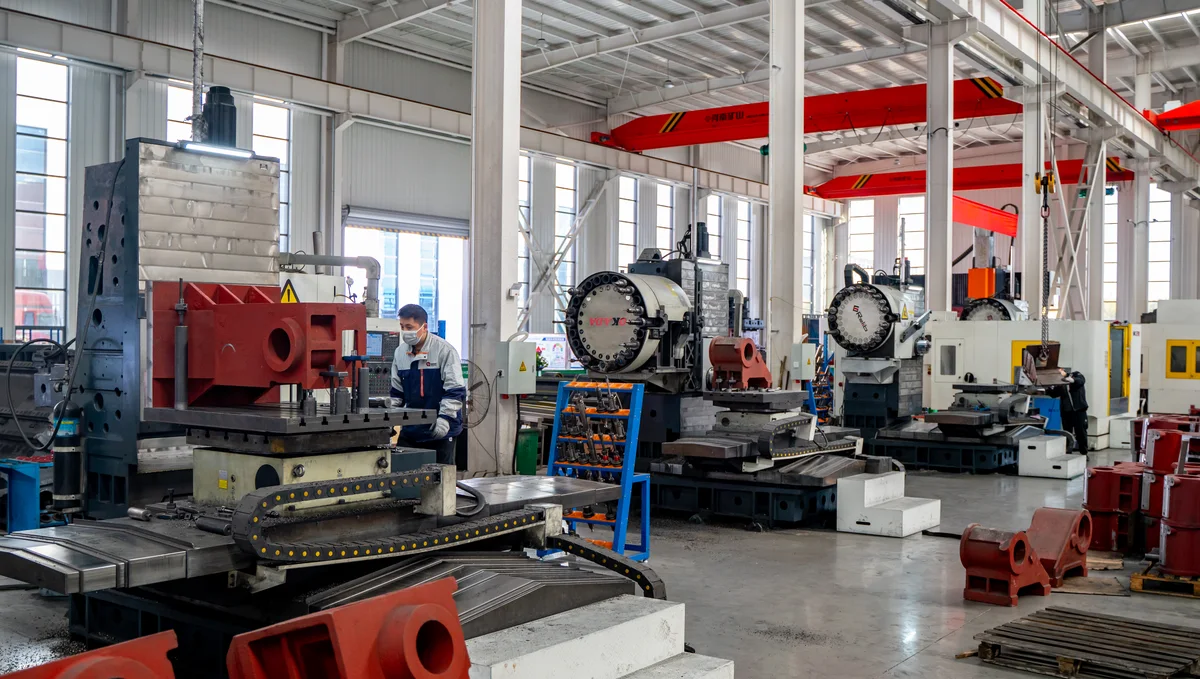
Корпусная работа идёт стабильными семействами: та же отливка, те же площадки, та же сила зажима, цикл за циклом. Это ровно та схема, которая подходит для роботизированного обслуживания станков, и она же делает постоянство зажима переменной станка, а не суждением оператора. Один человек на трёх станках меняет арифметику корпусной ячейки, и этот разговор стоит вести одновременно с выбором станка, а не после того, как приспособления изготовлены.
Handemo CNC строит станки с 2008 года: завод 220 000 квадратных метров, более 660 сотрудников, станки работают более чем в 150 странах. Большая часть этой базы — контрактные цеха и производители, обрабатывающие именно этот класс деталей.
Часто задаваемые вопросы
Можно ли обработать все четыре стороны корпуса на вертикальном обрабатывающем центре?
Да, но не за один зажим, и в этом разница. Вертикальный достаёт до верхней плоскости, до боковых угловой головкой и до нижней во второй установке на параллельках или в приспособлении. Каждый из этих шагов — установ, и каждый установ — шанс, что база сдвинется между расточкой и плоскостью, с которой она должна быть согласована.
Какая нагрузка на стол нужна для чугунного корпуса?
Взвесьте деталь, прибавьте приспособление и плиту-спутник и держите итог ниже номинала с запасом. Как ориентир, машины линейки идут по 800 кг на VMC1160, 1500 кг на VMC1690, 1200 кг на HMC630-DT, 2500 кг на HMC800-DT и 3500 кг на HMC1000. Пришлите нам вес детали, и мы скажем, у какой есть запас.
Оправдан ли горизонтальный для цеха со смешанной мелкосерийной работой?
Обычно сам по себе — нет. Горизонтальный зарабатывает своё место повторяемым объёмом на деталях с четырьмя и более обрабатываемыми плоскостями. В смешанном мелкосерийном цехе вертикальный с плитой-спутником и угловой головкой гибче за те же деньги, а горизонтальный может прийти позже, когда семейство устоится.
Нужно ли устройство смены паллет?
Оно не обязательно, но именно оно превращает горизонтальный из универсального станка в производительный. Без паллет загрузка останавливает шпиндель так же, как на вертикальном, и вы платите цену горизонтального без его производительности.
А если у детали наклонные плоскости и каналы?
Эти элементы требуют второго установа на любом станке, если не добавить наклонную или поворотную ось. Если углы — весь смысл детали, станок с такой осью убирает установ, а не переносит его. Если они небольшая часть работы, планируйте второй установ и оснащайте его как следует.
Работаете с семейством корпусов?
Пришлите чертёж — корпус, блок, распределитель или станину — с материалом, годовым объёмом и весом детали и её приспособления. Мы вернёмся с необходимыми установами, подходящим классом станка и приспособлениями, чтобы её держать. Если вы всё ещё выбираете между вертикальным и горизонтальным, это правильный разговор до проектирования приспособления, потому что именно на приспособлении решение становится дорогим.
Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Читайте также: VMC или HMC: как выбрать, выбор обрабатывающего центра для корпусных деталей и обработка корпусов редукторов на ЧПУ. Если удобнее сразу прислать чертёж, воспользуйтесь страницей загрузки чертежей.