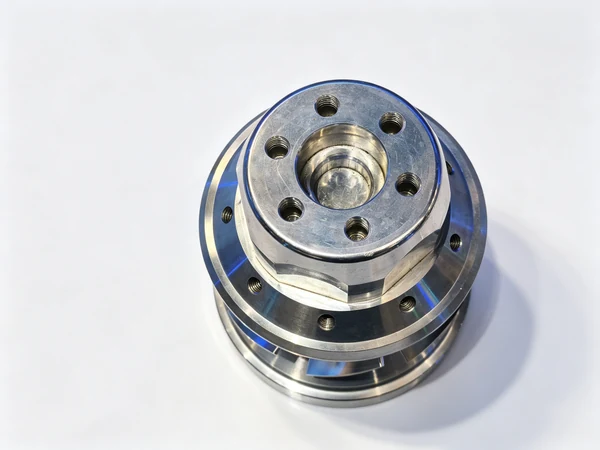
Обработка шарниров робота: корпус и фланец
Робот не ломается в запястье из-за того, что двигатель оказался слишком мал. Он ломается потому, что корпус шарнира, несущий редуктор, перестал быть круглым. Корпус — это тонкое кольцо с посадочным местом под подшипник на одном конце, окружностью крепёжных отверстий на другом и почти ничем между ними, что удерживало бы форму. Проточите его в мягких кулачках — выйдет круглым. Просверлите окружность отверстий потом на сверлильном станке — кольцо «уйдёт». Через полгода у руки появится люфт по этой оси, и никто не сможет указать день, когда это случилось.
Эта статья о деталях внутри шарнира робота: корпусе редуктора, выходном фланце, кронштейне руки и циклоидном диске. Здесь о материалах, из которых их делают, о порядке операций, о станках, подходящих каждой группе деталей, и о привычках зажима, которые не дают тонкому кольцу превратиться в овал.
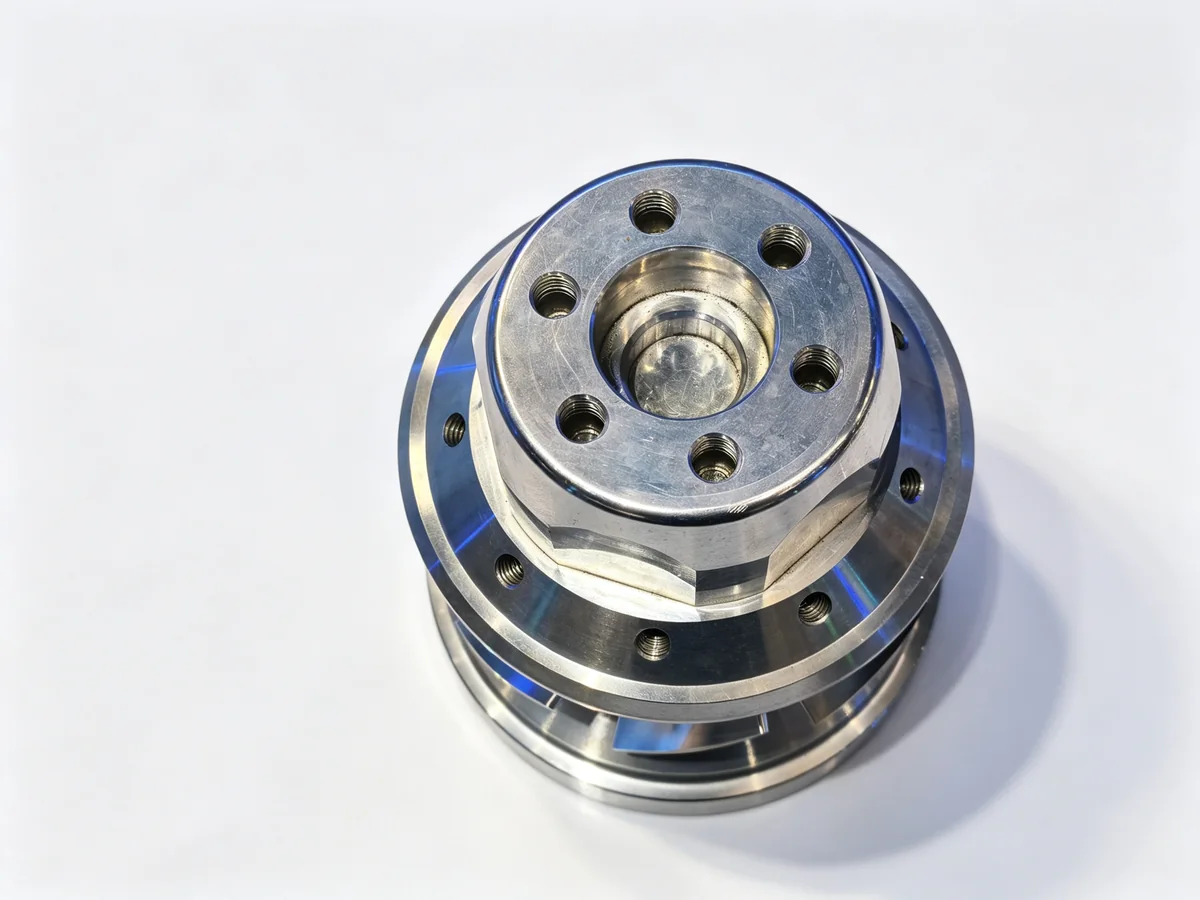
Что находится внутри шарнира робота
У шестиосевой руки шесть шарниров. Каждый — это редуктор с прикрученным к нему двигателем, и в качестве редуктора обычно стоит RV-редуктор на осях основания и плеча и волновая передача на осях запястья. Снаружи обе конструкции выглядят похоже, а обрабатываются совсем по-разному.
RV-редуктор — двухступенчатая конструкция. Первая ступень — пара прямозубых колёс. Вторая — циклоидный диск, работающий внутри зубчатого кольца со штифтами, приводимый эксцентриковым подшипником на входном валу. Крутящий момент снимается со штифтов выходного фланца. Поскольку силовой поток идёт через зубчатое кольцо и штифты, а не через одну тонкую гибкую оболочку, RV-редуктор держит значительно больший момент и ударную нагрузку — поэтому он стоит у основания и на плече робота, а также в шарнирах позиционеров и поворотных столов.
Волновая передача использует тонкостенную гибкую оболочку, которая деформируется при вращении. Она легче и компактнее и обычно выбирается для осей запястья, где нагрузка мала, а шарнир должен быть коротким.
В обоих случаях обработанные детали вокруг редуктора делают одно и то же: держат посадочные места под подшипники на одной оси, держат окружности отверстий на правильных центрах и остаются достаточно жёсткими, чтобы рука не отклонялась под резцом или под полезной нагрузкой.
Детали, которые вы действительно обрабатываете
Большинство механообрабатывающих производств, берущихся за робототехнику, начинают с одной-двух позиций и расширяются. Ниже — практический рабочий набор.
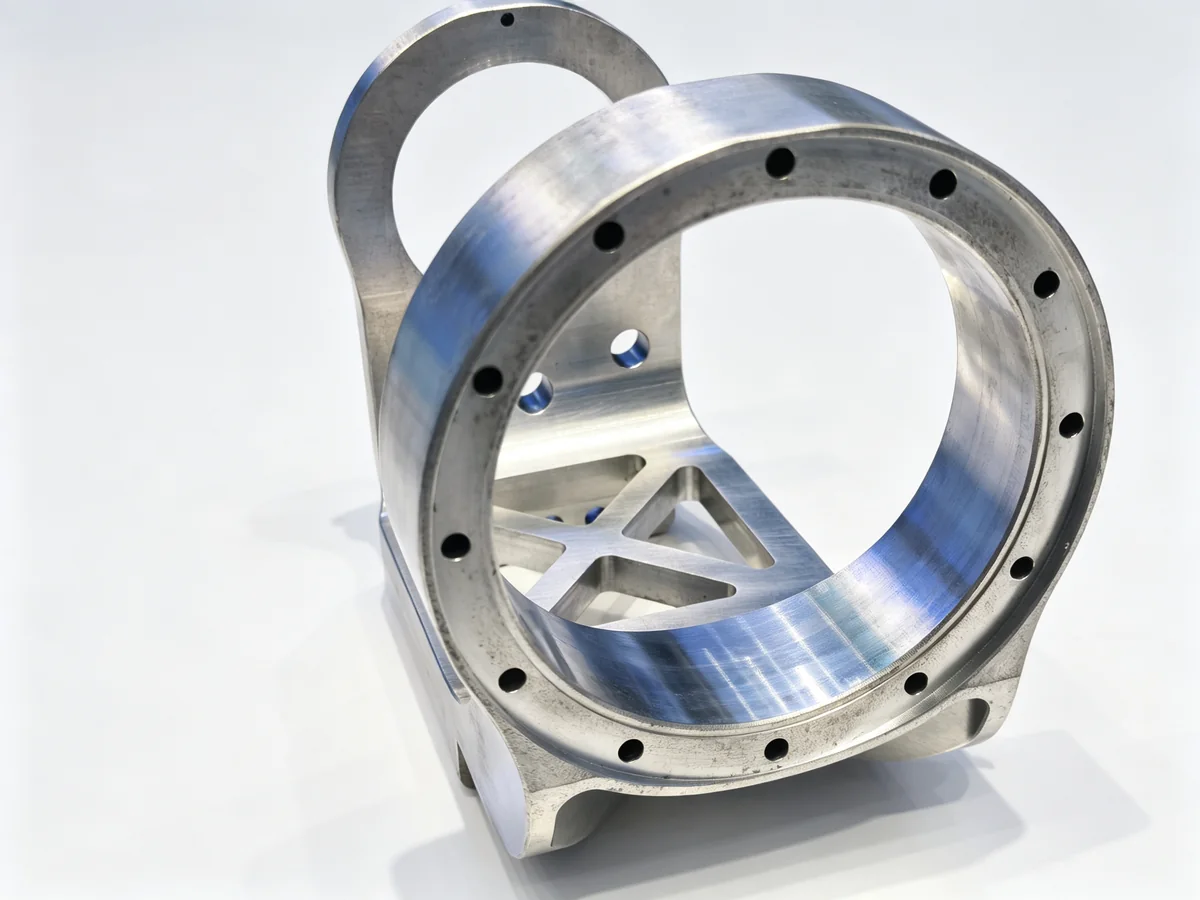
- Корпус редуктора. Кольцо или стакан с посадочным местом под подшипник внутри, монтажным фланцем снаружи и окружностью отверстий на торце. Толщина стенки задаётся подшипником и размером болта, а не удобством обработки, поэтому она тонкая.
- Выходной фланец. Диск с центрирующим буртиком, окружностью отверстий и отверстием под выходной вал. Часто с лабиринтом или канавкой под уплотнение.
- Кронштейн руки или вилка шарнира. Вилка или кольцо с двумя проушинами, либо открытая C-образная форма, охватывающая шарнир. Именно эта деталь смешивает точение и фрезерование.
- Базовая плита и крепление двигателя. Плоская плита с большим отверстием и полем резьбовых отверстий. На вид простая, но легко испортить, когда отверстие и сетка отверстий делаются с разных установов.
- Циклоидный диск. Закалённый диск с циклоидным профилем по наружному контуру и набором отверстий под пальцы кривошипа. Это единственная деталь сборки, которая обычно уходит специалисту: профиль требует шлифовки или электроэрозионной проволочной резки и термообработки между ними.
- Зубчатое кольцо и штифты. Внутренний зубчатый венец, по которому катится диск. Обычно покупается комплектом с диском, а не изготавливается у себя.
Материалы и что они делают с процессом
Выбор материала определяется жёсткостью и весом, и он меняет стратегию резания сильнее, чем предполагает большинство чертежей.
Высокопрочный чугун (QT450, QT500, GGG50)
Базовый выбор для корпусов редукторов и кронштейнов рук промышленных роботов. Хорошо обрабатывается, гасит вибрацию и держит отверстие без упругого отжима, как у стали. Загвоздка — корка. Отливка приходит с твёрдой песчаной поверхностью и линией разъёма, и если первый рез идёт под этой коркой, пластина изнашивается только по одной кромке. Снимайте первый проход глубже или делайте обдирочный проход по наружному контуру, прежде чем касаться отверстия.
Легированная сталь (40Cr, 42CrMo, SCM440)
Применяется для выходных фланцев, валов и всего, что принимает момент напрямую. В нормализованном состоянии режется чисто и становится неприятной после предварительной закалки. Для предварительно закалённой заготовки ожидайте меньшую скорость резания, больше внимания к стружколоманию и расточную оправку, которая не поёт на нужном вам вылете.
Алюминий (6061, 7075)
Распространён на коллаборативных роботах и на трубных звеньях руки, где вес важнее жёсткости. Режется быстро, но тонкое алюминиевое кольцо деформируется от одного давления зажима. Лёгкие кулачки, малое усилие зажима и «пружинный» проход на чистовой операции дают детали больше, чем повышенная частота вращения шпинделя.
Чего в этом списке нет
Циклоидные диски и зубчатые кольца обычно цементируются или объёмно закаливаются, а затем доводятся. Если у вас нет шлифовального станка, эта деталь — покупная, и разумный шаг — обрабатывать корпус, фланец и кронштейн, а зубчатый комплект оставить поставщику, который не делает ничего другого.
Почему эти детали неудобны
На деталях шарниров роботов ломается четыре вещи, и все четыре происходят из формы, а не из чертежа.
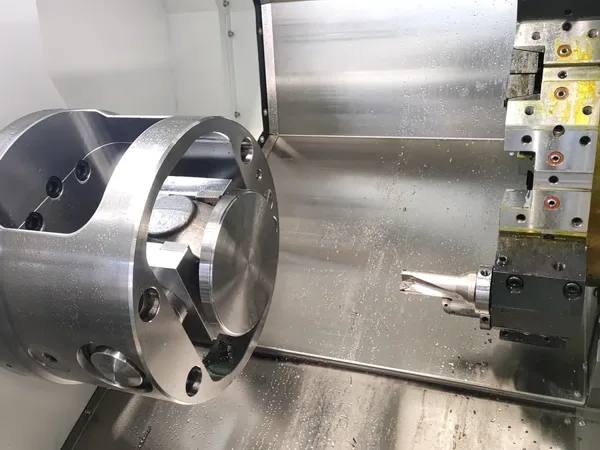
Кольцо тонкое, а отверстие прерывистое. У корпуса редуктора есть посадочное место под подшипник, затем стенка, затем фланец с крепёжными отверстиями. Расточка места означает рез мимо отверстий или в карман. Инструмент нагружается и разгружается четыре-шесть раз за оборот — именно то условие, при котором длинная расточная оправка начинает звенеть.
Два торца связаны между собой, а делаются на разных установах. Посадочное место на одном конце и окружность отверстий на другом должны иметь общую ось. Если деталь точится за две операции, а вторая выставляется вручную, эта связь зависит от того, кто стоял у станка в тот день.
Стенка «уходит», когда кулачки раскрываются. Корпус со стенкой 6–8 мм, зажатый в трёх точках, — это пружина. Под давлением он режется круглым, а выходит овальным. Измерение, снятое в патроне, не говорит о детали на верстаке ничего.
Кронштейн — вообще не токарная деталь. Кронштейну руки или вилке шарнира нужны отверстие, торцы проушин и монтажная площадка в одной взаимосвязи. Это фрезерная работа, и на трёхосевом станке она означает три установа и три шанса потерять базу.
Выбор станка
Детали чётко делятся на круглые и кронштейновые. Попытка сделать и то и другое на одном станке — там, где ломается большинство первых попыток.
Круглые детали: корпуса редукторов, выходные фланцы, кольцевые кронштейны
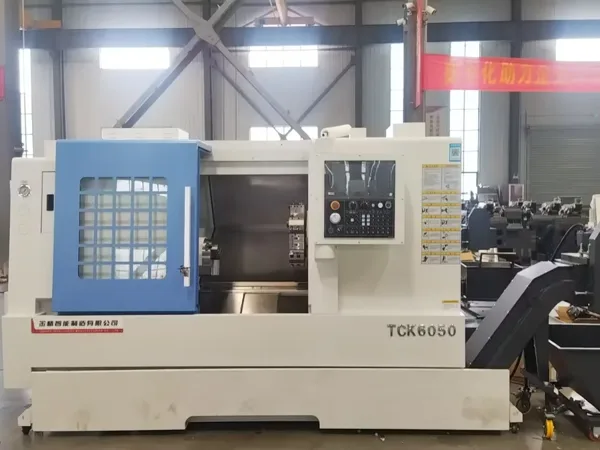
Это токарные детали, и станок определяют две вещи: диаметр над станиной и отверстие шпинделя. Диаметр решает, пройдёт ли корпус над суппортом при зажиме на планшайбе. Отверстие решает, можно ли подавать пруток или каждая деталь — это отдельная заготовка.
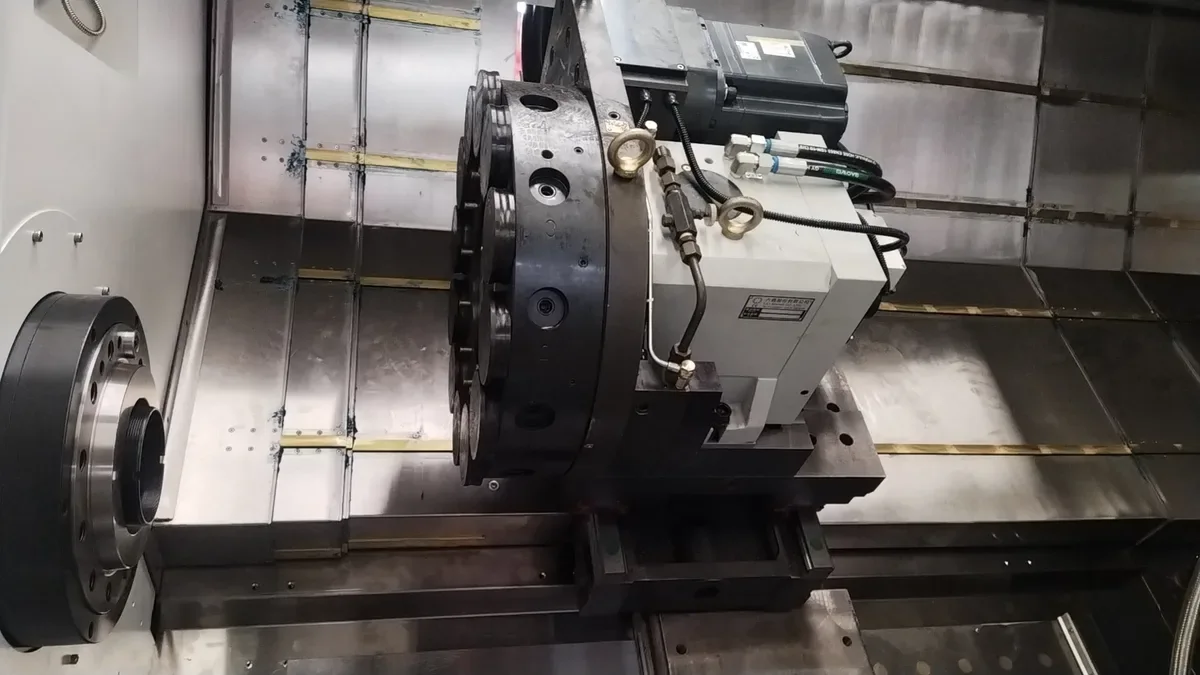
TCK6350B — тот размер, который закрывает большинство корпусов шарниров роботов: 630 мм над станиной, максимальный диаметр точения 480 мм, отверстие шпинделя 96 мм, конус A2-8, патрон 10 или 12 дюймов, двигатель шпинделя 18,5 кВт и 12-позиционная сервореводьверная головка. Для корпуса диаметром примерно до 400 мм он держит деталь в мягких кулачках с достаточным пространством, чтобы головка достала и отверстие, и торец в одном цикле.
Когда корпус вырастает за эти пределы или партии нужна более длинная станина, его берёт TCK80B-1500: максимальный диаметр точения 800 мм, отверстие шпинделя 120 мм, конус A2-11, 22 кВт, длина точения 1500 мм и 12-позиционная головка на закалённых прямоугольных направляющих.
Если у корпуса есть поперечные отверстия, радиальный канал или резьбовая сетка на торце фланца, расчёт меняется. Делать их на токарном станке — значит второй установ на фрезерном, а второй установ — это место, где отверстие и дырки расходятся. Приводная револьверная головка с осью Y убирает этот шаг. TCK56Y точит отверстие, сверлит и нарезает резьбу в сетке на фланце и фрезерует поперечный элемент без перезажима — это самый большой выигрыш на этой группе деталей.
Кронштейновые работы: кронштейны рук, вилки шарниров, базовые плиты
У вилки шарнира есть сквозное отверстие, два торца проушин, параллельных друг другу, и монтажная площадка под прямым углом к обоим. На трёхосевом вертикальном станке это три установа: торец и отверстие, переворот под вторую проушину, затем постановка на торец под площадку.
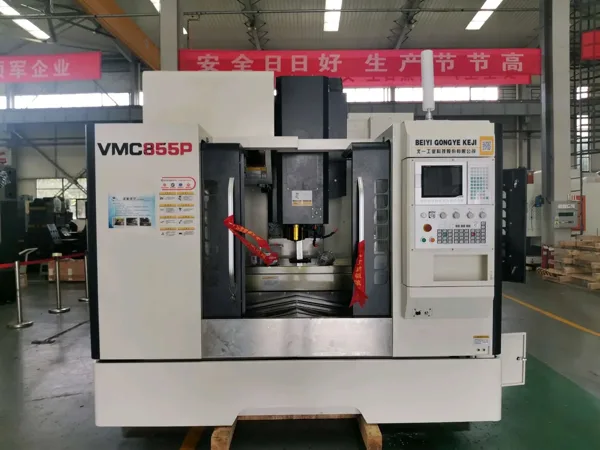
Для размеров до стола 1200 x 600 мм эту группу ведёт VMC1160: перемещения 1100 x 600 x 600 мм, нагрузка на стол 800 кг, BT40 на 8000 об/мин и 24-позиционный дисковый магазин, на литой оребрённой базе 6500 кг с прямоугольными направляющими. Это станок, который есть у большинства производств, и для кронштейна, влезающего в один-два установа, его достаточно.
Как только детали нужны четыре стороны, лучший ответ — горизонтальный. TH500 ставит стол 1200 x 600 мм на раму 7200 кг с перемещениями 1100 / 750 / 650 мм и шпинделем BT40. Ценность не в перемещениях, а в ориентации: спутник или угловая плита поворачивают деталь вместо оператора, поэтому отверстие и два торца проушин снимаются с одной базы. На вилке, которой нужны четыре стороны, это два установа вместо четырёх.
Порядок операций, который работает
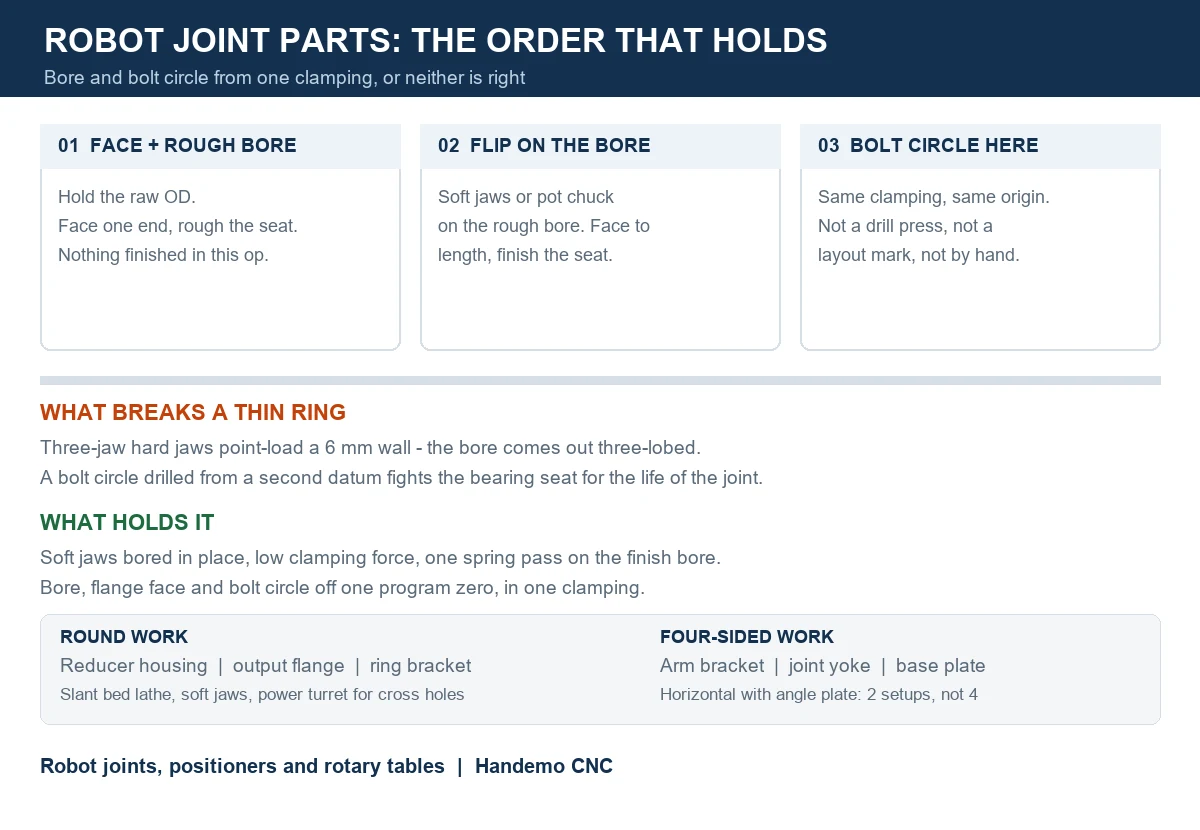
Для корпуса редуктора последовательность ниже выдерживает серийное производство. Она написана под токарный станок с приводной головкой и адаптируется к обычному токарному плюс фрезерному переносом фрезерных операций в конец.
- Ободрать заготовку по всем поверхностям. Оставить припуск на отверстие, оба торца и наружный диаметр. Снять литейную корку за один проход, чтобы остаток партии пластины не резали песок.
- Подрезать торец и ободрать отверстие с одного конца, держа за черновой наружный диаметр. Это задаёт первую базу и направление отверстия. Ничего не пытайтесь здесь чистово обрабатывать.
- Перевернуть и зажать за черновое отверстие в мягких кулачках или кулачковом патроне с полным охватом. Подрезать в размер, чистово расточить посадочное место под подшипник и проточить диаметр фланца в том же зажиме. Поскольку место и торец фланца режутся без перемещения детали, место садится перпендикулярно торцу по построению, а не по подгонке.
- Сверлить и нарезать резьбу в окружности отверстий на том же устане, от того же нуля программы, что и отверстие. Именно этот шаг большинство производств переносит на сверлильный станок — и именно этот шаг стоит им детали. Окружность отверстий, просверленная от второй базы, — это окружность, которая «воюет» с отверстием.
- Фрезеровать поперечный элемент, каналы или лыски до чистовой расточки, если элемент врезается в отверстие. Сначала резать канал, потом растачивать — это позволяет чистовому проходу убрать заусенец, который канал оставил внутри.
- Снять заусенцы внутри отверстия до того, как деталь покинет станок. Заусенец на кромке посадочного места — это то, на что садится подшипник, и после сборки его не видно.
Для выходного фланца логика та же, но порядок обратный: центрирующий буртик и окружность отверстий принадлежат одному уставу, а отверстие обрабатывается чисто со стороны буртика, чтобы они остались соосными.
Зажим без деформации
Именно здесь хороший процесс и плохой выглядят одинаково на чертеже и совершенно по-разному на верстаке.
Твёрдые кулачки трёхкулачкового патрона точечно нагружают тонкое кольцо в трёх местах. Кольцо режется круглым, пока зажато, затем пружинит при раскрытии кулачков, и отверстие становится трёхлепестковым. Решение — не большее усилие зажима, а меньшее контактное давление на большей площади.
- Используйте мягкие кулачки, расточенные по диаметру детали на месте, чтобы усилие зажима распределялось по дуге, а не по трём точкам.
- Для очень тонких колец кулачковый патрон с полным охватом или цанговая оправка по полному кругу лучше любых кулачков. Полный охват закрывается по всей окружности, и детали некуда деваться.
- Зажимайте за самый жёсткий элемент, который есть, — у корпуса редуктора это обычно фланец, а не стенка.
- Чистовой проход делайте при наименьшем усилии зажима, которое ещё держит деталь. Если деталь проворачивается, решение — упорный штифт или поводковый патрон, а не большее давление.
- Делайте «пружинный» проход по чистовому отверстию, режа воздух по той же программе. Он снимает прогиб, оставленный предыдущим проходом в стенке.
На алюминиевых кронштейнах те же правила действуют с меньшим усилием. Вилка из 6061, зажатая как стальная, сходит со станка со сведёнными проушинами, и отверстие не примет подшипник без пресса.
Как удержать отверстие и окружность отверстий вместе
Отказ, который проявляется через полгода, — это шарнир с люфтом, который невозможно убрать регулировкой. Почти всегда дело во взаимосвязи посадочного места под подшипник и окружности отверстий, а не в редукторе.
Две привычки держат эту взаимосвязь честной. Первая: никогда не позволяйте окружности отверстий происходить от разметки или выставленной вручную позиции. Она происходит от того же начала программы, что и отверстие, в том же зажиме, на том же станке. Вторая: когда деталь всё же должна уйти на второй станок, передавайте базу приспособлением, которое базируется по чистовому отверстию, а не по наружному диаметру. Базирование по наружному диаметру втягивает толщину стенки в размерную цепь, а у отливки стенка — наименее контролируемый размер детали.
Приспособления, объём и точка окупаемости
Детали шарниров роботов редко бывают единичными. Одной руке нужно шесть шарниров, ячейке — несколько рук, а поставщику редукторов — корпуса каждый месяц. Объём меняет правильный ответ.
До нескольких сотен штук в год достаточно мягких кулачков и токарного станка с приводной головкой, и бюджет на оснастку лучше вложить в одну хорошую расточную оправку и набор патронов с полным охватом, а не в специальную оснастку. От нескольких сотен до нескольких тысяч специальное приспособление окупается: плита, базирующаяся по чистовому отверстию, держит четыре детали за раз на горизонтальном станке и позволяет оператору загружать одну позицию, пока шпиндель режет другую. Выше этого детали принадлежат токарно-фрезерному станку или горизонтальному с пулом паллет, а порядок операций выше становится программой, которую больше никто не трогает.
Второй вопрос объёма — зубчатый комплект. Если редуктор поставляет заказчик, ваш объём работ — корпус, фланец и кронштейн, и процесс выше — это вся работа. Если заказчик ждёт готовый шарнир, циклоидный диск и зубчатое кольцо должны прийти с зубчаточного производства, и в график нужно заложить термообработку и доводку перед сборкой.
Работа с интегратором роботов
Сама деталь — не самая сложная часть этой работы. Сложная часть — разговор до первой стружки.
Спросите, какой редуктор стоит в шарнире, до расчёта цены. Отверстие корпуса, сетка отверстий и толщина фланца задаются моделью редуктора, а корпус, обработанный по чертежу не того редуктора, — это брак с лишними операциями. Спросите, коллаборативная ли конструкция руки: шарнир кобота обычно алюминиевый и существенно тоньше по стенке, чем промышленный. Спросите, где стоит энкодер, потому что энкодер внутри корпуса меняет внутренние элементы и доступ для расточной оправки.
Чего производству делать не стоит — так это считать цену по одной 3D-модели. Модель не скажет, что отливка приходит со смещением линии разъёма 2 мм или что у торца фланца есть уклон, а именно эти две вещи решают, за что зацепится первая операция.
Частые вопросы
Можно ли обработать корпус шарнира робота на стандартном вертикальном обрабатывающем центре?
Да, если корпус невысокий и отверстие доступно сверху. Вертикальный станок может расточить и подрезать неглубокий корпус за один установ. Чего он не делает хорошо — глубокое посадочное место под подшипник с большим вылетом, потому что оправке приходится уходить вниз в деталь без поддержки. Для корпусов с глубоким посадочным местом правильный станок — токарный, а вертикальный — неправильный.
Почему мои тонкие кольца выходят овальными после точения?
Давление зажима в трёх точках. Кольцо режется круглым, пока зажато, и пружинит при раскрытии. Расточка мягких кулачков по диаметру детали, снижение усилия зажима и «пружинный» проход на чистовой операции убирают большую часть. Патрон с полным охватом убирает остальное.
Окружность отверстий сверлить на токарном станке или на фрезерном?
На токарном, в том же зажиме, что и отверстие, если у станка есть инструменты для этого. Перенос детали на фрезерный означает, что окружность отверстий и отверстие идут от двух разных баз, а на тонком корпусе эта разница потом проявляется как биение на выходном фланце.
Какой материал обычен для кронштейна руки робота?
Высокопрочный чугун для промышленных рук, алюминий 6061 или 7075 для коллаборативных и для всего, где рука должна быть лёгкой. Сталь появляется на кронштейнах, принимающих прямую ударную нагрузку. Материал определяет стратегию зажима сильнее, чем скорость резания.
Нужен ли пятиосевой станок для деталей роботов?
Для корпуса и фланца — нет. Это двухосевая токарная работа. Вилке шарнира с наклонными торцами проушин помогает четвёртая ось или горизонтальный станок с угловой плитой, а пять осей помогают, когда у детали элементы на пяти сторонах и объём оправдывает станок. Большинство производств начинает с токарного и трёхосевого вертикального и добавляет мощности по мере роста группы деталей.
Как удержать отверстие и торец фланца перпендикулярными друг другу?
Резать их в одном зажиме. Один установ, который обрабатывает торец и отверстие вместе, делает эту взаимосвязь функцией станка, а не оператора. Каждый раз, когда деталь перезажимается, взаимосвязь восстанавливается вручную, а ручная работа непостоянна.
Где здесь Handemo
Handemo выпускает два типа станков, нужных для этой работы. Токарные станки с наклонной станиной закрывают корпуса редукторов и выходные фланцы от длины точения 500 мм до станины 1500 мм, с отверстиями шпинделя от 65 до 120 мм, а модели токарно-фрезерные с приводной головкой убирают второй установ на деталях с поперечными отверстиями. Вертикальные и горизонтальные обрабатывающие центры закрывают кронштейны и базовые плиты, причём горизонтальный оправдывает себя на всём, что нужно обрабатывать с четырёх сторон.
Если вы считаете цену на детали шарниров роботов и не уверены, на каком станке должна делаться эта группа, пришлите чертёж. Мы скажем, какая операция должна идти первой и на какой станок деталь ставить нельзя никогда.
Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038