Обработка шестерён на ЧПУ: процесс и станки
Шестерни — это детали, из-за которых цех первым делом задаёт неудобный вопрос: мы действительно это обрабатываем или покупаем готовое? Честный ответ таков: большинство цехов обрабатывает всё, что вокруг зубьев, а сами зубья попадают на ЧПУ только при малой либо средней серии или при неудобной геометрии. Именно об этой границе и написана статья.
Материал относится к нашей серии технологических решений, где каждая статья берёт одно семейство деталей и проходит путь от заготовки и материалов до схем базирования и подходящего станка. Шестерня — хороший пример, потому что большая часть того, что заказчик получает как «шестерню», на деле представляет собой точёную заготовку с несколькими фрезерованными элементами.
Что приходит в виде заказа на шестерню
Когда заказчик присылает «шестерню», это обычно одна из четырёх вещей. Заготовка, то есть диск или вал, у которого ещё нужно нарезать зубья и обработать отверстие. Вал-шестерня, где зубчатый венец расположен на одном теле с шейками и присоединительным концом. Червяк или червячное колесо — винтовая форма на валу либо бронзовый обод. Либо деталь рядом с шестернёй: фланец редуктора, торцевая крышка или обойма подшипника, которые должны согласовываться с межосевым расстоянием.
Только первая и третья категории действительно требуют нарезания зубьев у себя при малой и средней серии. Всё остальное — точение, расточка, фрезерование и шпоночные канавки, то есть работа, которую грамотный цех выполняет без проблем.
Материалы, которые проходят через цех
Обычные шестерённые стали — это цементуемые марки вроде 20CrMnTi и 17CrNiMo6, улучшаемые марки вроде 42CrMo4 и 40Cr, а также простая углеродистая сталь для менее нагруженных деталей. Червячные колёса обычно делают из бронзы или из бронзового обода на стальной ступице. Чугун встречается на крупных тихоходных шестернях и на корпусах, в которых они работают, а нержавеющая сталь появляется там, где шестерня работает во влажной среде или в пищевом производстве.
Материал определяет поведение заготовки. Цементуемая сталь обрабатывается в мягком состоянии, а затем деформируется при термообработке, поэтому цех обязан оставить припуск под шлифование после закалки. Улучшаемая сталь тяжело точится в закалённом состоянии, поэтому последовательность операций меняется. Суть в том, что обработка шестерён на ЧПУ планируется назад от термообработки, а не вперёд от чертежа.
Точение заготовки
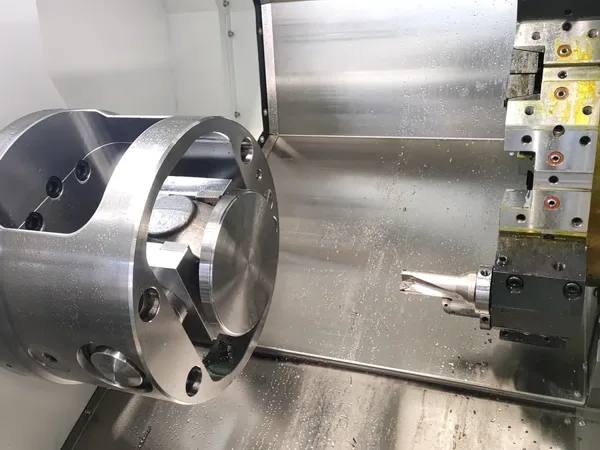
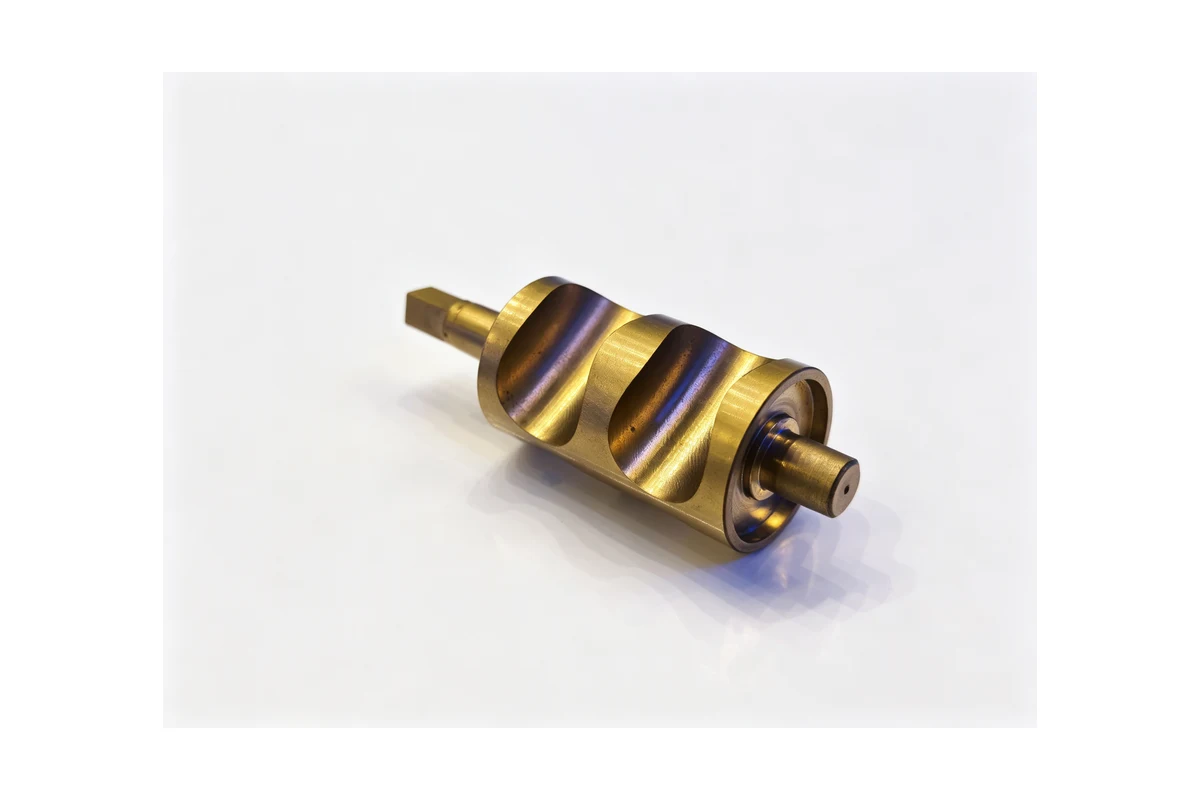
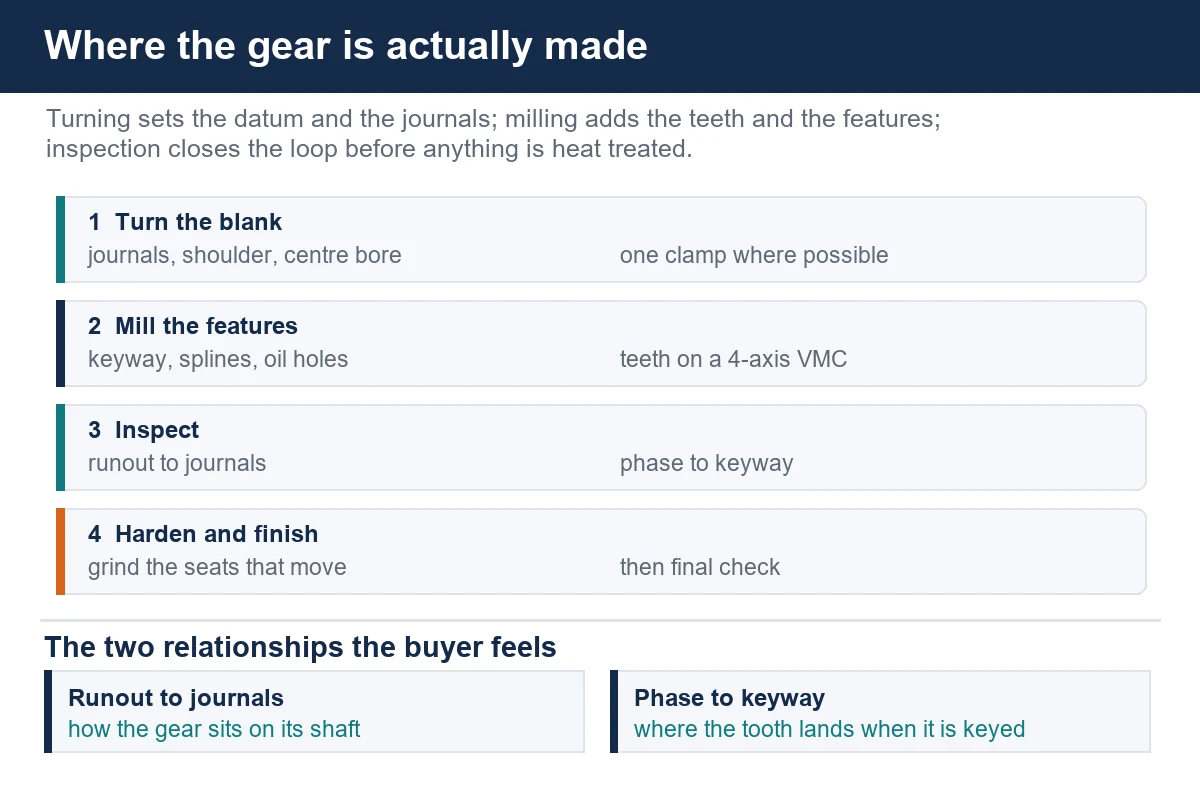
Первая операция почти на каждой шестерне — точение, и именно здесь деталь либо получает правильную базу, либо портится. Заготовку точат в центрах или на оправке, причём обе подшипниковые шейки, торцы буртов и базовое отверстие выполняют за один зажим, если это позволяет деталь. Биение между шейками и посадочным местом под шестерню — это то, что сборка почувствует позже, и проще всего его выдержать, когда эти поверхности обрабатываются на одном станке без перезажима.
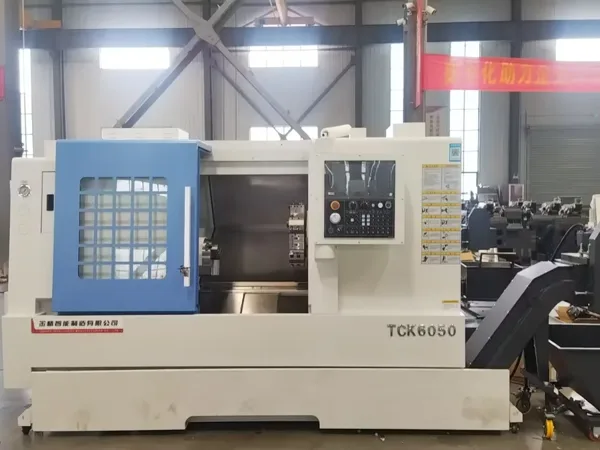
Для такой работы токарный станок с наклонной станиной, например TCK50, спокойно закрывает всё вплоть до средних размеров шестерён, включая проход расточным резцом через центр и цикл канавки под упорный бурт. Если с обеих сторон шестерни длинные валы, токарно-фрезерный станок обрабатывает второй конец без переустановки детали.
Обработка элементов на теле шестерни
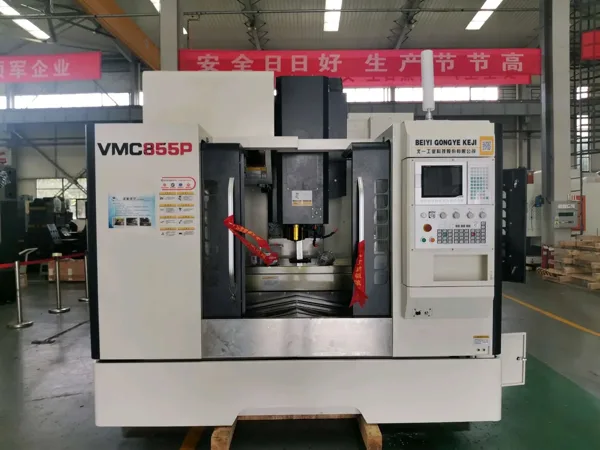
Когда заготовка сделана круглой и точной, элементы выполняют на вертикальном обрабатывающем центре с четвёртой осью или с делительным приспособлением. Шлицы, шпоночные канавки, масляные отверстия, резьбовые отверстия для крепления и сам зубчатый венец для малых серий — всё это работа для четырёхосевого VMC, и модель вроде VMC855 с поворотным столом охватывает широкий диапазон диаметров шестерён без специального станка.
Для винтовой формы поворотная ось интерполируется с линейными осями, пока фреза идёт по углу наклона винтовой линии. Это законный способ изготовить небольшую партию шестерён, и та же техника применяется для винтовых шлицев и для витков червяка. Для крупносерийных шестерён с нормируемыми параметрами зубофрезерование и шлифование всё равно выигрывают по себестоимости, и добросовестный цех это скажет.
Когда шестерня работает в корпусе
Редукторы и зубчатые передачи приносят второе семейство деталей: обоймы подшипников, торцевые крышки, фланцы и сам корпус. Это многосторонние детали с отверстиями под прямыми углами и межосевыми расстояниями, которые нужно выдержать между ними. Здесь нужен горизонтальный обрабатывающий центр, потому что деталь зажимается один раз, а индексируется стол, а не переустанавливает оператор. Наш HMC630-DT выполняет такую работу, и та же логика базирования описана в примере с корпусом насоса в блоге.
Если шестерни и корпус приходят от одного поставщика, цех управляет межосевым расстоянием от заготовки до готовой сборки, а не обнаруживает отклонение на прессе у заказчика.
Приспособления и зажим
Обработка шестерён не прощает ошибок в зажиме. Диск, зажатый в трёхкулачковом патроне, потеряет круглость, если кулачки перетянуты, а деформация исчезнет после освобождения детали — именно тогда, когда никто не измеряет. Что реально работает для этого семейства:
- Первую сторону точить на поводковом патроне или в центрах, затем базироваться по обработанному отверстию на оправке для второй стороны.
- Держать давление зажима одинаковым от детали к детали и записывать его, чтобы вторая половина партии совпала с первой.
- Подпирать тонкие ободы шестерён снизу при любом прерывистом резании, потому что обод, который прогнулся при фрезеровании шпоночной канавки, потом не будет работать ровно.
- Обрабатывать шпоночную канавку и шлицы в том же зажиме, что и зубчатый венец, если позволяет геометрия, чтобы фаза между ними задавалась один раз.
- Подавать СОЖ через инструмент на глубоких отверстиях и глухих карманах и программировать выходы так, чтобы стружка покидала впадины зубьев.
Контроль и что стоит требовать заказчику
Ни одна шестерня не покупается только по чертежу. На сборке важны биение тела шестерни относительно установочных шеек, фаза между зубчатым венцом и любой шпоночной канавкой или шлицем, а также межосевое расстояние при работе в паре с ответной деталью. Цех, который обрабатывает шестерни, должен показывать протокол контроля этих параметров на каждую партию, а не только размер отверстия.
Мы не публикуем данные о точности станков и инструментальную информацию по причинам экспортного контроля, поэтому статья остаётся в рамках процесса, а не цифр. Если нужны конкретные данные по вашей детали, пришлите чертёж, и мы предложим технологию и цену.
Вопросы и ответы
Можно ли нарезать зубья шестерни на фрезерном станке с ЧПУ?
Да, для малой и средней серии на четырёхосевом или пятиосевом станке. Поворотная ось интерполируется с линейными, чтобы фреза шла по винтовой линии или по профилю зуба. При большой серии зубофрезерный станок дешевле по штуке, и мы скажем, когда это так.
Вы обрабатываете заготовку шестерни так же, как и зубья?
И то, и другое. Точение заготовки, расточка центра, нарезание шпоночной канавки и шлицев, фрезерование зубчатого венца для малой партии — всё это делается здесь, что сокращает цепочку баз.
Что нужно, чтобы рассчитать заказ на шестерню?
Чертёж, материал и указание по термообработке, размер партии и ответная деталь, если важно межосевое расстояние. Если шестерня работает в паре с чем-то, что у вас уже есть, пришлите и это.
Вы занимаетесь термообработкой?
Технологическая последовательность планируется с её учётом, а отделочные операции после закалки входят в расчёт и выполняются у нас. Сообщите требования по твёрдости, и процесс будет построен от них.
Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Машины и оснастка для этой работы: Станки с ЧПУ для обработки звёздочек и зубчатых колёс.