Блок пресс-формы: обработка плит и карманов
Работу с пресс-формой обычно описывают как работу с полостью, но большая часть часов в инструментальном цехе уходит на плиты, которые эту полость несут. Блок — это набор толстых стальных плит, который в итоге должен быть плоским, параллельным и прямоугольным, с карманами, в которых вставка сидит без качания, и направляющими отверстиями, которые каждый раз при замыкании возвращают полуформы в линию. Если плита не плоская, то всё, что к ней прикручено, тоже не будет плоским, и узнает об этом слесарь-сборщик.
Этот материал — про плитную часть работы: что именно должен делать блок пресс-формы, какие стали применяются, в какой последовательности большая плита остаётся стабильной во время обработки, какая оснастка нужна и какие станки мы бы поставили на эту задачу. Если вы обрабатываете саму полость, а не плиту вокруг неё, то об этом — наше руководство по обработке полостей пресс-форм; здесь речь только о блоке, плитах и направляющей системе.
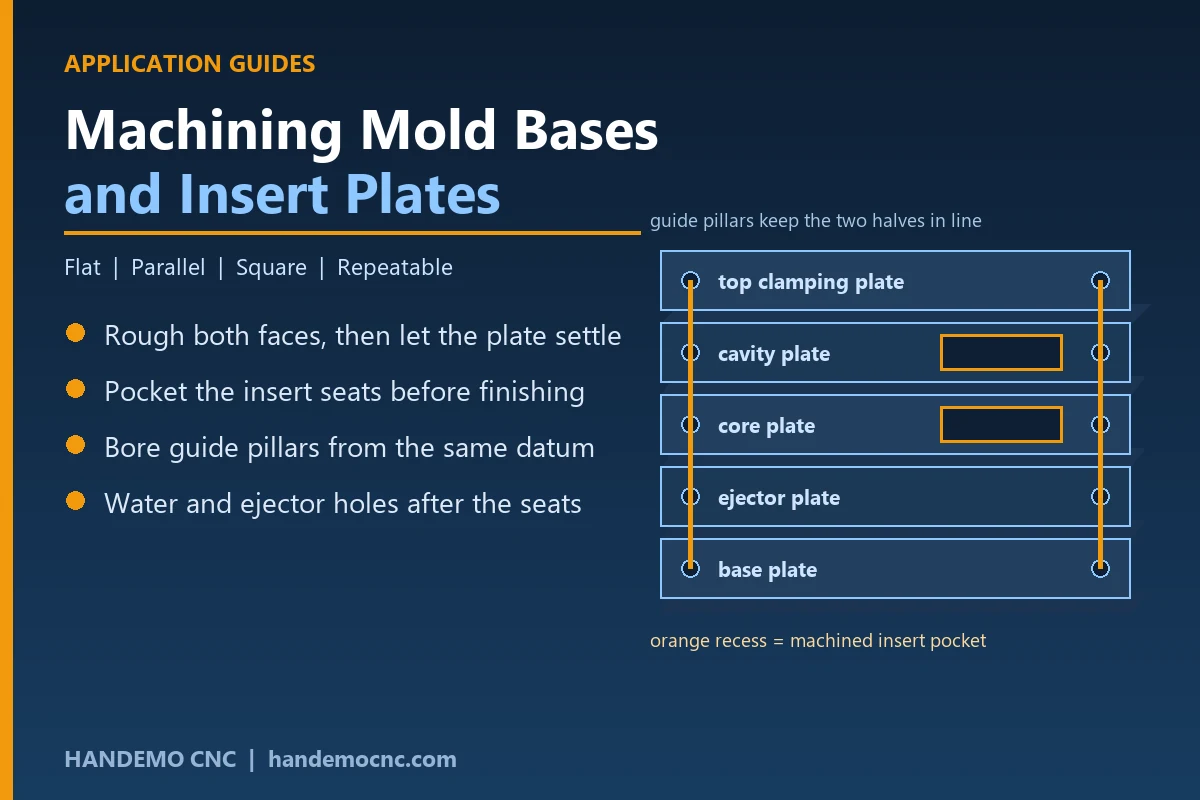
Что должен делать блок пресс-формы
Блок — это рама, которая одновременно выполняет несколько задач. Она должна удерживать вставки полости и знака в неизменном положении друг относительно друга, направлять полуформы в линию на каждом цикле, нести систему выталкивания и обеспечивать каналы охлаждения, отводящие тепло из формы. Каждая функция ложится на свой элемент, и у каждого элемента своё место в последовательности обработки.
Важнее всего плоскости. Неподвижная и подвижная полуформы базируются друг на друга через плоскости разъёма, поэтому наружные плоскости каждой плиты должны быть плоскими и параллельными между собой. Если это не так, при сборке плиту приходится подкладывать или шабрить, а подкладывание под блок — признак того, что обработку так и не довели до конца.
Дальше идут посадочные места: карманы под вставки, отверстия под направляющие колонки и втулки, а также сетка отверстий под выталкиватели и охлаждение. Карманы определяют, где стоит полость и насколько хорошо она подпёрта. Направляющие отверстия определяют, будут ли полуформы совпадать каждый раз. Чуть свободный карман позволяет вставке смещаться под давлением литья; направляющее отверстие, обработанное не по позиции, тянет полуформы в сторону при замыкании.
Какие стали вы встретите
Большинство блоков делают из обычной или предварительно закалённой плиты, а не из инструментальной стали, потому что формует деталь не плита, а вставка. Частые варианты: низко- или среднеуглеродистая плита для небольших форм и прототипов, предварительно закалённая плита там, где карманы и направляющие отверстия многократно перебирают при сборке, и нержавеющая плита для форм, работающих с агрессивными полимерами или хранящихся во влажных условиях между запусками.
- Плита из мягкой углеродистой стали для прототипных форм и блоков под малые серии
- Предварительно закалённая плита для серийных блоков, которые многократно собирают и разбирают
- Нержавеющая плита для агрессивных смол и форм для медицины и контакта с пищей
- Закалённые вставки и направляющие колонки, устанавливаемые в плиты, которые вокруг них остаются мягкими
Состояние плиты определяет первую операцию сильнее, чем марка стали. Горячекатаная плита приходит с окалиной и с запертыми в ней напряжениями. Если снять слой с одной плоскости и не снять с другой, баланс меняется и плиту ведёт. Снимать обе плоскости в одном закреплении и оставлять небольшой припуск под чистовой проход позже — это и есть то, что не даёт плите уйти после выборки карманов.
Порядок операций
В блоке последовательность — не вопрос вкуса. Именно она сохраняет деталь плоской к моменту, когда сделана последняя операция.
Сначала обдирка обеих плоскостей
Обдирайте обе плоскости в одном закреплении, чтобы плита снимала напряжения равномерно, а затем дайте ей отлежаться перед чистовой обработкой. Большой съём материала должен быть в начале, пока плита ещё толстая и жёсткая, а не после того, как в неё уже выбраны карманы. На крупной плите обдирочный проход лучше делать за несколько проходов с равномерным шагом, чем одним тяжёлым — это мягче для приспособления.
Выборка карманов под вставки
Карманы под вставки обычно обрабатывают после обдирки плоскостей и того, как плита «устоялась». Режьте их жёстким инструментом с контролируемым шагом, а не длинным вылетом, потому что стенка кармана, обработанная податливым инструментом, не встанет перпендикулярно плоскости над ней. Там, где у кармана есть внутренний угол, недоступный вращающейся фрезе, угол оставляют под электроэрозию или доводят вручную, и это стоит согласовать с инструментальщиком до того, как плита уйдёт на проволочный станок.
Расточка отверстий под направляющие колонки и втулки
Направляющие отверстия — это выставление всей формы, поэтому среди критичных элементов их обрабатывают последними и от той же базы, что и карманы. Расточка в той же установке, а не на втором станке после перестановки плиты, — самая дешёвая страховка в этой работе. Отверстия обычно доводят расточной головкой или развёртывают под колонку, которая будет запрессована, и посадка должна быть достаточно плотной, чтобы держать колонку, но позволять запрессовку без деформации плиты.
Каналы охлаждения, отверстия выталкивателей и резьбовые элементы
Каналы охлаждения и отверстия выталкивателей идут после посадочных мест, чтобы ушедшее сверло не повредило готовое отверстие и не вскрылось в стенку кармана. Пересекающиеся каналы требуют заглушек на концах, и стоит проверить контур воздухом до сборки, а не искать засор после того, как форма уже отработала партию.
Закрепление крупной плиты
Крупные плиты — это детали, которые чаще всего выводит из плоскости само закрепление. Плита, притянутая силой к неправильному столу, будет обработана в состоянии закрепления, а в момент снятия прихватов отыграет назад, и ошибка проявится только на сборке.
Три привычки закрывают большую часть риска. Опирайте плиту по всей площади на подогнанные подкладки или на выверенную подмембранную плиту, чтобы нигде не было мостика между двумя точками контакта. Держите закрепление над жёсткими точками, а не в середине пролёта, и выполняйте чистовые проходы с малым усилием. А для плиты, которую нужно перевернуть, чтобы достать обе стороны, обработайте пару бобышек или используйте мягкие кулачки, чтобы вторая установка каждый раз повторялась по той же базе.
Если плита тонкая относительно своего габарита, магнитный стол или вакуумная плита распределяют удержание по всей плоскости и вообще убирают локальные точки давления. Для цеха, который регулярно делает одно семейство блоков, специальное приспособление с фиксированными упорами окупается уже в первой партии.
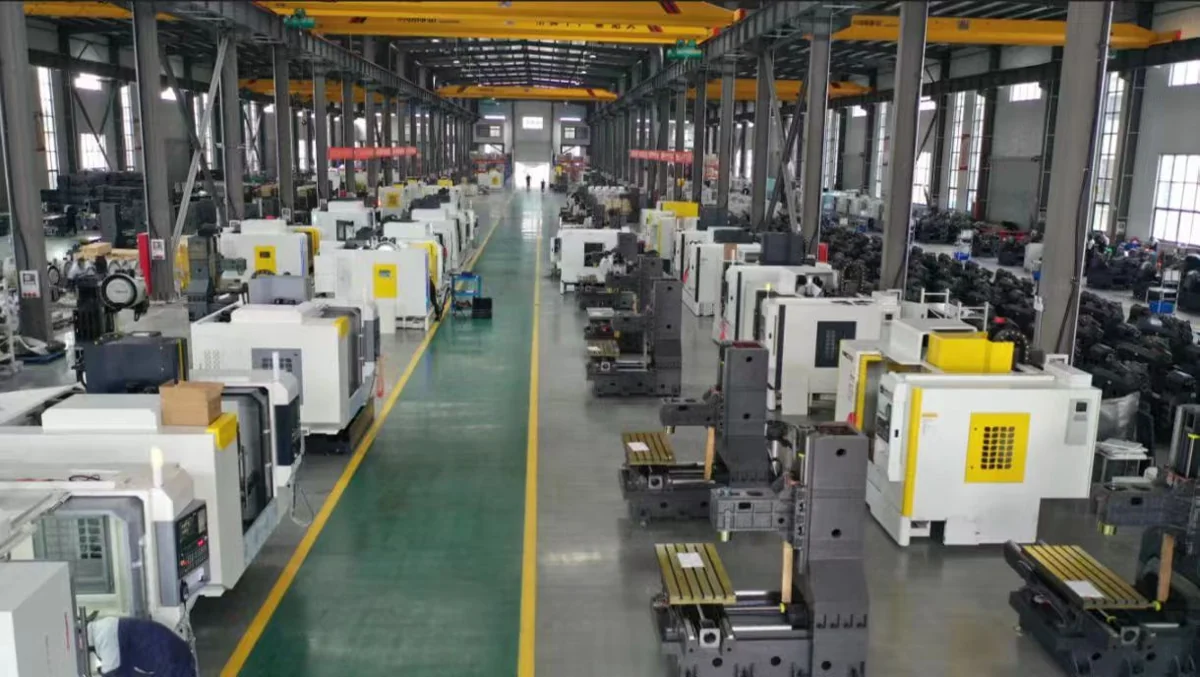
Станки, которые мы предложили бы для плитных работ
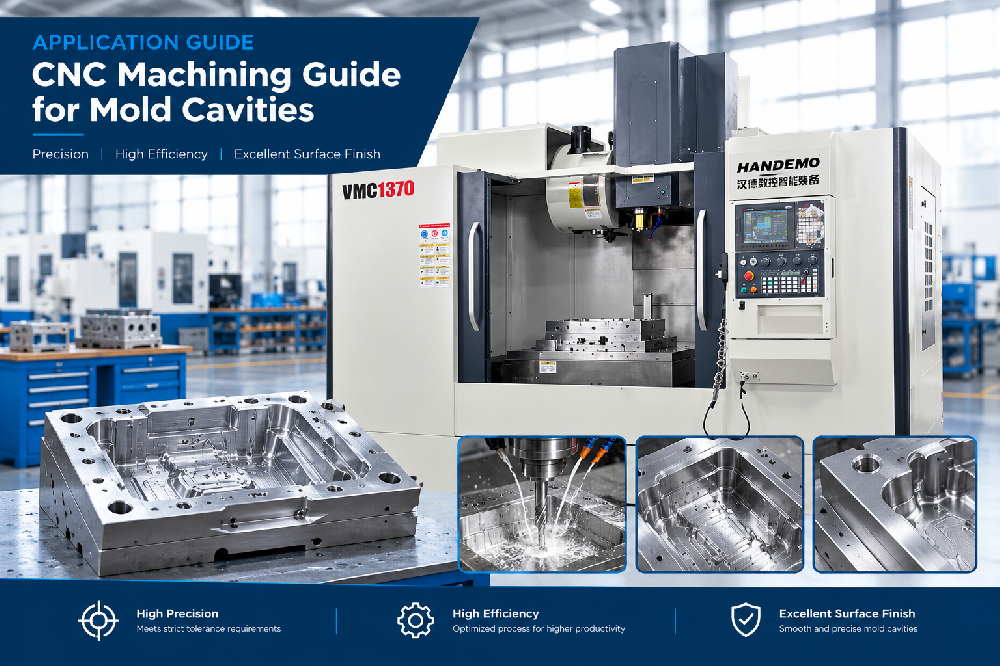
Плитная работа — это в основном торцевое фрезерование, выборка карманов и расточка на плите, которая широкая, а не высокая, и это указывает на вертикальный обрабатывающий центр с достаточным столом и перемещениями, чтобы охватить плиту за минимум установок. В нашей линейке первым делом мы посмотрели бы на VMC1370D: он относится к группе станков для пресс-форм и штампов, со столом под крупный блок и шпинделем под чистовую обработку стенок карманов. Блоки поменьше и посадочные места под вставки спокойно помещаются на VMC1160.
Если карманы глубокие или у детали есть элементы, к которым удобнее подходить сбоку, горизонтальный станок сокращает число установок. HMC800DT поворачивает паллету, поэтому несколько плоскостей блока обрабатываются без снятия плиты, что сохраняет взаимную привязку плоскостей, карманов и направляющих отверстий. Для плит с наклонными ползунами, толкателями или пространственными каналами охлаждения пятиосевая платформа доводит наклонную работу без специальной оснастки, и HTMC800T закрывает семейства такой формы.
Когда блоки идут серийно, узким местом обычно становится загрузка, а не резание. Портальный загрузчик или паллетный пул позволяют обрабатывать одну плиту, пока следующая устанавливается, а поскольку блок тяжёлый и неудобный для подъёма руками, это ровно та деталь, которой подходит автоматизация. Правило, которое мы применяем: автоматизировать ту плитную работу, которая уже идёт чисто, а не ту, процесс которой ещё меняется.
Проверка сборки перед отгрузкой
Блок не готов, когда сделан последний рез. Он готов, когда плиты сходятся и направляющая система ходит без заеданий. На сборке плоскости разъёма проверяют по линейке или плите-поверочной, карманы проверяют по краске, чтобы подтвердить, что вставка садится по всей базе, а не на двух углах, а направляющие колонки проверяют на свободный ход при закрытых плитах и затянутых винтах.
Найти посадочное место, которое касается только двумя углами, гораздо дешевле в механическом цехе, чем под прессом. Держать поверочную плиту и притирочный пресс рядом со сборочным участком и записывать контакт посадочного места для каждой формы — это превращает субъективное «вроде сидит» в то, что следующая смена сможет повторить.
FAQ
Можно ли сделать блок пресс-формы из одной плиты вместо набора?
Небольшие формы иногда фрезеруют из одного блока, но наборный блок проще обрабатывать, проще обслуживать, когда изнашивается одна плита, и проще дорабатывать при изменении детали. Для всего серийного набор — практичный путь.
Карманы выбирать до или после чистовой обработки плоскостей?
Карманы — после обдирки плоскостей и того, как плита устоялась, но чистовой проход по плоскостям оставьте до того, как сделаны карманы и отверстия. Так базовые плоскости обрабатываются последними, с плиты в том виде, в каком она в итоге будет.
Как не дать крупной плите выгнуться?
Обдирайте обе стороны в одном закреплении, дайте плите устояться, опирайте её полностью при закреплении и выполняйте чистовые проходы с малым усилием. Большая часть коробления идёт от неравномерного снятия напряжений и от самого закрепления, а не от фрезы.
Нужен ли для блока горизонтальный обрабатывающий центр?
Только когда этого требует геометрия. Плоская плита с карманами и отверстиями с одной стороны хорошо идёт на вертикальном станке. Если критичные элементы расположены на нескольких плоскостях, поворот на горизонтальном сохраняет их взаимную привязку без перезакрепления плиты.
Что нужно, чтобы рассчитать блок?
Чертёж плиты с положением карманов и отверстий, материал и состояние плиты, размеры вставок под посадочные места и годовое количество форм. С этим мы предложим последовательность операций, оснастку и станок из нашей линейки, который выдержит цикл.
Пришлите плиту, которую вам нужно изготовить
Пришлите чертёж, состояние материала и годовое количество — и мы вернёмся с последовательностью операций, приспособлением и станком из нашей линейки, который подходит под эту работу. Handemo строит станки с 2008 года и поставляет покупателям более чем в 150 странах с завода площадью 220 000 м², поэтому мы скорее скажем, какие блоки стоит оставить на вертикальном станке с простым приспособлением, чем продадим ячейку, не соответствующую объёму. На странице изготовление пресс-форм и штампов перечислены семейства станков, которые мы строим для этой работы, а более широкий набор технологических руководств охватывает соседние семейства деталей.
Связаться с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Читайте также: Обработка полостей пресс-форм и электродов на ЧПУ | Руководство по обработке корпусов подшипников и фланцевых корпусов | VMC или HMC: как выбрать обрабатывающий центр