Как выбрать обрабатывающий центр для деталей коробок и корпусов
Детали коробки и корпуса — это то, где решения по обработке становятся дорогостоящими. На чертеже деталь выглядит просто — блок или отливка с отверстиями, гранями и расположением болтов — но затем первая установка обнаруживает проблему: важные элементы разбросаны по четырем или пяти сторонам, и каждый раз, когда деталь отрывается от стола, вы добавляете новый шанс потерять связь между ними. Выбор машины для данной группы работ не зависит от того, какая машина в целом лучше. Речь идет о том, сколько настроек потребуется детали, насколько она велика и какой поверхности вы будете доверять.
Чем отличается коробка от корпуса
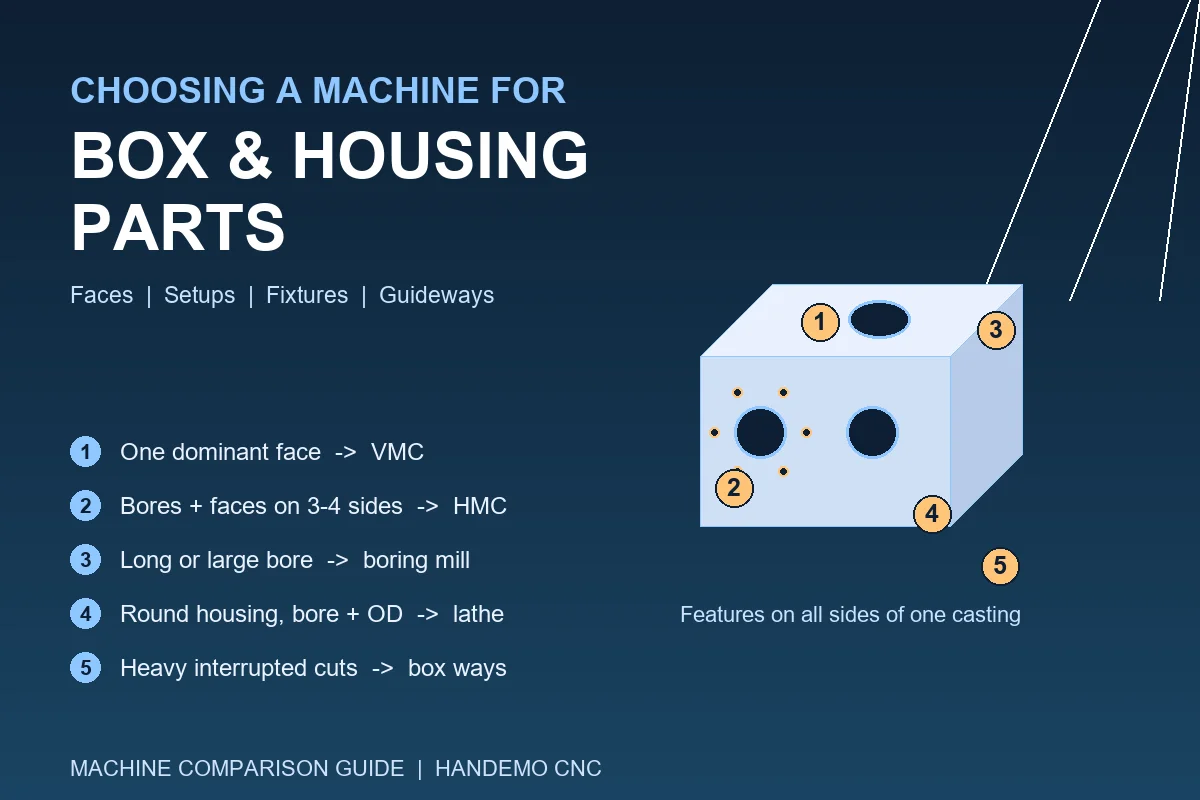
Коробчатая деталь — это призматическая деталь, имеющая на большей части сторон особенности: корпус редуктора, корпус насоса, колонна машины, блок клапанов. Деталь корпуса добавляет управляющее отверстие или втулку, которая должна располагаться в известном положении относительно поверхности, к которой она крепится. Оба имеют одну и ту же практическую трудность, которая не связана с самим разрезанием. Это счетчик установок.
Из этого следует все остальное. Станок, который подводит к шпинделю четыре грани детали без повторного зажима, удаляет настройки, а удаление настроек устраняет накопление ошибок, связанных с ними. Станок с большим столом и длинным ходом по оси X, который удерживает деталь один раз и достигает каждой детали, выполняет ту же работу с другой геометрией. Станок, который работает быстро, но прижимает деталь к четырем различным приспособлениям, является самым медленным вариантом в цехе, независимо от скорости его шпинделя.
Начните с детали, а не с машины
Три числа из рисунка решают большую часть спора. Первый — это конверт: самая большая обработанная поверхность и самый большой диаметр болта или расстояние между отверстиями. Во-вторых, это масса, включая приспособление, поскольку корпус, который весит 700 кг на столе массой 400 кг, толкает станок, а не инструмент. Третий – количество граней, несущих черты, которые должны быть связаны друг с другом.
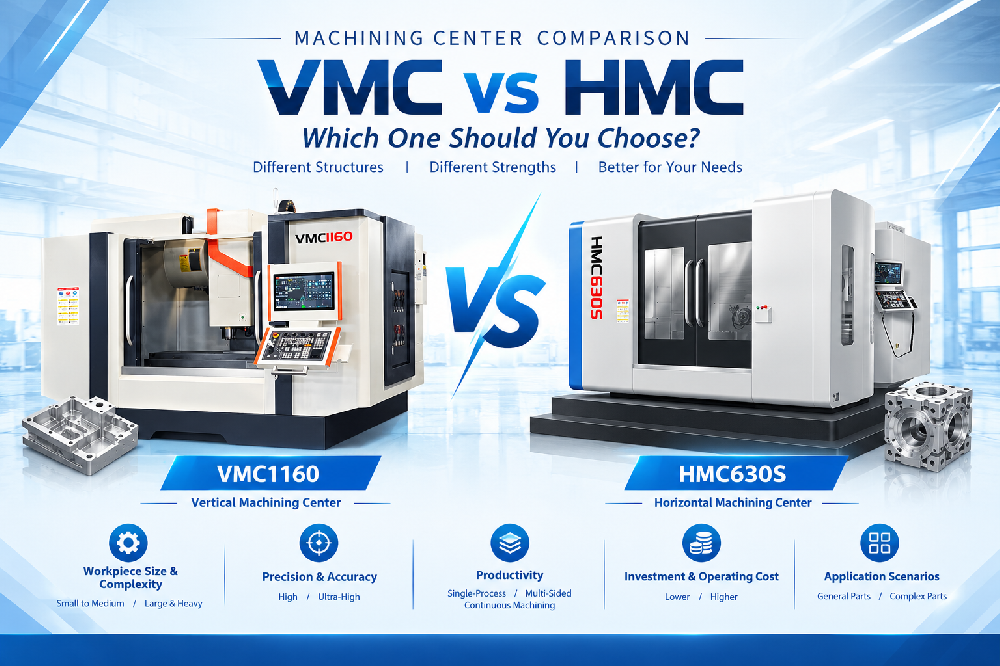
Возьмите эти три, и выбор обычно сужается до одной семьи. Корпус диаметром примерно до 700 мм с обработанной торцевой поверхностью, отверстием и расположением болтов удобен для вертикального станка среднего размера, такого как VMC1160, где стол имеет размеры 1200 x 600 мм, грузоподъемность 800 кг и Ходы X/Y/Z 1100/600/600 мм оставляют место для приспособления и расточной головки. Торцевые крышки и фланцы меньшего размера часто подходят для VMC855.Если в детали требуются отверстия с обеих сторон одной и той же стены или на чертеже требуется монтажная поверхность с одной стороны и отверстие, концентричное до большого диаметра, вертикальный станок больше не является самым дешевым решением, и применяются следующие три секции.
Вертикальные обрабатывающие центры: по одной стороне, все сделано хорошо
A VMC — это компьютер по умолчанию для этой работы и обычно подходящий. Деталь находится на столе, который вы можете видеть, оператор может проникнуть в рабочую зону, а станок общего назначения со шпинделем BT40 охватывает широкий спектр корпусов, пластин и крышек. Около 8000 об/мин на шпинделе с ременным приводом и 24-позиционном ATC достаточно для чугунных и алюминиевых корпусов малыми и средними партиями.
Ограничение — это то, что представляет часть. На вертикальном станке инструмент опускается с одного направления, поэтому для корпуса с отверстием на противоположной стенке требуется либо прямоугольная головка, либо вторая установка, либо приспособление, которое прокатывает деталь. Все три увеличивают стоимость, а один из них добавляет ошибку. Для деталей с ярко выраженным главным лицом и второстепенными характеристиками это справедливая сделка. Для корпуса, спроектированного вокруг отверстия в двух параллельных стенках, это не так.
Горизонтальные обрабатывающие центры: четыре стороны, один зажим
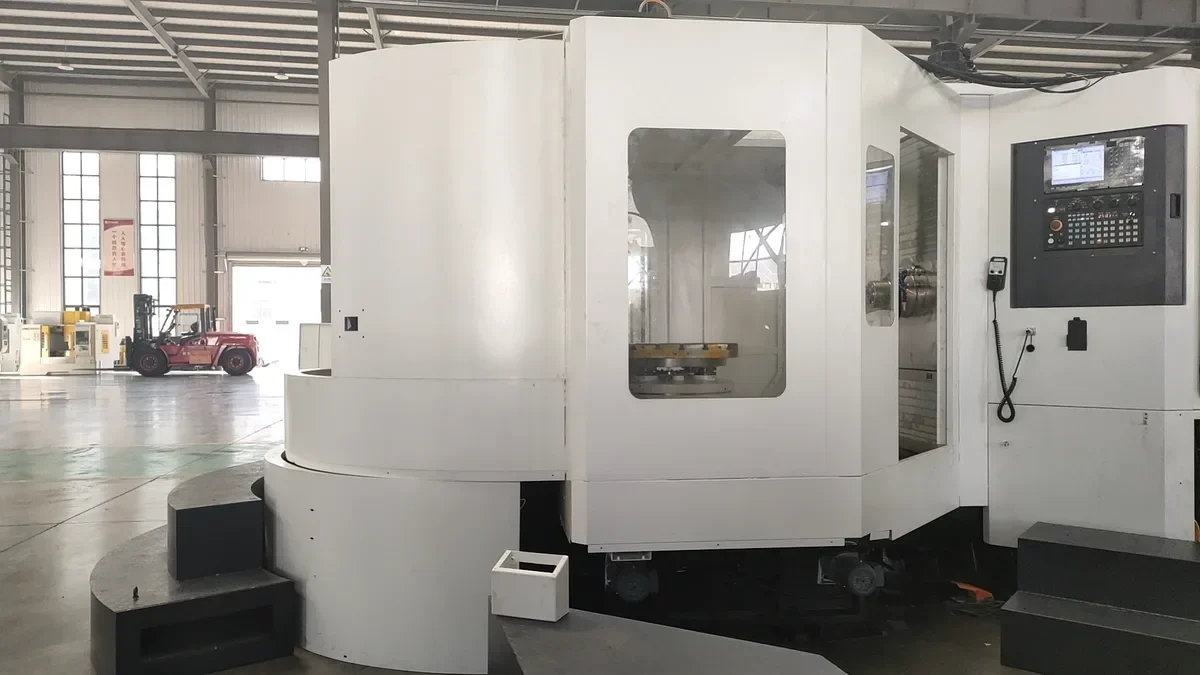
Горизонтальный станок обрабатывает деталь сбоку, поэтому надгробие или поддон вращают заготовку, и шпиндель достигает четырех граней за одну установку. В корпусе, имеющем отверстие в двух противоположных стенках, а также грань и расположение болтов на третьей, горизонтальный станок вырезает отверстие, грань и рисунок из одной исходной точки, а это именно то, что нужно детали. Здесь нет прямоугольной головки и повторного зажима важных элементов.
Для корпусных работ среднего размера класс HMC630-DT имеет естественный размер: стол 630 x 630 мм с нагрузкой 1200 кг, ход 1100/900/ 1000 мм и шпиндель BT50 при 6000 об/мин, с ускоренным ходом 18/15/15 м/мин. Корпуса большего размера переходят на станцию HMC800-DT, стол размером 800 x 800 мм выдерживает нагрузку 2500 кг и достигает высоты 1300/1150/1000 мм. Там, где это оправдано партией, версии с несколькими поддонами продолжают резать шпиндель, пока оператор загружает следующую деталь за пределами рабочей зоны.
Горизонтальный маршрут стоит дороже, чем вертикальный станок того же размера, и для него нужна деталь, которую можно будет удерживать на надгробии, не разрушаясь. На штучных работах и на деталях с одной доминирующей гранью это неправильная покупка. В оригинальных коробках партиями обычно окупается сама машина.
Расточные и фрезерные станки, а также корпуса для глубоких отверстий
В некоторых корпусах речь идет не столько о торцах, сколько о отверстии: длинное отверстие, которое должно быть прямым от начала до конца, или отверстие, достаточно большое, чтобы шпиндель с расточной оправкой был единственным реалистичным инструментом.Компактные расточно-фрезерные станки, такие как TH500, созданы специально для этой работы. Там, где отверстие проходит по всей длине длинной отливки, существуют Т-образные станки для глубоких отверстий класса 1000S-DT, обеспечивающие поддержку прутка на протяжении всего его пути.
Здесь возникает вопрос: является ли канал ствола его частью или одной из особенностей. Если отверстие является решающим фактором, а забои второстепенны, честным ответом будет расточный станок. Если торцы и отверстие имеют одинаковый вес, горизонтальный обрабатывающий центр с подходящей расточной головкой обычно является более гибким по цене.
Коробчатая или линейная направляющая
Этот выбор встречается почти в каждом предложении на жилищные работы и определяется раскроем, а не размером детали. Машина коробчатого типа перемещает салазки по закаленным, шлифованным направляющим с большой площадью контакта. Он поглощает прерывистые резания, тяжелые проходы при сверлении и вибрацию от разбалансированной отливки и сохраняет это поведение в течение многих лет тяжелой работы. Класс VMC1370 построен таким образом, с усиленной станиной и колонной, а также решетчатым расположением ребер, обеспечивающим устойчивость при работе с пресс-формами, штампами и корпусами средних и крупных размеров.
Линейная направляющая перемещает ползун по рециркуляционным блокам. Он движется быстрее и аккуратно позиционирует на скорости, что позволяет выполнять более легкие и быстрые работы по алюминию и отливкам меньшего размера, а также требует меньше внимания к техническому обслуживанию. Для цеха по производству корпусных изделий обычное разделение очевидно: для тяжелых отливок и прерывистого растачивания требуются коробчатые направляющие, для смешанных легких работ и высоких скоростей подачи требуются линейные направляющие. Если один и тот же станок должен выполнять и то, и другое, выберите направляющую, соответствующую самому тяжелому резу, который будет на ней выполняться, и примите скорость подачи, для которой предназначен станок.
Круглые корпуса подходят для токарных станков
Не каждое жилье представляет собой коробку. Круглый корпус или фланцевая втулка с отверстием и обработанным наружным диаметром являются токарной деталью, и поворачивать обе поверхности от одной оси за одну установку чище, чем интерполировать отверстие и затем пытаться согласовать с ним наружный диаметр. Работы общего назначения удобно выполнять на станке с наклонной станиной, таком как TCK6050, тогда как тяжелые корпуса большого диаметра подходят для TCK6350B, где вес детали, а не ползуна, несут основание и шпиндель.Решение простое: если отверстие и наружный диаметр должны быть концентрическими, а деталь круглая, поверните ее.
Светильники, поддоны и вторая установка
Выбор станка и выбор приспособления — это одно решение. Корпус, удерживаемый мягкими губками на обработанной поверхности, стабилен и быстро загружается. Для корпуса, закрепленного на надгробии, требуется приспособление, которое было просверлено на этом станке, чтобы элементы размещения и оси станка совпадали. Если деталь гибкая, приспособление должно поддерживать отверстие во время обработки, а не сжимать стенки.
И здесь поддоны заслуживают своего места. Если время резки превышает время загрузки, устройство смены паллет сохраняет производительность шпинделя и устраняет соблазн торопиться с наладкой. Если деталь маленькая и партия небольшая, паллетная система — это капитал, который не будет использоваться.
Краткий список решений
Одна доминирующая грань и второстепенные особенности: вертикальный обрабатывающий центр. Отверстия и торцы с трех или четырех сторон: горизонтальный обрабатывающий центр с надгробием или поддоном. Один управляющий станок длинного или большого диаметра: расточно-фрезерный станок или станок Т-образного типа для глубоких отверстий. Круглая деталь с отверстием и наружным диаметром: токарный станок с наклонной станиной. Тяжелые прерывистые резы на отливках: коробчатые способы. Быстрая и легкая работа: линейные направляющие. При весе более 1200 мм или 2500 кг: сначала увеличьте размер стола, а затем мощность шпинделя.
Ничто из этого не заменяет просмотр реальной части. Отправьте чертеж с отмеченной исходной точкой и размером партии, и семейство обычно станет очевидным в течение нескольких минут.
Часто задаваемые вопросы
Что лучше для корпуса деталей: вертикальный или горизонтальный обрабатывающий центр?
Это зависит от количества обработанных граней. Если деталь имеет одну доминирующую грань и второстепенные особенности, вертикальный станок дешевле и проще в эксплуатации. Если отверстие и шаблон крепления расположены на разных сторонах, горизонтальный станок вырезает их из одной базовой точки без повторного зажима, что обычно обходится дороже при серийной работе.
Какая нагрузка на стол мне нужна для чугунного корпуса?
Прибавьте вес детали к весу приспособления и оставьте запас. Эмпирическое правило, используемое в наших расценках, заключается в том, чтобы деталь вместе с приспособлением не превышала примерно двух третей номинальной нагрузки на стол станка, чтобы салазки и направляющие оставались в удобном диапазоне при тяжелой резке.
Может ли одна машина обрабатывать как коробчатые детали, так и круглые корпуса?
Частично. Обрабатывающий центр может интерполировать отверстие в круглом корпусе, а токарный станок с приводным инструментом может сверлить и нарезать резьбу на точеной детали. Если отверстие и внешний диаметр должны быть концентрическими, а деталь имеет круглую форму, токарный станок является более чистым способом; там, где деталь призматическая с множеством граней, находится обрабатывающий центр. Остальное решают скорость съема металла и размер партии.
Нужен ли мне сменщик поддонов для жилищных работ?
Только если время резки достаточно велико, и загрузка становится узким местом. На деталях с несколькими гранями и полостью до черновой обработки это часто бывает. На небольших обложках и небольших партиях экономичнее одностоловый станок с качественно сделанным приспособлением.
Нужен ли станок BT50 для корпусов?
Не всегда. BT40 охватывает большинство корпусов среднего размера из чугуна и алюминия. BT50 заслужил свое место при обработке отверстий большего размера, более глубоких резов и деталей большего размера, где дополнительная жесткость конуса и большая способность растачивания уменьшают вибрацию и количество проходов.
Получите план обработки ваших деталей
Отправьте нам чертеж детали - обработанные поверхности, контрольное отверстие, базовую точку и размер партии - и Handemo CNC порекомендует семейство станков и подходящую для него последовательность настройки.Связаться с Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанная литература: CNC Руководство по обработке корпусов коробок передач описывает проблему опорной точки при большой отливке, CNC В Руководстве по механической обработке корпусов подшипников и фланцев рассматриваются взаимоотношения отверстия и монтажной поверхности, а в VMC и HMC эти два семейства сравниваются более подробно. Работы по коробке и корпусу также находятся в разделе детали коробки и корпуса на наших страницах заявок.