5-осевые и 3-осевые обрабатывающие центры: как выбрать
Обычно к вопросу прилагается рисунок. В магазине есть деталь, которая отлично работает на трехосном станке, и кто-то на собрании спрашивает, окупится ли пятиосный станок. Иногда честный ответ — да, а окупаемость — меньше года. Иногда ответ отрицательный, и деньги лучше потратить на приспособление и второй поддон. Две машины — это не лестница с тремя осями внизу и пятью вверху. Они решают разные задачи, и деталь подскажет, какая из них у вас.
Это сравнение написано для человека, которому нужно обосновать покупку, а не для человека, которому нравится подсчет осей. В нем рассказывается о том, что на самом деле меняется между двумя типами станков: трехосный станок по-прежнему выигрывает по стоимости, формам деталей, которые подталкивают работу к пяти осям, и эксплуатационным расходам, которые в конечном итоге решают ответ. Если вашими деталями являются корпуса, а не лезвия, наше руководство по выбору станка для изготовления коробок и корпусных деталей описывает это семейство более подробно.
Что на самом деле меняется между тремя и пятью осями
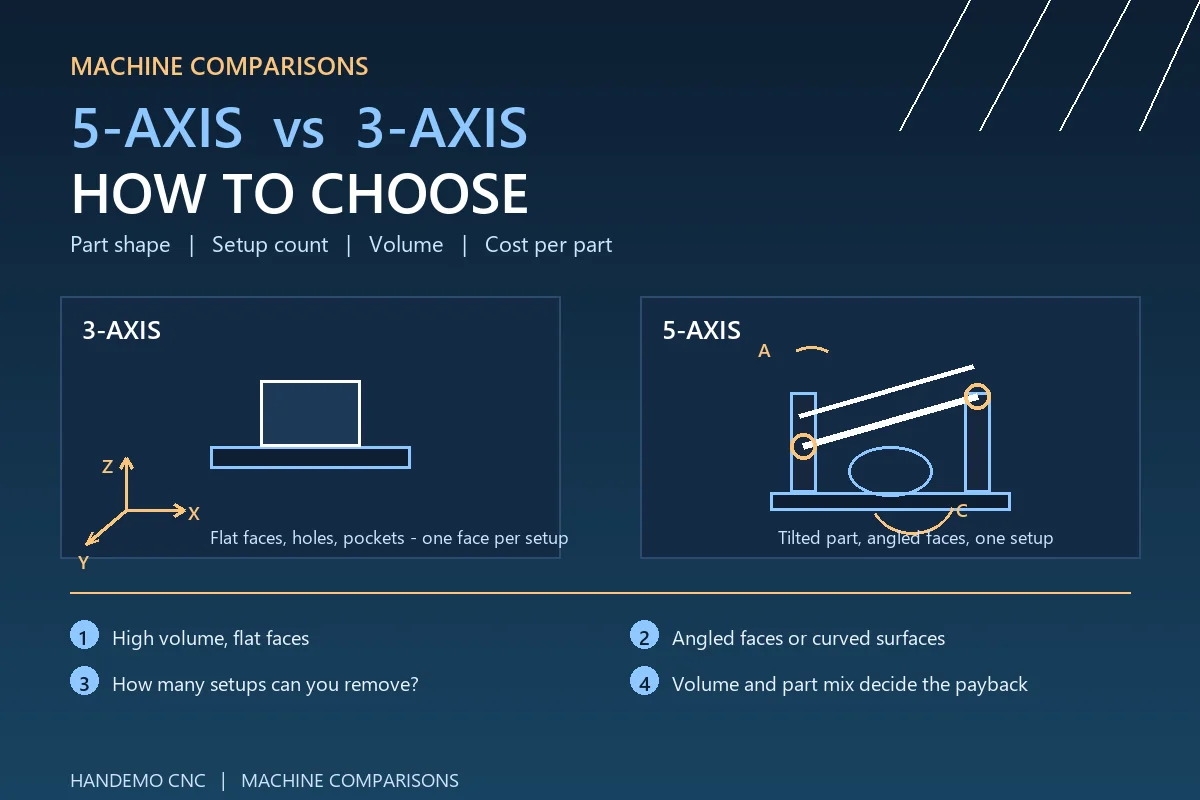
Трехосевой обрабатывающий центр перемещает инструмент в трех прямых направлениях. Деталь остается там, где ее разместило приспособление, и резка происходит на той грани, которая направлена вверх. Все, что находится на другой стороне, — это новая установка: отсоедините деталь, поверните ее, найдите ее снова и надейтесь, что вторая операция приведет к тому, на чем остановилась первая.
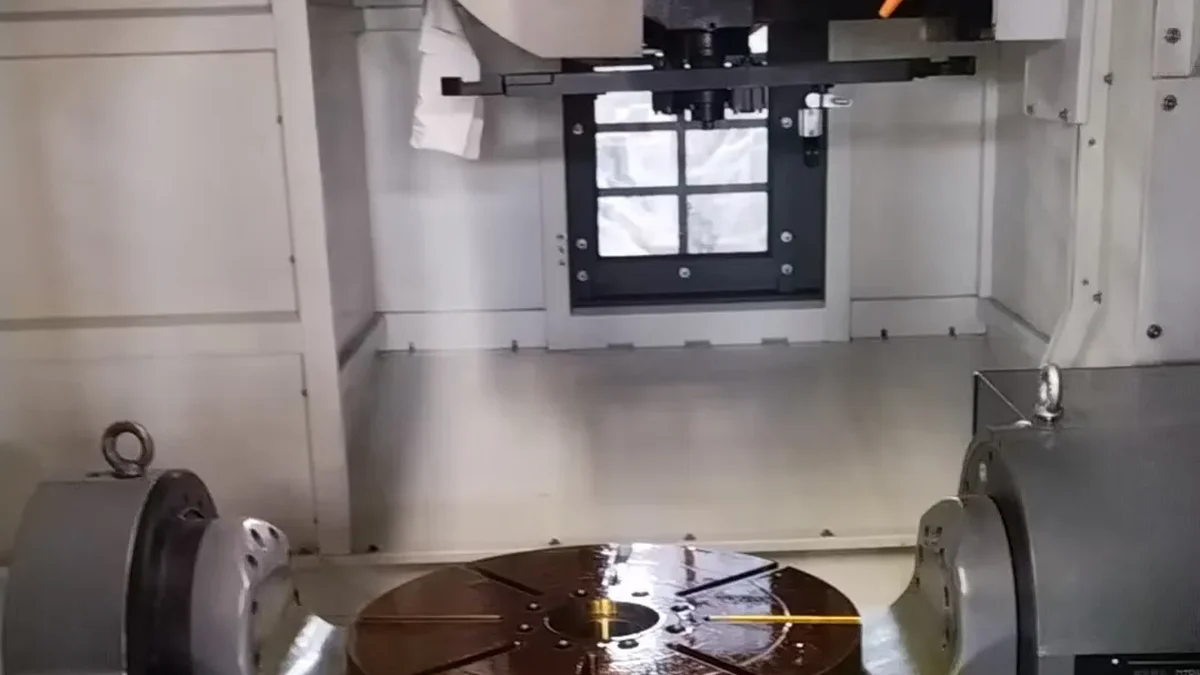
Пятиосный станок добавляет два вращательных движения. Один поворачивает деталь вокруг вертикальной оси, другой наклоняет. Инструмент по-прежнему представляет собой трехосный шпиндель; деталь просто представляет собой другое лицо, не снимая ее со стола. В этом единственном изменении и заключается вся история. Ценность пятиосного станка не в том, что он может достигать большего, а в том, что он достигает большего, при этом деталь никогда не покидает приспособление.
Между станком с поворотным столом и станком с поворотной головкой существует практическая разница. Цапфа удерживает деталь и наклоняет ее под шпиндель, что позволяет выполнять более тяжелые и круглые работы. Вместо этого поворотная головка перемещает шпиндель, что подходит для больших плоских деталей, которые слишком тяжелы для наклона. Оба станка пятиосные, и выбор между ними зависит от веса и формы детали, а не от количества осей.
Там, где три топора по-прежнему побеждают
Трехосные станки дешевле покупать, дешевле оснастить и легче поддерживать точность на протяжении многих лет производства. В правой части они также быстрее, потому что машина, которая никогда не перемещает ось вращения, все свое время тратит на резку.
Они явно выигрывают, когда работа плоская и открытая.Пластины, крышки, кронштейны и формовочные плиты с карманами и отверстиями на одной стороне представляют собой трехосную работу, даже если годовой объем исчисляется десятками тысяч. Добавьте четвертую ось в виде простого индексатора, и большую часть призматических деталей, для которых требуется две или три грани, можно будет обрабатывать, не приближаясь к пятиосному станку.
Они также выигрывают по труду и программированию. Трехосную программу короче написать, ее быстрее проверить и легче принять на себя новому оператору. Цеху, производящему небольшие партии продукции с частыми заменами, следует хорошо подумать, прежде чем добавлять машину, настройки которой длиннее и программы которой необходимо проверять в большем количестве направлений.
Когда Five Axes оправдывает свою цену
Пять осей почти никогда не касаются элемента, который нельзя вырезать другим способом. Речь идет о функциях, которые нельзя выгодно сократить каким-либо другим способом.
Наклонные грани и поперечные отверстия в одной установке
Деталь с гранями, расположенными под углом друг к другу, или с отверстиями, пересекающими деталь в разных ориентациях, представляет собой классическую пятиосную работу. На трехосном станке каждое направление представляет собой отдельный зажим. На пятиосном станке деталь зажимается один раз, поочередно наклоняется к каждой грани, и взаимосвязь между деталями поддерживается станком, а не перенастройкой оператора. Когда детали требуется четыре или более ориентаций, спор обычно решается только временем установки.
Поверхности и лезвия произвольной формы
Кривые поверхности, которые меняют направление при прохождении через деталь, не могут быть обработаны трехосным станком, не оставляя следов в местах, где инструмент переступает через них. Крыльчатки, колеса турбин и компрессоров, пропеллеры и рельефные поверхности штампов — это детали, для которых пять осей — не удобство, а единственный разумный способ придания формы. Инструмент остается перпендикулярным поверхности на протяжении всего прохода, поэтому отделка снимается со станка, а не со стола.
Глубокие полости и короткие инструменты
Глубокий карман, вырезанный на трехосном станке, требует длинного инструмента, чтобы достичь дна, а длинный инструмент отклоняется. Наклон детали позволяет машине использовать более короткий и жесткий инструмент и достигать того же угла. При работе с пресс-формами это часто решает выбор, поскольку альтернативой является ручная обработка детали после этого или принятие более тяжелого разреза и более медленного цикла.
Все решает стоимость: настройки, а не часы работы шпинделя
Покупатели часто сравнивают типы машин по скорости резки. Деньги там редко бывают.В работе, требующей нескольких ориентаций, стоимость определяется количеством часов, потраченных на перемещение детали, а не на ее резку.
Возьмите деталь, над которой нужно доработать пять граней. На трехосном станке имеется три или более зажимов, каждый из которых имеет нагрузку, повторную точку отсчета, проверку первого разреза и риск бракования детали в случае перемещения фиксирующего элемента. Сама нарезка может занять сорок минут из гораздо более длинного дня. На пятиосном станке одна и та же деталь загружается один раз, и время оператора уходит на следующую деталь, пока станок индексируется. Если в магазине неоднократно выполняется одна и та же деталь, эта разница увеличивается каждую смену.
При этом пятиосный станок стоит дороже, его поворотные оси требуют ухода, а его программы требуют больше времени для проверки. В расчет не входит цена станка по сравнению с ценой трехосного станка. Это сэкономленные часы в течение срока службы детали по сравнению с дополнительными затратами, а также тщательный анализ того, какая часть работы цеха на самом деле является многогранной и произвольной формы, а сколько — плоской пластины, которая могла бы так же хорошо работать на жестком вертикальном станке.
Полезное практическое правило: если для семейства деталей требуется три или меньше ориентаций, а поверхности плоские или цилиндрические, придерживайтесь трех осей и инвестируйте в приспособления и поддоны. Если семейству требуется четыре или более ориентаций, имеются наклонные грани или изогнутые поверхности, которые должны быть готовы к работе на станке, пять осей — это не роскошь.
Какие части семейства указывают в какую сторону
Большая часть работ, поступающих в механический цех, делится на узнаваемые группы, и решение обычно принимает группа.
Три оси
Плиты, крышки, кронштейны, опорные пластины, фланцы и простые корпуса с элементами на одной или двух сторонах. Формовочные плиты и башмаки штампов. Длинные детали, такие как балки и опорные плиты, детали которых слишком велики, чтобы их можно было наклонить, и слишком тяжелые, чтобы их можно было перемещать между операциями.
Территория пяти осей
Рабочие колеса, турбинные колеса и лопастные диски. Скульптурные полости и стержни пресс-формы. Детали с наклонными поверхностями и поперечными отверстиями, такие как корпуса клапанов, коллекторы и сложные фитинги. Медицинские и инструментальные детали с контурами с нескольких сторон. Любая деталь, где в противном случае потребовалась бы скамейка, чтобы сделать поверхность приемлемой.
Круглые детали, для которых нужен токарный станок
Валы, втулки, штифты и точеные фитинги на самом деле не являются трехосным или пятиосным вопросом. Сначала они обрабатываются на токарном станке. Если одна и та же деталь имеет поперечные отверстия, лыски или смещенные от центра элементы, фрезерно-токарный станок обрабатывает оба конца за один проход, а пятиосевой токарно-фрезерный центр обрабатывает более сложные круглые детали вообще без второго приспособления.
Машины, на которые мы бы поставили каждую семью
Handemo строит все три семейства, поэтому у нас нет причин отдавать предпочтение одному типу над другим.Далее следует краткая версия того, как мы будем распределять работу.
Вертикальные обрабатывающие центры для плоских и призматических деталей
Жесткая вертикальная машина остается наиболее экономичным инструментом для пластин, крышек и кронштейнов. VMC1160 имеет конверт для отливки размером с дверь, а VMC855 охватывает небольшие семьи, где цикл короткий и большую часть работы выполняет приспособление. Полный вертикальный диапазон простирается от легких, быстрых моделей до тяжелых отливок для изготовления форм.
Компактные пятиосные центры для многосторонней работы
Для небольших и средних деталей с угловыми элементами, поперечными отверстиями или контурами с нескольких сторон компактный пятиосевой центр позволяет выполнять всю работу на одном столе. Станок U260 и его более крупные аналоги в пятиосном станке построены вокруг цапфового стола, поэтому деталь наклоняется, а не перемещается между операциями. Это класс, который мы бы назвали для цеха, работа которого перешла от плоской пластины к контурным деталям.
Высокоскоростные пятиосные центры для обработки пресс-форм и штампов
Цехам, производящим пресс-формы и штампы, необходимы дополнительный радиус действия и скорость, которые обеспечиваются портальной или подвесной конструкцией. TMC630 охватывает детали пресс-форм и штампов, в которых полость должна отделяться от готового станка, а также примечание по выбору станка в нашем на странице применения пресс-форм и штампов показано, как мы сопоставляем их с размером блока и глубиной полости.
Пятиосные токарно-фрезерные центры для сложных круглых деталей
Если деталь имеет круглую форму, но также имеет наклонные отверстия, внеосевые элементы или обработанную заднюю часть, пятиосевой токарно-фрезерный центр полностью исключает вторую операцию. Для цеха, уже занимающегося токарной обработкой валов и гильз, зачастую это более полезная покупка, чем отдельный пятиосевой фрезерный станок, поскольку он поглощает работу, которую уже выполняет токарный станок.
Покупка советов, которые выдержат встречу
Большинство таких решений решаются тремя вопросами.
Во-первых, сколько ориентаций нужно детали? Посчитайте их честно. Если ответ один или два, дискуссия окончена.
Во-вторых, какая часть работы магазина похожа на эту часть? Пятиосный станок, купленный для одной неловкой работы, будет простаивать без дела. Пятиосный станок, купленный потому, что треть портфеля заказов является многогранным, — это другое предложение.
В-третьих, на что деньги пойдут в другом месте?Трехосевой станок плюс правильное приспособление, система поддонов и второй режущий инструмент могут отнять больше часов за смену, чем пятиосный станок. Во многих небольших магазинах приспособление является более дешевым рычагом.
Если ответ по-прежнему указывает на пять осей, купите достаточно станков, чтобы охватить ожидаемые вами семейства деталей, а не только ту деталь, которая перед вами. Поворотные столы и конверты сложно модернизировать позже, а инструменты и приспособления для обработки можно добавлять по мере поступления работы.
Часто задаваемые вопросы
Всегда ли пятиосный станок точнее трехосного?
<р>Нет. Точность зависит от конструкции, рельсов и того, насколько хорошо машина настроена и обслуживается, а не от количества осей. Хорошо построенный трехосный станок даст лучший результат, чем плохо обслуживаемый пятиосный станок. Дополнительные оси дают вам возможность сохранять взаимосвязи между функциями, которые в противном случае были бы установлены путем повторной настройки вручную.Может ли пятиосный станок заменить несколько трехосных станков?
Когда работа действительно многогранна, да, и это обычная причина ее купить. Там, где работа выполняется на плоской пластине и в простых корпусах, это невозможно, потому что трехосный станок, режущий простую деталь, работает быстрее и дешевле. Большинство мастерских, переходящих на пять осей, оставляют свои вертикальные станки для простых семей.
Нужно ли мне одновременно работать по пяти осям или достаточно позиционирования?
Многим работам требуется только наклонить деталь в новую ориентацию, а затем разрезать ее по трем осям. Это пятиосное позиционирование, и оно охватывает большую часть работ с наклонной поверхностью. Одновременное движение по пяти осям необходимо там, где инструмент должен оставаться перпендикулярным поверхности, меняющей направление, как в случае с крыльчатками и скульптурными штампами. Это разные требования, и знание того, какой из них нужен вашей детали, меняет цену.
Что следует проверить перед покупкой подержанного пятиосного станка?
Поворотные оси превыше всего. Попросите запись об их обслуживании, проверьте стол на предмет игры и повторите любое тестовое сокращение, которое разрешит продавец. Электронику для старых систем управления может быть сложно найти, а станок с устаревшими поворотными осями стоит дороже, чем новый трехосный станок, а не меньше. Если вы не сможете проверить его работу, мы не будем его покупать.
Как мне выбрать семейство деталей, а не одну деталь?
Отправьте нам чертежи для всей семьи с указанием годовых объемов, и мы рассортируем их на плоские, многогранные и круглые, а затем покажем вам, какая машина поддерживает каждую группу и где снижается количество установок. Это более полезное упражнение, чем спор об одной части, потому что одна часть редко платит за машину, а семья часто платит.
Отправьте нам детали, которые вы действительно используете
Если вы взвешиваете покупку по пятиосной системе, отправьте нам чертежи и годовые объемы, а не один образец.Мы вернемся с рекомендуемой нами конфигурацией осей, станком в нашей линейке, который ей соответствует, и честным замечанием о том, какие из ваших деталей следует оставить на трехосном станке. Handemo занимается производством станков с 2008 года и снабжает покупателей в более чем 150 странах с завода площадью 220 000 м², а это значит, что мы лучше продадим вам один раз правильный станок, чем дважды неправильный.
Связаться Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: VMC против HMC: Как выбрать обрабатывающий центр | CNC Токарный станок или токарно-фрезерный станок: как выбрать | Как выбрать обрабатывающий центр для деталей коробок и корпусов | CNC Машины для изготовления пресс-форм и штампов