Токарные станки с наклонной станиной и плоской станиной CNC: как выбрать
Два токарных цеха, один и тот же вопрос, два ответа. Один не станет покупать станок без наклонной станины, а другой двадцать лет эксплуатирует станки с плоской станиной и не видит причин менять его. Обе компании производят детали, которые проходят проверку, поэтому спор идет не о качестве. Речь идет о том, какая компоновка соответствует тем частям, которые вы фактически выполняете, и сколько времени вы тратите на очистку фишек и загрузку заготовок.
Станина — это единственное решение на токарном станке, которое вы не сможете изменить позже. Револьверные головки, задние бабки, конвейеры для стружки и устройства подачи прутка могут быть добавлены или заменены. Угол направляющих и удерживающая их отливка фиксируются со дня заливки машины. Поэтому прежде чем начать обсуждение спецификаций, стоит потратить несколько минут на то, в чем на самом деле хорош каждый макет.
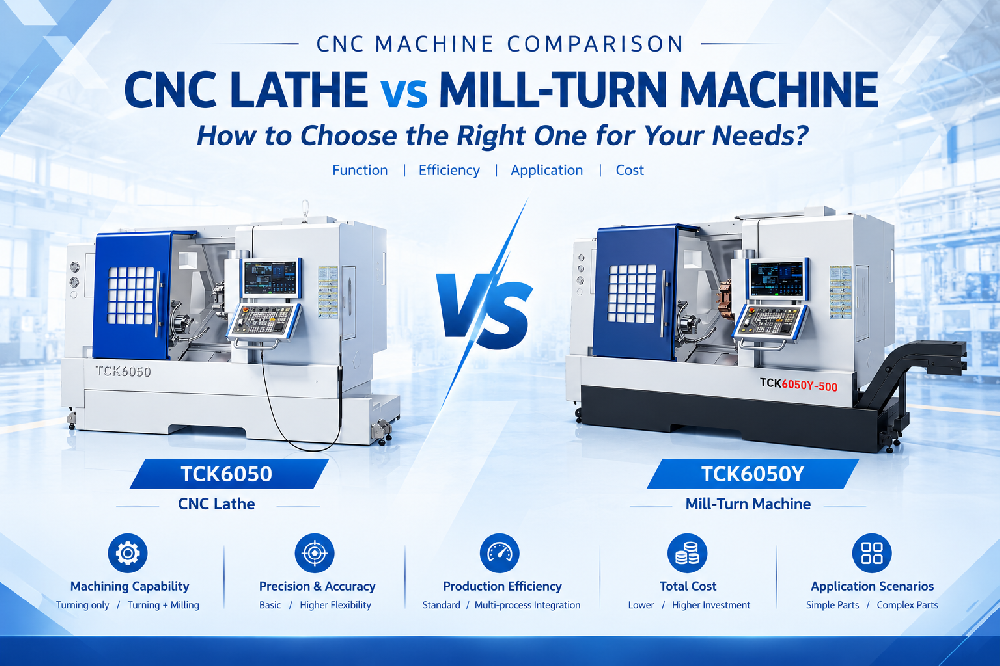
Это сравнение касается самой планировки кровати. Если ваш вопрос заключается в том, следует ли вообще обрабатывать деталь токарной или фрезерной обработкой, сравнение токарного и фрезерного станков в первую очередь охватывает этот вопрос.
Что на самом деле решает планировка кровати
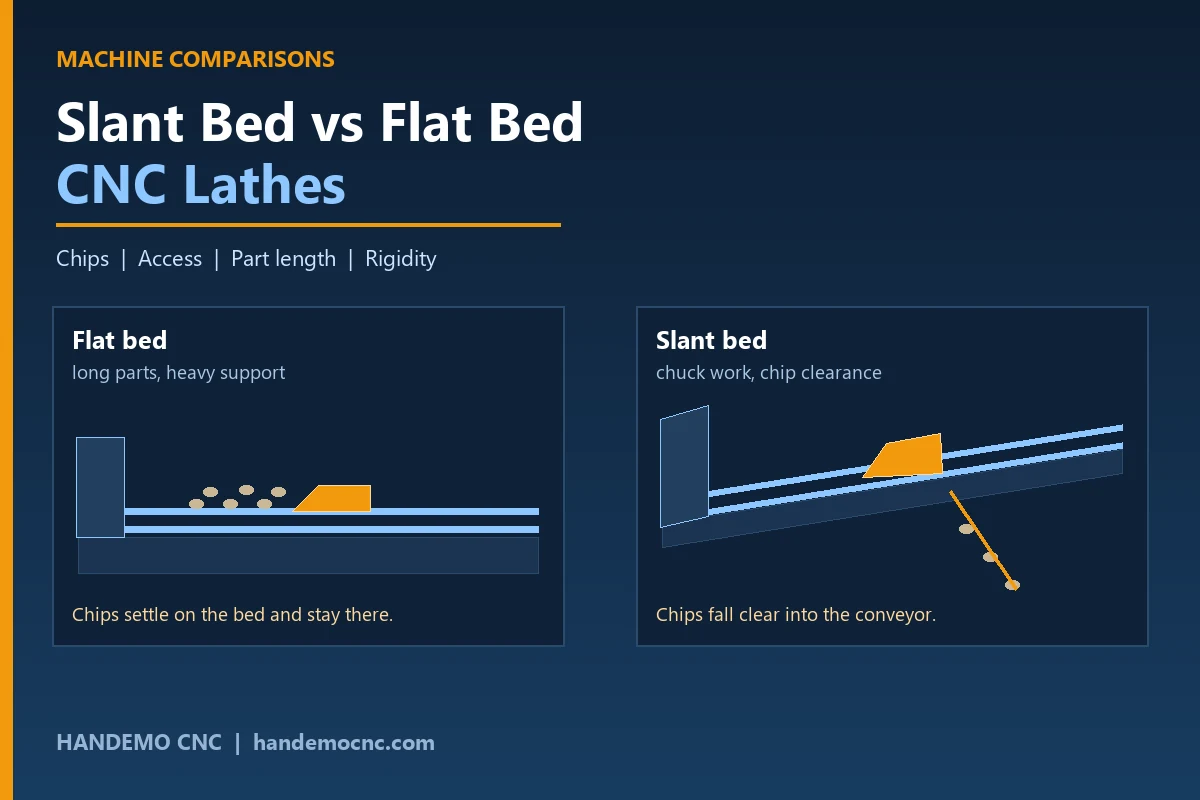
Каждый токарный станок CNC имеет одни и те же основные элементы: переднюю бабку, которая вращает заготовку, станину, на которой установлены направляющие, каретку или револьверную головку, которая перемещается по этим направляющим, и заднюю бабку на станках, достаточно длинную, чтобы она могла понадобиться. Расположение кровати определяет три вещи, которые сопровождают вас на протяжении всей работы.
Во-первых, куда идут фишки. На плоской станине направляющие расположены горизонтально, поэтому стружка попадает на станину и на крышки направляющих, и что-то должно их выводить из зоны резания. На наклонной станине направляющие наклонены, поэтому часть транспортировки за вас выполняет сила тяжести, а стружка падает из зоны резки в сторону конвейера для стружки.
Во-вторых, насколько далеко должен дотянуться оператор. В горизонтальной станине центральная линия шпинделя находится примерно на высоте талии и далеко от передней части машины. Наклонная станина приближает рабочую зону к двери, поскольку вся конструкция наклоняется к оператору.
В-третьих, как передается режущая сила. Вращение толкает инструмент вниз и в сторону работы. На горизонтальной платформе нагрузка воспринимается на широкой, хорошо поддерживаемой поверхности. На наклонной станине та же нагрузка приходится более непосредственно на конструкцию, но отливка должна быть рассчитана на нее, а не просто представлять собой плоскую пластину с прикрепленными болтами рельсами.
Токарные станки с плоской станиной: где они до сих пор заслужили свое место
Плоская кровать — более старая конструкция, и она сохранилась не случайно. Его сила – длина.Горизонтальную станину можно сделать длинной без потери жесткости, поэтому на машинах с плоской станиной все еще используются тяжелые валы, валки, винты, трубы и длинные трубы.
Другим преимуществом является доступ к тяжелым или неудобным деталям. На длинном валу или трубе большого диаметра деталь необходимо вводить сверху или с конца, а плоская компоновка упрощает работу крана и оператора, устанавливающего его.
Плоские станины также остаются обычным явлением там, где станок выполняет одновременно токарные и другие работы в одной и той же зоне, поскольку горизонтальные поверхности дают вам место для установки люнетов, следящих люнетов и дополнительных опор, не перегружая рабочую зону. При выполнении некоторых работ с длительными деталями люнеты играют важную роль в работе станка.
Смысл в том, что фишкам явно некуда деваться. Они собираются на станине, вокруг патрона и под седлом, и кто-то должен их убрать. При тяжелой резке вязкого материала это становится настоящей частью цикла и одной из причин, по которой современное токарное производство отошло от компоновки.
Токарные станки с наклонной станиной: что дает наклон
Наклон направляющих меняет повседневную работу с машиной больше, чем любая другая функция.
<ул>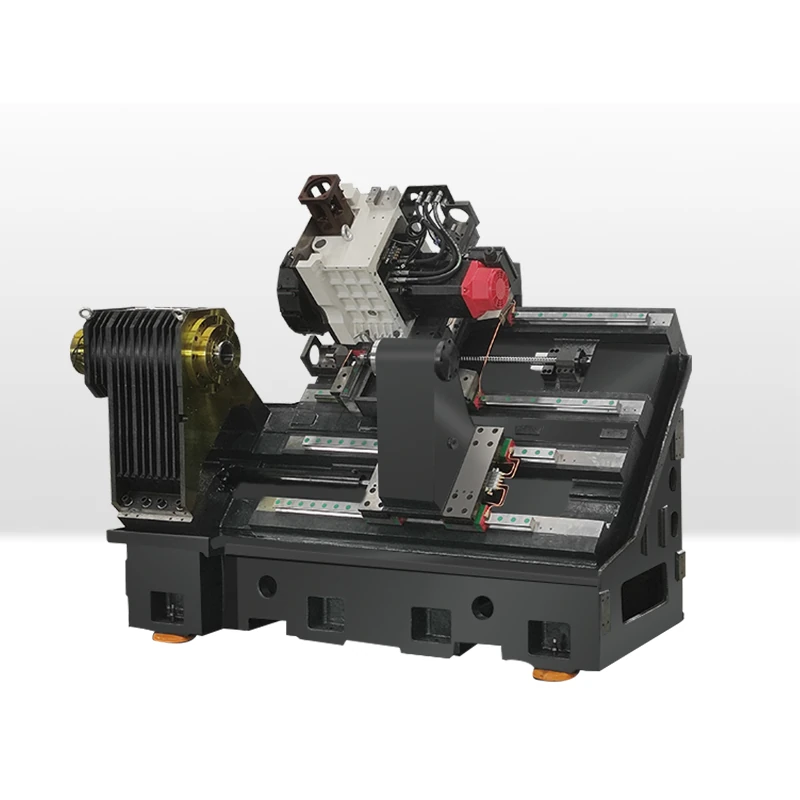
Стоимость макета отображается в двух местах. Во-первых, это сама отливка, поскольку наклонная конструкция должна выдерживать те же нагрузки, несмотря на форму, менее очевидную для изготовления, и обычно она имеет ребра и термическую обработку, чтобы сохранить ее устойчивость. Во-вторых, наклонная станина менее удобна, когда деталь длинная, поскольку физически меньше места для того, чтобы ввести длинный вал сбоку и поддержать его по длине.
Сам по себе наклон не делает машину быстрее или точнее. Они зависят от шпинделя, типа направляющих, привода и тепловой конструкции всей машины.Рассматривайте компоновку станины как решение о сколах, доступе и форме детали, а остальное укажите отдельно.
Компромиссы бок о бок
Поместите два макета рядом друг с другом, и картина станет более четкой.
Что касается контроля стружки, то наклонная станина выигрывает почти при каждой обработке патроном, причем разница возрастает с увеличением материала, из которого образуется длинная или волокнистая стружка. При тяжелом токарном или прерывистом резании сам по себе объем стружки делает плоскую станину неудобной.
Что касается жесткости для данного количества материала, хорошо спроектированная отливка с наклонной станиной хорошо выдерживает нагрузку, поскольку путь нагрузки короткий и прямой. Плоская платформа компенсируется размером, поэтому плоские машины становятся тяжелыми и длинными, а не высокими.
Что касается эргономики оператора, с наклонной станиной легче работать в течение смены. Чтобы протянуть руку через горизонтальную станину, чтобы установить заготовку, а затем снова протянуть руку, чтобы убрать стружку из-за револьверной головки, уходит больше года.
Что касается возможности обработки длинных деталей, плоская платформа имеет преимущество, и никакая хорошая конструкция наклонной стороны полностью не устраняет его. Если длина детали превышает высоту станины, естественной является горизонтальная компоновка.
При автоматизации наклонную станину легче подавать. Подающим устройствам прутка, портальным загрузчикам и роботам-обслуживающим роботам требуется компактное, повторяемое положение захвата рядом с дверью, что и обеспечивает наклонная компоновка. На станках с контршпинделем или вторым шпинделем деталь перемещается между ними, при этом оператор не попадает в горизонтальную зону.
Какие части семейства указывают куда
На практике решение обычно зависит от формы работы.
Зажимные детали, то есть все, что удерживается в кулачках и в основном обрабатывается по торцевой и наружному диаметру, подходят для наклонной станины. Сюда входят корпуса гидравлических клапанов, фланцы и крышки подшипников, автомобильные ступицы и компоненты тормозов, корпуса насосов и двигателей, гильзы и втулки, а также шестерни малого и среднего размера. Эти детали короткие по отношению к своему диаметру, загружаются спереди и образуют стружку, которую нужно быстро удалять. На наших страницах автомобильные детали и клапаны и гидравлические детали показаны семейства, которые представлены здесь.
Межцентровые детали, то есть валы, поддерживаемые с обоих концов, разделенные по длине. Короткие и средние валы хорошо работают на наклонной станине с задней бабкой или контршпинделем. Длинные валы, подающие винты, тяги, ролики и тяжелые трубы перемещаются в сторону плоской станины или специально изготовленной машины с длинной станиной, поскольку длина и требования к опоре доминируют над всем остальным.
Детали, которые требуют как фрезерования, так и токарной обработки, такие как шпоночные пазы и поперечные отверстия, снова меняют вопрос.На наклонной станине это означает станок с револьверной головкой с приводным инструментом, осью Y или токарно-фрезерной платформой. диапазон токарно-фрезерных операций существует именно для этого перекрытия, и в приведенной выше сравнительной статье рассматриваются случаи, когда дополнительные затраты оправданы.
Машины, на которые мы бы поставили каждую семью
Поскольку наш собственный ассортимент основан на наклонном повороте станины, это легче описать так, как если бы мы говорили с цитатами.
Для обычных патронных работ и коротких валов в ассортименте используется TCK50 с TCK6050 переходя на более широкий диапазон диаметров и более тяжелый рез. Оба являются простыми производственными машинами, и оба мы обычно сочетаем с устройством подачи прутка для небольших объемов производства деталей.
Для более крупных работ, более длинных деталей и более тяжелого съема материала станок TCK6350B имеет больший поворот и более тяжелую конструкцию, поэтому операторы перестают жаловаться на прерывистый рез. Там, где обработка имеет большее значение, чем скорость съема металла, применяется группа прецизионной точности, включающая TCK6050D и TCK70D создан для цехов, которые ежедневно выполняют интенсивную работу и хотят, чтобы станок оставался там всю смену.
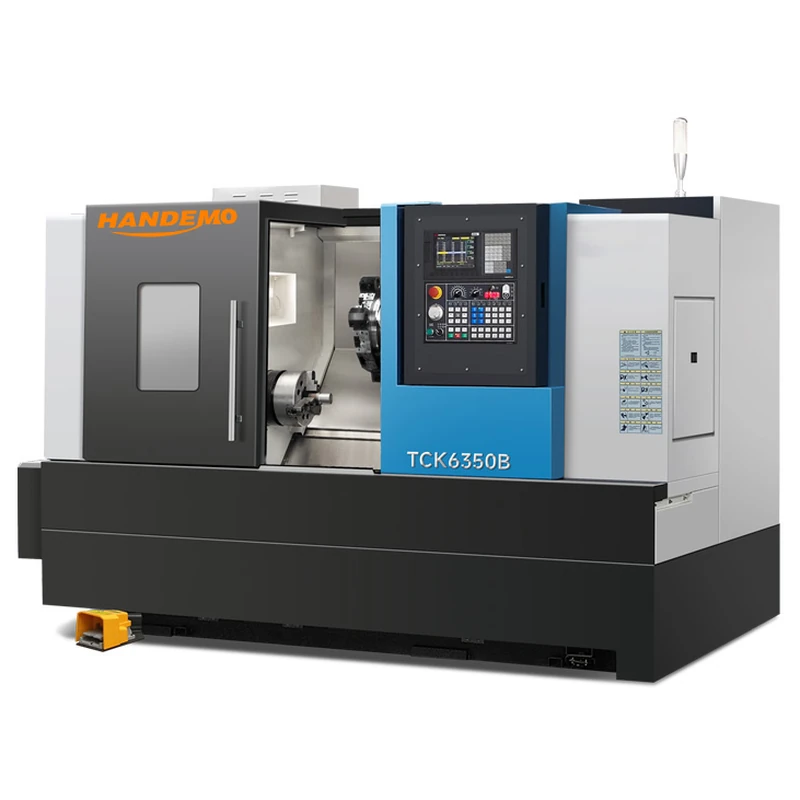
Когда деталь нуждается в фрезеровании или когда оба конца должны быть обработаны без второй операции, ответ переходит на сторону фрезерования. TCK6050Y добавляет ось Y к револьверной головке приводного инструмента для перекрестных элементов, а 3100SY использует два шпинделя, поэтому обработка детали осуществляется за один цикл. Если для токарной детали также требуется фрезерованная поверхность или карман, до которого невозможно добраться из револьверной головки, работа обычно разделяется с помощью вертикального обрабатывающего центра, а если корпус требует обработки с четырех сторон, работа принадлежит горизонтальный обрабатывающий центр вместо этого.
Длинные валы — это тот случай, когда мы прямо скажем, что наклонная станина — не лучший выбор.Если деталь представляет собой рулон, винт или длинную тягу, честный ответ — машина с длинной станиной или горизонтальная поворотная платформа, и мы скорее скажем так, чем продадим короткую машину, которая не может удерживать деталь.
Покупка советов, которые выдержат встречу
Прежде чем приступать к кавычкам, стоит записать три вещи.
Во-первых, измерьте самую длинную часть, которую вы действительно будете использовать, а не самую длинную часть в каталоге. Длина и тип кровати зависят от этого единственного числа, и это единственное требование, которое нельзя исправить с помощью опции позже.
Во-вторых, посчитайте фишки. Если вы снимаете много материала на коротких деталях, компоновка, которая сама по себе удаляет стружку, стоит больше за смену, чем любая заголовочная спецификация. Если вы обрабатываете длинные детали близко к размеру, все происходит наоборот, и жесткость по длине имеет большее значение.
В-третьих, решите, будет ли машина когда-либо подаваться автоматически. Добавление устройства подачи прутка к станку, выбранному без учета этого, или позднее обнаружение того, что портальный погрузчик не может аккуратно добраться до патрона, является гораздо более дорогостоящей ошибкой, чем правильная компоновка станины с самого начала. На наших страницах портальный погрузчик и обслуживание роботизированных машин показано, что каждый вариант ожидает от машины.
Наконец, запрашивайте размеры рабочей зоны, а не угол наклона станины. Угол – это маркетинговый номер. Расстояние от двери до патрона и пространство за револьверной головкой — это то, с чем будет работать ваш оператор.
Часто задаваемые вопросы
Всегда ли наклонная кровать точнее плоской?
<р>Нет. Точность зависит от состояния направляющих, шпинделя, привода и того, как машина управляет нагревом. Хорошо построенный токарный станок с плоской станиной может выполнять тяжелую работу. Преимуществом наклонной станины является удаление стружки, доступ и жесткость при компактной конструкции, а не точность сама по себе.Может ли токарный станок с наклонной станиной обрабатывать длинные валы?
Короткие и средние валы, да, обычно с задней бабкой или контршпинделем. Очень длинные валы становятся неудобными, поскольку остается меньше места для ввода детали и поддержки ее по длине. В этом случае лучшим решением будет машина с плоской или длинной станиной.
Почему в большинстве токарных станков используется наклонная станина?
Поскольку они в основном обрабатывают детали в патроне, когда стружка должна покинуть зону резания, оператор должен добраться до заготовки, а деталь может позже подаваться автоматически. Планировка устраивает все три.
Имеет ли значение угол кровати?
Только как конструктивное решение, влияющее на падение чипа и доступ. Важнее то, как ребристая отливка, как поддерживаются направляющие и какой шпиндель и привод установлены.
Могу ли я добавить устройство подачи прутка или робота позже?
Обычно да, если машина была выбрана с учетом интерфейса и доступа.Спрашивайте о мощности прутка, интерфейсе загрузчика и положении подборщика при заказе машины, а не после ее установки.
Отправьте нам деталь, которую вы пытаетесь повернуть
Сообщите нам материал, диаметр, длину, размер партии и будет ли деталь загружаться вручную или автоматически, и мы скажем, какая компоновка и какой станок из нашего ассортимента подойдет. Handemo занимается производством станков с 2008 года и поставляет покупателям в более чем 150 стран мира с завода площадью 220 000 м². Мы скорее направим работу с длинным валом на правильную платформу, чем продадим наклонную станину, которая ей противостоит.
Вы можете отправить чертеж непосредственно через нашу страницу загрузки чертежей, и мы вернемся с планом обработки и ценовым предложением на вашу деталь.
Связаться Handemo CNC | Электронная почта: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Связанное чтение: CNC Токарный станок или токарно-фрезерный станок: как выбрать | VMC против HMC: Как выбрать обрабатывающий центр | 5-осевые и 3-осевые обрабатывающие центры