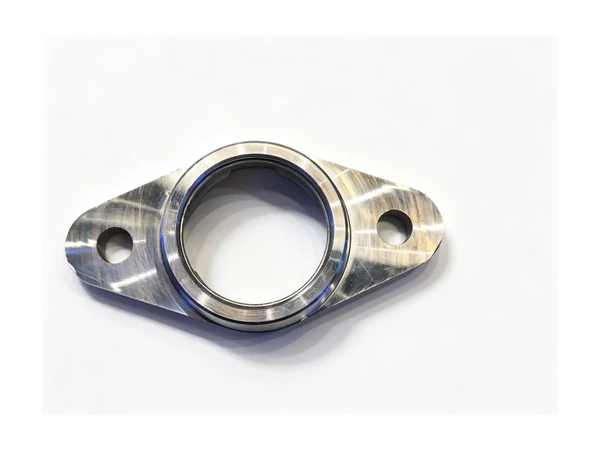
Корпус насоса за два установа: кейс HMC
Корпуса насосов — это детали, из-за которых коммерческое предложение выглядит неправильно. На бумаге это тело с расточкой насквозь и двумя торцами патрубков. В цехе это превращается в четыре установа, две оснастки и очередь к горизонтальному станку. Отливка, о которой пойдёт речь ниже, пришла именно так. Ушла она, работая за два установа.
Это одно из наших тематических исследований, написанное с пола цеха, а не из каталога. Заказчик — производитель насосов и арматуры, который поставляет для водоснабжения и технологических отраслей, а его семейство деталей — это семейство чугунных корпусов трёх типоразмеров.
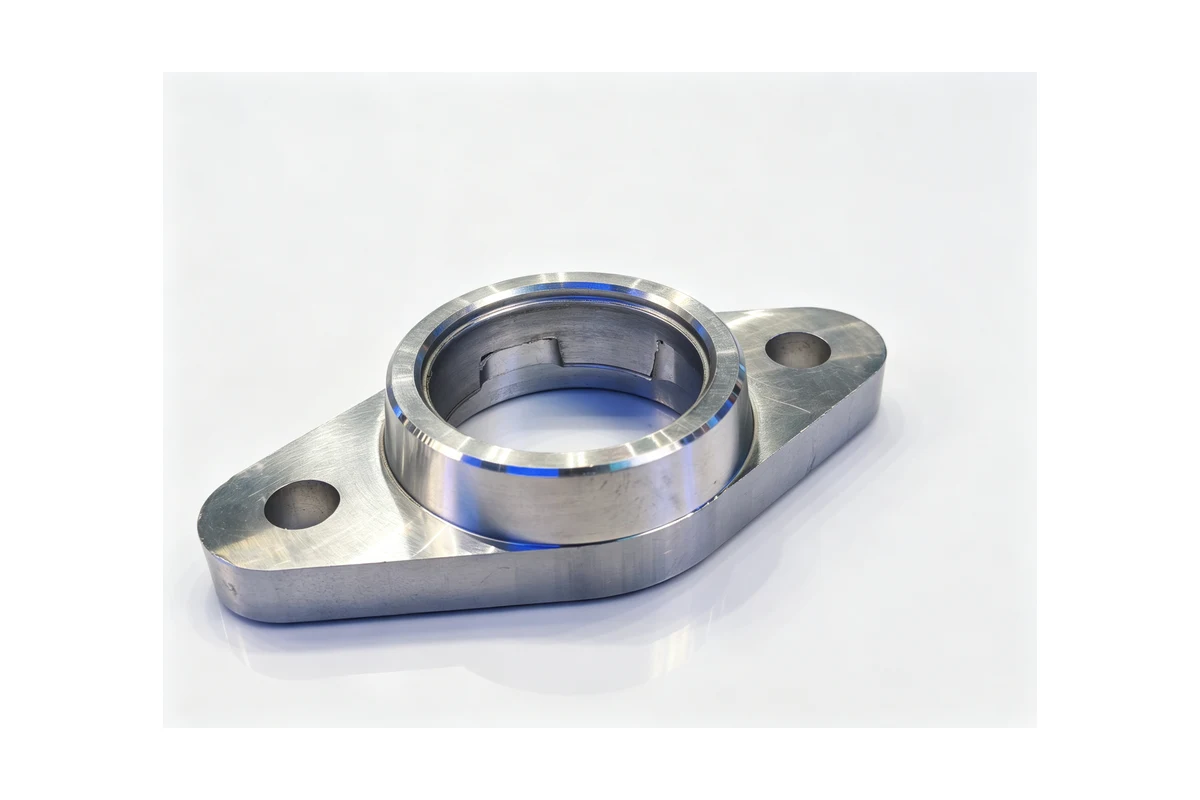
Что это за деталь
Корпус насоса — это полая отливка с одной расточкой через тело, установочным торцом и входным и выходным патрубками, расположенными под углом друг к другу. Обычные материалы — серый чугун вроде GJL-250 (HT250), высокопрочный чугун типа GJS-400-15 и литая сталь там, где насос работает с более высоким давлением или абразивной пульпой. Алюминиевые корпуса встречаются на малых водяных и химических насосах.
Два соотношения решают, соберётся насос на сборочной линии или вернётся назад. Первое — ось расточки к установочному торцу. Второе — два торца патрубков друг к другу. Всё остальное на чертеже выдержать проще, чем эти два.
Почему маршрут в четыре установа стоит денег
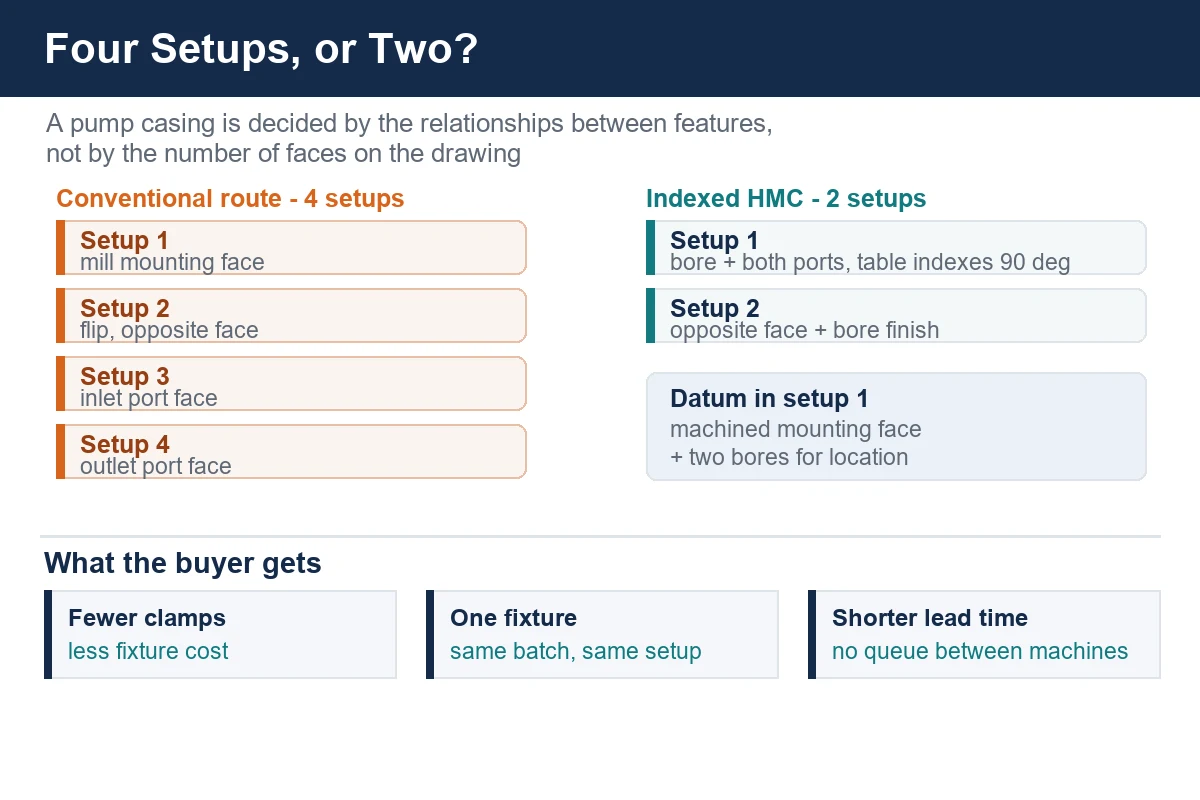
Традиционный маршрут не неправильный, он просто дорогой. Фрезеровать установочный торец на вертикальном станке, перевернуть отливку под противоположный торец, затем настроить входной патрубок и выходной патрубок как ещё две операции. Четыре зажима, четыре шанса потерять связь расточки с торцом, которую вы выстроили на первом установе.
Для цеха, который ведёт семейство корпусов партиями, ущерб проявляется в стоимости оснастки и времени ожидания, а не в цикле обработки. Каждый перезажим требует приспособления, оператора для его выставления и места в расписании. На партии в тридцать штук эти накладные расходы оплачиваются тридцать раз.
Что мы изменили
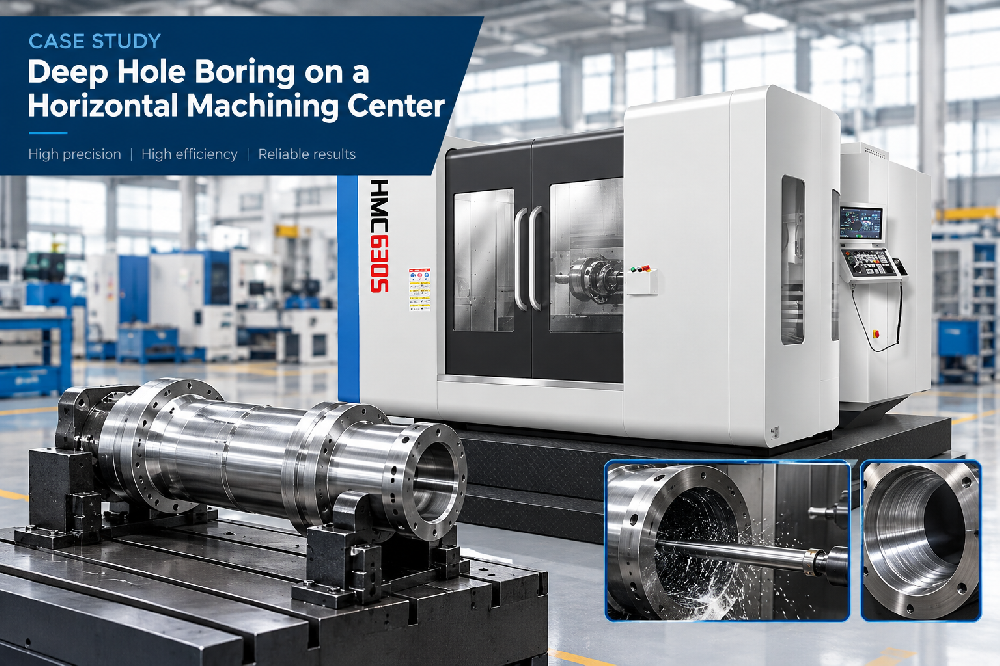
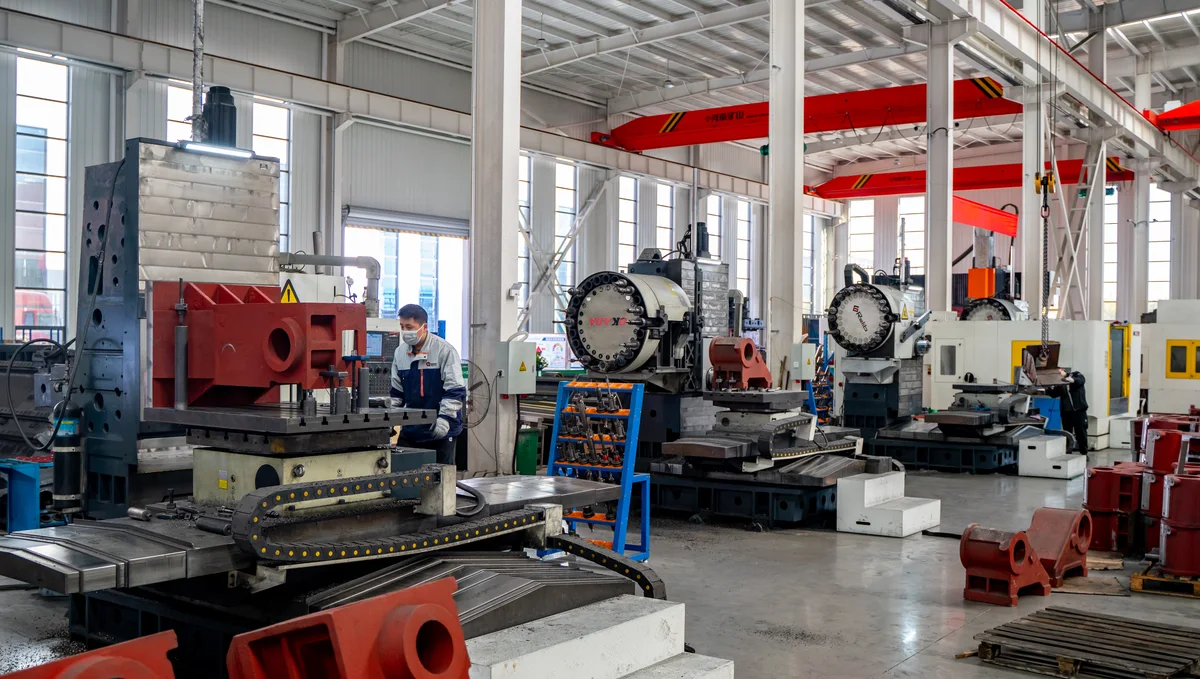
Мы перенесли работу на горизонтальный обрабатывающий центр с поворотным столом, в данном случае на HMC630-DT. Отливка закрепляется один раз на приспособлении-тумбе, базируется по установочному торцу и прижимается к обработанной поверхности. Затем стол поворачивается шагами по 90 градусов, подводя каждую сторону корпуса к шпинделю.
Расточка, установочный торец и оба торца патрубков выполняются в одном зажиме. В этом весь смысл. Элементы, которые должны согласовываться друг с другом, обрабатываются без того, чтобы деталь хоть раз покинула приспособление, поэтому связь задаётся станком и оснасткой, а не тем, насколько аккуратно кто-то выставил второй установ.
Второй установ отвечает только за противоположный торец и финишный проход расточки. Четыре установа стали двумя, а на больших типоразмерах это ещё и освободило вертикальные станки для деталей, которым они действительно подходят.
Стратегия зажима и баз
План зажима важнее выбора станка. Что сработало для этого семейства:
- База по обработанному установочному торцу плюс двум отверстиям, чтобы деталь имела устойчивое трёхточечное положение до приложения усилия зажима.
- Контролируемое усилие зажима на тонких стенках. Литые корпуса деформируются, если на них надавить, и деформация проявляется в расточке, а не в месте зажима.
- Уверенный первый проход торцевой фрезой, чтобы снять корку отливки и отбел, который держится на поверхности черновой отливки.
- Поворот, проверка торца на прямоугольность, и только потом расточка. Лучше найти проблему на повороте, чем после того, как срезаны три элемента.
- Охлаждение через шпиндель на глубокой расточке и глухих карманах, плюс запрограммированные выходы, чтобы чугунная мелочь не набивалась в спиральную камеру.
- Расточная головка для основной расточки, фаскосниматель и резьбонарезная головка для окружности отверстий, чтобы вторичные элементы шли в том же цикле.
Стабильность по всей партии
Тихая победа в этой работе — повторяемость, и она исходит не от шпинделя. Она исходит из того, что работа ведётся в одних и тех же зажимах и на одних и тех же позициях поворота каждый раз. Вторая отливка идёт так же, как первая, потому что в установе между деталями ничего не меняется. Для заказчика, который собирает насосы в одном и том же порядке каждую неделю, эта предсказуемость стоит больше, чем более быстрый шпиндель.
Мы не публикуем данные по инструменту и показатели точности станков по причинам экспортного контроля, поэтому эта статья держится процесса, а не цифр. Если вам нужны конкретные данные по вашей детали, пришлите чертёж.
Что это значит, если вы покупаете отливки или обрабатываете их
Меньше установов — короче срок поставки, ниже стоимость оснастки и меньше незавершённой работы, ждущей между станками. Это также значит, что меньшая часть расписания зависит от одного квалифицированного оператора. Для насосов, арматуры и общего корпусного направления решение стоит пересматривать каждый раз, когда детали нужны элементы более чем с двух сторон. Та же логика лежит в основе нашего сравнения вертикальных и горизонтальных обрабатывающих центров для многосторонних деталей.
Если ваши корпуса близки к этому семейству, руководство по насосам и арматуре на наших страницах применения подробнее разбирает материалы и геометрию патрубков.
Вопросы и ответы
Можно ли обработать этот корпус на вертикальном обрабатывающем центре?
Да, и для единичной или мелкосерийной детали это часто разумно. Горизонтальный станок окупает себя, когда у детали четыре или более сторон и цех ведёт семейство партиями, потому что тогда поворотный стол заменяет оснастку, а не просто направление шпинделя.
Как закрепить тонкостенную отливку без деформации?
Базируйтесь по обработанному торцу плюс двум отверстиям, держите усилие зажима контролируемым и избегайте зажима через неподкреплённую стенку. Если расточка уходит после разжима, причина обычно в приспособлении, а не в резании.
Берёте ли вы мелкосерийную работу?
Да. Семейство корпусов в этом исследовании идёт партиями от нескольких штук до нескольких сотен на одном и том же приспособлении.
А что с рабочим колесом и торцевой крышкой?
Они идут в той же ячейке, что удерживает всю сборку в одном цехе и убирает передачу между поставщиком корпуса и сборщиком насоса.
Свяжитесь с Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038