Руководство по вертикальному обрабатывающему центру VMC855: настройка, работа и обслуживание
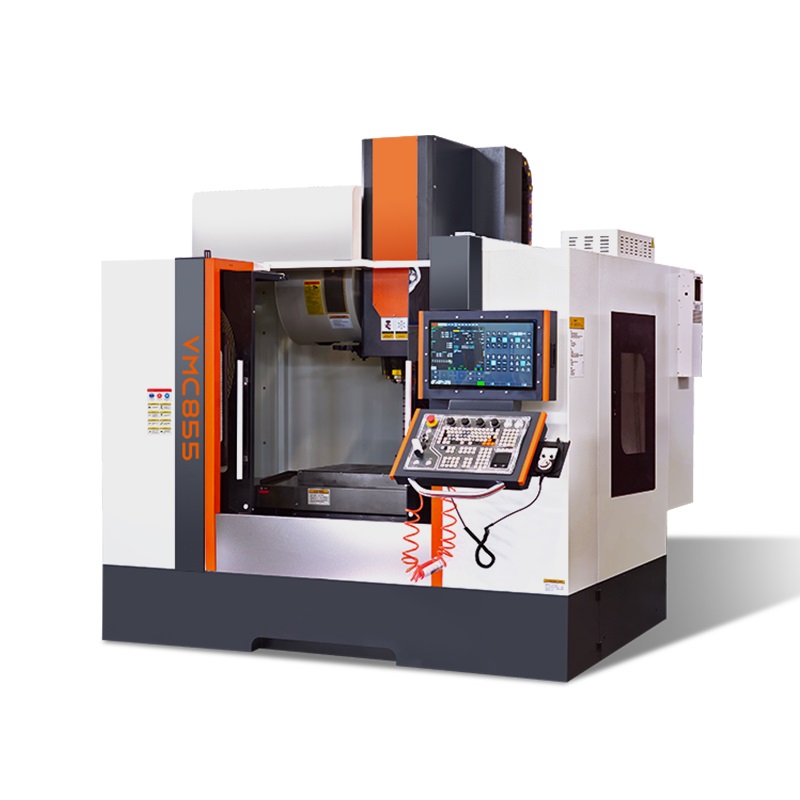
Handemo VMC855 — вертикальный обрабатывающий центр с конусом BT40 для точного фрезерования пресс-форм, автомобильных деталей и других промышленных компонентов. В руководстве описаны установка, ежедневная эксплуатация, настройка инструмента, проверка программы, обслуживание и типовые неисправности.
Технические характеристики VMC855
| Размер стола (мм) | 1000 × 550 |
| Максимальная нагрузка стола (кг) | 600 |
| Перемещение X/Y/Z (мм) | 850 / 550 / 550 |
| Конус шпинделя | BT40 |
| Частота вращения шпинделя (об/мин) | 8000 |
| Мощность шпинделя (кВт) | 7,5 / 11 |
| Масса станка (кг) | 6500 |
Установка и первый запуск
Установите станок на ровное бетонное основание и выровняйте его с точностью до 0,02 мм/м. Подключите питание согласно паспортной табличке и выполните надежное заземление. После включения выполните возврат осей X, Y и Z в исходную точку и проверьте работу магазина инструментов и шпинделя.
Подготовка заготовки и инструмента
Очистите стол и опорные поверхности, надежно закрепите заготовку и проверьте параллельность индикатором. Задайте рабочую систему координат G54. Измерьте длину инструмента, внесите корректор в систему управления и убедитесь, что номера магазина соответствуют программе.
Проверка программы и обработка
Перед первым запуском используйте графическую симуляцию. Выполните тест в покадровом режиме с подачей 10–20%, проверьте безопасные расстояния и постепенно установите рабочие параметры. Контролируйте нагрузку шпинделя, образование стружки и вибрацию.
Профилактическое обслуживание
Ежедневно очищайте стол, защитные кожухи и конус шпинделя, проверяйте уровень масла и фильтр охлаждающей жидкости. Еженедельно очищайте фильтры и проверяйте датчики и концевые выключатели. Ежемесячно смазывайте направляющие и шарико-винтовые пары, проверяйте ремень и люфт осей. Каждые 6 месяцев заменяйте фильтры, проверяйте подшипники шпинделя, магазин инструмента и защитные блокировки.
Частые вопросы
Почему возникает авария при возврате в исходную точку?
Проверьте датчик нулевой точки, проводку концевых выключателей, отсутствие препятствий и включение сервопривода. После устранения причины сбросьте аварийный сигнал и повторите запуск.
Как уменьшить шероховатость поверхности?
Проверьте износ инструмента, жесткость крепления и чистоту конуса шпинделя. При необходимости увеличьте частоту вращения или уменьшите подачу.