Руководство по токарному станку с наклонной станиной TCK70: работа, программирование и обслуживание
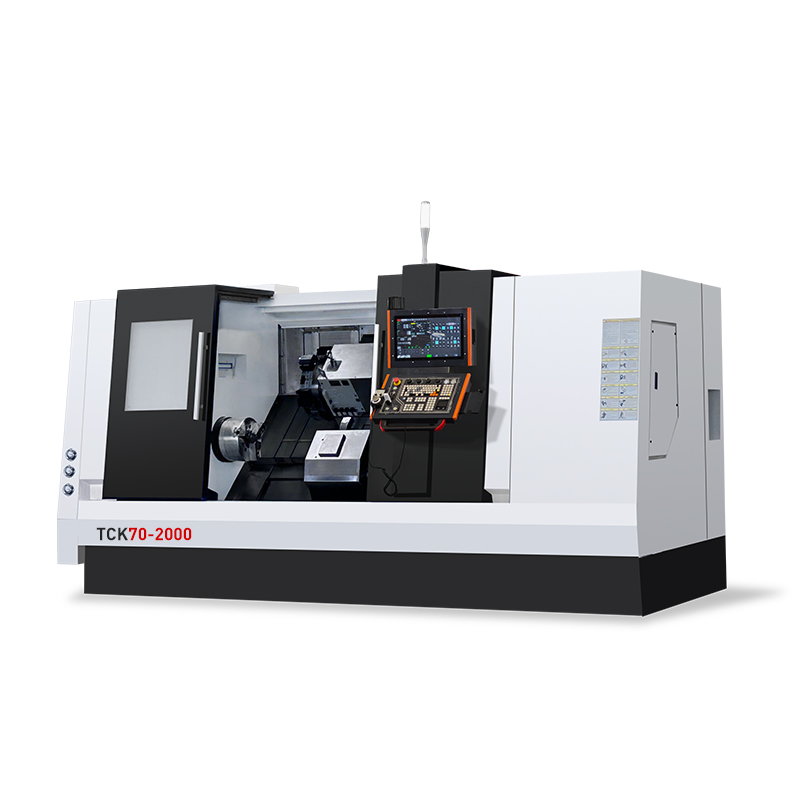
Handemo TCK70 — токарный станок CNC с наклонной станиной для высокоточной обработки валов, фланцев и металлических деталей. Руководство содержит рекомендации по безопасной установке, ежедневной работе, программированию и обслуживанию.
Технические характеристики TCK70
| Максимальный диаметр точения (мм) | 460 |
| Максимальная длина точения (мм) | 1000 / 1500 / 2000 |
| Диаметр отверстия шпинделя (мм) | Ø70 |
| Скорость шпинделя (об/мин) | 3000 |
| Мощность шпинделя (кВт) | 11 / 15 |
| Позиции револьверной головки | 8 / 12 |
Установка и подготовка
Установите станок на прочное основание, выровняйте станину с точностью 0,02 мм/м и закрепите анкерными болтами. Проверьте питание, охлаждение и смазку. Очистите кулачки патрона и заготовку, надежно зажмите деталь и задайте нулевую точку программы G54.
Настройка инструмента и программирование
Установите инструмент на правильной высоте центра, измерьте его корректор и проверьте индексирование револьверной головки. Используйте стандартный G-код: G00 для быстрого позиционирования, G01 для линейного резания, G02/G03 для дуг, G71 для чернового цикла и G70 для чистовой обработки. Перед запуском выполните симуляцию.
Первое изделие и серийная обработка
Первую деталь обрабатывайте в покадровом режиме с пониженной подачей. Проверьте размеры первого прохода и скорректируйте инструмент. Для стали обычно применяют твердосплавный инструмент со скоростью 150–300 м/мин, для алюминия — 200–400 м/мин. Настройте глубину резания и подачу для стабильного отвода стружки.
Профилактическое обслуживание
Ежедневно очищайте патрон, револьверную головку и защитные кожухи, проверяйте уровень гидравлического масла и концентрацию СОЖ. Еженедельно смазывайте револьверную головку и заднюю бабку, очищайте стружечный конвейер и проверяйте блокировки двери. Ежемесячно проверяйте натяжение ремня, масло шпинделя, фильтры шкафа и люфт осей. Каждые 6 месяцев меняйте масло и фильтры, проверяйте подшипники и усилие зажима револьверной головки.
Частые вопросы
Как устранить конусность детали?
Проверьте смещение задней бабки и соосность передней бабки, высоту центра инструмента и состояние направляющих.
Почему револьверная головка неправильно индексируется?
Проверьте гидравлическое давление, положение фиксатора и датчики приближения. Очистите сопрягаемые поверхности.